Innovatie
Wat 10.000 lassen onthullen over de productiviteit van laserlassen
28 oktober 2026
Wat kost een las écht? Aan de hand van Kemppi's vergelijking van laser-, MAG- en TIG-lassen kijken we verder dan lassnelheid: naar lasuren, beschermgas, toevoegmateriaal, warmte-inbreng en nabewerking. Ontdek hoe kleine verschillen bij grote productievolumes optellen en invloed kunnen hebben op capaciteit, productiviteit en rendement.
Varsha Saraogi
Onderwerpen:
In sciencefiction helpen lichtzwaarden het sterrenstelsel te redden. In de echte wereld kunnen 20 bespaarde seconden het lot van een heel imperium bepalen.
Twintig seconden lijkt bijna niets. Totdat het 10.000 keer gebeurt. Dan wordt het meer dan 55 uur productietijd – bijna zeven diensten van acht uur die mogelijk kunnen worden gebruikt om een extra batch af te ronden, een achterstand weg te werken of het volgende klantproject te starten.
Lassnelheid krijgt aandacht omdat die eenvoudig te meten is. Start de stopwatch. Maak de las. Stop de klok. Maar de klant betaalt niet voor lassnelheid. De klant betaalt voor afgewerkte onderdelen. En dat verandert de berekening.
Nu fabrikanten al moeite hebben om extra gekwalificeerde lascapaciteit te vinden, wordt het steeds belangrijker om meer productiviteit te halen uit de uren die al beschikbaar zijn. In het rapport van de Europese Arbeidsautoriteit behoren lassers en brandsnijders tot de beroepen met de grootste tekorten in Europa.
Een technische vergelijking van Kemppi tussen laser-, MAG- en TIG-lassen biedt een nuttige manier om te bekijken wat dat in de praktijk kan betekenen.
Wat heeft Kemppi vergeleken?
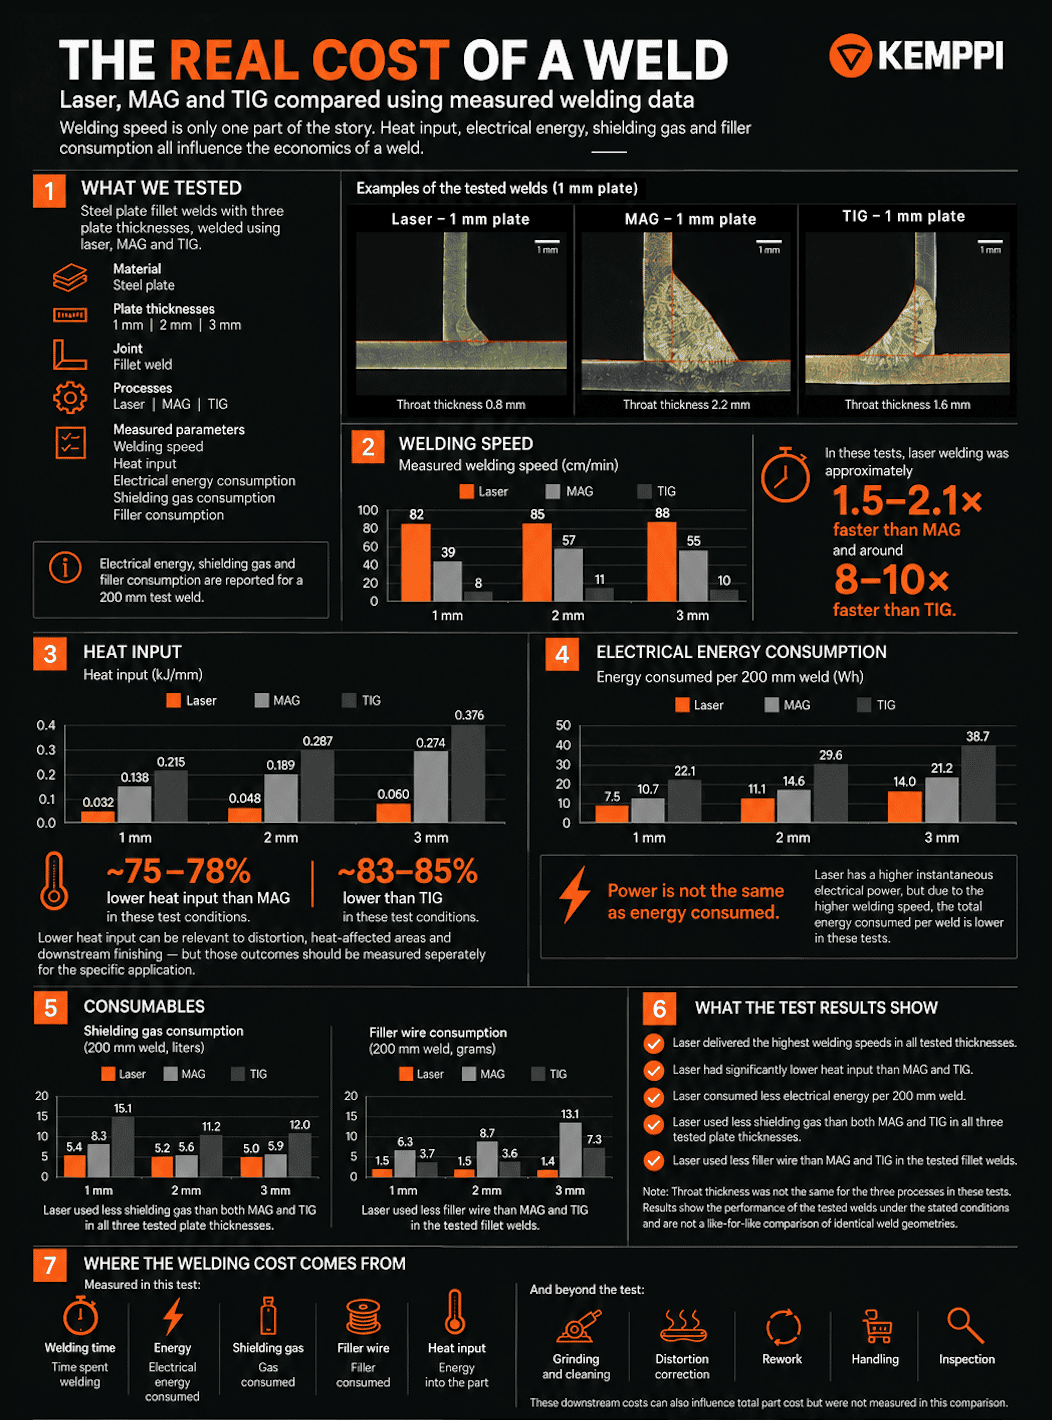
We vergeleken laser-, MAG- en TIG-hoeklassen op stalen plaat van 1, 2 en 3 mm.
In de tests werden gemeten:
lassnelheid
warmte-inbreng
elektrisch energieverbruik
verbruik van beschermgas
verbruik van toevoegmateriaal
Voor energie, beschermgas en toevoegmateriaal zijn de resultaten gebaseerd op een testlas van 200 mm.
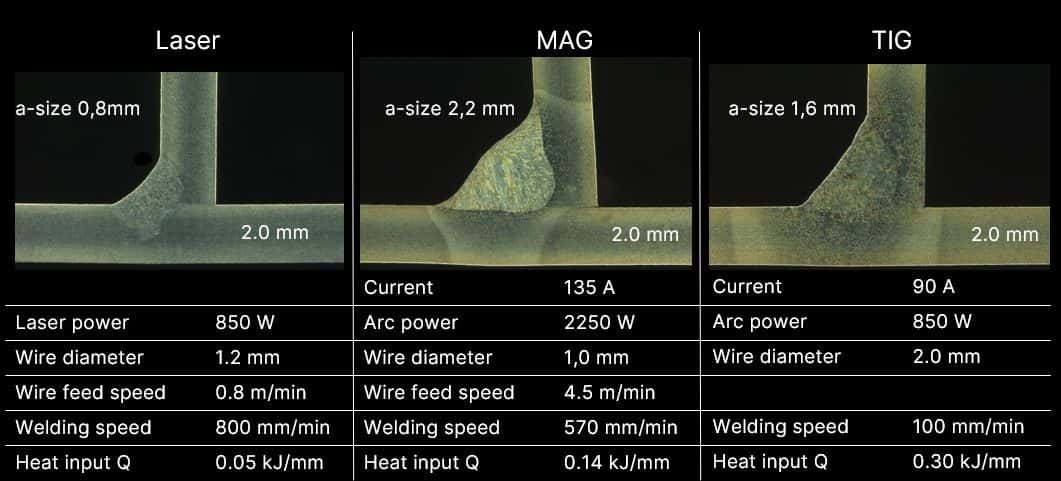
De vergelijking betekent niet dat de drie processen onderling uitwisselbaar zijn. Met name de keeldikte (a-maat) verschilde tussen de geteste lassen. Dat is belangrijk bij de interpretatie van het verbruik van toevoegmateriaal en andere resultaten.
Wat de gegevens wel laten zien, is hoe sterk het tijd- en verbruiksprofiel van een las kan veranderen afhankelijk van het proces. En daar begint de businesscase.
Hoeveel productietijd kan lassnelheid daadwerkelijk vrijmaken?
Voor de drie plaatdiktes werden de volgende lassnelheden gemeten:
Plaatdikte | Laser | MAG | TIG |
|---|---|---|---|
1 mm | 82 cm/min | 39 cm/min | 8 cm/min |
2 mm | 85 cm/min | 57 cm/min | 11 cm/min |
3 mm | 88 cm/min | 55 cm/min | 10 cm/min |
Onder deze testomstandigheden was laserlassen ongeveer 1,5–2,1 keer zo snel als MAG en ongeveer 8–10 keer zo snel als TIG.
Laten we één van de tests opschalen. Bij de test met 2 mm staal waren de exact gemeten snelheden 851 mm/min voor laser, 571 mm/min voor MAG en 107 mm/min voor TIG.
Als een fabrikant 10.000 lassen van elk 200 mm zou hebben, komen die snelheden ongeveer neer op:
Proces | Lastijd voor 10.000 × 200 mm lassen | Aantal lasdiensten van 8 uur |
|---|---|---|
Laser | 39 uur | 4,9 diensten |
MAG | 58 uur | 7,3 diensten |
TIG | 312 uur | 39 diensten |
Dat betekent dat de gemeten lasersnelheid in dit voorbeeld ongeveer 19 lasuren aan capaciteit zou vrijmaken ten opzichte van MAG.
Ten opzichte van TIG bedraagt het verschil ongeveer 272 lasuren.
Let op: dit is een extrapolatie van de lastijd uit één gecontroleerde test, geen voorspelling van de totale productietijd of gegarandeerde FastBeam³-besparingen. Voorbereiding, positionering, passing, veiligheidsprocedures, inspectie en andere bewerkingen zijn niet inbegrepen, en de geteste lasgeometrieën verschilden.
Toch illustreert het een belangrijk punt. Enkele seconden per las kunnen op schaal complete productiediensten worden. De bedrijfswaarde van die vrijgekomen uren hangt af van wat ermee wordt gedaan.
Zo kunnen 19 uur bijvoorbeeld een extra productiebatch mogelijk maken en capaciteit creëren voor een volgend klantproject. Of ervaren lassers kunnen meer tijd besteden aan lasverbindingen en toepassingen die hun vakmanschap echt nodig hebben.
Waar past laserlassen in?
Als lassen de bottleneck is, kan bedrijfsgroei daarom afhangen van vragen als:
Hoeveel componenten kunnen met elk beschikbaar lasuur worden geproduceerd?
Welke lassen vereisen werkelijk het hoogste niveau van handmatige lasvaardigheid?
Kunnen repetitieve of geschikte toepassingen anders worden uitgevoerd, zodat vakbekwame lassers zich op andere taken kunnen richten?
Laserlassen maakt lasexpertise niet overbodig. Proceskeuze, ontwerp van de verbinding, materiaalkennis, kwaliteitscontrole en veilig gebruik blijven essentieel. Maar bij geschikte toepassingen kan een hogere output per lasuur fabrikanten helpen om het capaciteitsprobleem vanuit een andere richting aan te pakken.
Wat gebeurt er als één minuut van elk onderdeel verdwijnt?
Als een procesverbetering slechts één minuut per component bespaart, komt jaarlijks de volgende capaciteit vrij:
Jaarproductie | Eén minuut bespaard per onderdeel |
|---|---|
1.000 onderdelen | 16,7 uur |
5.000 onderdelen | 83 uur |
10.000 onderdelen | 167 uur |
50.000 onderdelen | 833 uur |
100.000 onderdelen | 1.667 uur |
Bij 100.000 onderdelen is dat meer dan 200 productiediensten van acht uur.
Het duurste werk begint vaak pas na het lassen
Lassnelheid is slechts één plek waar productietijd kan verdwijnen.
Een andere is herstelwerk.
Een lage warmte-inbreng wordt doorgaans besproken als een technische laseigenschap. Voor de businesscase is echter vooral interessant wat een lagere warmte-inbreng kan betekenen voor de vervolgstappen in de productie.
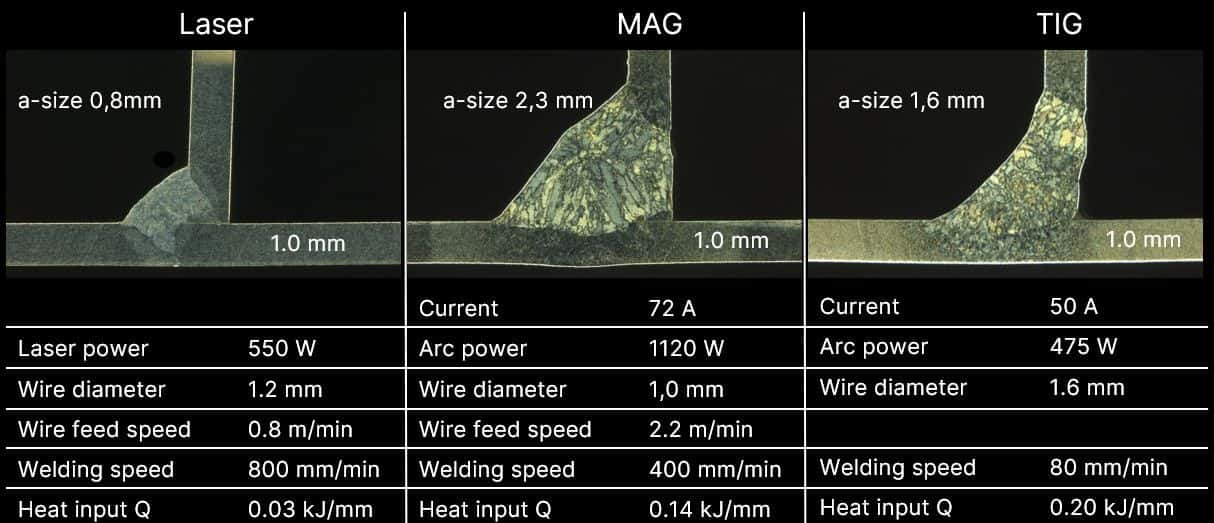
In de tests van Kemppi lag de warmte-inbreng bij laserlassen duidelijk lager dan bij MAG en TIG voor alle drie geteste plaatdiktes. Op de plaat van 2 mm werd bijvoorbeeld gemeten:
Laser — 0,048 kJ/mm
MAG — 0,189 kJ/mm
TIG — 0,287 kJ/mm
Dat maakt warmte-inbreng interessant, omdat een lagere thermische belasting bij geschikte toepassingen kan helpen vervorming te verminderen.
En vervorming brengt aanzienlijke arbeidskosten met zich mee. Onderzoek van TWI naar de Europese scheepsbouw meldde dat herstelwerk als gevolg van onnauwkeurigheden en thermische vervorming in sommige toepassingen werd geschat op 15–30% van de arbeidskosten bij nieuwbouw van schepen. TWI noemde minder vervorming – en daarmee minder richten en herstelwerk – als een van de belangrijke economische drijfveren voor laser- en laserhybridelassen in de scheepsbouw.
Werk na het lassen voorkomen levert soms meer op dan de las zelf sneller maken.
Daarom kijkt actueel onderzoek naar laserproductie steeds vaker verder dan alleen de pure processnelheid. Fraunhofer ILT beschrijft de uitdagingen van industriële laserproductie in termen van kortere cyclustijden, minder uitval, lager energieverbruik, beter materiaalgebruik, processtabiliteit en betrouwbare kwaliteit – allemaal factoren die bepalen of een snel proces in serieproductie werkelijk waarde oplevert.
Wat gebeurt er met verbruiksmaterialen wanneer de productie opschaalt?
Daarnaast zijn er kosten die klein lijken omdat ze telkens met slechts enkele grammen of liters oplopen.
Neem dezelfde testlas van 200 mm op plaat van 2 mm.
Het gemeten verbruik van beschermgas was:
Laser — 5,2 l
MAG — 5,6 l
TIG — 11,2 l
Bij 10.000 herhalingen van die test zou dat wiskundig ongeveer neerkomen op:
Laser — 52.000 l
MAG — 56.000 l
TIG — 112.000 l
Het verbruik van toevoegmateriaal voor dezelfde test was:
Laser — 1,5 g
MAG — 8,7 g
TIG — 3,6 g
Bij 10.000 testlassen:
Laser — 15 kg
MAG — 87 kg
TIG — 36 kg
Dit mag opnieuw niet worden geïnterpreteerd als een universele procentuele besparing, omdat de keeldikte van de lassen verschilde. In de test met 2 mm waren de geregistreerde a-maten 0,8 mm voor laser, 2,2 mm voor MAG en 1,6 mm voor TIG.
Precies daarom is een productiespecifieke ROI-berekening belangrijk.
Zodra een fabrikant de werkelijke draadprijs, gasprijs en het jaarlijkse lasvolume invoert, worden grammen en liters echte kosten.
De ROI van laserlassen
Voor een fabrikant die FastBeam³ overweegt, heeft een bruikbare ROI-berekening meer nodig dan alleen lassnelheid.
Er moet rekening worden gehouden met:
Productievolume: Hoeveel relevante onderdelen of meters las worden jaarlijks geproduceerd?
Lasuren: Hoeveel operatortijd vereist het bestaande proces?
Voorbereiding en passing: Biedt de toepassing de vereiste consistentie van de verbinding voor het proces?
Afwerking: Hoeveel slijpen, reinigen of cosmetisch werk volgt op het lassen?
Correctie van vervorming: Hoeveel arbeid is nodig om gelaste onderdelen weer binnen tolerantie te brengen?
Herstelwerk en uitval: Hoe vaak moet werk worden gecorrigeerd of afgekeurd?
Verbruiksmaterialen: Hoeveel toevoegmateriaal, gas en andere verbruiksmaterialen vereist elk proces?
Energie: Wat is het werkelijke energieverbruik per afgewerkt onderdeel?
Investering: Welke apparatuur, training, onderhoud en infrastructuur voor laserveiligheid zijn nodig?
Wat is één vrijgekomen productie-uur waard voor uw bedrijf?
Diezelfde 100 uur vrijmaken in een werkplaats met een orderachterstand van zes weken kan het bedrijf in staat stellen meer orders aan te nemen zonder direct een extra dienst of lasstation toe te voegen.
Zo wordt lasproductiviteit commerciële capaciteit.
Drie werkplaatsen. Drie totaal verschillende businesscases voor laserlassen.
Stel u drie fabrikanten voor die dezelfde technologie overwegen.
De toeleverancier met hoge volumes
Deze produceert duizenden vergelijkbare plaatwerkassemblages met een stabiele passing.
Vijf of tien seconden maken verschil wanneer ze duizenden keren worden herhaald. Sneller lassen, een lager verbruik van verbruiksmaterialen en kortere vervolgbewerkingen kunnen samen aanzienlijke jaarlijkse capaciteit opleveren.
De grootste kans kan een hogere doorvoer zijn.
De RVS-fabrikant
De volumes zijn lager, maar de zichtbare laskwaliteit is belangrijk. Veel arbeid gaat naar slijpen, reinigen en het corrigeren van vervorming.
De grootste besparing hoeft helemaal niet uit de lassnelheid te komen.
Die kan juist ontstaan door alles wat na het lassen gebeurt te verminderen.
De werkplaats met veel productvariatie
Deze produceert voortdurend wisselende componenten, kleine series en verbindingen met variërende passing.
De lasersnelheid kan er indrukwekkend uitzien tijdens een demonstratie, maar de werkplaats kan die niet per se bij elke opdracht benutten. MAG en TIG kunnen voor veel toepassingen nog steeds de betere keuze zijn.
De uitdaging is daarom de juiste lasertoepassingen te vinden, in plaats van elk bestaand proces te vervangen.
Dat onderscheid is belangrijk.
Laser vervangt MAG of TIG niet
Een nuttige vraag is:
Welke delen van onze productie zouden meer waarde opleveren als we ze anders zouden lassen?
De tests van Kemppi laten zien dat laser onder de geteste omstandigheden hogere lassnelheden, een lager elektrisch energieverbruik per testlas van 200 mm, een lager gasverbruik en een lager verbruik van toevoegmateriaal opleverde dan de overeenkomstige geteste MAG- en TIG-lassen.
Die cijfers zeggen niet dat elke fabrikant dezelfde beslissing moet nemen.
Kijk in plaats daarvan naar de seconden die het lassen kost.
Vermenigvuldig die vervolgens met het jaarlijkse volume.
Kijk naar de minuten voor afwerking, herstelwerk en de lasuren die de productie momenteel beperken.
Kijk wat 20, 100 of 500 extra beschikbare uren zouden kunnen betekenen voor het orderboek.
Want de sterkste businesscase draait om wat uw bedrijf kan doen met de tijd die het terugkrijgt.
Varsha Saraogi
Varsha Saraogi
Hails from a background in journalism and editorial strategy and brings an international B2B perspective to content and communications at Kemppi. Passionate about creating stories that connect welding technology with the people and industries it serves, combining technical substance with a clear and engaging voice. Work has been published in specialist titles such as Airport Technology, Railway Technology, Ship Technology, FinTech Global, and RegTech Analyst, reflecting experience across a wide range of industrial and business sectors.
Gerelateerde producten
Productfamilie
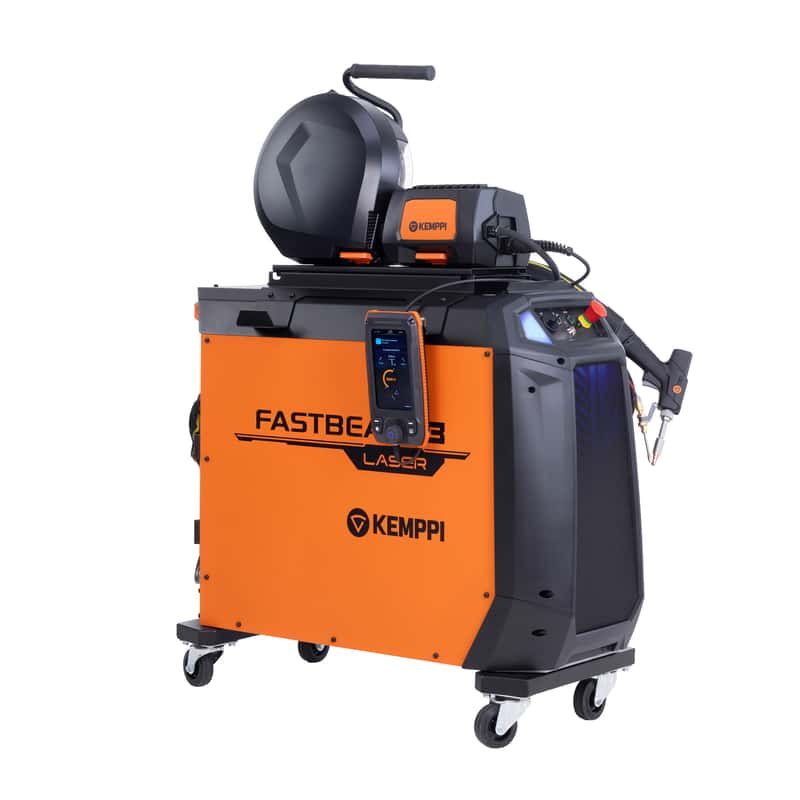
FastBeam 3 is een in Finland geproduceerd 3 kW handheld fiberlaser lasapparaat voor snel en gecontroleerd lassen van staal, roestvast staal en aluminium. Integratie van Penetration Shape Control en Weld Assist maken nauwkeurige procesaanpassing, snellere instelling en digitale traceerbaarheid mogelijk bij industrieel laserlassen.
Meer blogberichten
How does steel welding benefit from special processes?
Welding mild steels may often be considered a simple task. However, welding these steels has specific characteristics that can make the welding process challenging.
Handmatig lassen, ABC van het lassen
Kemppi's advanced welding processes: MIG/MAG welding
One of the most important elements in developing welding equipment has long been improving welding processes and creating new process variations. Modern measurement and arc control methods have made a wide range of variations in the arc welding process possible. These advanced welding processes significantly improve welding production efficiency and weld quality. This article presents the special processes and operations developed by Kemppi for MIG/MAG welding.
ABC van het lassen, Handmatig lassen
How Rapid Welding and Kemppi Built a Partnership That Lasts
Rapid Welding has worked with Kemppi since the company opened in 1990. Co-founder and Managing Director Roy Edwards highlighted the principles behind that 36-year partnership, from choosing the right welding solution and supporting equipment throughout its life to addressing the skills shortage and finding the right place for automation and laser welding.
Lasautomatisering, Handmatig lassen, ABC van het lassen
Safety that keeps up with welders' challenges and changing risks
Welding safety has become increasingly demanding. The hazards at the arc remain constant, but modern working conditions mean exposure can accumulate over longer shifts and in tighter indoor spaces. As a result, welding PPE needs to be treated as both protection for the welder and proof of compliance. At Kemppi, welding safety PPE is designed and validated in practice through clear requirements, welder-led feedback, and verified compliance with EU PPE Regulation 2016/425, CE marking processes, and relevant EN standards.
Veiligheid, ABC van het lassen
Eurosatory 2026 And the Future of Defence Manufacturing
Eurosatory 2026 highlighted a clear shift in modern defence manufacturing. While defence systems are becoming more digital, networked, and autonomous, their foundation remains physical. From armoured vehicles and artillery to industrial resilience, welding quality, steel structures, and production discipline remain paramount to defence readiness.
Digitalisering, Innovatie
How AI Supports Quality, Traceability, and Flexibility in Robotic Welding
The AITOOLS1 webinar explored how AI-assisted process control, machine vision, synchronized data, and machine learning models are advancing robotic welding automation, improving quality management, traceability, and production flexibility for demanding industrial production.
Lasautomatisering, Innovatie, Digitalisering