Käsinhitsaus
Mikä suojakaasu TIG-hitsaukseen?
1. syyskuuta 2022
Miten valita oikea suojakaasu TIG-hitsaukseen? Onko olemassa kaasua, joka sopii kaikille TIG-hitsattaville materiaaleille?
Antti Kahri
Yleisimmät suojakaasut TIG-hitsaukseen
Termi TIG-hitsaus (Tungsten Inert Gas welding) viittaa siihen, että TIG-hitsauksessa käytettävän suojakaasun on oltava inerttiä, eikä se saa sisältää mitään aktiivisia komponentteja. Pääkaasukomponentteina voidaan käyttää kahta eri kaasua, argonia (Ar) ja heliumia (He). Yleisin TIG-hitsauksessa käytettävä suojakaasu on puhdas argon, koska se soveltuu kaikille TIG-hitsattaville materiaaleille. Puhdas argon tarjoaa vakaan ja kapean hitsausvalokaaren, erinomaisen valokaaren syttymisen ja suhteellisen alhaisen lämmöntuonnin ja tunkeuman. Näiden ominaisuuksien ansiosta puhdas argon soveltuu useimpiin TIG-hitsaussovelluksiin, ja tyypillisesti se on ainoa suojakaasu, jota harrastelijat ja ammattilaishitsaajat tarvitsevat.
Argonin ja heliumin seosta, jossa on 30, 50 tai 70 % heliumia, käytetään silloin, kun hitsaus vaatii suurta lämmöntuontia. Jopa puhdasta heliumia voidaan käyttää silloin, kun tarvitaan erityisen suurta lämmöntuontia, esimerkiksi hitsattaessa paksua kuparimateriaalia. Helium tekee myös tunkeumaprofiilista leveämmän ja syvemmän. Argonin ja heliumin seos tai puhdas helium soveltuu tehokkaaseen hitsaukseen, jossa tunkeuma on suurempi. Valokaaren syttymisominaisuudet eivät kuitenkaan ole heliumilla yhtä hyvät kuin argonilla, ja tämä on otettava huomioon TIG-hitsauslaitteita valittaessa. Puhdasta heliumia käytettäessä voimakas suurtaajuuskipinä ja säädettävät sytytysparametrit ovat erittäin hyödyllisiä.
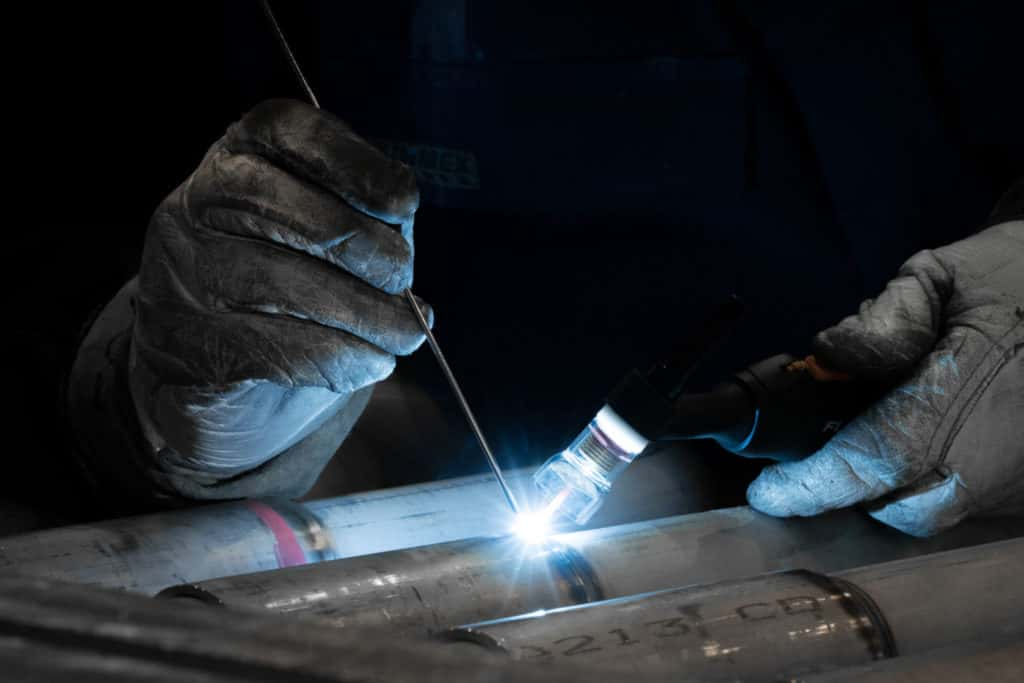
TIG hitsaus
Argonin ja lisäkaasujen seos; vety, typpi ja typpioksidi
Yllä mainittujen kahden pääkomponentin lisäksi TIG-hitsauksen suojakaasut voivat sisältää:
vetyä (H2)
typpeä (N2)
typpioksidia (NO)
Pientä määrää vetyä (esimerkiksi 2–6 %) voidaan käyttää parantamaan hitsisulan juoksevuutta, tunkeuman lisäämiseksi tai pelkistysreaktion aikaansaamiseksi. Käytännössä austeniittisia ruostumattomia teräksiä hitsattaessa voidaan saavuttaa kirkkaammat päästövärit, kun suojakaasussa käytetään vetyä. Vetyä ei kuitenkaan saa käyttää ferriittisten tai ferriittis-austeniittisten terästen kanssa vetyhalkeiluriskin vuoksi.
Kun hitsataan runsasseosteisia austeniittisia teräksiä tai superduplex-teräksiä, typen kato on varsin yleistä. Lisäainelankaa käytettäessä tämä reaktio otetaan huomioon käyttämällä lankoja, joiden kemiallinen koostumus on ihanteellinen. Runsasseosteisten terästen TIG-hitsaus voidaan tehdä myös ilman lisäainelankaa, jolloin typpihäviö voidaan kompensoida käyttämällä suojakaasussa pientä määrää typpeä (noin 1,8 %). Typpioksidin tarkoituksena on parantaa työympäristöä poistamalla otsonia. Joissakin tapauksissa se voi myös parantaa valokaaren vakautta. Tyypillinen typpioksidin määrä on melko pieni (esim. 0,03 %).
Suojakaasuvirtauksen laadulla on merkitystä
Erittäin turbulenttinen suojakaasuvirtaus markkinastandardin mukaisella kaasulinssillä verrattuna tasaiseen laminaariseen kaasuvirtaukseen Kempin omalla kaasulinssisarjalla.
Lue lisää hitsauspolttimista ja kulutusosista >>> Flexlite TX TIG hitsauspolttimet.
Antti Kahri
Antti Kahri
A respected expert in the field of welding, who tragically passed away in early June 2025 while pursuing his passion on a fly fishing trip. As a Welding Engineer on Kemppi Oy’s Welding Team, he held the prestigious International Welding Engineer (IWE) qualification and brought over a decade of experience to developing advanced welding characteristics for TIG, MIG/MAG, and MMA welding machines, including the renowned X8 MIG Welder and MasterTig. Known for his deep expertise and commitment to welding excellence, he was passionate about enhancing the quality and efficiency of welding through user-friendly innovations. His legacy lives on in the technology he helped shape and in the inspiration he offered to colleagues and the wider welding community.
Liittyvät tuotteet
Tuoteperhe
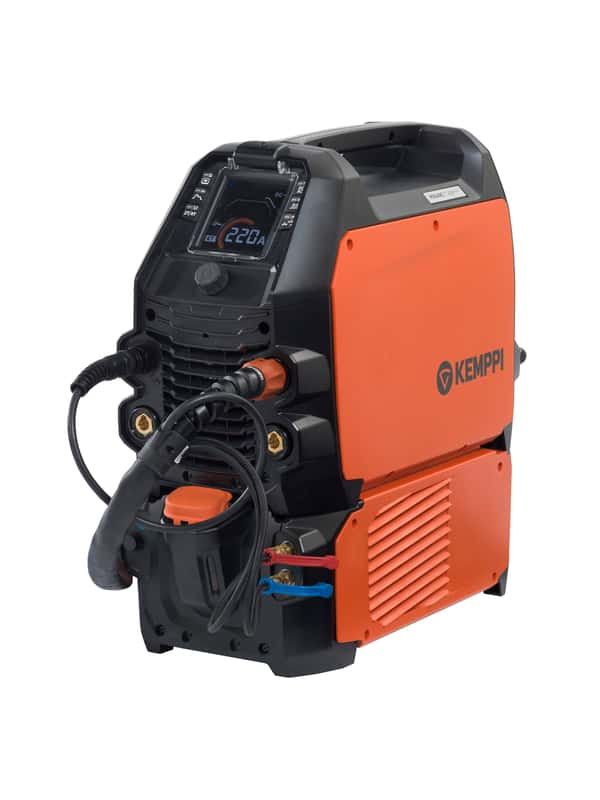
Minarc T on kannettava monijännitehitsauskone, jolla voit tehdä korkealaatuista AC/DC-TIG-hitsausta ja ammattitasoista hitsien peittausta kätevästi yhdellä koneella.
Tuoteperhe
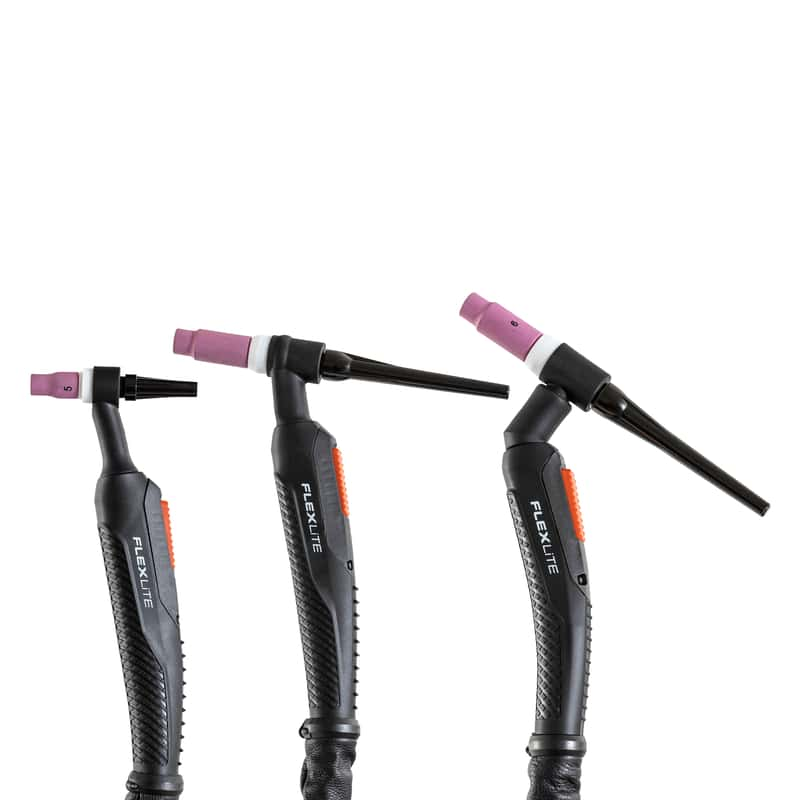
Flexlite TX -hitsauspolttimet on suunniteltu Kempin TIG-hitsauslaitteita varten. Saatavilla on useita kaulamalleja, jotka tarjoavat hyvän jäähdytystehon ja helpon pääsyn vaativiin railomuotoihin.
Lisää blogikirjoituksia
Näin uuden sukupolven MasterTig suunniteltiin
Hitsauslaitteissa hyvä ja innovatiivinen suunnittelu menee paljon pintaa syvemmälle. Laitteiden on oltava käytännöllisiä, toiminnallisia, ergonomisia, turvallisia, luotettavia ja kustannustehokkaita – ja samalla niissä on oltava esteettistä vetovoimaa. Kempin suunnittelijat ja insinöörit ovat onnistuneet soveltamaan käyttäjälähtöistä suunnittelufilosofiaa lukuisissa hitsauslaitteissa aina yhtiön perustamisesta lähtien yli 70 vuotta sitten – ja viimeksi uuden sukupolven MasterTigissä yhdessä Flexlite TX -TIG-hitsauspolttimien kanssa.
Innovaatio
Hyvän käyttäjäkokemuksen resepti
Mistä tekijöistä koostuu hyvä käyttäjäkokemus? Kempin tuotekehityksessä on kehitetty hyvän käyttäjäkokemuksen reseptiä jo yli 70 vuoden ajan. Jussi Kapanen, Kempin User Experience Manager, paljastaa tässä sen ainesosat.
Innovaatio
Löydä oikeat parametrit TIG-hitsaukseen
Onnistunut hitsaus nojaa parametriasetusten ja valintojen yhdistelmään.
Hitsauksen ABC
Rapid Welding ja Kemppi rakentavat yhdessä kestävää kumppanuutta
Rapid Welding on tehnyt yhteistyötä Kempin kanssa aina yrityksen perustamisesta – vuodesta 1990 – lähtien. Toinen perustajista ja toimitusjohtaja Roy Edwards korosti tämän 36-vuotisen kumppanuuden taustalla olevia periaatteita. Näitä ovat muun muassa oikean hitsausratkaisun valinta ja laitteiston tukeminen sen koko elinkaaren ajan sekä osaajapulaan puuttuminen ja oikean paikan löytäminen automaatiolle ja laserhitsaukselle.
Automatisoitu hitsaus, Käsinhitsaus, Hitsauksen ABC
Hitsaajien haasteet ja muuttuvat riskit huomioiva turvallisuus
Hitsausturvallisuudesta on tullut yhä vaativampaa. Valokaaren vaarat pysyvät ennallaan, mutta nyt pitkät työvuorot ja ahtaat sisätilat saattavat lisätä altistumisen riskiä. Siksi henkilösuojaimet ovat hitsaajan suoja ja todistus vaatimustenmukaisuudesta. Kempillä hitsaushenkilösuojaimet suunnitellaan ja validoidaan käytännössä selkeiden vaatimusten mukaan, hitsaajien palautetta kuunnellen ja noudattaen todennetusti EU:n henkilösuojaimia koskevaa säädöstä 2016/425, CE-merkintäprosesseja sekä asiaankuuluvia EN-standardeja.
Turvallisuus, Hitsauksen ABC
Eurosatory 2026 ja puolustusteollisuuden tulevaisuus
Eurosatory 2026 -tapahtuma korosti selvää muutosta nykyaikaisessa puolustusteollisuudessa. Samalla kun puolustusjärjestelmistä tulee yhä digitaalisempia, verkottuneempia ja autonomisempia, niiden perusta pysyy edelleen fyysisenä. Aina panssaroiduista ajoneuvoista ja tykistöstä teolliseen suorituskykyyn asti hitsauksen laatu, teräsrakenteet ja tuotantokuri säilyvät ensisijaisen tärkeinä puolustusvalmiuden kannalta katsottuna.
Digitalisaatio, Innovaatio