Innovation
Was 10.000 Schweißnähte über die Produktivität beim Laserschweißen verraten
28. Oktober 2026
Was kostet eine Schweißnaht wirklich? Anhand des Kemppi-Vergleichs von Laser-, MAG- und WIG-Schweißen betrachten wir nicht nur die Schweißgeschwindigkeit, sondern auch Schweißzeit, Schutzgas, Zusatzwerkstoff, Wärmeeinbringung und Nachbearbeitung. Erfahren Sie, wie sich kleine Unterschiede bei hohen Stückzahlen summieren und Kapazität, Produktivität und Wirtschaftlichkeit beeinflussen können.
Varsha Saraogi
Themen:
In der Science-Fiction helfen Lichtschwerter dabei, die Galaxis zu retten. In der realen Welt können 20 eingesparte Sekunden über den Erfolg eines ganzen Imperiums entscheiden.
Zwanzig Sekunden klingen fast bedeutungslos. Bis sie sich 10.000-mal wiederholen. Dann werden daraus mehr als 55 Stunden Produktionszeit – fast sieben Acht-Stunden-Schichten, die potenziell genutzt werden können, um eine weitere Charge fertigzustellen, einen Auftragsrückstand abzubauen oder das nächste Kundenprojekt zu starten.
Schweißgeschwindigkeit bekommt Aufmerksamkeit, weil sie einfach zu messen ist. Stoppuhr starten. Schweißen. Uhr stoppen. Doch der Kunde bezahlt nicht für Schweißgeschwindigkeit. Er bezahlt für fertige Bauteile. Und das verändert die Rechnung.
Da Hersteller bereits Schwierigkeiten haben, zusätzliche qualifizierte Schweißkapazität aufzubauen, wird es immer wichtiger, aus den vorhandenen Arbeitsstunden mehr Produktivität herauszuholen. Der Bericht der Europäischen Arbeitsbehörde zählt Schweißer und Brennschneider zu den Berufen mit den größten Fachkräfteengpässen in Europa.
Ein technischer Vergleich von Kemppi zwischen Laser-, MAG- und WIG-Schweißen bietet eine hilfreiche Grundlage, um zu betrachten, was das in der Praxis bedeuten kann.
Was hat Kemppi verglichen?
Wir verglichen Laser-, MAG- und WIG-Kehlnähte an 1, 2 und 3 mm dickem Stahlblech.
Gemessen wurden:
Schweißgeschwindigkeit
Wärmeeinbringung
elektrischer Energieverbrauch
Schutzgasverbrauch
Verbrauch an Zusatzwerkstoff
Für Energie, Schutzgas und Zusatzwerkstoff basieren die Ergebnisse auf einer 200 mm langen Testschweißung.
Der Vergleich bedeutet nicht, dass die drei Verfahren untereinander austauschbar sind. Insbesondere unterschieden sich die resultierenden a-Maße der getesteten Kehlnähte. Das ist bei der Interpretation des Zusatzwerkstoffverbrauchs und anderer Ergebnisse wichtig.
Die Daten zeigen jedoch deutlich, wie stark sich das Zeit- und Ressourcenprofil einer Schweißung je nach Verfahren verändern kann. Genau dort beginnt der Business Case.
Wie viel Produktionszeit kann Schweißgeschwindigkeit tatsächlich freisetzen?
Über die drei Blechdicken hinweg wurden folgende Schweißgeschwindigkeiten gemessen:
Blechdicke | Laser | MAG | WIG |
1 mm | 82 cm/min | 39 cm/min | 8 cm/min |
2 mm | 85 cm/min | 57 cm/min | 11 cm/min |
3 mm | 88 cm/min | 55 cm/min | 10 cm/min |
Unter diesen Testbedingungen war das Laserschweißen etwa 1,5–2,1-mal so schnell wie MAG und etwa 8–10-mal so schnell wie WIG.
Skalieren wir einen der Tests hoch. Beim Test mit 2 mm Stahl lagen die exakt gemessenen Geschwindigkeiten bei 851 mm/min für Laser, 571 mm/min für MAG und 107 mm/min für WIG.
Bei 10.000 Schweißnähten mit jeweils 200 mm Länge würden diese Geschwindigkeiten ungefähr Folgendes bedeuten:
Verfahren | Schweißzeit für 10.000 × 200 mm Schweißnähte | Entsprechende 8-Stunden-Schweißschichten |
Laser | 39 Stunden | 4,9 Schichten |
MAG | 58 Stunden | 7,3 Schichten |
WIG | 312 Stunden | 39 Schichten |
Damit würde die gemessene Lasergeschwindigkeit in diesem Beispiel gegenüber MAG rund 19 Schweißstunden an Kapazität freisetzen.
Gegenüber WIG beträgt der Unterschied rund 272 Schweißstunden.
Dabei handelt es sich um eine Extrapolation der Schweißzeit aus einem kontrollierten Test, nicht um eine Prognose der gesamten Produktionszeit oder um garantierte FastBeam³-Einsparungen. Vorbereitung, Positionierung, Passgenauigkeit, Sicherheitsmaßnahmen, Prüfung und weitere Arbeitsschritte sind nicht enthalten, und die getesteten Schweißgeometrien waren unterschiedlich.
Trotzdem veranschaulicht die Rechnung einen wichtigen Punkt. Wenige Sekunden pro Schweißnaht können sich bei großen Stückzahlen zu ganzen Produktionsschichten summieren. Der wirtschaftliche Wert dieser Stunden hängt davon ab, wie sie genutzt werden.
19 Stunden könnten beispielsweise eine zusätzliche Produktionscharge ermöglichen und Kapazität für ein weiteres Kundenprojekt schaffen. Oder erfahrene Schweißer könnten mehr Zeit für Verbindungen und Anwendungen aufwenden, die ihre Fachkenntnis wirklich erfordern.
Wo passt Laserschweißen hinein?
Wenn das Schweißen der Engpass ist, kann das Unternehmenswachstum daher von Fragen wie diesen abhängen:
Wie viele Bauteile kann jede verfügbare Schweißstunde produzieren?
Welche Schweißnähte erfordern tatsächlich das höchste Maß an manueller Schweißkompetenz?
Können wiederkehrende oder geeignete Anwendungen anders bearbeitet werden, damit qualifizierte Schweißer sich auf andere Aufgaben konzentrieren können?
Laserschweißen macht Schweißfachwissen nicht überflüssig. Verfahrensauswahl, Naht- und Verbindungsgestaltung, Werkstoffkenntnis, Qualitätskontrolle und sicherer Betrieb bleiben entscheidend. Bei geeigneten Anwendungen kann eine höhere Ausbringung pro Schweißstunde Herstellern jedoch helfen, das Kapazitätsproblem von einer anderen Seite anzugehen.
Was passiert, wenn bei jedem Bauteil eine Minute entfällt?
Wenn eine Prozessverbesserung nur eine Minute pro Bauteil einspart, ergibt sich folgende jährlich freigesetzte Kapazität:
Jahresproduktion | Eine Minute Einsparung pro Bauteil |
1.000 Teile | 16,7 Stunden |
5.000 Teile | 83 Stunden |
10.000 Teile | 167 Stunden |
50.000 Teile | 833 Stunden |
100.000 Teile | 1.667 Stunden |
Bei 100.000 Teilen entspricht das mehr als 200 Acht-Stunden-Produktionsschichten.
Der teuerste Teil kann nach dem Schweißen kommen
Die Schweißgeschwindigkeit ist nur eine Stelle, an der Produktionszeit verloren gehen kann.
Eine weitere ist Nacharbeit.
Eine geringe Wärmeeinbringung wird normalerweise als technische Schweißeigenschaft diskutiert. Für den Business Case ist jedoch interessanter, was eine geringere Wärmeeinbringung in den nachgelagerten Arbeitsschritten bedeuten kann.
In den Tests von Kemppi lag die Wärmeeinbringung beim Laserschweißen bei allen drei getesteten Blechdicken deutlich unter MAG und WIG. Beim 2-mm-Blech wurden beispielsweise gemessen:
Laser — 0,048 kJ/mm
MAG — 0,189 kJ/mm
WIG — 0,287 kJ/mm
Damit wird die Wärmeeinbringung wirtschaftlich relevant, denn eine geringere thermische Belastung kann bei geeigneten Anwendungen dazu beitragen, Verzug zu reduzieren.
Und Verzug verursacht sehr reale Arbeitskosten. TWI-Forschungen zum europäischen Schiffbau berichteten, dass Nacharbeit aufgrund von Ungenauigkeiten und thermischem Verzug in manchen Anwendungen auf 15–30 % der Arbeitskosten beim Neubau von Schiffen geschätzt wurde. TWI nannte die Reduzierung von Verzug – und damit von Richtarbeiten und Nacharbeit – als einen wichtigen wirtschaftlichen Beweggrund für Laser- und Laserhybridschweißen im Schiffbau.
Arbeit nach dem Schweißen zu vermeiden kann manchmal mehr Wert schaffen, als die Schweißung selbst schneller zu machen.
Deshalb betrachtet auch die heutige Forschung zur Laserfertigung zunehmend mehr als nur die reine Prozessgeschwindigkeit. Fraunhofer ILT beschreibt Herausforderungen der industriellen Laserproduktion anhand kürzerer Zykluszeiten, geringerer Ausschussquoten, niedrigerem Energieverbrauch, besserer Materialausnutzung, Prozessstabilität und zuverlässiger Qualität – all diese Faktoren entscheiden darüber, ob ein Hochgeschwindigkeitsprozess in der Serienproduktion tatsächlich Wert schafft.
Was passiert mit Verbrauchsmaterialien, wenn die Produktion skaliert?
Hinzu kommen Kosten, die klein wirken, weil sie jeweils nur wenige Gramm oder Liter betragen.
Nehmen wir dieselbe 200 mm lange Testschweißung auf 2 mm Blech.
Der gemessene Schutzgasverbrauch betrug:
Laser — 5,2 l
MAG — 5,6 l
WIG — 11,2 l
Bei 10.000 Wiederholungen dieses Tests würde sich das rechnerisch ungefähr auf Folgendes summieren:
Laser — 52.000 l
MAG — 56.000 l
WIG — 112.000 l
Der Zusatzwerkstoffverbrauch im selben Test betrug:
Laser — 1,5 g
MAG — 8,7 g
WIG — 3,6 g
Bei 10.000 Testschweißungen:
Laser — 15 kg
MAG — 87 kg
WIG — 36 kg
Auch dies darf nicht als allgemeingültige prozentuale Einsparung interpretiert werden, da die a-Maße der Nähte unterschiedlich waren. Im 2-mm-Test betrugen die aufgezeichneten a-Maße 0,8 mm für Laser, 2,2 mm für MAG und 1,6 mm für WIG.
Genau deshalb ist eine produktionsspezifische ROI-Berechnung wichtig.
Sobald ein Hersteller seinen tatsächlichen Drahtpreis, Gaspreis und das jährliche Schweißvolumen einsetzt, werden aus Gramm und Litern reale Kosten.
Der ROI des Laserschweißens
Für einen Hersteller, der FastBeam³ in Betracht zieht, muss eine sinnvolle ROI-Berechnung mehr berücksichtigen als nur die Schweißgeschwindigkeit.
Dazu gehören:
Produktionsvolumen: Wie viele relevante Teile oder Meter Schweißnaht werden pro Jahr gefertigt?
Schweißstunden: Wie viel Bedienerzeit benötigt der bestehende Prozess?
Vorbereitung und Passgenauigkeit: Bietet die Anwendung die für den Prozess erforderliche gleichbleibende Fügequalität?
Nachbearbeitung: Wie viel Schleifen, Reinigen oder optische Nacharbeit folgt auf das Schweißen?
Verzugskorrektur: Wie viel Arbeit ist nötig, um geschweißte Teile wieder innerhalb der Toleranzen zu bringen?
Nacharbeit und Ausschuss: Wie häufig müssen Teile korrigiert oder verworfen werden?
Verbrauchsmaterialien: Wie viel Zusatzwerkstoff, Gas und andere Verbrauchsmaterialien benötigt jedes Verfahren?
Energie: Wie hoch ist der tatsächliche Energieverbrauch pro fertigem Teil?
Investition: Welche Ausrüstung, Schulung, Wartung und Lasersicherheitsinfrastruktur sind erforderlich?
Was ist eine freigesetzte Produktionsstunde für Ihr Unternehmen wert?
Dieselben 100 Stunden in einem Betrieb mit sechs Wochen Auftragsrückstand freizusetzen, kann ermöglichen, zusätzliche Aufträge anzunehmen, ohne sofort eine weitere Schicht oder Schweißstation einzurichten.
An diesem Punkt kann Schweißproduktivität zu kommerzieller Kapazität werden.
Drei Betriebe. Drei völlig unterschiedliche Business Cases für Laserschweißen.
Stellen wir uns drei Hersteller vor, die dieselbe Technologie in Betracht ziehen.
Der Zulieferer mit hohen Stückzahlen
Er fertigt Tausende ähnlicher Blechbaugruppen mit gleichbleibender Passgenauigkeit.
Fünf oder zehn Sekunden sind relevant, wenn sie sich Tausende Male wiederholen. Schnelleres Schweißen, geringerer Verbrauch an Verbrauchsmaterialien und kürzere nachgelagerte Bearbeitung können zusammen spürbare jährliche Kapazität freisetzen.
Die größte Chance kann in einem höheren Durchsatz liegen.
Der Edelstahlverarbeiter
Die Stückzahlen sind geringer, doch die sichtbare Nahtqualität ist wichtig. Viel Arbeitszeit fließt in Schleifen, Reinigen und das Korrigieren von Verzug.
Die größte Einsparung muss überhaupt nicht aus der Schweißgeschwindigkeit kommen.
Sie kann daraus entstehen, alles zu reduzieren, was nach dem Schweißen passiert.
Der Betrieb mit hoher Variantenvielfalt
Er fertigt ständig wechselnde Bauteile, kleine Serien und Verbindungen mit unterschiedlicher Passgenauigkeit.
Die Geschwindigkeit des Lasers kann in einer Demonstration beeindruckend aussehen, doch der Betrieb kann sie möglicherweise nicht bei jedem Auftrag nutzen. MAG und WIG können für viele Anwendungen weiterhin die bessere Wahl sein.
Die Herausforderung besteht daher darin, die richtigen Laseranwendungen zu finden, statt jedes bestehende Verfahren ersetzen zu wollen.
Das ist ein wichtiger Unterschied.
Laser ersetzt MAG oder WIG nicht
Eine hilfreiche Frage lautet:
Welche Teile unserer Produktion würden mehr Wert schaffen, wenn wir sie anders schweißen würden?
Die Tests von Kemppi zeigen, dass Laser unter den getesteten Bedingungen höhere Schweißgeschwindigkeiten, einen niedrigeren elektrischen Energieverbrauch pro 200-mm-Testschweißung, einen geringeren Gasverbrauch und einen geringeren Verbrauch an Zusatzwerkstoff erreichte als die entsprechenden getesteten MAG- und WIG-Schweißungen.
Diese Zahlen sagen nicht, dass jeder Hersteller dieselbe Entscheidung treffen sollte.
Betrachten Sie stattdessen die Sekunden, die für das Schweißen benötigt werden.
Multiplizieren Sie sie mit dem Jahresvolumen.
Betrachten Sie die Minuten für Nachbearbeitung, Nacharbeit und die Schweißstunden, die Ihre Produktion heute begrenzen.
Betrachten Sie, was 20, 100 oder 500 zusätzliche verfügbare Stunden für Ihren Auftragsbestand bedeuten könnten.
Denn der stärkste Business Case zeigt sich darin, was Ihr Unternehmen mit der zurückgewonnenen Zeit anfangen kann.
Verwandte Produkte
Produktfamilie
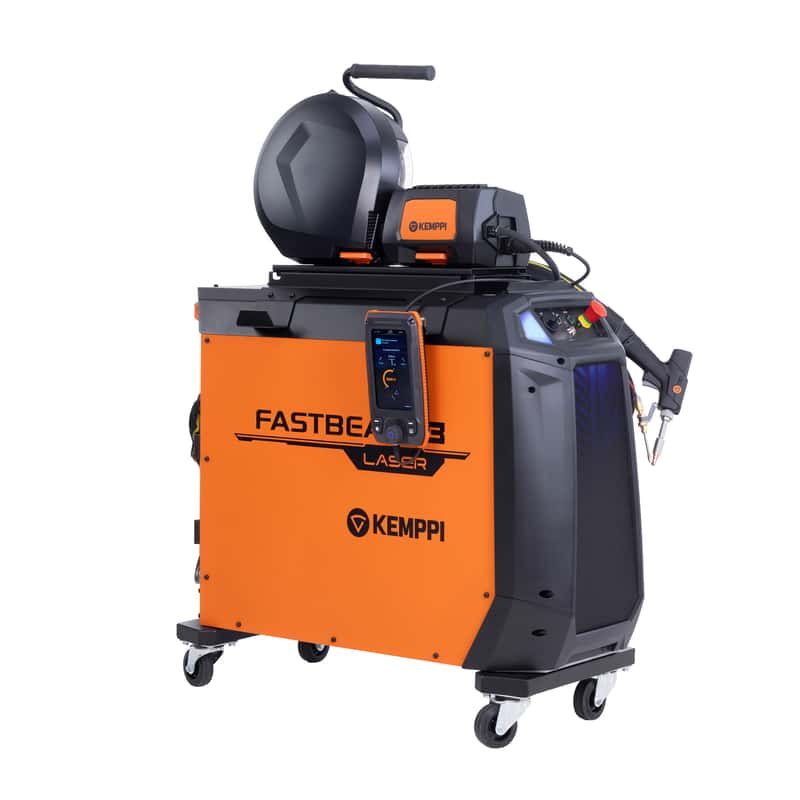
FastBeam 3 ist eine in Finnland hergestellte, handgeführte 3-kW-Faserlaserschweißmaschine zum schnellen und kontrollierten Schweißen von Stahl, Edelstahl und Aluminium. Die Integration der Funktionen „Penetration Shape Control“ und „Weld Assist“ ermöglicht eine präzise Prozessanpassung, eine schnellere Einrichtung und digitale Rückverfolgbarkeit beim industriellen Laserschweißen.
Weitere Blog-Beiträge
How does steel welding benefit from special processes?
Welding mild steels may often be considered a simple task. However, welding these steels has specific characteristics that can make the welding process challenging.
Manuelles Schweißen, Schweiß-ABC
Die fortschrittlichen Schweißverfahren von Kemppi: MIG/MAG-Schweißen
Eines der wichtigsten Elemente bei der Entwicklung von Schweißgeräten ist seit langem die Verbesserung der Schweißverfahren und die Schaffung neuer Verfahrensvarianten. Moderne Mess- und Lichtbogensteuerungsmethoden haben eine große Vielfalt an Variationen des Lichtbogenschweißverfahrens ermöglicht. Diese fortschrittlichen Schweißverfahren verbessern die Effizienz der Schweißproduktion und die Qualität der Schweißnähte erheblich. In diesem Artikel werden die von Kemppi entwickelten speziellen Prozesse und Verfahren für das MIG/MAG-Schweißen vorgestellt.
Schweiß-ABC, Manuelles Schweißen
Wie Rapid Welding und Kemppi eine Partnerschaft aufgebaut haben, die Bestand hat
Rapid Welding arbeitet seit der Unternehmensgründung im Jahr 1990 mit Kemppi zusammen. Mitgründer und Geschäftsführer Roy Edwards erläutert die Grundsätze hinter dieser 36-jährigen Partnerschaft: von der Auswahl der richtigen Schweißlösung und der Betreuung der Ausrüstung über ihre gesamte Lebensdauer bis hin zum Umgang mit dem Fachkräftemangel und der Frage, wo Automatisierung und Laserschweißen den größten Nutzen bieten.
Automatisierung beim Schweißen, Manuelles Schweißen, Schweiß-ABC
Sicherheit, die mit den Herausforderungen der Schweißer und den sich ändernden Risiken Schritt hält
Die Sicherheit beim Schweißen wird immer anspruchsvoller. Die Risiken beim Lichtbogenschweißen bleiben konstant, aber die modernen Arbeitsbedingungen bedeuten, dass sich die Gefährdung über längere Schichten und in engeren Räumen verschärfen kann. Folglich muss die PSA zum Schweißen sowohl als Schutz für den Schweißer als auch als Nachweis für die Einhaltung der Vorschriften betrachtet werden. Bei Kemppi wird die Sicherheits-PSA für Schweißer entwickelt und deren Tauglichkeit in der Praxis durch klare Anforderungen, Feedback von Schweißern und die verifizierte Einhaltung von EU-PSA-Verordnung 2016/425, CE-Kennzeichnungsprozessen und relevanten EN-Normen bestätigt.
Sicherheit, Schweiß-ABC
Eurosatory 2026 And the Future of Defence Manufacturing
Eurosatory 2026 highlighted a clear shift in modern defence manufacturing. While defence systems are becoming more digital, networked, and autonomous, their foundation remains physical. From armoured vehicles and artillery to industrial resilience, welding quality, steel structures, and production discipline remain paramount to defence readiness.
Digitalisierung, Innovation
How AI Supports Quality, Traceability, and Flexibility in Robotic Welding
The AITOOLS1 webinar explored how AI-assisted process control, machine vision, synchronized data, and machine learning models are advancing robotic welding automation, improving quality management, traceability, and production flexibility for demanding industrial production.
Automatisierung beim Schweißen, Innovation, Digitalisierung