Hitsauksen ABC
Kempin kehittyneet hitsausprosessit: TIG- ja puikkohitsaus
8. joulukuuta 2025
TIG-hitsauksessa prosessin kehittäminen on keskittynyt lähinnä virtamuotojen muokkaamiseen eri tilanteissa. Käytännössä tämä tarkoittaa pulssi- ja vaihtovirtahitsauksen variaatioita, sekä sytytystä tai silloitustilanteita. Erityisesti pulssihitsauksen osalta on hitsauslaitteen käyttäjälle paljon valinnanvaraa, sillä näiden prosessivariaatioiden säätömahdollisuudet ovat todella monipuoliset.
Antti Kahri
Pulssi-TIG
Pulssi-TIG-hitsauksessa hitsausvirtaa pulssitetaan samankaltaisesti kuin aiemmin esitellyssä pulssi-MIG/MAG-hitsauksessa. TIG-hitsauksessa pulssien tarkoituksena ei kuitenkaan ole synnyttää pisaramaista aineensiirtymistä, koska elektrodin ei ole tarkoitus sulaa. Tästä syystä pulssituksen säätömahdollisuudet ovat huomattavasti laajemmat kuin MIG/MAG-hitsauksessa. Eri laitevalmistajat ovat toteuttaneet nämä säätömahdollisuudet hieman eri tavoin. Esimerkiksi Kempin Master T -tuoteperheessä on valittavana Manual pulse ja Auto pulse -vaihtoehdot. Manual pulsessa pulssivirta, pohjavirta, pulssisuhde ja pulssitaajuus voidaan kaikki säätää vapaasti haluttuun arvoon. Esimerkiksi pulssitaajuus on säädettävissä DC (-)-hitsauksessa välillä 0,2...300 Hz ja AC-hitsauksessa välillä 0,2...20 Hz. Manual pulsea voidaan siis käyttää molemmilla virtalajeilla ns. pitkäpulssina ja DC-:lla myös pikapulssina. Auto pulsessa sen sijaan käyttäjän tarvitsee säätää vain hitsausvirtaa ja kaikki pulssiparametrit säätyvät itsestään niin, että optimoitua DC-pikapulssihitsausta (taajuus n. 100...400 Hz) voidaan suorittaa vaivattomasti ja tehokkaasti.
Pikapulssin hyödyt perustuvat siihen, että korkea pulssitaajuus kaventaa valokaarta. Kapea valokaari on helppo kohdistaa ja sen tehotiheys on suurempi, joten pienempien hitsausvirtojen tai suurempien kuljetusnopeuksien käyttäminen on mahdollista, jolloin lämmöntuonti pienenee. Myös pitkäpulssi auttaa lämmöntuonnin hallinnassa, sillä pulssivirran ansiosta materiaali saadaan sulamaan pienemmällä keskiarvovirralla. Tämän lisäksi pulssi- ja pohjavirran vaihtelu auttaa rytmittämään kuljetusta ja lisäaineen syöttöä, jolloin tasalaatuiset hitsit on helpompi saavuttaa ja tarvittaessa suomumainen ulkonäkö saadaan hitseihin ilman erityistä suoritustekniikkaa.
Pulssi-TIG on saatavana seuraaviin laitteisiin:
Master T (Auto Pulse sekä Manual Pulse)
Minarc T ACDC (Pulse, vain pulssitaajuuden säätö)
Minarc T DC MLP (Pulse, vain pulssitaajuuden säätö)
Kaksoispulssi-TIG
Kaksoispulssi-TIG-hitsauksessa hitsausvirralle tehdään hidasta (0,2…30 Hz) ja nopeaa (100…400 Hz) pulssitusta samanaikaisesti negatiivisella tasavirralla. Hitsausvirran käytöksen periaate on esitetty kuvassa 9. Nopean pulssituksen parametrit määräytyvät valmiin hitsausohjelman mukaan, joten käyttäjän ei tarvitse säätää niitä. Hitaan pulssituksen parametreja on mahdollista säätää, mutta niihin on olemassa yleiskäyttöön soveltuvat tehdasasetukset.
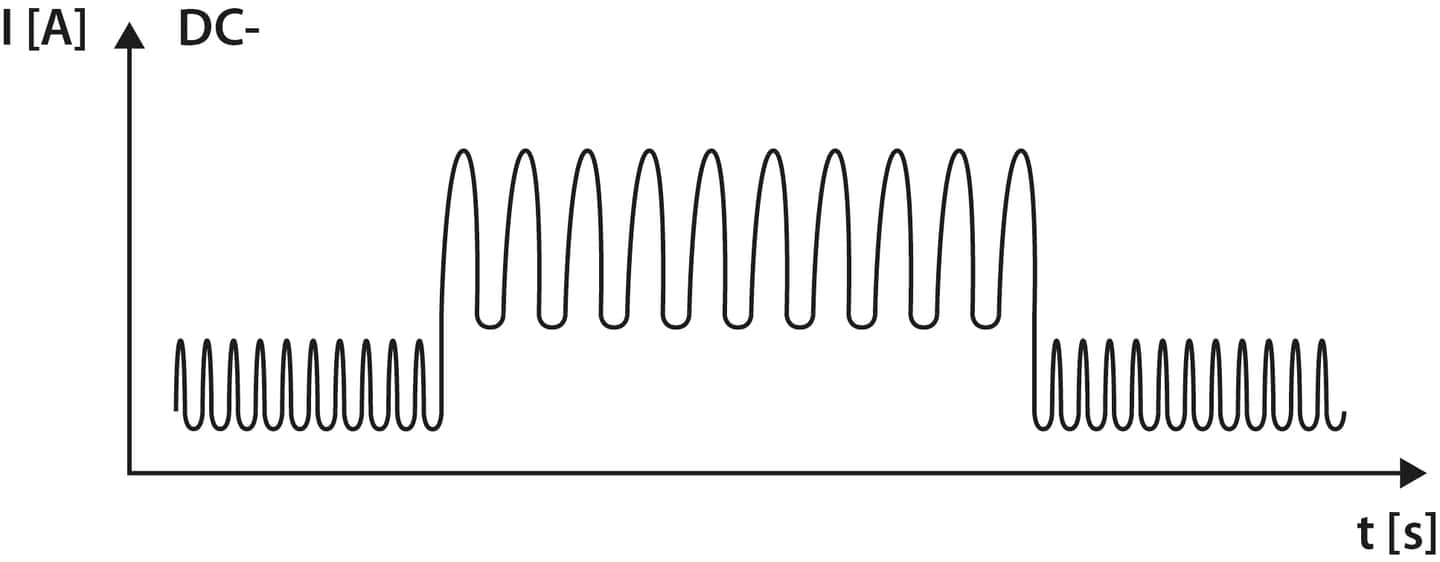
Kuva 1. Hitsausvirran käyttäytymisen periaate kaksoispulssi-TIG:llä.
Koska kaksoispulssi käyttää sekä nopeaa että hidasta pulssia, se myös yhdistää näiden molempien hyödyt. Valokaari on nopean pulssin ansiosta kapea, jäykkä ja helposti kohdistettava. Lisäksi hitaan pulssin hetkellinen suuri teho parantaa sulan juoksevuutta, mahdollistaen tietynlaisilla liitostyypeillä (erityisesti piena- ja limiliitokset) suuremman kuljetusnopeuden. Toisaalta hitaan pulssin hetkellistä pientä tehoa voidaan käyttää hyväksi sulan jähmettymisessä, jolloin mm. asentohitsausominaisuudet paranevat. Seuraavat käyttökohteet soveltuvat erityisen hyvin kaksoispulssi-TIG:lle:
ohutlevyt
piena- ja nurkkaliitokset
hitsit, joilla on korkeat visuaaliset laatuvaatimukset (kuva 10)
ruostumattomat teräkset
pientä lämmöntuontia vaativat materiaalit, kuten lujat teräkset, duplex-teräkset ja superausteniittiset teräkset
haastavat tasavirralla hitsattavat ei-rautametallit, kuten titaani
Kaksoispulssi-TIG on saatavana seuraaviin laitteisiin:
Master T (vain TFT-paneelilla varustetut)
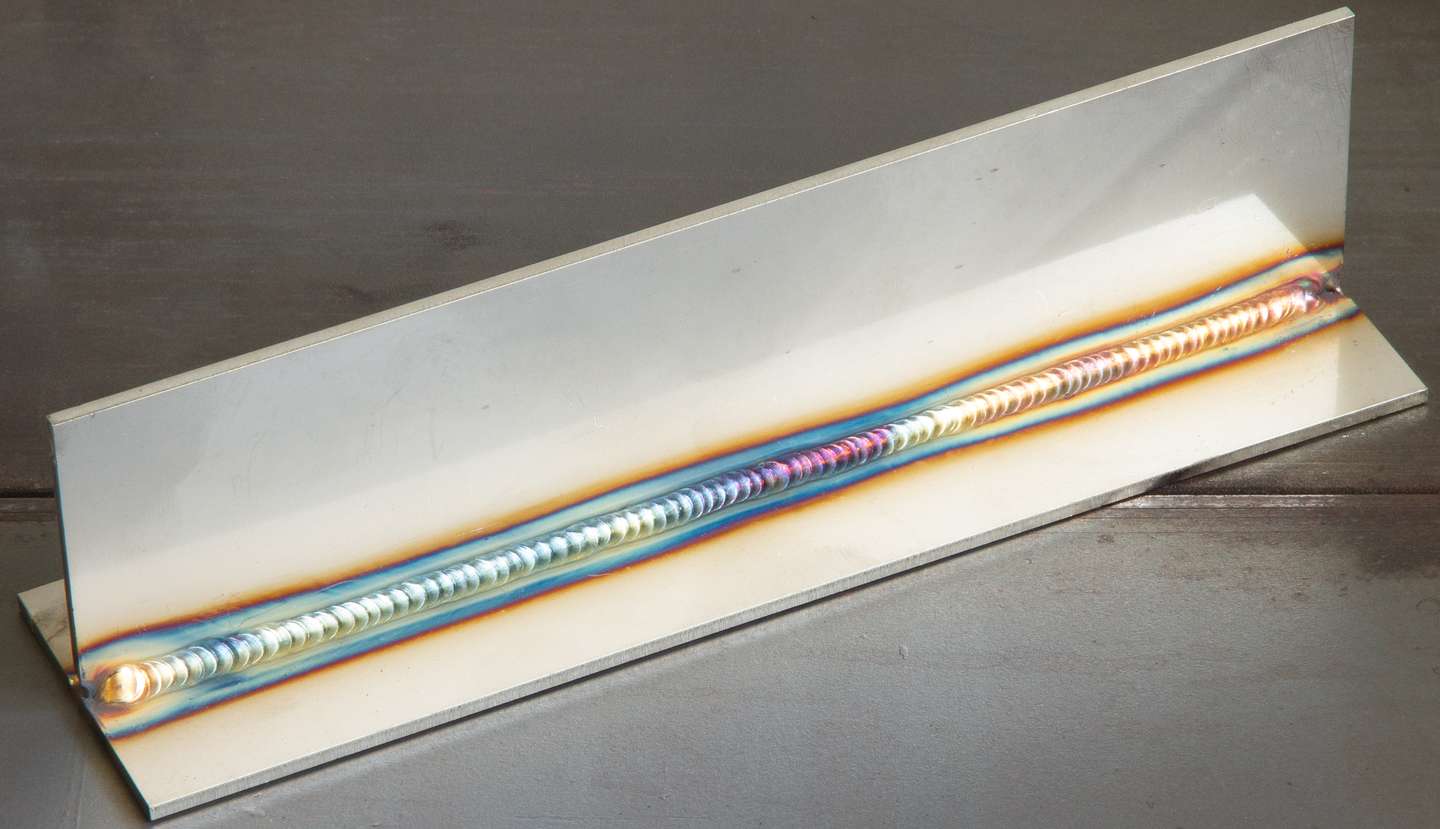
Kuva 2. Tuplapulssi-TIG:llä hitsattu alapienahitsi 2,5 mm haponkestävään teräkseen (316L).
MicroTack
MicroTack-toiminto on kehitetty helpottamaan silloitustyötä, vähentämään siihen kuluvaa aikaa ja parantamaan silloituksen laatua. Toiminto on kehitetty erilaisista teräksistä ja titaanista valmistettujen ohuiden osien silloittamiseen. Sen käyttöalue alkaa hienotyöstösovelluksista, ja se on tehokas aina 4 mm:n ainevahvuuteen asti. MicroTack perustuu räätälöityyn virtapulssiin, joka on hyvin tehokas ja nopea. Pienen lämmöntuonnin mahdollistaa lyhyt pulssiaika, joka on tyypillisesti vain millisekunneista kymmeniin millisekunteihin. Näin aikaansaadut pienikokoiset ja korkealaatuiset siltahitsit muistuttavat ulkonäöltään ja ominaisuuksiltaan laserilla tehtyjä (kuva 11). Kuvasta käy havainnollisesti ilmi myös pienen lämmöntuonnin edullinen vaikutus muodonmuutoksiin. Pienen ja kontrolloidun lämmöntuonnin ansiosta myös läpipalamisen riski on pienempi kuin perinteisessä TIG-silloituksessa.
MicroTack on saatavana seuraaviin laitteisiin:
Master T
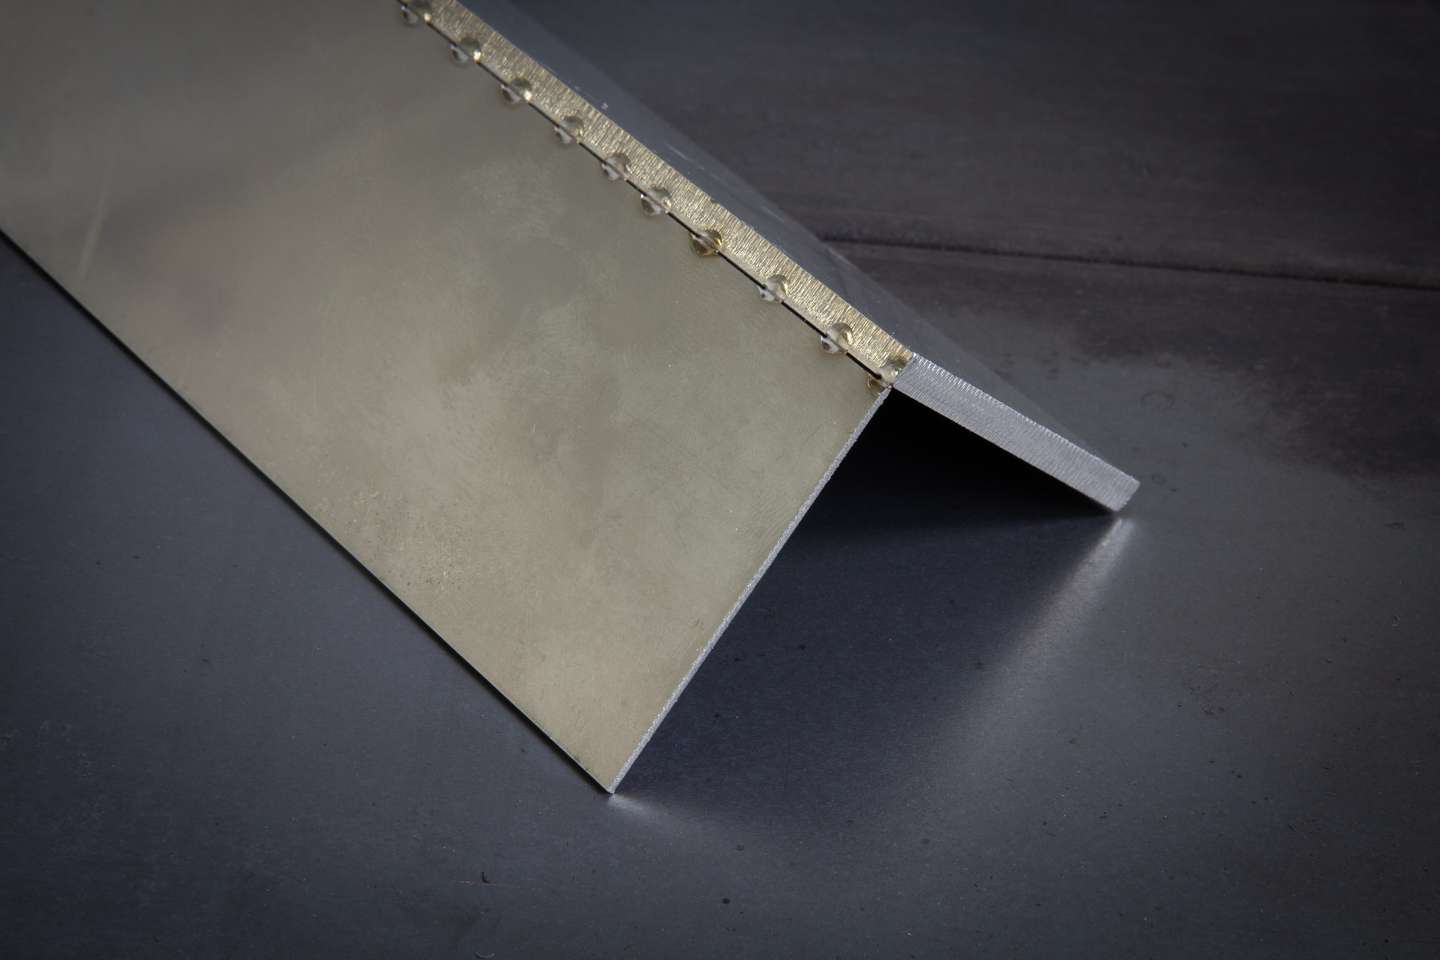
Kuva 3. MicroTack on erinomainen toiminto silloitettaessa ohuita ja paksuja materiaaleja toisiinsa.
Uusien Master T -virtalähteiden myötä MicroTack-toiminnolla voidaan käyttää myös ennalta ohjelmoitua pulssien sarjaa. MicroTackin sarjaominaisuus mahdollistaa säännöllisen pituiset tauot pulssien välillä, jolloin pidemmistä silloituksista tulee mahdollisimman identtisiä. Lisäksi sarjaominaisuuden myötä voidaan hitsata pulssihitsauksen omaista jatkuvaa pistehitsausta, jolla päästään todella pieniin kokonaislämmöntuonteihin. Tätä uutta sarjaominaisuutta voidaan hyödyntää laajasti erilaisissa mekanisointisovelluksissa.
MIX TIG
MIX TIG on yhdistelmä vuorottelevia vaihto- ja tasavirtajaksoja (kuva 12). AC-jakso antaa prosessille oksidin puhdistusvaikutuksen ja DC (-)-jakso tekee tunkeuman. Puhdistuksen ja tunkeuman suhde on mahdollista säätää kuhunkin hitsaussovellukseen optimaaliseksi. MIX TIGiä käytetään alumiinin ja sen seosten hitsaukseen. Prosessin kapea valokaari sopii hyvin syviin V-railoihin ja ahtaisiin kulmiin. Hyvän kohdistumisen ansiosta nopeat liikkeellelähdöt ovat helppoja suorittaa. Muita prosessin hyötyjä ovat hyvä sulan hallinta hitsattaessa eri vahvuisia materiaaleja yhteen, sekä rytmityksen mahdollistama helposti saavutettava hitsien tasalaatuisuus. Perinteiseen AC-hitsaukseen verrattuna MIX TIG on herkempi epäpuhtauksille.
MIX TIG on saatavana seuraaviin laitteisiin:
Master T ACDC -mallit
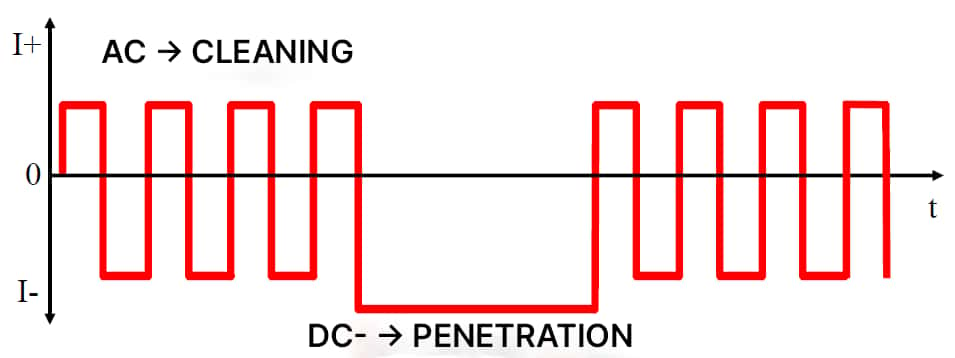
Kuva 4. MIX TIGin hitsausvirran käyttäytyminen ja perusperiaate.
Puikkohitsaus
Puikkohitsauksessa prosessivariaatioiden kehittämismahdollisuudet ovat rajalliset, koska elektrodia syötetään hitsisulaan manuaalisesti. Lisäksi puikko käyttäytyy optimaalisella tavalla vain melko kapealla virta-alueella. Monet hitsauslaitevalmistajat ovatkin puikkohitsauksen osalta keskittyneet vain optimoimaan perusprosessin ominaisuuksia. Joitakin prosessivariaatioita on kuitenkin kehitetty ja pulssipuikkohitsaus lienee niistä yleisin.
Pulssipuikko
Puikkohitsauksessa hitsausvirran pulssitus on tänä päivänäkin mahdollista vain harvoissa laitteissa. Kemppi on kehittänyt Master S 305 -puikkohitsauslaitetta varten helppokäyttöisen pulssitoiminnon, jota on mahdollista hyödyntää laajasti erilaisissa puikkohitsaussovelluksissa. Pulssipuikkohitsauksessa hitsausvirta vaihtelee kahden tason välillä käyttäjän haluamalla taajuudella. Nämä kaksi virtatasoa on valittu niin, että ne molemmat pysyvät tyypillisesti puikon hyvällä toiminta-alueella silloin, kun keskiarvovirta on säädetty lähelle toiminta-alueen puoliväliä. Virtatasojen vaihtelua lukuun ottamatta toimintaperiaate on identtinen tavallisen puikkohitsauksen kanssa. Pulssipuikkohitsauksen periaate on esitetty kuvassa 13. Master S 305:n pulssipuikko-ominaisuus on optimoitu emäspuikoille, mutta se soveltuu käytettäväksi lähes kaikilla puikkotyypeillä. Kempin hitsauslaboratoriossa tehtyjen hitsauskokeiden perusteella pulssipuikkohitsaus on parhaimmillaan asentohitsauksessa, pienaliitoksissa ja juuren hitsauksessa.
Pulssipuikko on saatavana seuraaviin laitteisiin:
Master S 305
Taulukko Kempin edistyneistä hitsausohjelmista ja niiden yhteensopivuudesta Kempin hitsauskoneisiin
Master T | Minarc T ADCD | Minarc T DC MLP | Master S 305 | |
Pulssi-TIG | x | x (pulssitaajuuden säätö) | x (pulssitaajuuden säätö) | |
Tuplapulssi-TIG | x (TFT-mallit) | |||
MicroTack | x | |||
MIX TIG | x (ACDC-mallit) | |||
Pulssipuikko | x |
Antti Kahri
Antti Kahri
A respected expert in the field of welding, who tragically passed away in early June 2025 while pursuing his passion on a fly fishing trip. As a Welding Engineer on Kemppi Oy’s Welding Team, he held the prestigious International Welding Engineer (IWE) qualification and brought over a decade of experience to developing advanced welding characteristics for TIG, MIG/MAG, and MMA welding machines, including the renowned X8 MIG Welder and MasterTig. Known for his deep expertise and commitment to welding excellence, he was passionate about enhancing the quality and efficiency of welding through user-friendly innovations. His legacy lives on in the technology he helped shape and in the inspiration he offered to colleagues and the wider welding community.
Liittyvät tuotteet
Tuoteperhe
Master T on huippuluokan TIG-hitsauskone ammattimaiseen AC TIG- ja DC TIG -hitsaukseen. Se takaa erinomaisen hitsauslaadun, tarkkuuden ja energiatehokkuuden. Edistykselliset ominaisuudet, kuten MAX WeldClean ja DeMagnetization-toiminto, parantavat tuottavuutta ja varmistavat tasalaatuiset tulokset.
Tuoteperhe
Minarc T on kannettava monijännitehitsauskone, jolla voit tehdä korkealaatuista AC/DC-TIG-hitsausta ja ammattitasoista hitsien peittausta kätevästi yhdellä koneella.
Tuoteperhe
Minarc T DC on ihanteellinen monijännitevirtalähde paljon liikkuville TIG-hitsaajille. Minarc T 223 DC painaa vain 9,6 kg, tuottaa 220 ampeeria tehokkaaseen TIG-hitsaukseen ja sisältää myös puikkohitsausominaisuudet.
Lisää blogikirjoituksia
Kempin kehittyneet hitsausprosessit: MIG/MAG-hitsaus
Hitsauslaitteiden kehityksessä yksi merkittävimmistä elementeistä on jo pitkään ollut hitsausprosessien parantaminen ja kokonaan uusien prosessivariaatioiden luominen. Modernit mittaus- ja valokaaren ohjausmenetelmät ovat mahdollistaneet laajan kirjon erilaisia kaarihitsauksen prosessivariaatioita. Nämä kehittyneet hitsausprosessit ovat merkittävä apu hitsaustuotannon tehostamisessa ja hitsien laadun parantamisessa. Tässä artikkelissa on esitelty Kempin kehittämiä erikoisprosesseja ja -toimintoja MIG/MAG-hitsaukseen.
Hitsauksen ABC, Käsinhitsaus
TIG-hitsaus
Käyttökohteet, laitteistot ja suoritustekniikka
Hitsauksen ABC
Löydä oikeat parametrit TIG-hitsaukseen
Onnistunut hitsaus nojaa parametriasetusten ja valintojen yhdistelmään.
Hitsauksen ABC
Rapid Welding ja Kemppi rakentavat yhdessä kestävää kumppanuutta
Rapid Welding on tehnyt yhteistyötä Kempin kanssa aina yrityksen perustamisesta – vuodesta 1990 – lähtien. Toinen perustajista ja toimitusjohtaja Roy Edwards korosti tämän 36-vuotisen kumppanuuden taustalla olevia periaatteita. Näitä ovat muun muassa oikean hitsausratkaisun valinta ja laitteiston tukeminen sen koko elinkaaren ajan sekä osaajapulaan puuttuminen ja oikean paikan löytäminen automaatiolle ja laserhitsaukselle.
Automatisoitu hitsaus, Käsinhitsaus, Hitsauksen ABC
Hitsaajien haasteet ja muuttuvat riskit huomioiva turvallisuus
Hitsausturvallisuudesta on tullut yhä vaativampaa. Valokaaren vaarat pysyvät ennallaan, mutta nyt pitkät työvuorot ja ahtaat sisätilat saattavat lisätä altistumisen riskiä. Siksi henkilösuojaimet ovat hitsaajan suoja ja todistus vaatimustenmukaisuudesta. Kempillä hitsaushenkilösuojaimet suunnitellaan ja validoidaan käytännössä selkeiden vaatimusten mukaan, hitsaajien palautetta kuunnellen ja noudattaen todennetusti EU:n henkilösuojaimia koskevaa säädöstä 2016/425, CE-merkintäprosesseja sekä asiaankuuluvia EN-standardeja.
Turvallisuus, Hitsauksen ABC
Eurosatory 2026 ja puolustusteollisuuden tulevaisuus
Eurosatory 2026 -tapahtuma korosti selvää muutosta nykyaikaisessa puolustusteollisuudessa. Samalla kun puolustusjärjestelmistä tulee yhä digitaalisempia, verkottuneempia ja autonomisempia, niiden perusta pysyy edelleen fyysisenä. Aina panssaroiduista ajoneuvoista ja tykistöstä teolliseen suorituskykyyn asti hitsauksen laatu, teräsrakenteet ja tuotantokuri säilyvät ensisijaisen tärkeinä puolustusvalmiuden kannalta katsottuna.
Digitalisaatio, Innovaatio