Hitsauksen ABC
Puikkohitsaus
4. helmikuuta 2024
Käyttökohteet, laitteistot ja suoritustekniikka
Kemppi marketing
Aiheet:
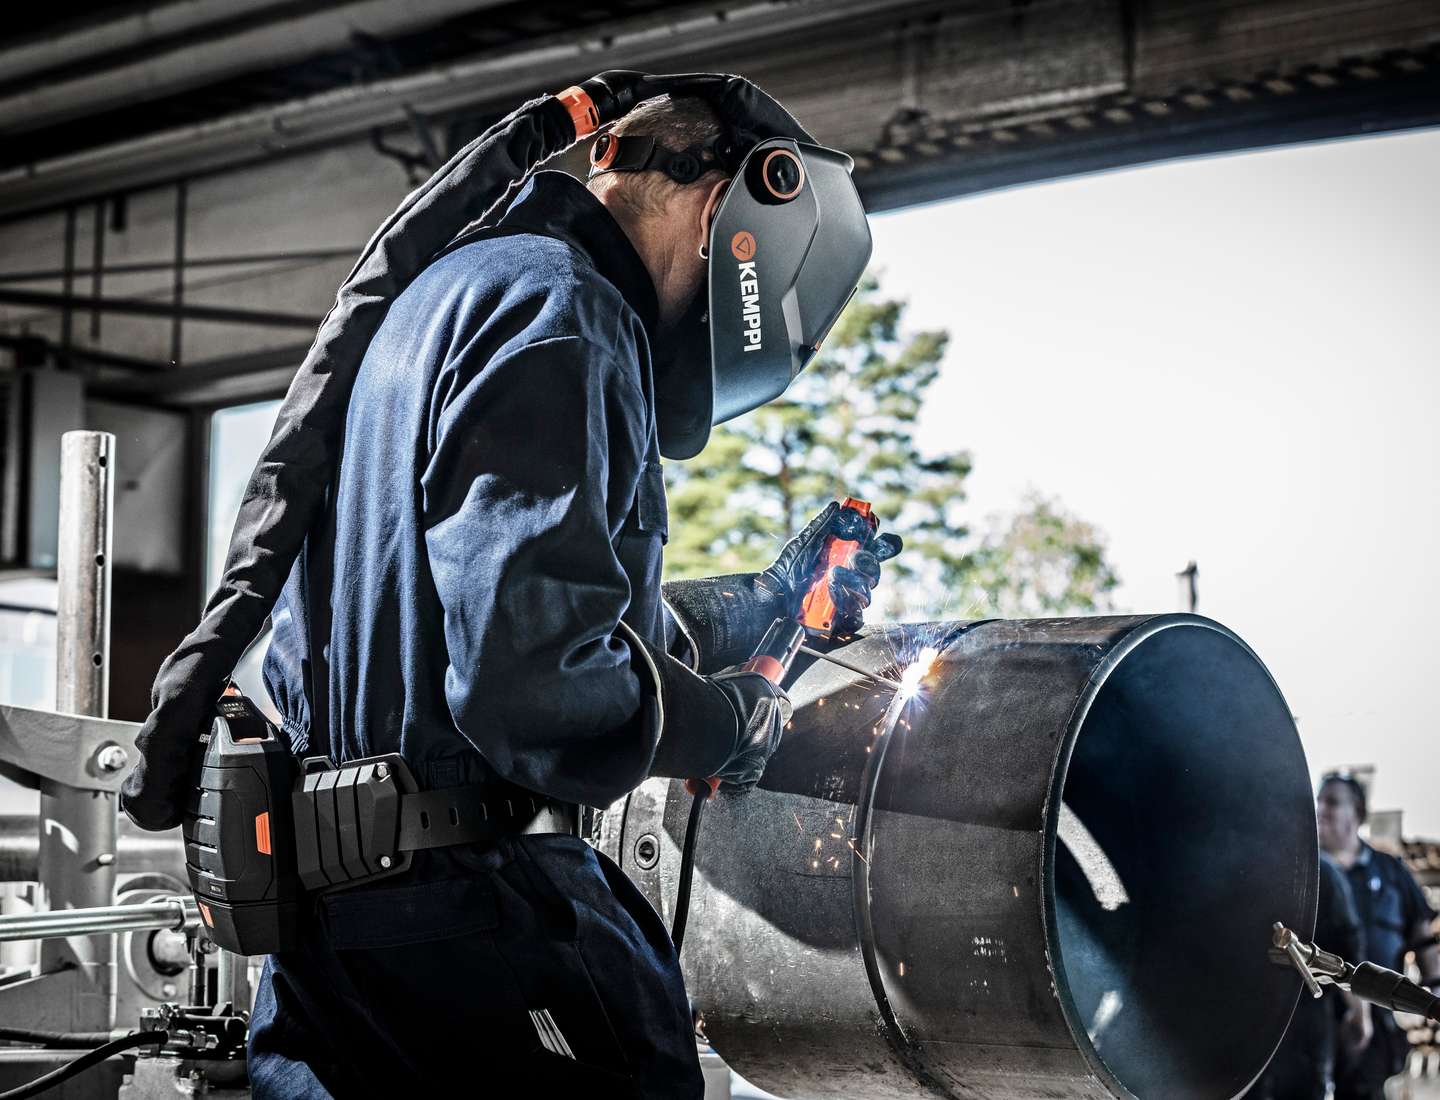
Puikkohitsauksella tarkoitetaan hitsausmenetelmää, jossa puikonpitimeen kiinnitetty lisäainepuikko toimii hitsauselektrodina. Valokaari palaa hitsauspuikon ja työkappaleen välissä.
Erona muihin hitsausmenetelmiin on se, että puikkohitsauksessa hitsauselektrodina toimiva lisäainepuikko lyhenee koko ajan hitsauksen edetessä. TIG- ja MIG/MAG-hitsauksessa elektrodin pituus on koko ajan vakio, joten polttimen etäisyys työkappaleesta on pidettävä koko ajan samana. Puikkohitsauksessa sen sijaan puikonpidintä on koko ajan vietävä työkappaleeseen päin, jotta elektrodin ja hitsisulan välinen etäisyys pysyy vakiona. Tämä asettaa erityishaasteita puikkohitsaukselle.
PUIKKOHITSAUKSEN KÄYTTÖKOHTEET
Puikkohitsausta voidaan käyttää lähes kaikenlaisissa olosuhteissa, joten se on erittäin yleinen hitsausmenetelmä kaikkialla hitsaavassa teollisuudessa. Sitä käytetään erittäin paljon asennustyömailla, joissa hitsauslaitteilta edellytetään hyvää ulottuvuutta ja joissa työskennellään monesti ulko-olosuhteissa.
Puikkohitsaus on yleinen hitsausmenetelmä esimerkiksi voimalaitosputkistojen hitsauksessa ja muissa putkihitsauskohteissa. Se on myös harrastajien ja pienkorjaamojen suosima hitsausmenetelmä. Sitä on myös mahdollista käyttää vedenalaisissa hitsauksissa, joissa käytetään erityisesti niitä olosuhteita varten suunniteltuja lisäaineita.
PUIKKOHITSAUSLAITTEISTO
Puikkohitsausta varten tarvitaan virtalähde, maadoituskaapeli sekä puikonpitimellä varustettu hitsauskaapeli. Suojakaasua ei tarvita, sillä hitsauspuikko on päällystetty materiaalilla, joka synnyttää hitsisulan päälle suojakaasua ja hitsauskuonaa. Monet TIG-hitsauslaitteet soveltuvat myös puikkohitsaukseen.
Nykyajan pienet invertterivirtalähteet ovat antaneet vielä enemmän mahdollisuuksia liikkuvuuteen ja ulottuvuuteen. Virtalähde voidaan esimerkiksi kytkeä generaattoriin pitkillä syöttökaapeleilla ja viedä virtalähde hitsattavan kohteen viereen. Pienimmät virtalähteet painavat nykyään vain noin 5 kg.
Harrastekäytössä puikkohitsaus onkin erittäin suosittu, koska virtalähteen lisäksi ei tarvitsee hankkia muuta kuin lisäainepuikkoja. Suojakaasua ei tarvita, ja laitteet toimivat yleensä tavallisesta sähköpistokkeesta saatavalla valovirralla.
Tutustu Kempin puikkohitsauslaitteisiin
HITSAUSPUIKOT
Hitsauspuikko on määräpituinen, suora, lisäaineella päällystetty hitsauslanka. Hitsauspuikossa on kiinnityspää, josta se kiinnitetään puikonpitimeen. Puikon toisessa päässä on sytytyspää, jolla raapaistaan työkappaletta ja valokaari syttyy. Päällysteessä lähellä kiinnityspäätä on merkitty puikon laatu eli kauppanimi. Yleensä myös AWS-luokka on merkitty.
Hitsauspuikon halkaisijalla tarkoitetaan puikon sisällä olevan metallipuikon halkaisijaa. Metallipuikon pinnalla olevan päällysteen tehtävänä on suojata hitsaustapahtumaa ympäröivän ilman vaikutuksilta, tuottaa kuonaa, joka tukee hitsiä, sekä helpottaa valokaaren syttymistä.
PUIKKOHITSAUKSEN SUORITUSTEKNIIKKA
Ennen hitsausta on hyvä tarkistaa hitsausvirtalähteeseen, kaapeleiden, puikonpitimen ja maadoituspuristimen toimintakunto. Jos virtalähteessä on ohjauspaneeli ja kaukosäädin, myös niiden toiminnot on syytä käydä läpi. Hitsauspuikkojen laatu ja vahvuus on tarkistettava, ja niiden on sovelluttava hitsattavaan kohteeseen. Puikon pinnoitteen on oltava ehjä.
Hitsaus aloitetaan hitsauspuikon terävällä raapaisulla railon pohjalla. Sen jälkeen hitsauspuikko siirretään takaisin aloituskohtaan valokaarta venyttämättä ja lähdetään kuljettamaan hitsauspuikkoa rauhallisella liikkeellä hitsisulan leveyttä seuraamalla. Hitsauspuikkoa kuljetetaan vetävässä kulmassa. Muodostuneen kuonan raja näkyy hitsisulan perässä. Sen täytyy olla nimenomaan hitsisulan takana. Kuonarajan etäisyyttä hitsisulasta voidaan säädellä hitsausvirralla ja hitsauspuikon kuljetuskulmalla.
Keskity koko hitsauksen ajan kaaren pituuteen ja pidä se niin lyhyenä kuin mahdollista. Valokaaren pituus lähtee herkästi venymään, koska hitsauspuikko lyhenee hitsauksen edetessä. Liike saattaa alussa olla hieman vaikea hallita, mutta siihen oppii hyvin nopeasti.
Kun hitsauspuikko loppuu, edellisen hitsin päältä on poistettava kuona ja hitsi on puhdistettava teräsharjalla. Uusi sytytys tehdään hieman edellisen hitsin edessä, minkä jälkeen hitsauspuikko siirretään takaisinpäin edellisen hitsin päälle ja hitsausta jatketaan.
Hitsauspuikko sammutetaan palaamalla hieman valmiin hitsin päälle ja nostamalla puikko suoraan ylös kappaleesta.
Kemppi marketing
Kemppi marketing
Kemppi marketing aims to evoke discussion on the transformation of modern welding and bring you the latest stories from within the global welding industry, told by true experts in their respective fields.
Liittyvät tuotteet
Tuoteperhe
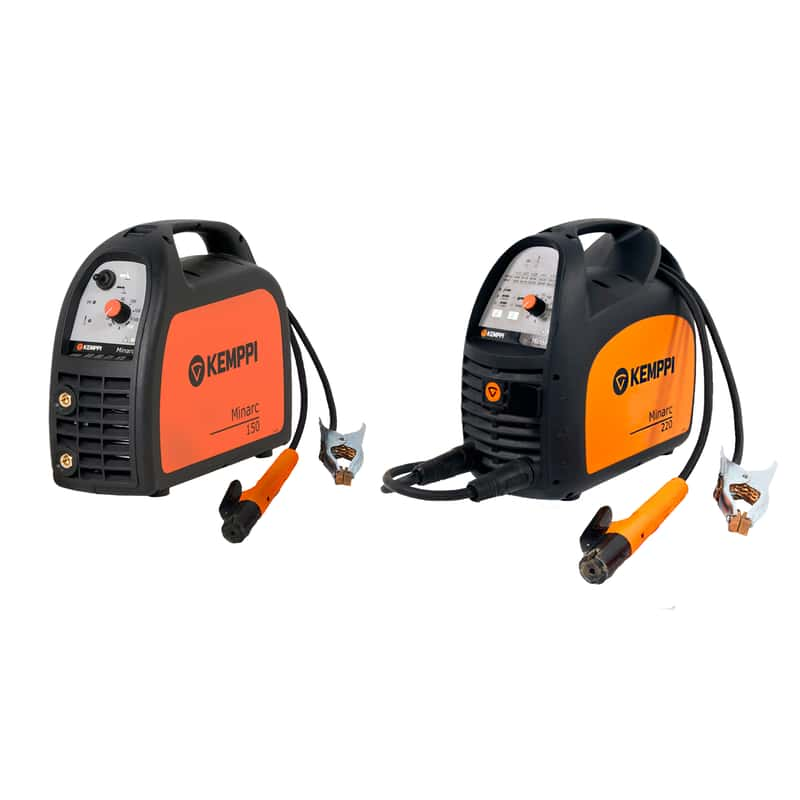
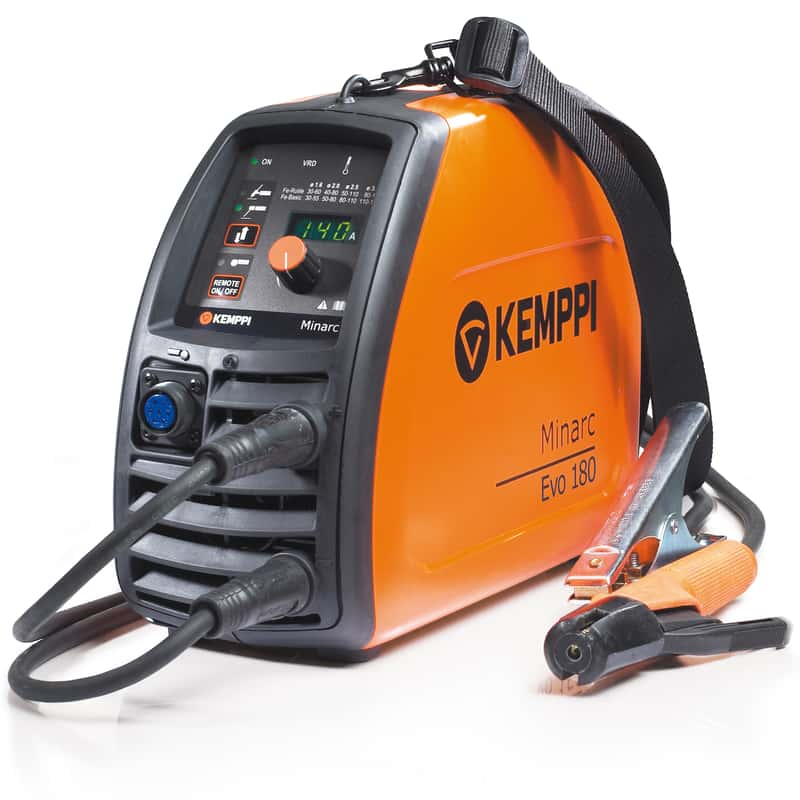
Yksivaiheinen Minarc 150- ja kolmivaiheinen Minarc 220 Classic -puikkohitsauslaite ovat kevyitä mutta vahvarakenteisia, kestäviä ja iskunkestäviä laitteita, jotka soveltuvat erinomaisesti konepaja- ja työmaakäyttöön.
Tuoteperhe
Puikkohitsauksen pikkujättiläinen sinne, missä sitä tarvitaan.
Tuoteperhe
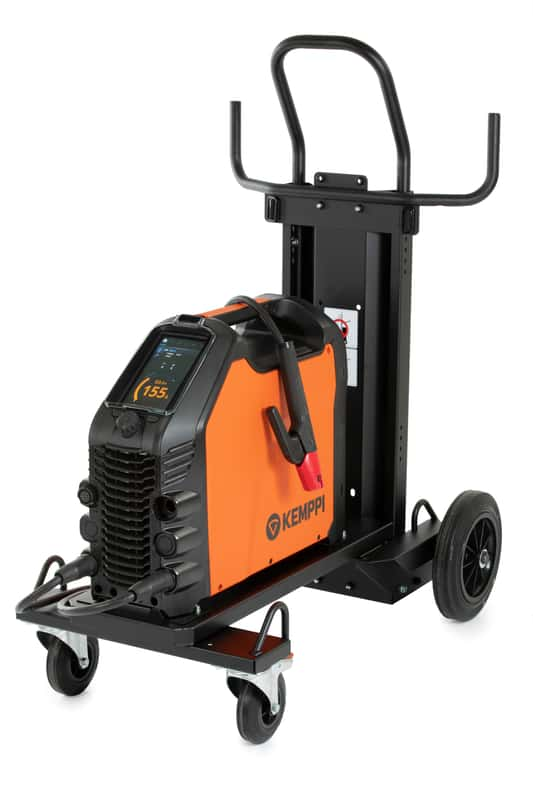
Master 315 on tyylikäs ja käytännöllinen puikkohitsauskone, joka takaa optimaalisen hitsaussuorituskyvyn ja nopean hitsausparametrien asettamisen.
Lisää blogikirjoituksia
MIG/MAG-hitsaus
Käyttökohteet, laitteistot ja suoritustekniikka
Hitsauksen ABC
TIG-hitsaus
Käyttökohteet, laitteistot ja suoritustekniikka
Hitsauksen ABC
Robottihitsaus
Robotisoidun hitsauksen käyttökohteet, laitteet ja suoritustekniikka
Hitsauksen ABC
Rapid Welding ja Kemppi rakentavat yhdessä kestävää kumppanuutta
Rapid Welding on tehnyt yhteistyötä Kempin kanssa aina yrityksen perustamisesta – vuodesta 1990 – lähtien. Toinen perustajista ja toimitusjohtaja Roy Edwards korosti tämän 36-vuotisen kumppanuuden taustalla olevia periaatteita. Näitä ovat muun muassa oikean hitsausratkaisun valinta ja laitteiston tukeminen sen koko elinkaaren ajan sekä osaajapulaan puuttuminen ja oikean paikan löytäminen automaatiolle ja laserhitsaukselle.
Automatisoitu hitsaus, Käsinhitsaus, Hitsauksen ABC
Hitsaajien haasteet ja muuttuvat riskit huomioiva turvallisuus
Hitsausturvallisuudesta on tullut yhä vaativampaa. Valokaaren vaarat pysyvät ennallaan, mutta nyt pitkät työvuorot ja ahtaat sisätilat saattavat lisätä altistumisen riskiä. Siksi henkilösuojaimet ovat hitsaajan suoja ja todistus vaatimustenmukaisuudesta. Kempillä hitsaushenkilösuojaimet suunnitellaan ja validoidaan käytännössä selkeiden vaatimusten mukaan, hitsaajien palautetta kuunnellen ja noudattaen todennetusti EU:n henkilösuojaimia koskevaa säädöstä 2016/425, CE-merkintäprosesseja sekä asiaankuuluvia EN-standardeja.
Turvallisuus, Hitsauksen ABC
Eurosatory 2026 ja puolustusteollisuuden tulevaisuus
Eurosatory 2026 -tapahtuma korosti selvää muutosta nykyaikaisessa puolustusteollisuudessa. Samalla kun puolustusjärjestelmistä tulee yhä digitaalisempia, verkottuneempia ja autonomisempia, niiden perusta pysyy edelleen fyysisenä. Aina panssaroiduista ajoneuvoista ja tykistöstä teolliseen suorituskykyyn asti hitsauksen laatu, teräsrakenteet ja tuotantokuri säilyvät ensisijaisen tärkeinä puolustusvalmiuden kannalta katsottuna.
Digitalisaatio, Innovaatio