Innovation
Soudage sans effort des passes de racine et des tôles fines
18 octobre 2023
Kemppi a lancé trois nouveaux procédés de soudage MAX (MAX Cool, MAX Speed et MAX Position) pour les familles de produits Master M et X5 FastMig afin d’améliorer la productivité, la qualité et la facilité d’utilisation dans les applications de soudage les plus exigeantes. MAX Cool réduit l’apport de chaleur et fonctionne dans une zone en court-circuit, il est donc idéal pour le soudage de l’acier et le brasage MIG. Les caractéristiques de soudage de MAX Cool ont été affinées pour permettre un soudage de haute qualité des passes de racine et des tôles fines.
Antti Kahri
Soudage à l’arc par court-circuit contrôlé
MAX Cool permet un contrôle précis du courant de soudage. Le principe du processus est illustré à la figure 1. Après la dynamique de court-circuit typique du soudage à l’arc, lorsque le court-circuit est libéré, le courant de soudage est rapidement ramené à un faible niveau afin de minimiser la quantité de projections générées. Une impulsion est ensuite appliquée, dans le but de donner à la soudure la forme souhaitée grâce à un apport de chaleur approprié et contrôlé avec précision. Outre la vitesse de dévidage du fil, le seul paramètre qui peut être ajusté est le réglage de la hauteur d’arc, qui influe sur la taille de l’impulsion et donc sur la forme de la soudure.
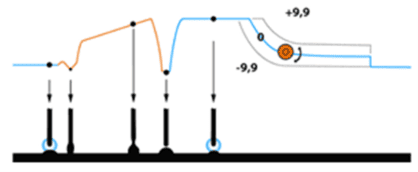
Figure 1. Comportement du courant de soudage et du transfert de métal dans le processus MAX Cool. Le bouton orange et les valeurs numériques illustrent l’effet du réglage de la hauteur d’arc.
Un seul procédé de soudage, de nombreux avantages
Par rapport au soudage traditionnel à l’arc en court-circuit ou pulsé, le procédé MAX Cool réduit l’apport de chaleur, ce qui minimise la déformation de la tôle. Avec un faible apport de chaleur et un contrôle précis de l’arc, le bain de fusion est facilement contrôlable, ce qui lui confère d’excellentes propriétés de soudage en position. En outre, il est facile de souder des jeux même importants et il n’y a pas d’effondrement du bain de fusion à quelque endroit que ce soit. Des jeux allant jusqu’à 12 mm ont été soudés avec succès lors des essais de soudage. Par rapport au soudage traditionnel à l’arc en court-circuit, MAX Cool produit moins de projections dans de nombreuses applications.
Soudage en passe de racine efficace et flexible
MAX Cool peut être utilisé pour souder une grande variété d’applications de passes de racine. Les types de joints les plus courants sont les joints en I et en V. En général, la rainure en I peut être soudée jusqu’à une épaisseur de matériau de 3-4 mm en une seule passe (figure 2). Le joint en V est utilisé pour les matériaux plus épais. Le bain de fusion est si contrôlable qu’il est possible de souder en une seule passe avec différents jeux grâce au faible apport de chaleur. Le jeu minimum peut être de 1 à 2 mm et il n’y a pas de limite supérieure. Le balayage doit être utilisé pour les jeux plus importants. Le réglage 0 du réglage de la hauteur d’arc du processus est optimisé pour le soudage de passe de racine. En général, l’utilisateur n’a besoin de régler que l’avance-fil.
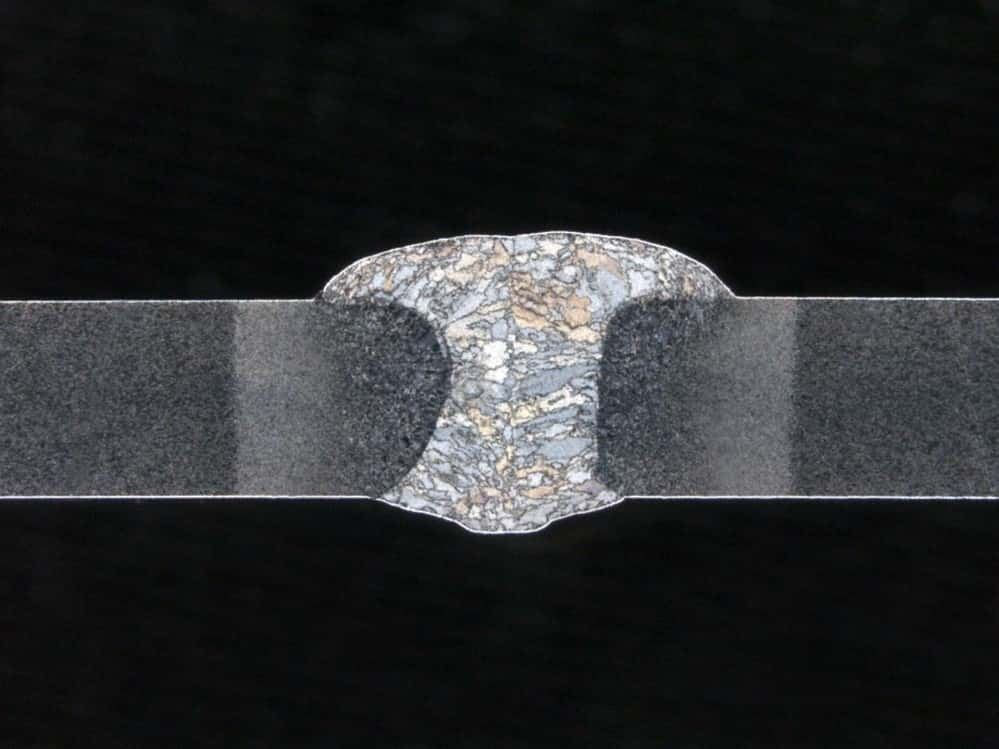
Figure 2. Soudure bout à bout en pleine pénétration en une passe sans renforcement de la racine (joint en I). Matériau de base 3mm S 355. Métal d’apport 1.2mm OK Autrod 12.51. Gaz de protection Ar + 18% CO2
Contrairement au soudage traditionnel à l’arc en court-circuit, MAX Cool permet de souder des passes de racine de haut en bas (position de soudage PG) sans risque de défauts de soudage. Il s’agit généralement de la position de soudage la plus efficace. Cependant, avec Max Cool, toutes les autres positions sont possibles grâce au bon contrôle du bain de fusion. Le soudage traditionnel à l’arc en court-circuit nécessite généralement de souder de bas en haut (position de soudage PF), ce qui entraîne une progression lente. C’est pourquoi le soudage à la racine est beaucoup plus efficace avec MAX Cool. Par rapport au soudage MAG pulsé, le principal avantage du MAX Cool est qu’il n’est pas nécessaire de renforcer la racine. La productivité globale du soudage traditionnel à la racine (c’est-à-dire le soudage TIG) est très faible. En comparaison, MAX Cool est un choix très efficace. Contrairement à certains procédés de soudage à l’arc en court-circuit contrôlés, MAX Cool ne nécessite pas de câble de retour de tension séparé fixé à la pièce à souder.
Accordement de haute qualité de tôles fines par soudage et brasure
MAX Cool est également idéal pour le soudage de tôles fines grâce à son apport de chaleur réduit. Les applications de soudage de tôles fines les plus intéressantes sont les soudures de recouvrement, les soudures d’angle (figure 3) et les soudures bout à bout, car il est possible d’obtenir une bonne forme de passe avec un apport de chaleur très faible. Par exemple, l’obtention d’une bonne forme de passe peut nécessiter un apport de chaleur plus important dans les soudures d’angle, auquel cas le réglage de la hauteur d’arc du MAX Cool peut être utilisé. En outre, MAX Cool est idéal pour les applications de tôles fines dans lesquelles les jeux ont été créés pour une raison ou une autre. Max Cool est un produit de qualité supérieure.
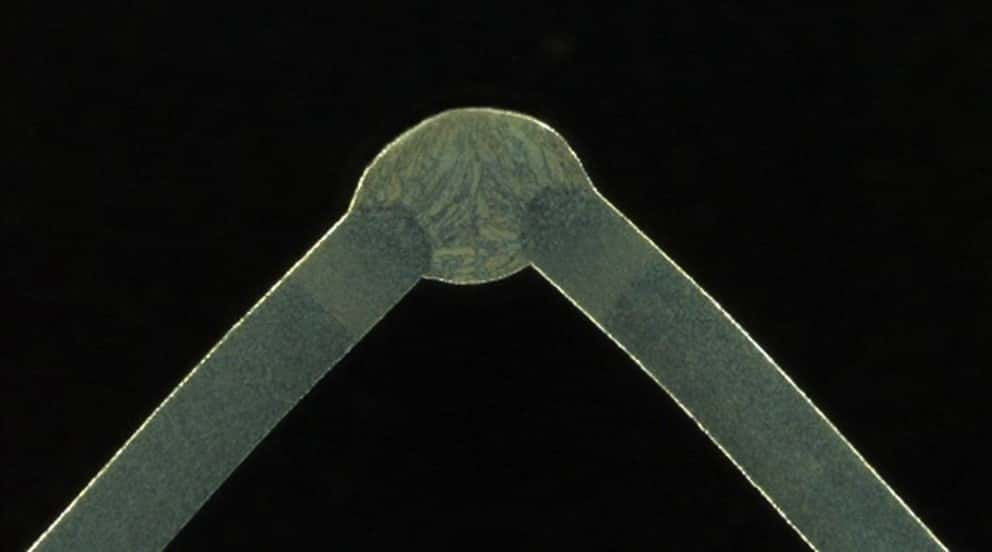
Figure 3. Soudure d’angle. Matériau de base 1mm S 355. Métal d’apport 1.0mm OK Autrod 12.51. Gaz de protection Ar + 18% CO2.
D’après les essais de soudage, l’apport de chaleur du procédé MAX Cool avec la même vitesse de fil est généralement inférieur de 15 à 20 % à celui d’un soudage traditionnel à l’arc en court-circuit et de 30 % à celui d’un soudage MAG pulsé. C’est pourquoi il est beaucoup plus facile d’éviter ou de réduire les déformations pendant le soudage. En particulier lors du soudage de pièces plus grandes, les déformations sont plus visibles, ce qui peut faciliter la fabrication du produit final. Cette méthode permet de réduire le nombre de déformations.
MAX Cool est également conçu pour fonctionner comme un processus de brasage MIG avec des matériaux d’apport CuSi3 et CuAl8. Le brasage MIG est particulièrement utilisé pour assembler des tôles fines galvanisées, car cette méthode ne brûle pas la couche de zinc à la surface des pièces (figure 4). MAX Cool peut être utilisé pour une large gamme d’applications de brasage MIG de tôles fines, similaires aux applications de soudage de tôles fines mentionnées ci-dessus. Les seules différences significatives sont que le brasage MIG utilise généralement des vitesses de déplacement plus élevées et que le gaz de protection est de l’argon pur.
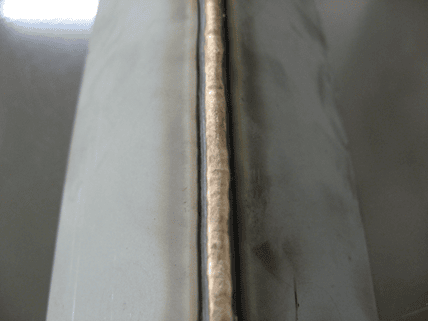
Figure 4. Soudure d’angle en MIG. Matériau de base : acier de construction galvanisé de 1 mm. Métal d’apport 1,0 mm CuSi3. Gaz de protection : argon pur
Résumé
Le procédé de soudage à l’arc en court-circuit MAX Cool utilise un contrôle précis du courant de soudage et un apport de chaleur réduit. Ses caractéristiques de soudage sont conçues pour répondre aux exigences du soudage à la racine et du soudage de tôles fines. L’apport de chaleur réduit permet de contrôler facilement le bain de fusion dans la passe de racine, dans différentes positions et avec des jeux variables. Même les tôles les plus fines peuvent être soudées et brasées en MIG avec un risque de déformations considérablement réduit par rapport aux procédés MIG/MAG plus traditionnels. Contrairement à de nombreux autres procédés de soudage à l’arc en court-circuit contrôlé, MAX Cool est également disponible pour les machines de soudage compactes (Master M 355 & 358) et portables (Master M 323).
En savoir plus sur MAX Cool >>> kemppi.com
Antti Kahri
Antti Kahri
Expert reconnu dans le domaine du soudage, Antti nous a tragiquement quittés début juin 2025, alors qu’il pratiquait sa passion lors d’une sortie de pêche à la mouche. En tant qu’ingénieur en soudage au sein de l’équipe Welding Team de Kemppi Oy, il détenait la prestigieuse certification d’International Welding Engineer (IWE) et apportait plus de dix ans d’expérience dans le développement de solutions avancées pour les procédés TIG, MIG/MAG et MMA. Il a notamment contribué à des équipements de référence tels que le X8 MIG Welder et le MasterTig. Reconnu pour son expertise approfondie et son engagement envers l’excellence en soudage, il était animé par la volonté d’améliorer la qualité et l’efficacité des procédés grâce à des innovations simples et intuitives pour les utilisateurs. Son héritage perdure à travers les technologies qu’il a contribué à façonner, ainsi que dans l’inspiration qu’il laisse à ses collègues et à l’ensemble de la communauté du soudage.
Produits connexes
Famille de produits
MAX Cool réduit l'apport de chaleur jusqu'à 32 %, améliorant le contrôle lorsque des températures excessives ont un impact négatif sur le bain de soudure.
Plus d'articles de blog
Welding value with digitalization
Did you know, that a large oil rig may involve more than 100 000 welds? Or that building an oil rig employs dozens of contractors in the most demanding working conditions?
Digitalisation
Le procédé double pulse rend le soudage TIG plus efficace, même avec des matériaux exigeants
Le soudage TIG est un procédé de soudage couramment utilisé pour les métaux considérés comme difficiles à souder, tels que le titane. Il s’agit de la méthode la plus simple et la plus sûre pour obtenir une qualité élevée avec de faibles investissements en équipement. Cependant, le nombre de passes de soudure nécessaires rend le soudage TIG lent et exigeant, et la productivité en souffre. La fonction double pulse du nouveau MasterTig de Kemppi a été développée pour rendre le soudage TIG plus efficace.
Innovation
What to consider when buying a welding machine?
Once a welding machine has reached the end of its life cycle, or a company expands its operations, it's time to find a new best friend for the welder. There is a wide range of welding machines on the market, and in many cases, comparing different brands and models is challenging. What kind of things should be considered when purchasing a welding machine?
ABC du soudage
Comment Rapid Welding et Kemppi ont bâti un partenariat qui dure
Rapid Welding travaille avec Kemppi depuis la création de l'entreprise en 1990. Roy Edwards, cofondateur et directeur général, présente les principes qui sous-tendent ce partenariat de 36 ans : choisir la bonne solution de soudage, accompagner les équipements tout au long de leur durée de vie, répondre à la pénurie de compétences et déterminer la place appropriée de l'automatisation et du soudage laser.
Automatisation du soudage, Soudage manuel, ABC du soudage
Une sécurité qui s'adapte aux défis des soudeurs et à l'évolution des risques
Les exigences en matière de sécurité dans le domaine de soudage sont de plus en plus strictes. Les dangers à l’arc restent constants, mais les conditions de travail modernes font que l’exposition peut s’accumuler sur des périodes de travail plus longues et dans des espaces intérieurs plus confinés. Par conséquent, les EPI de soudage doivent être considérés à la fois comme une protection pour le soudeur et comme une preuve de conformité. Chez Kemppi, les EPI de sécurité pour le soudage sont conçus et validés en conditions réelles, sur la base d’exigences claires, des retours d'expérience des soudeurs, ainsi que d’une conformité vérifiée au Règlement européen EPI 2016/425, aux processus de marquage CE et aux normes EN applicables.
Sécurité, ABC du soudage
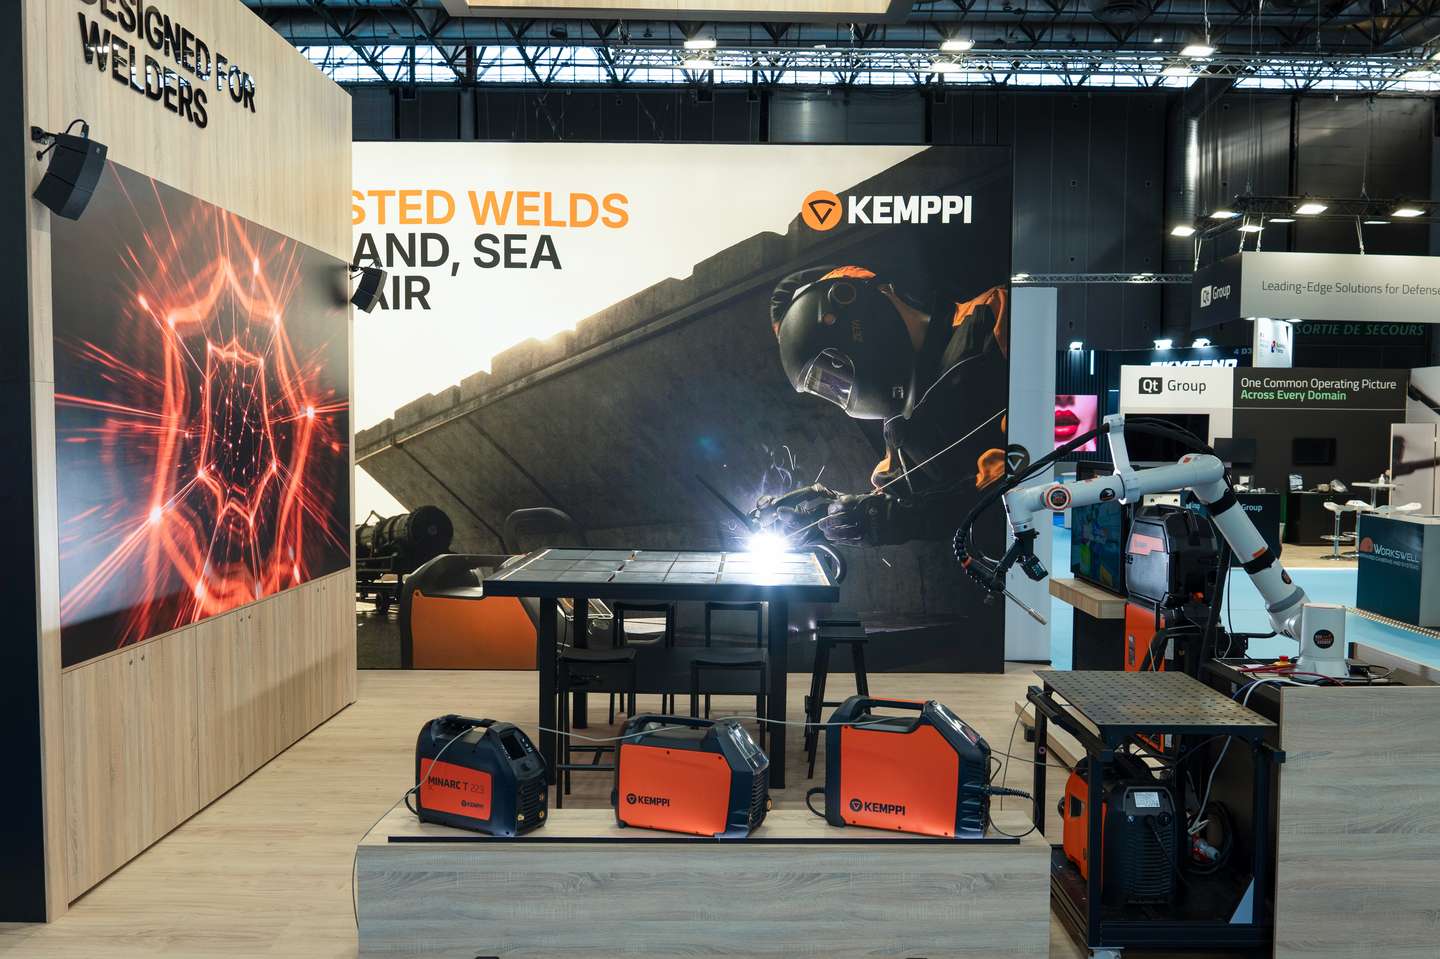
Eurosatory 2026 et l'avenir de l'industrie de la défense
Eurosatory 2026 a mis en lumière une évolution claire de l’industrie de défense moderne. Si les systèmes de défense deviennent de plus en plus numériques, connectés et autonomes, leur fondement reste profondément matériel. Des véhicules blindés aux systèmes d’artillerie, en passant par la résilience industrielle, la qualité des soudures et les structures métalliques, l’acier, les procédés de fabrication et la rigueur de production demeurent au cœur de la préparation opérationnelle.
Digitalisation, Innovation