Innovation
Ce que 10 000 soudures révèlent sur la productivité du soudage laser
28 octobre 2026
Quel est le véritable coût d’une soudure ? À partir des essais comparatifs de Kemppi sur le soudage laser, MAG et TIG, cet article va au-delà de la vitesse pour examiner le temps de soudage, le gaz de protection, le métal d’apport, l’apport thermique et les opérations de finition. Découvrez comment ces écarts peuvent peser sur la capacité de production, la productivité et la rentabilité.
Varsha Saraogi
Sujets:
Dans la science-fiction, les sabres laser contribuent à sauver la galaxie. Dans le monde réel, gagner 20 secondes peut décider du sort d’un empire entier.
Vingt secondes paraissent presque insignifiantes. Jusqu’à ce qu’elles se répètent 10 000 fois. Elles représentent alors plus de 55 heures de production, soit près de sept postes de travail de huit heures qui pourraient être consacrés à la fabrication d'un lot supplémentaire, à la réduction d'un carnet de commandes en attente ou au démarrage d'un nouveau projet client.
La vitesse de soudage attire l’attention parce qu’elle est facile à mesurer. On lance le chronomètre. On réalise la soudure. On arrête le chronomètre. Cependant, les clients ne paient pas pour une vitesse de soudage. Ils paient pour des pièces finies. Et cela change complètement la façon d'évaluer la productivité.
Alors que les industriels peinent déjà à recruter des soudeurs qualifiés, il devient essentiel d'améliorer la productivité à partir des heures de travail déjà disponibles. Le rapport de l’Autorité européenne du travail classe d'ailleurs les soudeurs et oxycoupeurs parmi les professions connaissant les pénuries les plus importantes en Europe.
Une comparaison technique réalisée par Kemppi entre le soudage laser, MAG et TIG permet d’examiner concrètement ce que cela peut signifier.
Qu’a comparé Kemppi ?
Nous avons comparé des soudures d’angle réalisées au laser, en MAG et en TIG sur des tôles d’acier de 1, 2 et 3 mm d'épaisseur.
Les essais ont mesuré :
la vitesse de soudage
l’apport thermique
la consommation d’énergie électrique
la consommation de gaz de protection
la consommation de métal d’apport
Pour l’énergie, le gaz de protection et le métal d’apport, les résultats sont basés sur une soudure d’essai de 200 mm.
Cette comparaison ne signifie pas que les trois procédés sont interchangeables. En particulier, les épaisseurs de gorge obtenues différaient entre les soudures testées, ce qui est important pour interpréter la consommation de métal d’apport et les autres résultats.
En revanche, les données montrent à quel point le profil de consommation des ressources et du temps peut varier selon le procédé choisi. C'est précisément là que débute l'analyse économique.
Combien de temps de production la vitesse de soudage peut-elle réellement libérer ?
Pour les trois épaisseurs de tôle, les vitesses de soudage mesurées étaient les suivantes :
Épaisseur de tôle | Laser | MAG | TIG |
|---|---|---|---|
1 mm | 82 cm/min | 39 cm/min | 8 cm/min |
2 mm | 85 cm/min | 57 cm/min | 11 cm/min |
3 mm | 88 cm/min | 55 cm/min | 10 cm/min |
Dans ces conditions d’essai, le soudage laser s'est révélé environ 1,5 à 2,1 fois plus rapide que le MAG et environ 8 à 10 fois plus rapide que le TIG.
Prenons l’un des essais à plus grande échelle. Pour la tôle d’acier de 2 mm, les vitesses mesurées avec précision étaient de 851 mm/min pour le laser, 571 mm/min pour le MAG et 107 mm/min pour le TIG.
Si un fabricant devait réaliser 10 000 soudures de 200 mm chacune, ces vitesses correspondraient approximativement à :
Procédé | Temps de soudage pour 10 000 soudures de 200 mm | Équivalent en postes de soudage de 8 heures |
|---|---|---|
Laser | 39 heures | 4,9 postes |
MAG | 58 heures | 7,3 postes |
TIG | 312 heures | 39 postes |
Dans cet exemple, la vitesse mesurée du laser représenterait donc environ 19 heures de capacité de soudage libérée par rapport au MAG.
Par rapport au TIG, l’écart est d’environ 272 heures de soudage.
Il est important de souligner qu'il s'agit d'une extrapolation à partir d'un essai contrôlé, et non d’une prévision du temps de production total ni d’économies FastBeam³ garanties. Cette estimation ne tient pas compte de la préparation, du positionnement des pièces, de l'ajustage, des procédures de sécurité, des contrôles qualité ou des éventuelles opérations annexes, et les géométries des soudures testées étaient différentes.
Néanmoins, elle met en évidence un point essentiel : quelques secondes gagnées sur chaque soudure peuvent représenter des journées entières de production à grande échelle. La véritable valeur économique dépend ensuite de l'usage qui est fait de ce temps libéré.
Par exemple, 19 heures supplémentaires peuvent permettre de produire un lot supplémentaire ou de dégager de la capacité pour un nouveau projet client. Elles pourraient aussi permettre aux soudeurs expérimentés de consacrer davantage de temps aux assemblages et applications qui exigent réellement leur expertise.
Où le soudage laser trouve-t-il sa place ?
Lorsque le soudage constitue le principal goulot d'étranglement de la production, le développement de l'activité dépend souvent de questions telles que :
Combien de composants chaque heure de soudage disponible permet-elle de produire ?
Quelles soudures exigent réellement le plus haut niveau de savoir-faire manuel ?
Les applications répétitives ou adaptées peuvent-elles être réalisées autrement afin de mobiliser les soudeurs qualifiés sur des tâches à plus forte valeur ajoutée ?
Le soudage laser ne supprime pas le besoin d’expertise en soudage. Le choix du procédé, la conception des assemblages, la connaissance des matériaux, le contrôle qualité et la sécurité restent essentiels. Cependant, dans les applications adaptées, augmenter le nombre de pièces produites par heure de soudage peut aider les fabricants à traiter autrement leur problème de capacité.
Que se passe-t-il lorsqu’une minute disparaît de chaque pièce ?
Si une amélioration de procédé permet de gagner seulement une minute par composant, la capacité annuelle libérée devient :
Production annuelle | Temps gagné |
|---|---|
1 000 pièces | 16,7 heures |
5 000 pièces | 83 heures |
10 000 pièces | 167 heures |
50 000 pièces | 833 heures |
100 000 pièces | 1 667 heures |
À 100 000 pièces par an, cela représente plus de 200 postes de production de huit heures.
Le coût le plus important intervient après le soudage
La vitesse de soudage n'est pas le seul facteur à prendre en compte. Les reprises constituent souvent un coût caché majeur.
L'apport thermique est généralement considéré comme un paramètre purement technique du soudage. Pourtant, sa véritable importance réside dans les conséquences qu'il peut avoir en aval du procédé.
Dans les essais de Kemppi, l’apport thermique du soudage laser était nettement inférieur à celui observé avec le MAG et le TIG sur les trois épaisseurs testées. Pour la tôle de 2 mm, par exemple, les valeurs mesurées étaient :
Laser : 0,048 kJ/mm
MAG : 0,189 kJ/mm
TIG : 0,287 kJ/mm
Un apport thermique plus faible peut contribuer à réduire la déformation des pièces dans les applications appropriées.
Or, les déformations entraînent des coûts de main-d'œuvre bien réels. Des études du TWI consacrées à la construction navale européenne estiment que les reprises liées aux imprécisions et aux déformations thermiques peuvent représenter 15 à 30 % des coûts de main-d'œuvre de la construction de navires neufs dans certaines applications. TWI a identifié la réduction des déformations – et donc du redressage et des reprises – comme l’une des motivations économiques importantes du soudage laser et laser hybride dans la construction navale.
Réduire les opérations de redressage et de reprise peut parfois générer davantage de valeur que l'augmentation seule de la vitesse de soudage.
C’est également pourquoi la recherche actuelle sur la fabrication laser s’intéresse de plus en plus à autre chose qu’à la vitesse pure du procédé. Fraunhofer ILT décrit les défis de la production laser industrielle en termes de réduction des temps de cycle et des rebuts, de baisse de la consommation d’énergie, de meilleure utilisation des matériaux, de stabilité du procédé et de qualité fiable – autant de facteurs qui déterminent si un procédé rapide crée réellement de la valeur en production de série.
Que deviennent les consommables lorsque la production augmente ?
Il existe ensuite des coûts qui paraissent faibles parce qu’ils s’accumulent gramme par gramme ou litre par litre.
Prenons à nouveau l'exemple de la soudure d'essai de 200 mm sur tôle de 2 mm.
Consommation de gaz de protection
Mesures réalisées :
Laser : 5,2 L
MAG : 5,6 L
TIG : 11,2 L
Sur 10 000 soudures d’essai :
Laser : 52 000 L
MAG : 56 000 L
TIG : 112 000 L
Consommation de métal d’apport
Mesures réalisées :
Laser : 1,5 g
MAG : 8,7 g
TIG : 3,6 g
Sur 10 000 soudures d’essai :
Laser : 15 kg
MAG : 87 kg
TIG : 36 kg
Là encore, ces chiffres ne doivent pas être considérés comme représentatifs d'un pourcentage d'économie universel, car les épaisseurs de gorge étaient différentes. Dans l’essai sur 2 mm, les épaisseurs de gorge enregistrées étaient de 0,8 mm pour le laser, 2,2 mm pour le MAG et 1,6 mm pour le TIG.
C’est précisément pour cette raison que le ROI doit être calculé en fonction de chaque production.
Lorsqu’un fabricant renseigne ses coûts réels de fil, de gaz et son volume annuel de production, quelques grammes ou quelques litres par soudure peuvent représenter des montants significatifs sur une année complète.
Le ROI du soudage laser
Pour un industriel envisageant l'acquisition d'un FastBeam³, une analyse de retour sur investissement ne peut pas se limiter à la vitesse de soudage.
Elle doit prendre en compte :
Volume de production : Combien de pièces pertinentes ou de mètres de soudure sont produits chaque année ?
Temps de soudage : Combien d'heures opérateur nécessite le procédé actuel ?
Préparation et ajustage : L'application garantit-elle la régularité d'assemblage requise ?
Finition : Combien de meulage, nettoyage ou travail esthétique suit le soudage ?
Correction des déformations : Combien d'heures de main-d'œuvre sont consacrées à remettre les pièces soudées dans les tolérances requises ?
Reprises et rebuts : Quelle est la fréquence des corrections ou des mises au rebut ?
Consommables : Quelle quantité de métal d’apport, de gaz et d’autres consommables chaque procédé exige-t-il ?
Énergie : Quelle est la consommation énergétique réelle par pièce produite ?
Investissement : Quels équipements, formations, opérations de maintenance et infrastructures de sécurité laser sont nécessaires ?
Que vaut une heure de production libérée pour votre entreprise ?
Économiser 100 heures dans un atelier confronté à un carnet de commandes de six semaines permet potentiellement d'accepter davantage de commandes sans créer immédiatement une équipe supplémentaire ou investir dans un nouveau poste de soudage.
C'est à ce moment-là que le gain de productivité se transforme en capacité commerciale.
Trois ateliers. Trois analyses économiques du soudage laser totalement différentes.
Imaginons trois fabricants envisageant la même technologie.
Le sous-traitant à fort volume
Il produit des milliers d'ensembles similaires en tôlerie avec des ajustages stables.
Dans ce cas, gagner cinq ou dix secondes sur chaque pièce peut représenter un avantage considérable. Une soudure plus rapide, une réduction des consommables et une diminution des opérations en aval peuvent se traduire par une augmentation importante de la capacité annuelle.
L'opportunité principale réside dans le débit de production.
Le fabricant d'ouvrages en acier inoxydable
Les volumes sont plus faibles, mais la qualité visuelle des soudures est importante. Une part significative de la main-d’œuvre est consacrée au meulage, au nettoyage et à la correction des déformations.
Le principal gain potentiel ne provient pas forcément de la vitesse de soudage, mais de la réduction des opérations après soudage.
L’atelier à forte diversité de production
Il réalise de petites séries, des pièces variées et des assemblages aux ajustages variables.
La vitesse du laser peut être spectaculaire lors d'une démonstration, mais elle ne sera pas forcément exploitable sur toutes les applications. Dans de nombreux cas, les procédés MAG ou TIG demeurent les solutions les plus adaptées.
L'enjeu principal consiste donc à identifier les applications réellement pertinentes pour le soudage laser, plutôt qu'à remplacer systématiquement tous les procédés existants.
Le laser ne remplace pas le MAG ou le TIG
La véritable question à se poser est :
Quelles parties de notre production créeraient davantage de valeur si elles étaient soudées autrement ?
Les essais de Kemppi montrent que, dans les conditions de test, le laser a atteint des vitesses de soudage plus élevées, une consommation d’énergie électrique plus faible par soudure d’essai de 200 mm, ainsi qu’une consommation plus faible de gaz et de métal d’apport que les soudures MAG et TIG correspondantes.
Ces chiffres ne signifient pas que tous les fabricants doivent prendre la même décision.
Examinez plutôt les secondes consacrées au soudage.
Multipliez-les par le volume annuel.
Analysez les minutes consacrées à la finition, les reprises et les heures de soudage qui limitent actuellement la production.
Puis demandez-vous ce que pourraient représenter 20, 100 ou 500 heures supplémentaires disponibles dans votre atelier.
Car le meilleur argument économique reste toujours ce que votre entreprise est capable de faire avec le temps qu'elle récupère.
Produits connexes
Famille de produits
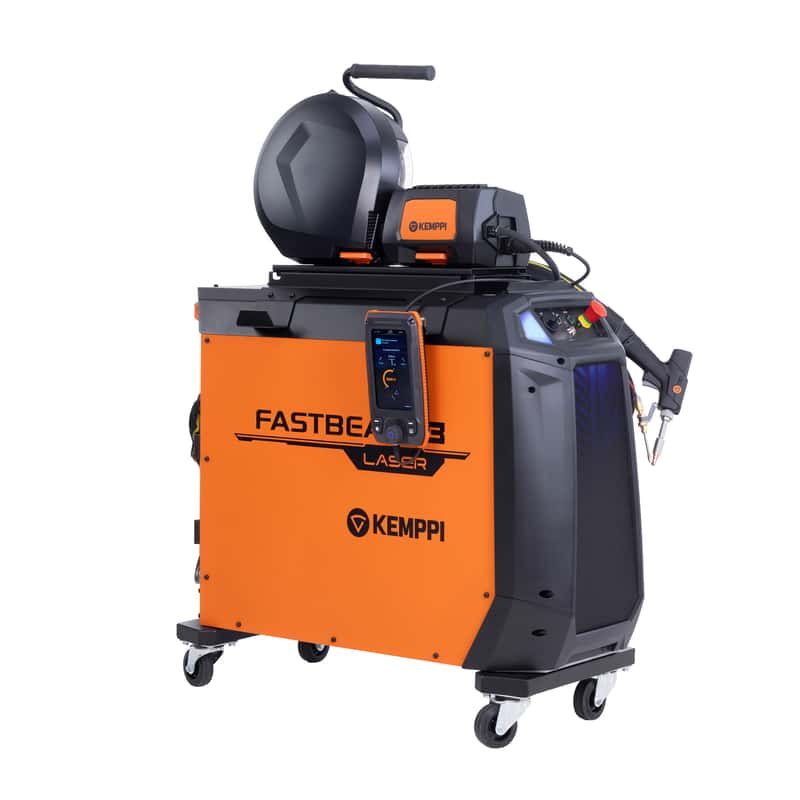
Fabriqué en Finlande, FastBeam 3 est un poste à souder laser à fibre de 3 kW à torche manuelle, conçu pour souder l'acier, l'acier inoxydable et l'aluminium avec rapidité et maîtrise. Grâce aux fonctions intégrées Penetration Shape Control et Weld Assist, le soudage au laser industriel bénéficie de réglages précis, d'une préparation plus rapide et d'une traçabilité numérique.
Plus d'articles de blog
Comment le soudage de l’acier bénéficie-t-il des procédés spéciaux ?
Le soudage des aciers non alliés est souvent considéré comme une opération relativement simple. Pourtant, ces matériaux présentent des caractéristiques spécifiques qui peuvent rendre certaines applications particulièrement exigeantes.
Soudage manuel, ABC du soudage
Les procédés de soudage avancés de Kemppi : soudage MIG/MAG
L'un des éléments les plus importants dans le développement de l'équipement de soudage est depuis longtemps l'amélioration des procédés de soudage et la création de nouvelles variations de procédés. Les méthodes modernes de mesure et de contrôle de l'arc ont rendu possible un large éventail de variations dans le processus de soudage à l'arc. Ces procédés de soudage avancés améliorent considérablement l'efficacité de la production et la qualité des soudures. Cet article présente les procédés et opérations spéciaux développés par Kemppi pour le soudage MIG/MAG.
ABC du soudage, Soudage manuel
Comment Rapid Welding et Kemppi ont bâti un partenariat qui dure
Rapid Welding travaille avec Kemppi depuis la création de l'entreprise en 1990. Roy Edwards, cofondateur et directeur général, présente les principes qui sous-tendent ce partenariat de 36 ans : choisir la bonne solution de soudage, accompagner les équipements tout au long de leur durée de vie, répondre à la pénurie de compétences et déterminer la place appropriée de l'automatisation et du soudage laser.
Automatisation du soudage, Soudage manuel, ABC du soudage
Une sécurité qui s'adapte aux défis des soudeurs et à l'évolution des risques
Les exigences en matière de sécurité dans le domaine de soudage sont de plus en plus strictes. Les dangers à l’arc restent constants, mais les conditions de travail modernes font que l’exposition peut s’accumuler sur des périodes de travail plus longues et dans des espaces intérieurs plus confinés. Par conséquent, les EPI de soudage doivent être considérés à la fois comme une protection pour le soudeur et comme une preuve de conformité. Chez Kemppi, les EPI de sécurité pour le soudage sont conçus et validés en conditions réelles, sur la base d’exigences claires, des retours d'expérience des soudeurs, ainsi que d’une conformité vérifiée au Règlement européen EPI 2016/425, aux processus de marquage CE et aux normes EN applicables.
Sécurité, ABC du soudage
Eurosatory 2026 et l'avenir de l'industrie de la défense
Eurosatory 2026 a mis en lumière une évolution claire de l’industrie de défense moderne. Si les systèmes de défense deviennent de plus en plus numériques, connectés et autonomes, leur fondement reste profondément matériel. Des véhicules blindés aux systèmes d’artillerie, en passant par la résilience industrielle, la qualité des soudures et les structures métalliques, l’acier, les procédés de fabrication et la rigueur de production demeurent au cœur de la préparation opérationnelle.
Digitalisation, Innovation
How AI Supports Quality, Traceability, and Flexibility in Robotic Welding
The AITOOLS1 webinar explored how AI-assisted process control, machine vision, synchronized data, and machine learning models are advancing robotic welding automation, improving quality management, traceability, and production flexibility for demanding industrial production.
Automatisation du soudage, Innovation, Digitalisation