Soudage manuel
Comment le soudage de l’acier bénéficie-t-il des procédés spéciaux ?
16 octobre 2024
Le soudage des aciers non alliés est souvent considéré comme une opération relativement simple. Pourtant, ces matériaux présentent des caractéristiques spécifiques qui peuvent rendre certaines applications particulièrement exigeantes.
Antti Kahri
Le soudage des aciers non alliés est souvent considéré comme une opération relativement simple. Pourtant, ces matériaux présentent des caractéristiques spécifiques qui peuvent rendre certaines applications particulièrement exigeantes. À l’inverse, de nombreuses solutions permettent aujourd’hui d’améliorer considérablement la productivité et la qualité des soudures. Le choix des consommables, des techniques de soudage et des équipements joue un rôle déterminant. Dans un environnement industriel où les exigences de qualité et de rentabilité sont élevées, disposer des bons outils est essentiel. C’est pourquoi les équipements de soudage modernes proposent une large gamme de procédés spéciaux et de fonctions avancées conçus aussi bien pour des applications spécifiques que pour les travaux courants sur les aciers.
Les problèmes liés à l’arc globulaire sur les épaisseurs les plus courantes
En soudage MIG/MAG, le transfert du métal d'apport est traditionnellement bien maîtrisé à faible puissance avec l’arc court-circuit (Short Arc) et à forte puissance avec l'arc en pulvérisation axiale (Spray Arc). Entre ces deux régimes se situe l’arc globulaire (Figure 1), dont le contrôle est plus difficile et qui peut générer une quantité importante de projections. Cette plage correspond généralement aux épaisseurs d’acier comprises entre 3 et 6 mm, très fréquentes dans l’industrie. Pour cette raison, différentes solutions ont été développées afin d’éviter les inconvénients liés au mode de transfert globulaire.
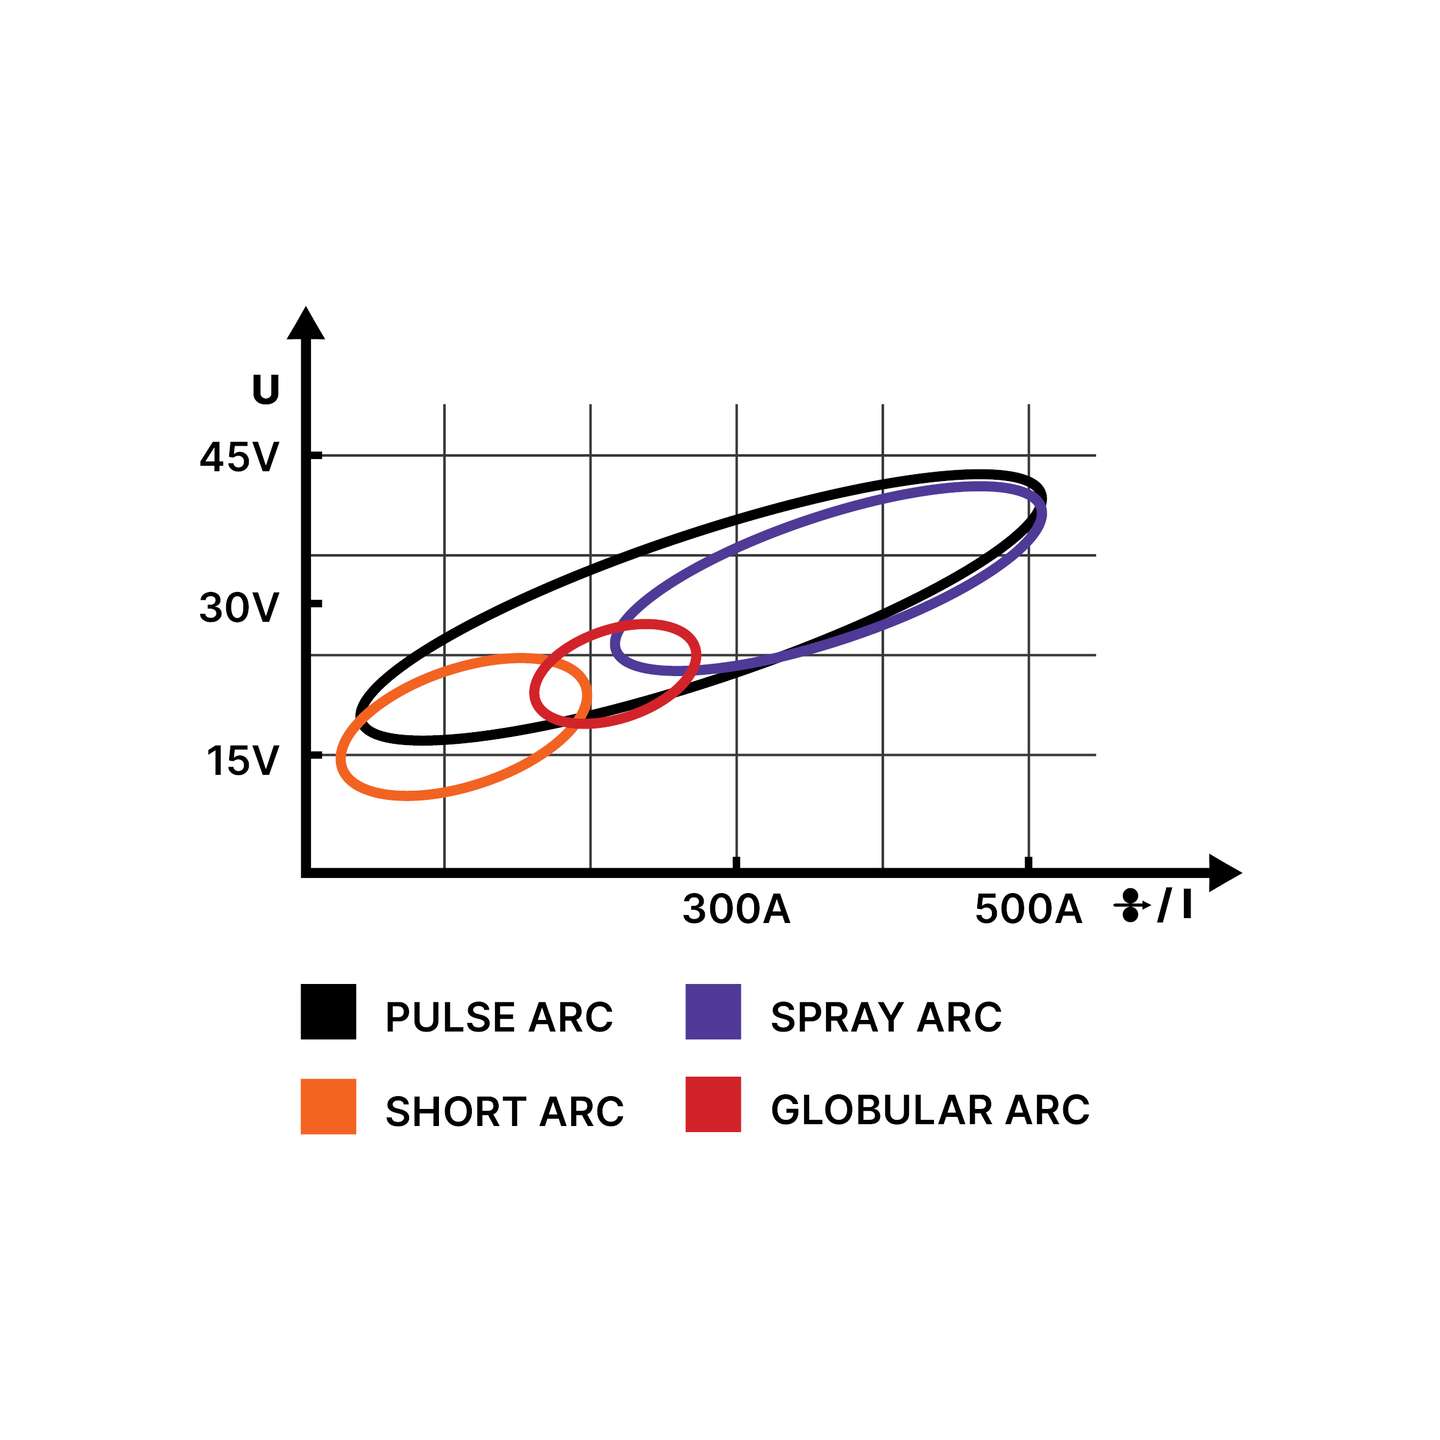
Illustration des domaines d'application des différents types d'arc de soudage MIG/MAG
Figure 1. Types d’arc en soudage MIG/MAG :
Arc court-circuit (Short Arc)
Arc globulaire (Globular Arc)
Arc en pulvérisation axiale (Spray Arc)
Arc pulsé (Pulse Arc)
Le soudage pulsé
Le soudage pulsé constitue la méthode la plus répandue pour contourner les difficultés associées au transfert globulaire. La modulation du courant de soudage permet d'obtenir un transfert du métal d'apport contrôlé et sans court-circuit dans les plages de puissance correspondant à l’arc globulaire et à l’arc court-circuit. Le résultat est un soudage pratiquement sans projections. Au-delà de l’élimination des problèmes liés à l’arc globulaire, le soudage pulsé peut également :
réduire l’apport thermique dans la zone de l’arc pulsé;
améliorer l’efficacité de soudage dans la plage de l’arc court-circuit ;
offrir un meilleur contrôle global du procédé sur les aciers doux.
Notre solution : la fonction de soudage WiseSteel
Kemppi a développé une autre approche pour éliminer les inconvénients de l’arc globulaire : la fonction WiseSteel. Avec WiseSteel, la machine active automatiquement un contrôle spécifique de l’arc dans la plage de puissance correspondant au transfert globulaire. Elle alterne intelligemment entre l’arc court-circuit et l’arc pulsé afin d’obtenir la puissance moyenne souhaitée tout en évitant les zones de fonctionnement défavorables. Concrètement, il devient possible de souder dans cette plage de puissance sans subir les principaux inconvénients de l’arc globulaire. WiseSteel optimise également le soudage dans les autres plages de fonctionnement :
En mode court-circuit
Un contrôle adaptatif de l’arc maintient :
une meilleure stabilité ;
une pénétration plus régulière ;
une meilleure maîtrise des variations de longueur libre du fil (stick-out).
Cette fonctionnalité est particulièrement utile pour les soudures verticales avec mouvement de balayage.
En mode pulvérisation axiale
WiseSteel introduit automatiquement une micro-pulsation du courant de soudage et maintient une longueur d’arc optimale, notamment pour les soudures d’angle.
Le soudage en position
Le soudage en position des aciers reste une opération complexe en raison des contraintes imposées au bain de fusion. Contrairement à l’aluminium, où le bain est généralement plus facile à maîtriser, le bain de fusion de l’acier a davantage tendance à s’affaisser sous l’effet de la gravité. La position verticale montante (PF) nécessite donc des paramètres et une technique spécifiques afin d’obtenir une pénétration suffisante tout en évitant l’effondrement du bain. Traditionnellement, les tôles d’épaisseur supérieure à 3 mm étaient soudées en PF à l’aide d’un arc court-circuit avec mouvement de balayage. Cette technique présente cependant une productivité relativement faible. Une alternative couramment utilisée consiste à employer des fils fourrés rutile permettant le soudage vertical ascendant en mode pulverisation axiale. Le laitier généré soutient alors le bain de fusion. Toutefois, cette solution présente certains inconvénients :
un coût plus élevé des consommables ;
des changements de fil plus fréquents ;
un temps supplémentaire consacré à l’élimination du laitier.
Notre solution : le procédé MAX Position
Kemppi a développé le procédé MAX Position afin de réaliser le soudage en position avec des fils pleins. Le procédé alterne automatiquement entre :
une vitesse de dévidage élevée ;
une vitesse de dévidage réduite.
La vitesse élevée permet de déposer suffisamment de métal pour former le cordon souhaité, tandis que la vitesse réduite laisse le temps au bain de refroidir et évite son affaissement. Pour les aciers non alliés :
la vitesse basse utilise un arc court-circuit ;
la vitesse élevée utilise un arc pulsé.
Le résultat est un procédé permettant de souder en position verticale montante avec un fil plein tout en conservant une pénétration et une géométrie de soudure adaptées. Cette approche simplifie considérablement la technique de soudage.
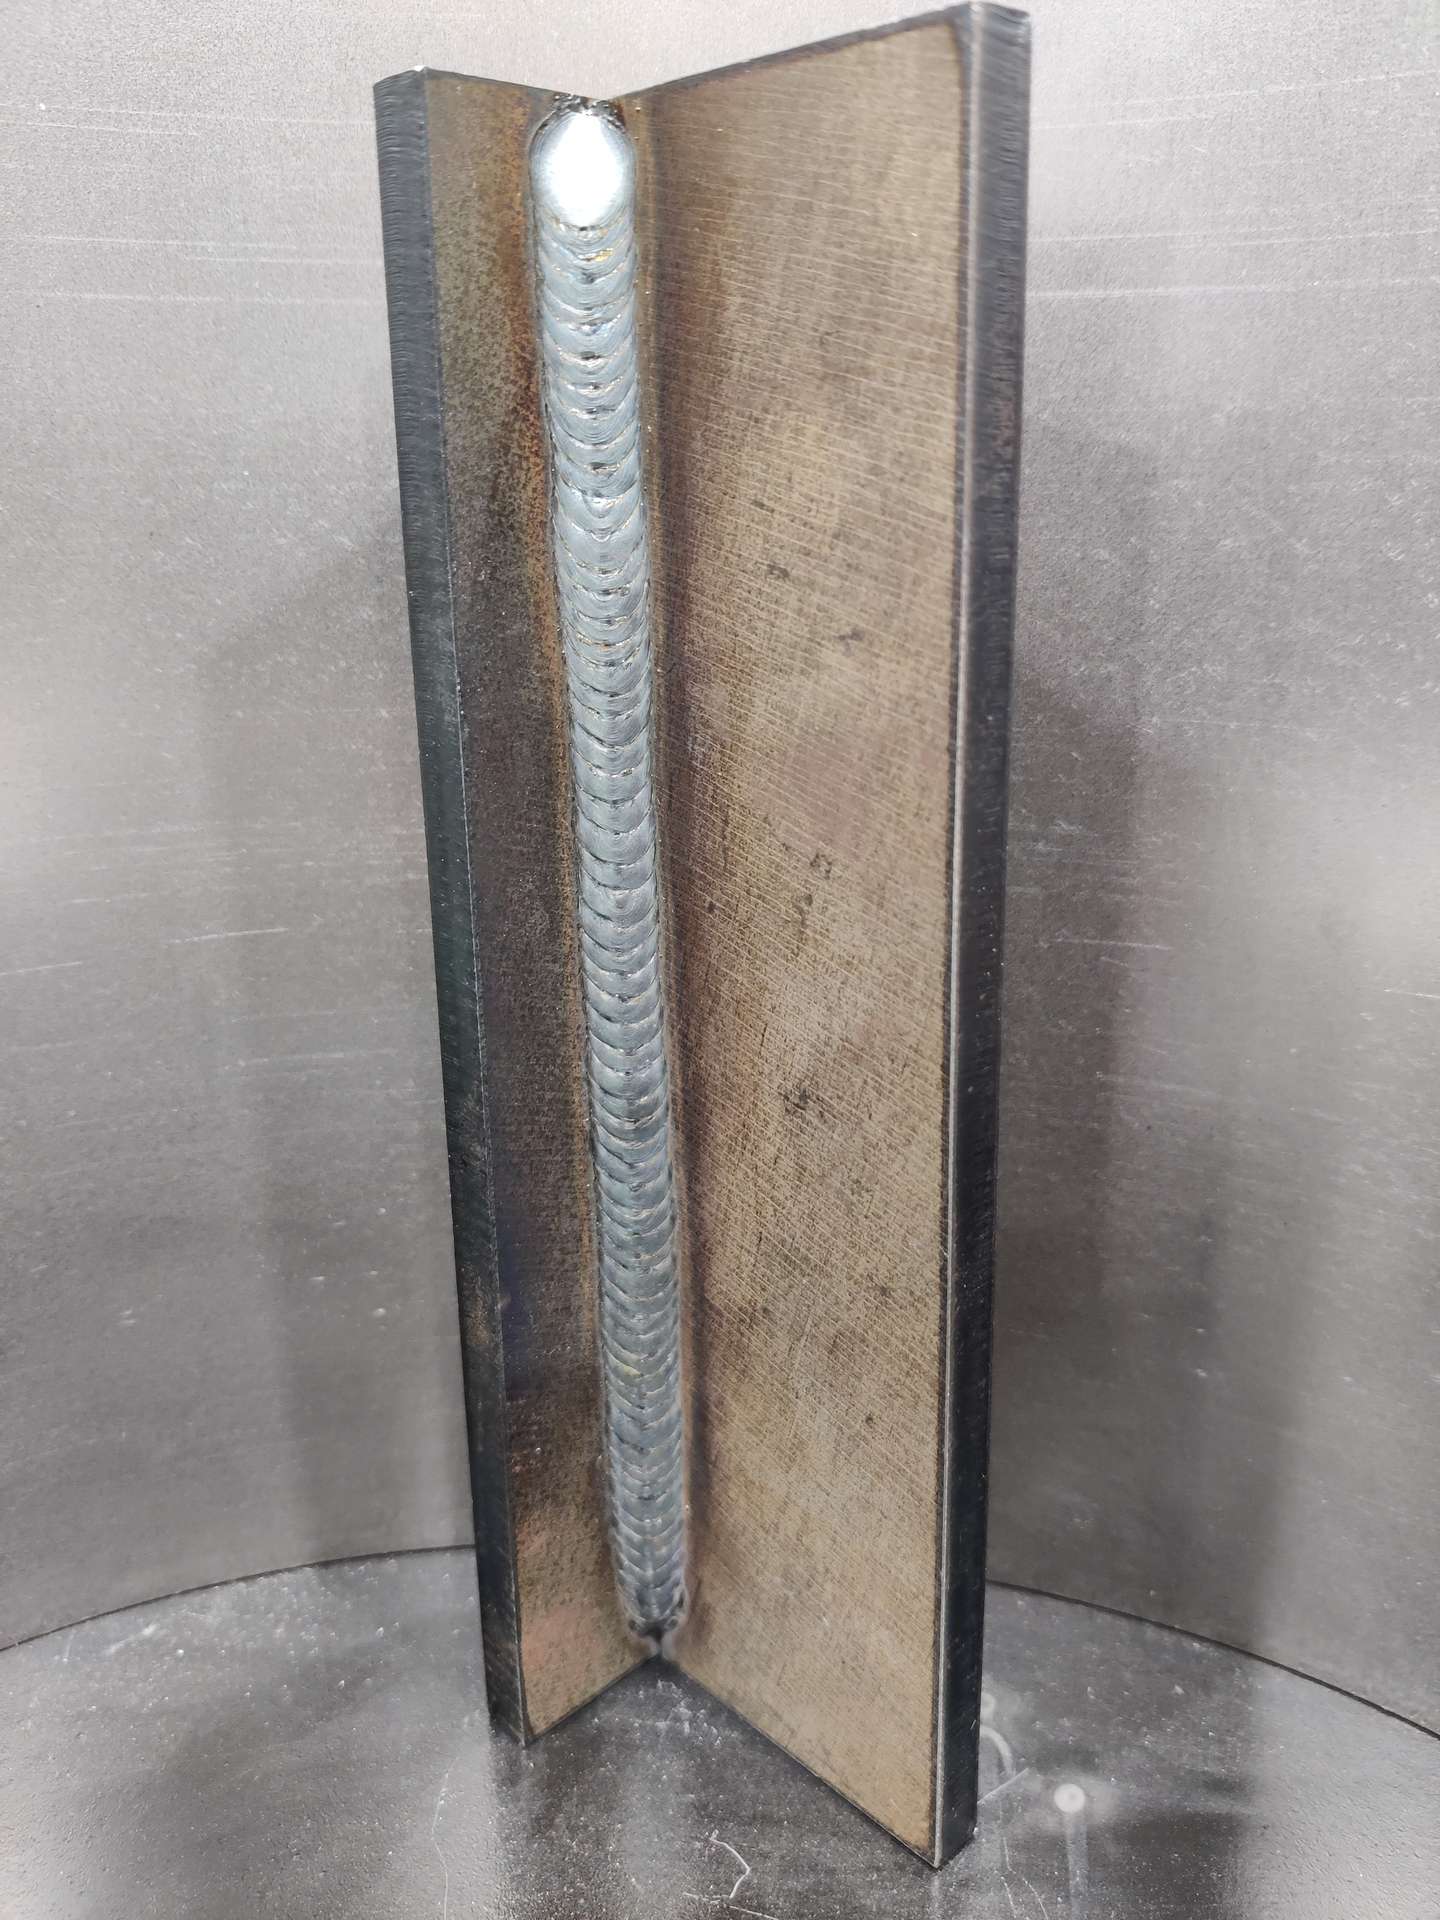
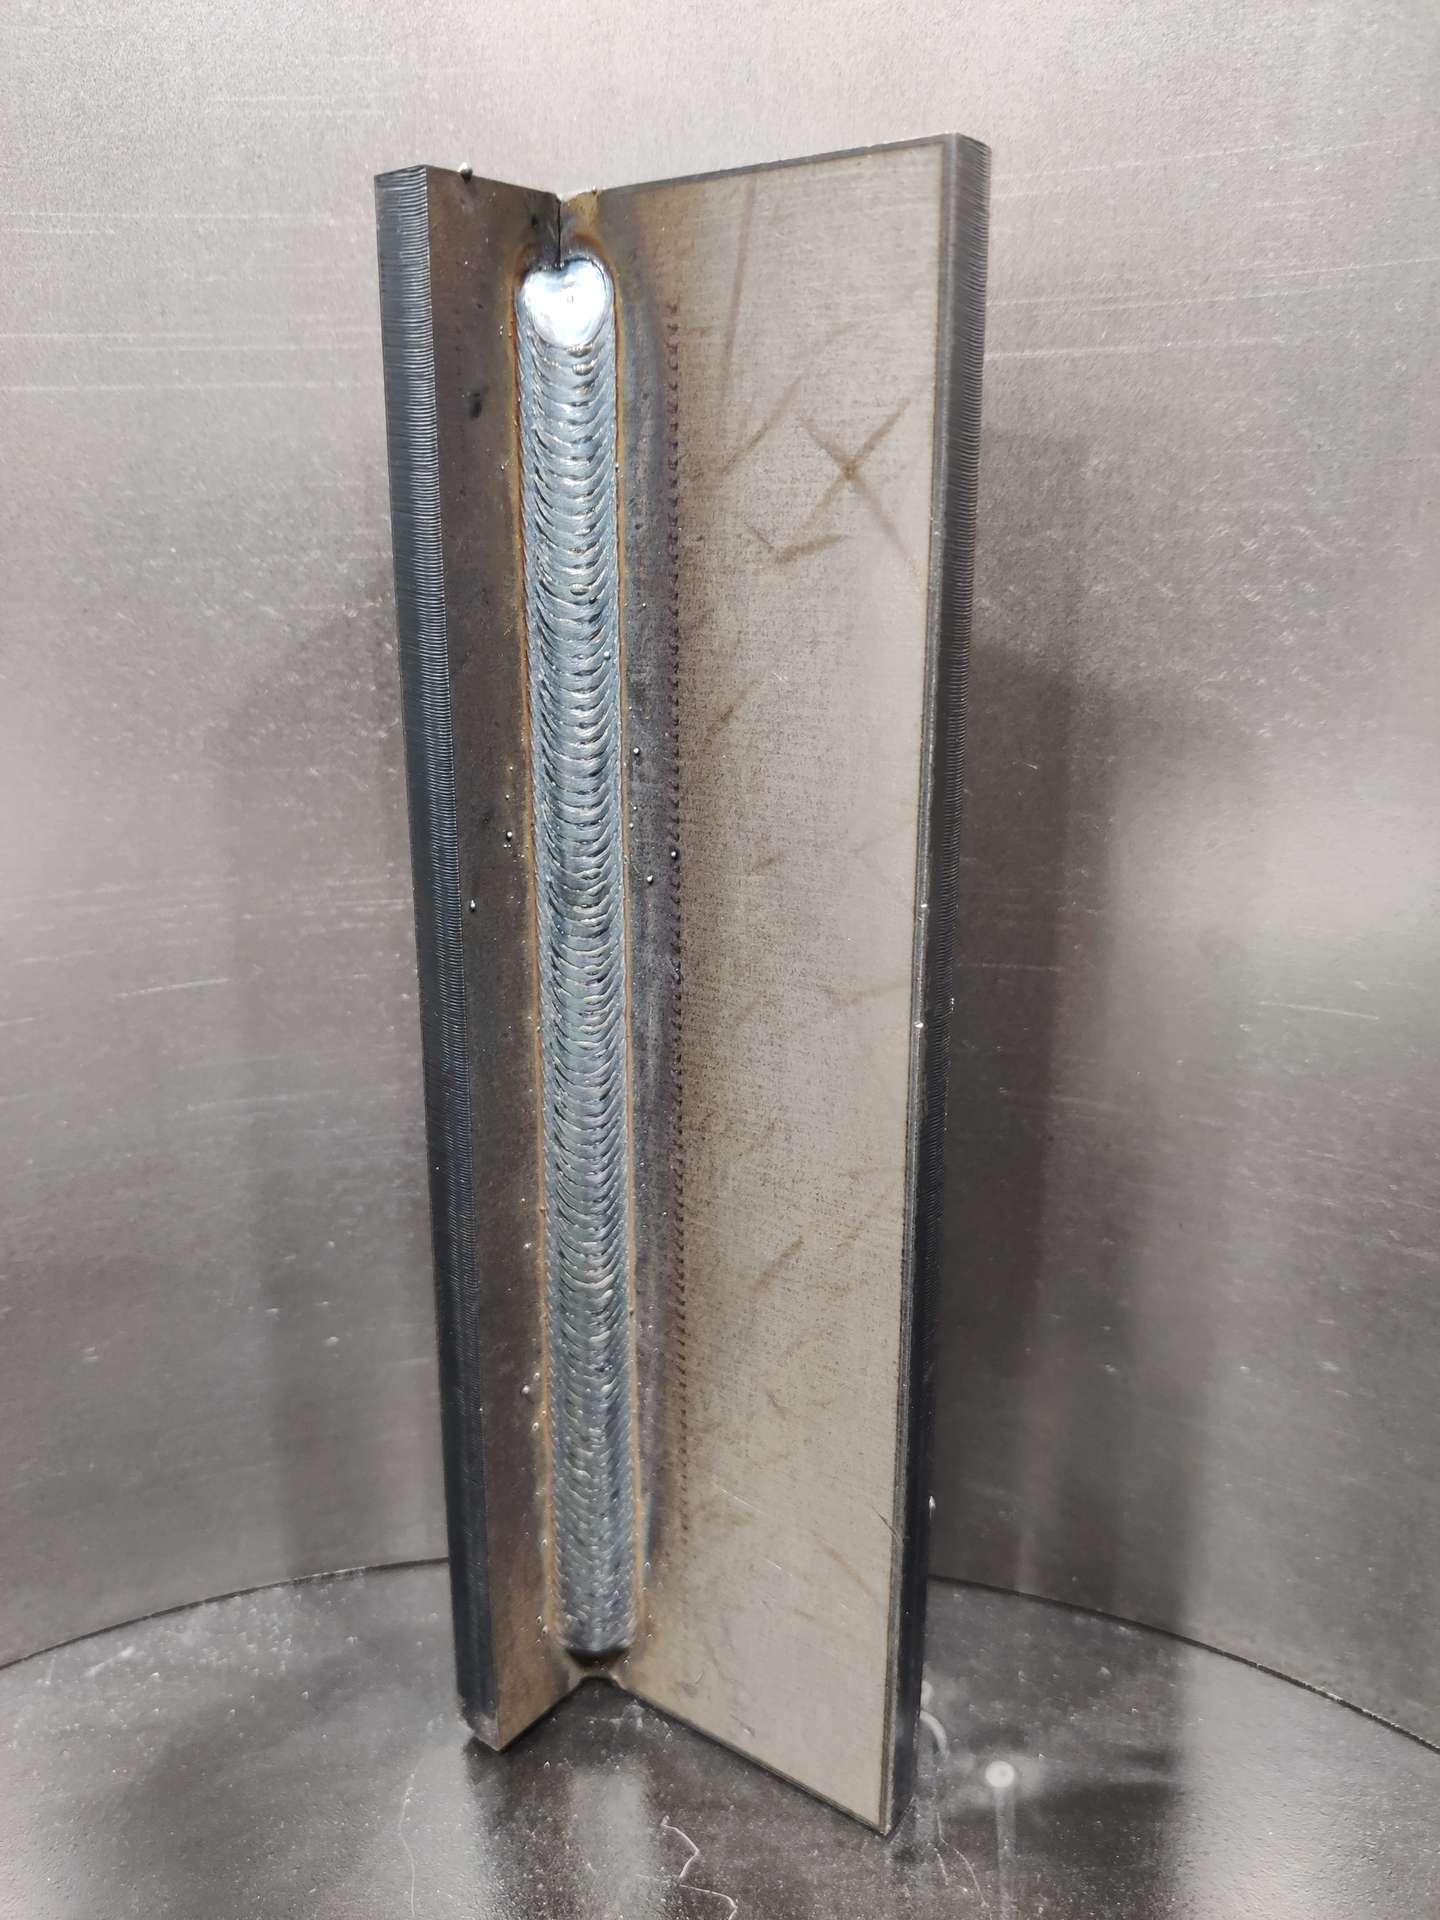
Figure 2. À gauche : soudure d’angle verticale réalisée avec MAX Position et déplacement rectiligne de la torche. À droite : soudure d’angle verticale réalisée avec un procédé MAG conventionnel en arc court-circuit et mouvement de balayage. Position de soudage : PF. Matériau de base : acier S355 de 8 mm. Métal d’apport : OK Autrod 12.51 Ø 1,0 mm. Gaz de protection : Ar + 18 % CO₂.
Le soudage de passe de fond
La réalisation des passes de fond est souvent considérée comme l’une des applications les plus délicates du soudage de l’acier. Le contrôle du bain de fusion est particulièrement exigeant, ce qui conduit fréquemment à privilégier le procédé TIG. Il existe toutefois une alternative beaucoup plus productive.
Notre solution : le procédé WiseRoot+
Le procédé WiseRoot+ de Kemppi est un procédé MAG conçu pour contrôler précisément l’apport thermique et le bain de fusion. Il permet de réaliser des passes de fond :
sans support envers ;
en position verticale descendante (PG) ;
avec une productivité largement supérieure à celle du TIG.
Pour les soudeurs MIG/MAG, la prise en main est rapide et ne nécessite pas l’acquisition des compétences plus complexes du soudage TIG. Selon la largeur du jeu de préparation, le soudage peut être réalisé avec un léger mouvement de balayage ou simplement en progression rectiligne.
Le soudage des tôles fines
Le soudage des tôles fines (moins de 3 mm) constitue un autre défi majeur en raison de la faible tolérance à l’apport thermique. Avec les procédés MAG traditionnels, deux problèmes apparaissent fréquemment :
le risque de perçage ;
les déformations thermiques.
Des variantes à faible apport thermique ont été développées afin de réduire ces risques.
Notre solution : le procédé WiseThin+
Le procédé WiseThin+ facilite considérablement le soudage des tôles fines, notamment pour les épaisseurs inférieures à 2 mm. Grâce à un apport thermique plus faible que celui d’un arc court-circuit conventionnel :
le risque de brûlure est réduit ;
la vitesse de dévidage n’a pas besoin d’être excessivement élevée ;
le risque de défauts diminue ;
les projections sont fortement limitées.
Kemppi a également développé le procédé MAX Cool, qui combine certaines caractéristiques de WiseRoot+ et WiseThin+. Cette solution permet aussi bien :
le soudage des passes de fond ;
que le soudage des tôles fines ;
au sein d’un seul et même procédé.
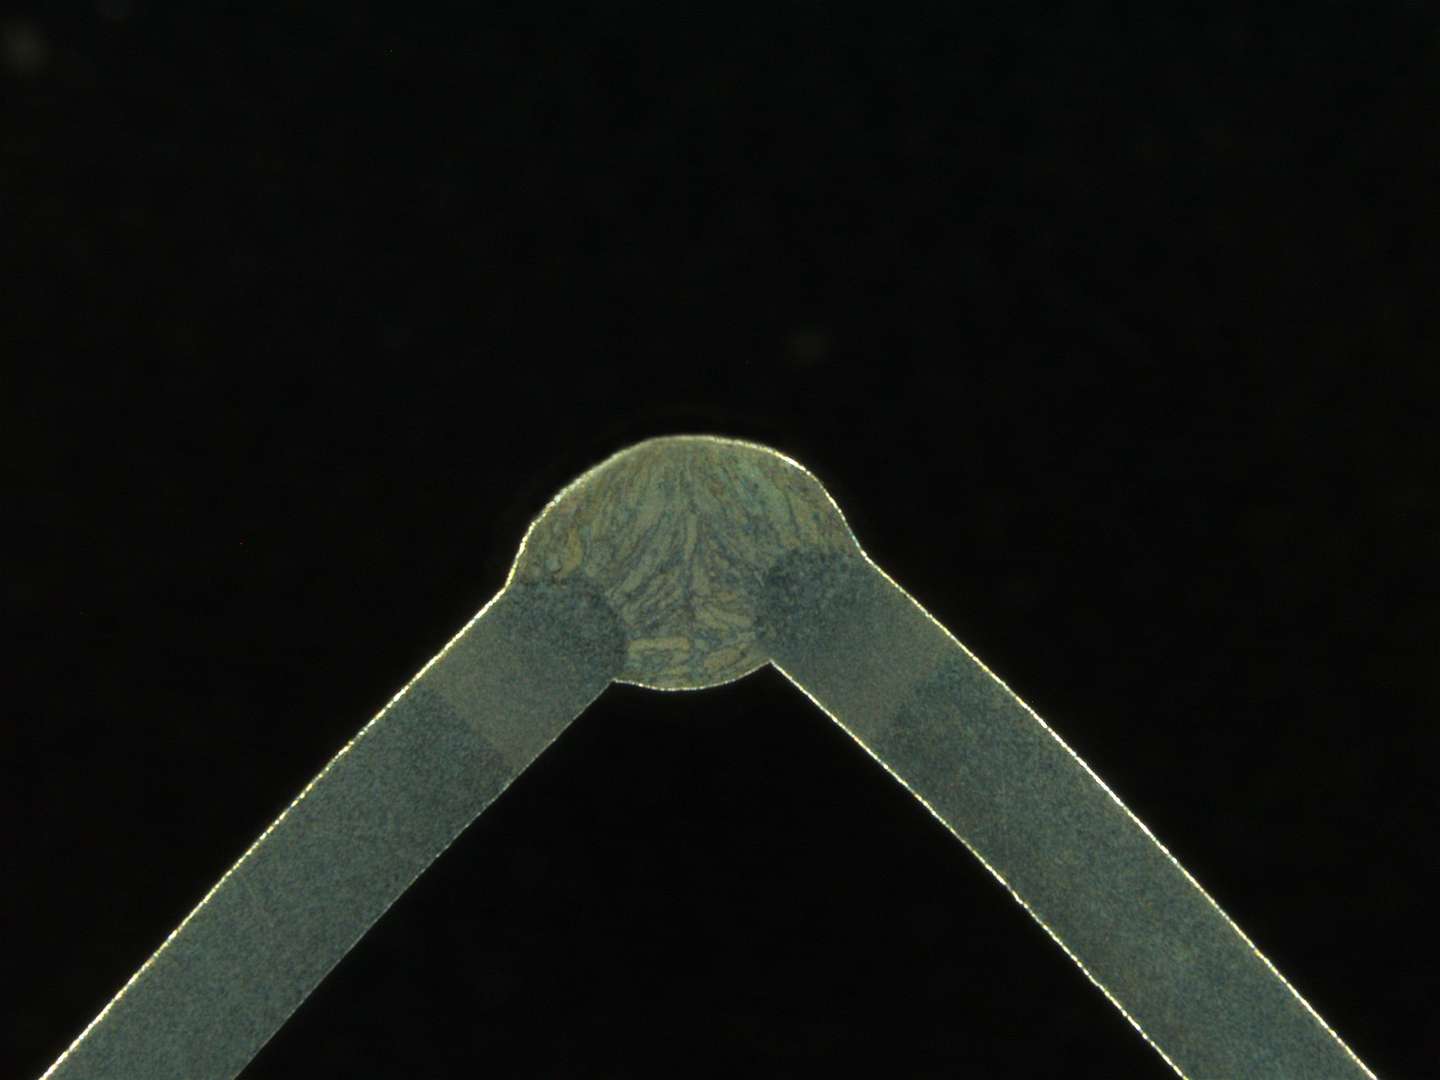
Joint d'angle MAX Cool
Figure 3. Assemblage d’angle extérieur réalisé avec le procédé MAX Cool. Matériau de base : acier S355 de 1 mm.
Le soufflage magnétique
Le soufflage magnétique constitue un problème relativement fréquent lors du soudage des aciers ferritiques. Les champs magnétiques présents dans les pièces peuvent perturber l’arc, provoquer son instabilité et générer d’importantes projections. Le phénomène est particulièrement pénalisant lors du soudage pulsé. Certaines adaptations des paramètres de soudage permettent de limiter ses effets :
réduction de la tension d’arc ;
diminution de la longueur d’arc ;
réduction de l’amplitude des impulsions.
Cependant, ces ajustements restent parfois insuffisants.
Notre solution : le procédé MAX Speed
Le procédé MAX Speed de Kemppi utilise un arc pulsé à faible amplitude et à fréquence constante. Lors d’essais de soudage réalisés sur des pièces volontairement fortement magnétisées – pratiquement impossibles à souder avec un procédé MAG pulsé conventionnel – MAX Speed a permis d’obtenir des résultats satisfaisants. Parmi ses autres avantages :
excellente tolérance aux vitesses de soudage très élevées ;
forte pénétration ;
productivité accrue sur les faibles gorges de soudure ;
réduction des temps de fabrication.
Grâce à cette combinaison de vitesse, de pénétration et de stabilité, MAX Speed constitue une solution particulièrement efficace pour les applications de soudage de l’acier nécessitant une haute productivité.
Antti Kahri
Antti Kahri
Expert reconnu dans le domaine du soudage, Antti nous a tragiquement quittés début juin 2025, alors qu’il pratiquait sa passion lors d’une sortie de pêche à la mouche. En tant qu’ingénieur en soudage au sein de l’équipe Welding Team de Kemppi Oy, il détenait la prestigieuse certification d’International Welding Engineer (IWE) et apportait plus de dix ans d’expérience dans le développement de solutions avancées pour les procédés TIG, MIG/MAG et MMA. Il a notamment contribué à des équipements de référence tels que le X8 MIG Welder et le MasterTig. Reconnu pour son expertise approfondie et son engagement envers l’excellence en soudage, il était animé par la volonté d’améliorer la qualité et l’efficacité des procédés grâce à des innovations simples et intuitives pour les utilisateurs. Son héritage perdure à travers les technologies qu’il a contribué à façonner, ainsi que dans l’inspiration qu’il laisse à ses collègues et à l’ensemble de la communauté du soudage.
Produits connexes
Famille de produits
Le poste multi-procédés modulaire à 360 degrés se concentre principalement sur le soudage MIG/MAG haute performance. X5 FastMig offre des options de configuration pour le soudage manuel, synergique et pulsé. Une vaste gamme d'accessoires confère flexibilité et efficacité aux processus de production de soudage.
Famille de produits
Master M est un poste à souder compact qui associe des performances de soudage haut de gamme avec une excellente facilité d'utilisation et une configuration rapide, proposant ainsi un poste à souder MIG/MAG compact mais puissant pour le soudage MIG manuel, synergique et pulsé.
Famille de produits
Une fonction de soudage spécialement conçue pour relever les défis de transfert globulaire. WiseSteel alterne transfert par court-circuit et pulvérisation axiale, ce qui produit de belles soudures caractérisées par un motif en écailles de poisson régulier.
Plus d'articles de blog
WiseSteel – Quality and Productivity for MAG Welding of Structural Steel
Welding equipment faces raised expectations due to more demanding base materials. In the welding of stronger steel grades, Kemppi has optimized arc control as a practical solution. WiseSteel is a MAG welding process developed by Kemppi for welding structural steel. The process can reduce the risk of welding defects at high welding speeds. It also enables the use of the low heat input required for stronger steel grades.
Innovation
Un poste à souder multi-procédés est le meilleur ami du soudeur pour les applications difficiles
Un soudeur compétent et expérimenté peut traiter différents types de matériaux, d’applications de soudage et de positions, même dans des conditions difficiles. Cependant, les compétences ne sont pas les seules à compter : sans un équipement de soudage de haute qualité, d’excellentes soudures ne sont qu’un rêve. Les performances d’un poste à souder ont également un impact direct sur le temps consacré aux tâches de soudage. Des économies significatives ne sont possibles que lorsque le travail est effectué en un minimum de temps avec un maximum de résultats.
Soudage manuel
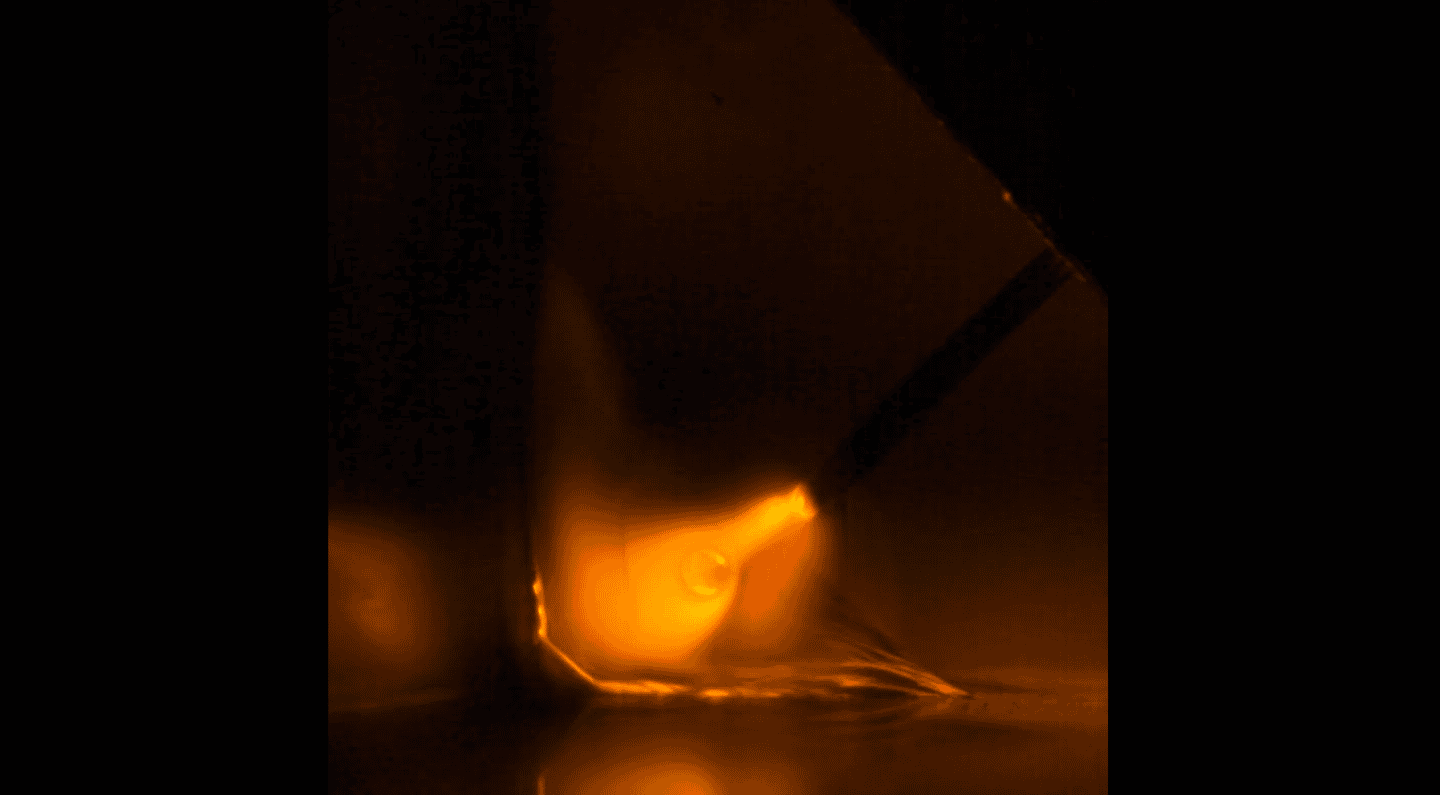
Les modes de transfert MIG/MAG
En soudage MIG/MAG, le mode de transfert du matériau entre le fil d’apport et le bain de fusion change en fonction de la tension de soudage.
ABC du soudage
Comment Rapid Welding et Kemppi ont bâti un partenariat qui dure
Rapid Welding travaille avec Kemppi depuis la création de l'entreprise en 1990. Roy Edwards, cofondateur et directeur général, présente les principes qui sous-tendent ce partenariat de 36 ans : choisir la bonne solution de soudage, accompagner les équipements tout au long de leur durée de vie, répondre à la pénurie de compétences et déterminer la place appropriée de l'automatisation et du soudage laser.
Automatisation du soudage, Soudage manuel, ABC du soudage
Une sécurité qui s'adapte aux défis des soudeurs et à l'évolution des risques
Les exigences en matière de sécurité dans le domaine de soudage sont de plus en plus strictes. Les dangers à l’arc restent constants, mais les conditions de travail modernes font que l’exposition peut s’accumuler sur des périodes de travail plus longues et dans des espaces intérieurs plus confinés. Par conséquent, les EPI de soudage doivent être considérés à la fois comme une protection pour le soudeur et comme une preuve de conformité. Chez Kemppi, les EPI de sécurité pour le soudage sont conçus et validés en conditions réelles, sur la base d’exigences claires, des retours d'expérience des soudeurs, ainsi que d’une conformité vérifiée au Règlement européen EPI 2016/425, aux processus de marquage CE et aux normes EN applicables.
Sécurité, ABC du soudage
Eurosatory 2026 et l'avenir de l'industrie de la défense
Eurosatory 2026 a mis en lumière une évolution claire de l’industrie de défense moderne. Si les systèmes de défense deviennent de plus en plus numériques, connectés et autonomes, leur fondement reste profondément matériel. Des véhicules blindés aux systèmes d’artillerie, en passant par la résilience industrielle, la qualité des soudures et les structures métalliques, l’acier, les procédés de fabrication et la rigueur de production demeurent au cœur de la préparation opérationnelle.
Digitalisation, Innovation