ABC du soudage
Les procédés de soudage avancés de Kemppi : soudage MIG/MAG
24 juin 2025
L'un des éléments les plus importants dans le développement de l'équipement de soudage est depuis longtemps l'amélioration des procédés de soudage et la création de nouvelles variations de procédés. Les méthodes modernes de mesure et de contrôle de l'arc ont rendu possible un large éventail de variations dans le processus de soudage à l'arc. Ces procédés de soudage avancés améliorent considérablement l'efficacité de la production et la qualité des soudures. Cet article présente les procédés et opérations spéciaux développés par Kemppi pour le soudage MIG/MAG.
Antti Kahri
Sujets:
Table des matières
Soudage MIG/MAG
Le procédé de soudage MIG/MAG se distingue par sa grande flexibilité par rapport aux autres techniques de soudage à l’arc. Grâce à l’alimentation automatique du fil, il est possible de régler avec précision une large gamme de paramètres, ce qui permet d’adapter le soudage à différents besoins et matériaux.
Soudage MIG/MAG pulsé
Le soudage MIG/MAG pulsé repose sur l’utilisation d’un courant pulsé pour contrôler l’apport de matière. Chaque pulsation détache une gouttelette, permettant un transfert sans court-circuit, similaire au mode de pulvérisation axiale.
Ce procédé repose sur l’application de pulsations à haute fréquence sur un courant de base (voir figure 1). Grâce à cette modulation, l'apport de matière s’effectue avec une tension de soudage moyenne plus faible qu’en courant constant, tout en évitant les courts-circuits.
On parle ici d’un arc pulsé, qui couvre l’ensemble des régimes d’arc du soudage MIG/MAG classique : court-circuit (short arc), globulaire (globular arc) et pulvérisation axiale (spray arc).
Comparé au soudage en court-circuit, le procédé pulsé permet un dépôt de métal plus important et une vitesse de soudage plus élevée. Par rapport à la pulvérisation axiale, il offre un apport thermique réduit. Enfin, il génère moins de projections que les procédés MIG/MAG traditionnels.
Le soudage MIG/MAG pulsé est disponible sur les postes à souder suivants :
X5 FastMig Pulse & X5 FastMig Pulse+
X3 FastMig Pulse
Master M 355 & Master M 358
Master M 205
Soudage MIG/MAG double pulse
Le soudage MIG/MAG double pulse se distingue du procédé MIG/MAG traditionnel par une particularité : en plus de la tension de soudage et de l’arc, la vitesse d’alimentation du fil est également pulsée.
Cette pulsation est obtenue en alternant deux niveaux de vitesse à une fréquence bien plus basse que celle de la tension de soudage, généralement comprise entre 1 et 10 Hz. Plusieurs paramètres liés à cette variation peuvent être ajustés par l’utilisateur, offrant une grande flexibilité selon les besoins de l’application.
Ce procédé permet d’élargir le champ d’utilisation du MIG/MAG ou d’optimiser la productivité dans certains cas spécifiques. Il est particulièrement adapté au soudage en position des aciers austénitiques, au soudage de tôles fines, ainsi qu’aux applications exigeant un rendement visuel élevé (voir figure 1).
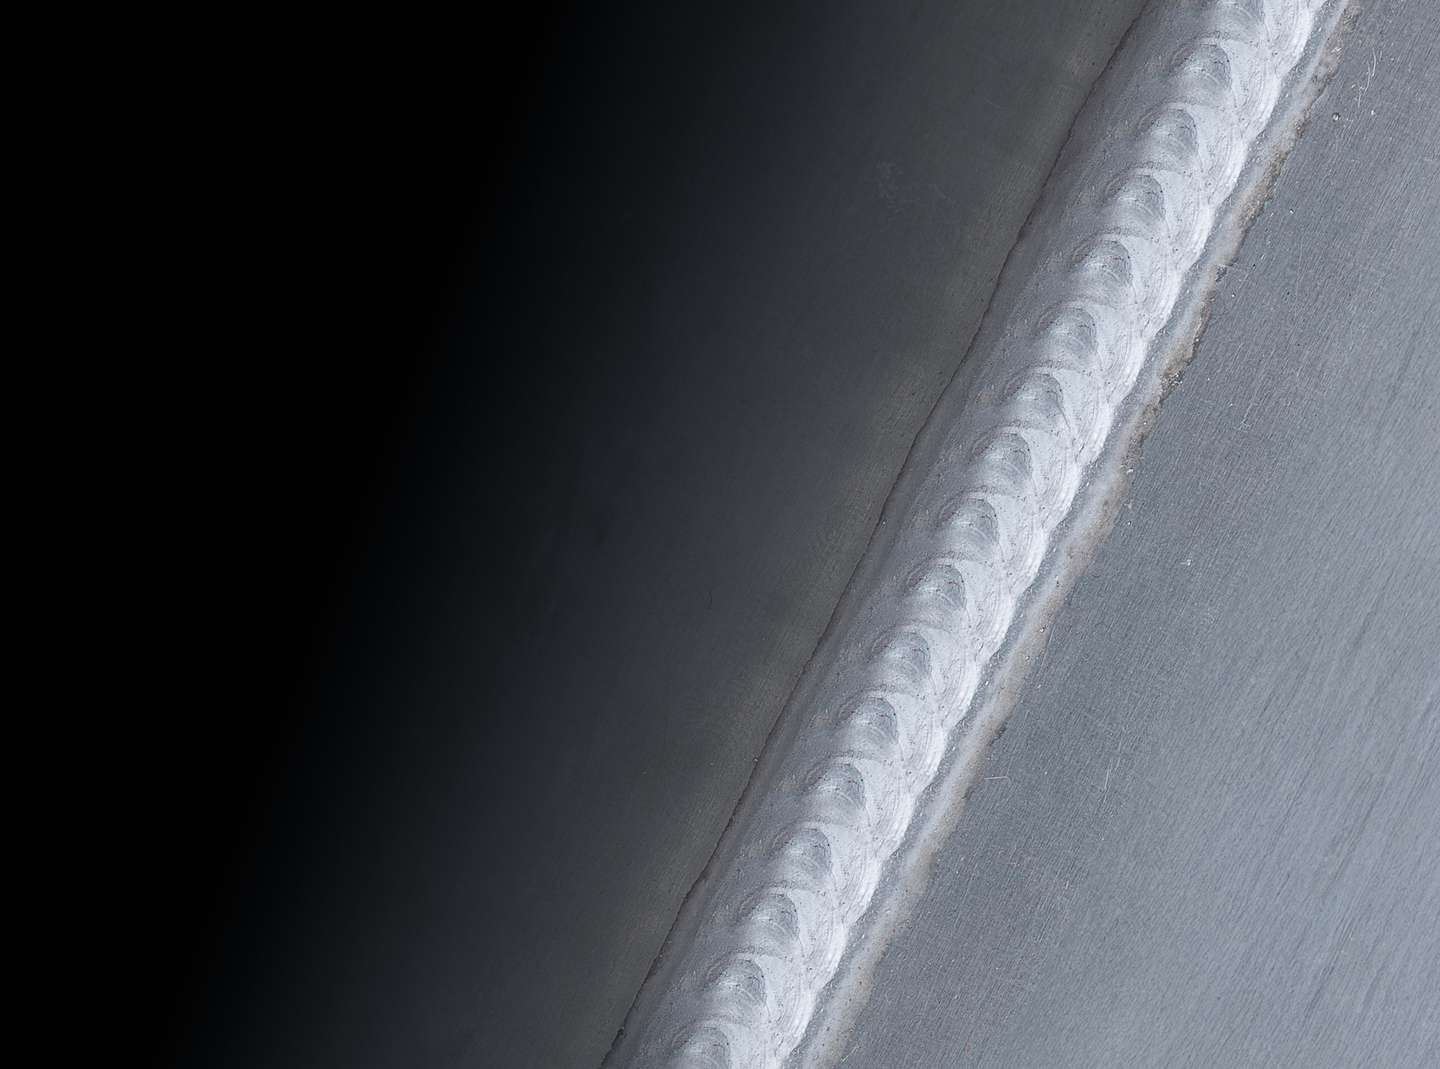
Figure 1. Soudure MIG double pulse en position PB. Matériau de base : AlMg 5083. Matériau d'apport : ER 5183 1.2mm. Gaz de protection : 100% Ar
Le procédé MIG/MAG double pulse est disponible sur les postes à souder suivants :
X5 FastMig Pulse & X5 FastMig Pulse+
Master M 355 & Master M 358
WiseRoot+
WiseRoot+ est un procédé de soudage en court-circuit contrôlé, développé par Kemppi pour le soudage MAG des passes de racine sur les aciers non alliés, faiblement alliés et inoxydables.
Ce procédé repose sur une mesure précise de la tension et un contrôle fin du courant, rendus possibles grâce à un câble de mesure dédié. Lorsqu’un court-circuit est détecté, le courant augmente de manière contrôlée pour provoquer le pincement de la gouttelette. Il est ensuite réduit juste avant le détachement, assurant un transfert stable et sans projections. Une pulsation de formation est ensuite appliquée, apportant de la chaleur au bain de fusion sans transfert de métal.
WiseRoot+ permet de réaliser des soudures bout à bout sur tubes et tôles d’un seul côté, sans support envers (voir figure 2). Il offre une grande tolérance aux variations de jeu et aux positions de soudage, là où les passes de racine sont traditionnellement réalisées au TIG, avec une productivité bien plus faible.
Ce procédé se distingue par sa simplicité d’utilisation : le programme de soudage est sélectionné selon le métal d’apport et le gaz de protection. L’utilisateur règle uniquement la vitesse du fil, les autres paramètres étant automatiquement définis. Un réglage fin permet également d’ajuster l’effet thermique de l’arc pour obtenir la forme de cordon souhaitée.
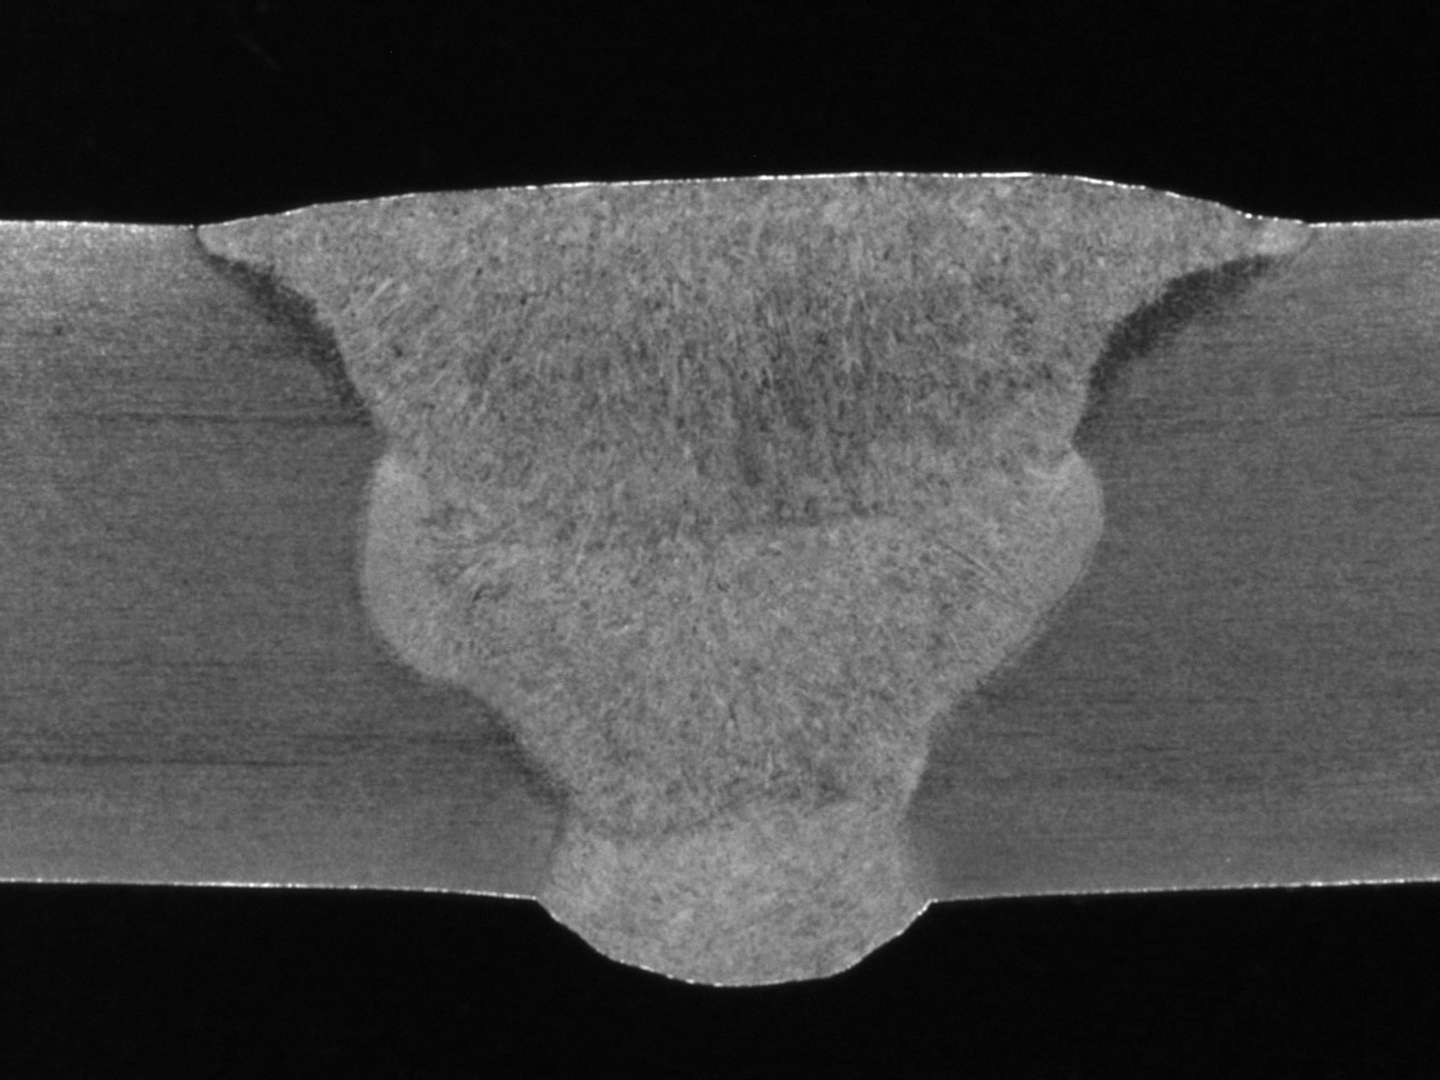
Figure 2. Joint bout à bout en acier duplex avec la passe de racine soudée avec WiseRoot+ sans support.
WiseRoot+ est disponible sur le poste suivant :
X5 FastMig Pulse+
WiseThin+
WiseThin+ est un procédé de soudage en court-circuit contrôlé, conçu pour le soudage de tôles fines. Son principe de fonctionnement est similaire à celui de WiseRoot+, mais ses paramètres sont spécifiquement adaptés aux types de joints courants sur les tôles, tels que les joints de chevauchement et les joints d’angle.
Par rapport à WiseRoot+, l’apport de chaleur est légèrement supérieur afin d’assurer une finition lisse des soudures. Toutefois, il reste nettement inférieur à celui du soudage traditionnel en court-circuit, ce qui limite les déformations de la tôle. De plus, le procédé permet des vitesses de déplacement élevées, contribuant à une réduction supplémentaire de l’apport thermique.
WiseThin+ génère également moins de projections, ce qui diminue les besoins en retouches dans de nombreuses applications. Il est compatible avec la plupart des types de fils, diamètres et gaz de protection, que ce soit pour le soudage de l’acier, de l’acier inoxydable ou pour le brasage MIG.
WiseThin+ est disponible sur le poste suivant :
X5 FastMig Pulse+
WiseSteel
WiseSteel est un procédé de soudage MAG développé par Kemppi, conçu pour le soudage des aciers de construction. Il permet d’utiliser des fils pleins ou fourrés de différentes résistances, avec un gaz de protection composé d’argon et de 8 à 18 % de CO₂.
L’objectif du développement de WiseSteel était d’optimiser chaque type d’arc du procédé MAG traditionnel, afin d’améliorer à la fois la qualité et la productivité du soudage, quelle que soit l’épaisseur des tôles. Ce procédé permet de réduire les défauts à haute vitesse de soudage, tout en maintenant un faible apport thermique, essentiel pour les aciers à haute résistance.
WiseSteel évite le mode de transfert globulaire, en passant directement du court-circuit à la pulvérisation axiale, ce qui limite fortement les projections.
En court-circuit, il est adapté aux tôles fines (1 à 3 mm), aux passes de racine et au soudage en position.
En globulaire, WiseSteel module la vitesse d’alimentation du fil à environ 2 Hz, oscillant entre les plages du court-circuit et de la pulvérisation axiale. Cela permet de rester dans la plage de puissance de l’arc globulaire tout en évitant ses inconvénients. Ce mode est particulièrement adapté aux tôles de 4 à 5 mm.
En pulvérisation axiale, la tension est pulsée à une fréquence de 200 à 300 Hz, ce qui améliore la
focalisation et la stabilité de l’arc à faible tension. Cette configuration est idéale pour des épaisseurs allant jusqu’à 5 mm, en position PA et PB.
WiseSteel est disponible sur les postes à souder suivants :
X5 FastMig Pulse & X5 FastMig Pulse+
X5 FastMig Auto
Master M 358
WiseFusion
WiseFusion est une fonction de soudage développée par Kemppi, qui maintient l’arc court de manière optimale en toutes circonstances grâce à un contrôle adaptatif. Ce système intelligent simplifie le travail du soudeur en supprimant le besoin d’ajuster précisément la hauteur de l’arc : le générateur détecte les courts-circuits et maintient l’arc dans sa plage idéale.
En soudage MIG/MAG pulsé, cela signifie que la gouttelette peut parfois se détacher sans court-circuit, ou provoquer un court-circuit si l’arc est très court. L’arc généré par WiseFusion est étroit et concentré, ce qui produit un bain de fusion réduit, facile à maîtriser, notamment en soudage de l’aluminium en position.
Grâce à sa densité énergétique élevée, WiseFusion assure une pénétration suffisante, permet de souder des gorges profondes et d’atteindre des vitesses de déplacement élevées. Son faible apport thermique est particulièrement avantageux pour les aciers à haute résistance, où une chaleur excessive peut affaiblir la zone affectée par la soudure et réduire sa résistance à l’impact.
En maintenant un apport de chaleur maîtrisé, WiseFusion permet également d’augmenter la vitesse de soudage par rapport aux méthodes traditionnelles, à condition que les paramètres soient correctement ajustés pour conserver un apport thermique équivalent.
WiseFusion est disponible sur les postes à souder suivants :
X5 FastMig Pulse & X5 FastMig Pulse+
X5 FastMig Auto
Master M 358 & Master M 355
WisePenetration
Dans le soudage MIG/MAG traditionnel, la moindre variation de la longueur du stick-out peut entraîner une modification significative de la tension de soudage, impactant directement la pénétration. Par exemple, un allongement du stick-out peut facilement provoquer un manque de pénétration.
WisePenetration corrige ce problème en ajustant activement la vitesse d’alimentation du fil, afin de maintenir une tension de soudage constante. Cela permet d’éviter les défauts liés aux variations de longueur et de garantir des propriétés mécaniques conformes aux exigences.
Le procédé veille également à ce que la tension reste dans les limites définies par le WPS (spécification de procédure de soudage). En complément, WisePenetration optimise la hauteur de l’arc, en s’appuyant sur le même principe de contrôle adaptatif que WiseFusion, combiné à une régulation dynamique de l’alimentation du fil.
Cette approche assure une stabilité du procédé, même lorsque la hauteur de l’arc varie, contribuant à une qualité de soudage constante et fiable.
WisePenetration est disponible sur les postes à souder suivants :
X5 FastMig Pulse & X5 FastMig Pulse+
X5 FastMig Auto
Master M 358
MAX Cool
MAX Cool est un procédé de soudage en court-circuit contrôlé, conçu pour le soudage de tôles fines et le brasage à l’arc. Son fonctionnement repose sur une gestion précise de la tension et de la chaleur, illustrée à la figure 5.
Après le court-circuit typique du soudage en mode court-circuit, la tension est rapidement abaissée dès la libération du court-circuit, ce qui réduit significativement les projections. Une pulsation de formage est ensuite appliquée pour façonner la soudure avec un apport thermique maîtrisé.
Outre la vitesse d’alimentation du fil, le seul paramètre ajustable est le réglage fin de la chaleur, qui influence la taille de la pulsation et donc la forme du cordon de soudure.
MAX Cool combine les avantages de WiseRoot+ et WiseThin+, tout en éliminant le besoin d’un câble de mesure de tension séparé. Cela le rend compatible avec des postes de soudage compacts, comme ceux de la gamme Master M.
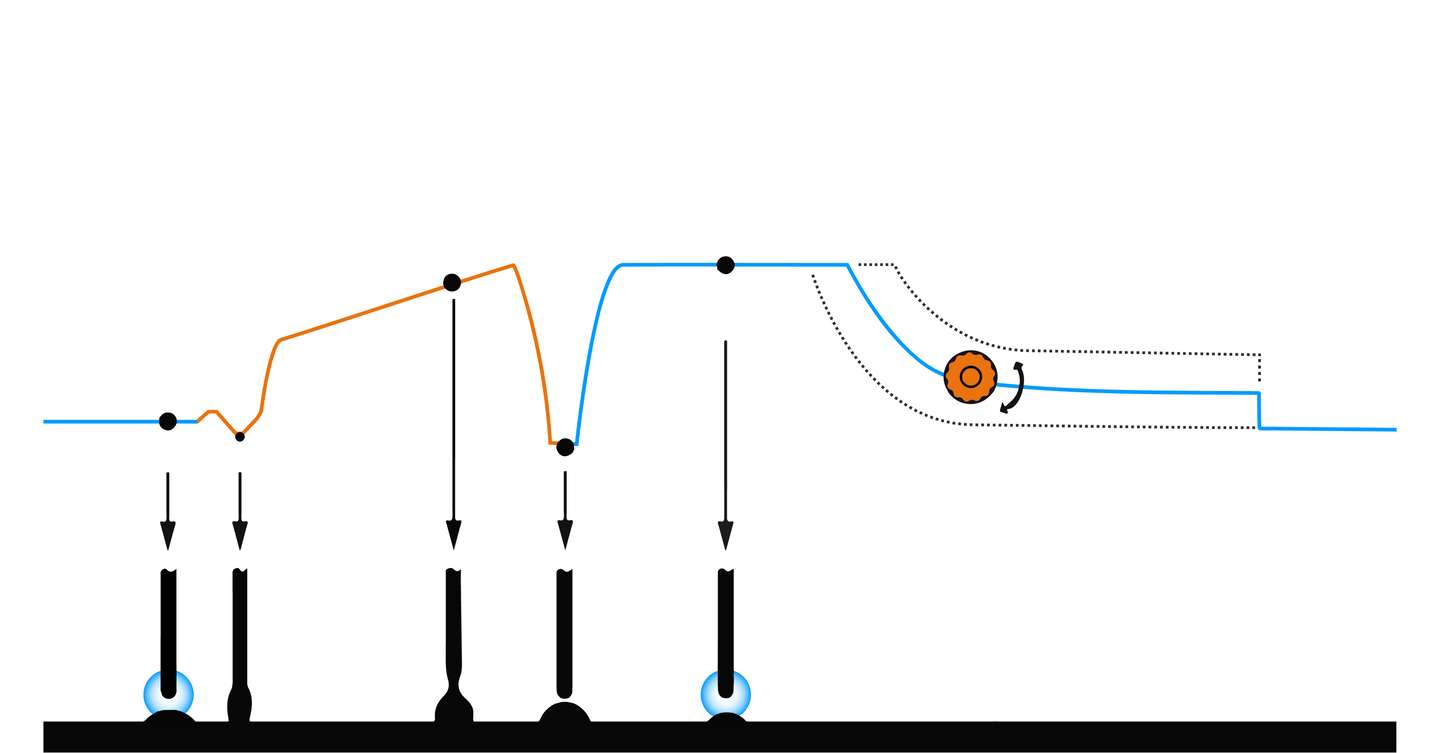
Figure 3. Comportement du courant de soudage et du transfert de matériau dans le processus MAX Cool. Le bouton orange et les valeurs numériques illustrent l'effet du réglage fin de la chaleur.
Comparé aux procédés traditionnels en court-circuit ou pulsés, MAX Cool offre un apport thermique réduit, ce qui limite les défauts de soudure, même sur les tôles fines (voir figure 4). Grâce à ce faible apport de chaleur et au contrôle précis de l’arc, le bain de fusion reste stable et facile à manipuler, ce qui améliore considérablement les performances en soudage en position.
Le procédé permet également de souder avec des jeux importants, sans risque d’effondrement du bain. Lors d’essais, des jours allant jusqu’à 12 mm ont été soudés avec succès sur des tôles fines.
Par rapport au soudage en court-circuit classique, MAX Cool génère moins de projections. Enfin, l’un de ses avantages majeurs en soudage de racine, par rapport au soudage pulsé, est qu’il ne nécessite pas de support envers, simplifiant ainsi la préparation et le montage.
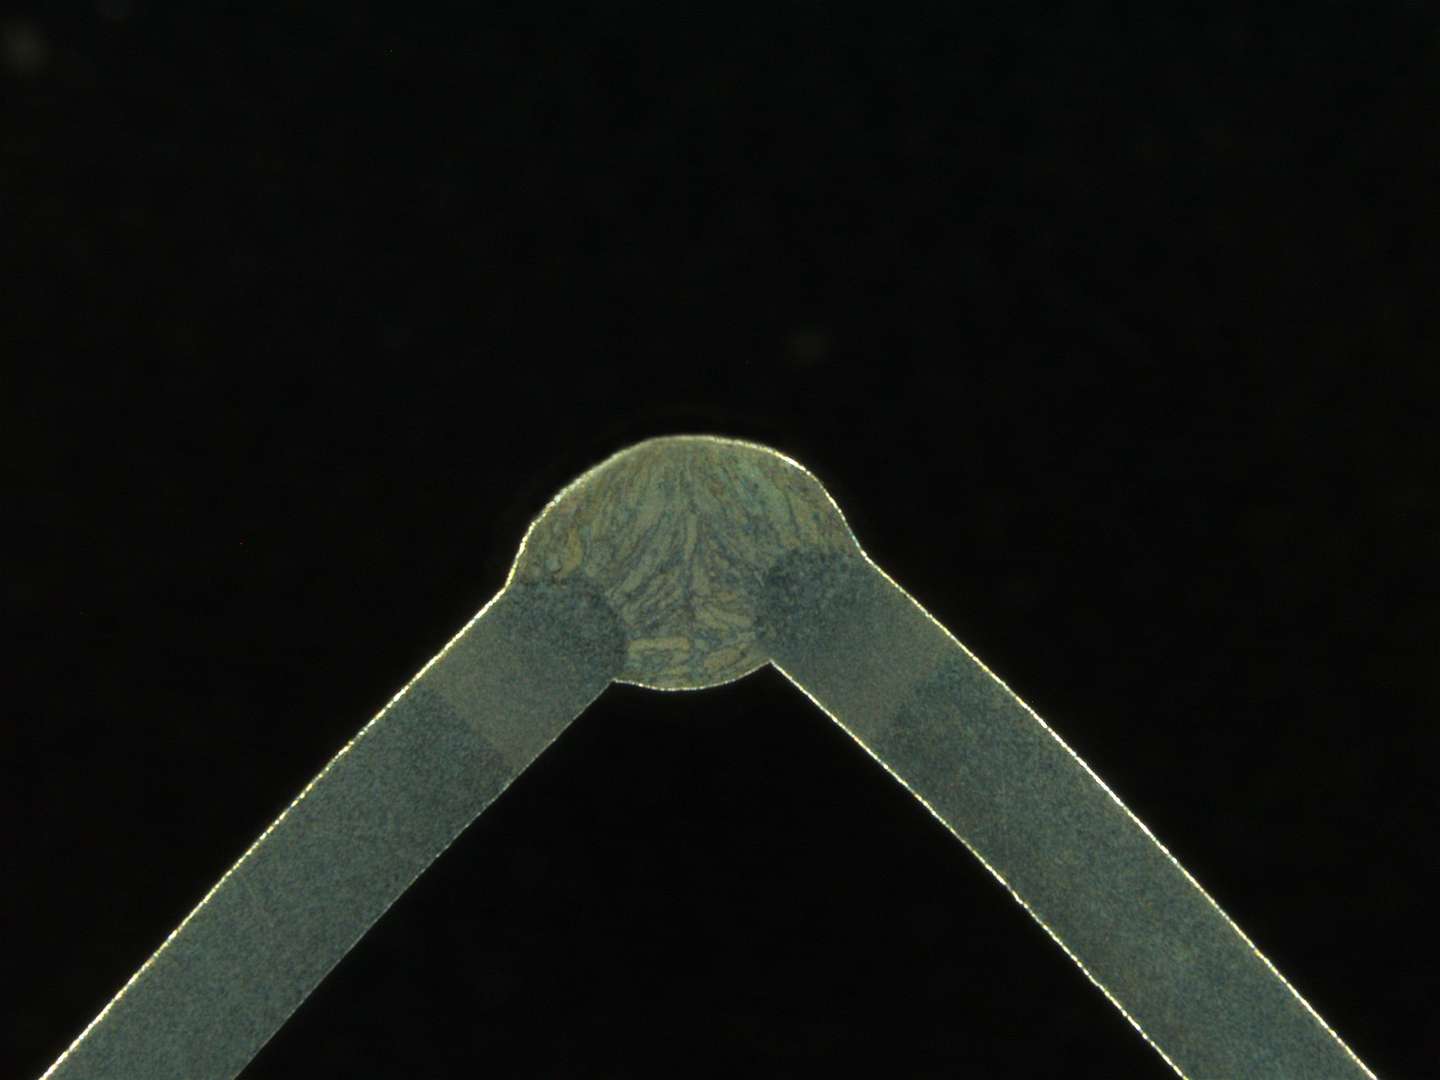
Figure 4. Joint d'angle soudé avec MAX Cool. Le matériau de base est du S355 de 1 mm.
MAX Cool est disponible sur les postes à souder suivants :
X5 FastMig Pulse & X5 FastMig Pulse+
X5 Auto
Master M 355 & Master M 358
Master M 323
Uniquement les programmes de soudage mentionnés ci-dessous :
F02 (0,9 mm Fe & Ar + 18 % CO2)
F03 (1,0 mm Fe & Ar + 18 % CO2)
F23 (1,0 mm Fe & CO2)
M04 (1,2 mm Fe Metal & Ar + 18 % CO2)
S03 (1,0 mm Ss & Ar + 2 % CO2)
MAX Speed
MAX Speed est un procédé de soudage en pulvérisation axiale contrôlée, dans lequel la tension de soudage est pulsée à haute fréquence, mais avec une amplitude plus faible que celle du soudage MIG/MAG pulsé traditionnel. La tension d’arc reste également basse, ce qui permet de générer un arc court, étroit et bien focalisé, idéal pour des vitesses de déplacement élevées en soudage manuel, et offrant un fort potentiel pour le soudage mécanisé et automatisé.
Contrairement au procédé pulsé classique, la fréquence des pulsations reste constante, même si la hauteur de l’arc varie, garantissant une stabilité accrue du processus.
Développé pour toutes les nuances d’acier soudables, MAX Speed est particulièrement adapté aux aciers à haute résistance. La combinaison d’une faible tension d’arc et d’une vitesse de déplacement élevée permet un apport thermique réduit, tout en augmentant la profondeur de pénétration grâce à une vitesse d’alimentation du fil plus élevée. Le profil de pénétration typique est illustré à la figure 5.
Ce procédé permet également de réduire la taille des soudures dans les applications mécanisées, ce qui améliore la productivité. Enfin, les faibles variations de tension et la courte hauteur d’arc améliorent la tolérance au souffle magnétique, notamment sur les aciers de construction non alliés ou faiblement alliés, par rapport au soudage pulsé.
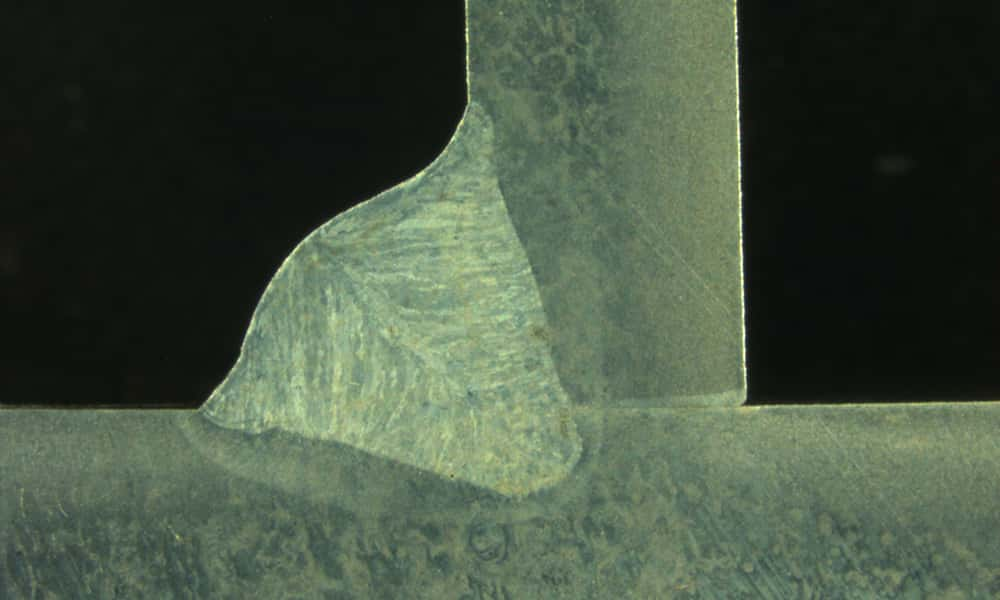
Fig. 5. Profil de pénétration du procédé MAX Speed à 1000 mm/min et 16 m/min de dévidage. Fil 1,0 mm OK Autrod 12.51, gaz Ar + 18 % CO₂, matériau de base S355 de 5 mm.
MAX Speed est disponible sur les postes à souder suivants :
X5 FastMig Pulse & X5 FastMig Pulse+
X5 Auto
Master M 355 & Master M 358
MAX Position
MAX Position est un procédé synergique MIG/MAG conçu pour le soudage en position, combinant des puissances élevées et faibles alternées à une fréquence de 0,8 à 2,5 Hz. Cette alternance permet un contrôle précis du bain de fusion : la puissance élevée assure la pénétration, tandis que la puissance réduite facilite le refroidissement du bain dans les positions difficiles.
Pour les aciers non alliés et faiblement alliés, le procédé utilise un arc pulsé en puissance haute et un arc en court-circuit en puissance basse. Pour les aciers inoxydables et alliages d’aluminium, l’arc pulsé est utilisé dans les deux phases.
Optimisé pour le soudage en position PF, MAX Position peut être utilisé dans toutes les positions. Contrairement au soudage traditionnel avec fil plein, qui nécessite un mouvement de balayage, MAX Position permet un déplacement rectiligne, simplifiant la technique et améliorant la régularité du cordon.
La configuration du procédé est simple : l’utilisateur sélectionne l’épaisseur de la tôle, et le soudage peut commencer immédiatement. Par rapport au soudage MAG en court-circuit avec balayage, MAX Position permet une vitesse de déplacement plus élevée et une alimentation en fil plus rapide, augmentant ainsi l’efficacité. Par exemple, lors d’un test comparatif (figure 6), MAX Position a atteint une vitesse de 180 mm/min, contre 100 mm/min avec la méthode traditionnelle.
Ce procédé permet également de réduire l’épaisseur de gorge, ce qui diminue l’apport thermique et les déformations. Enfin, par rapport au soudage avec métal d’apport rutile, le soudage au fil plein avec MAX Position ne nécessite pas d’écaillage et réduit les coûts liés au métal d’apport.
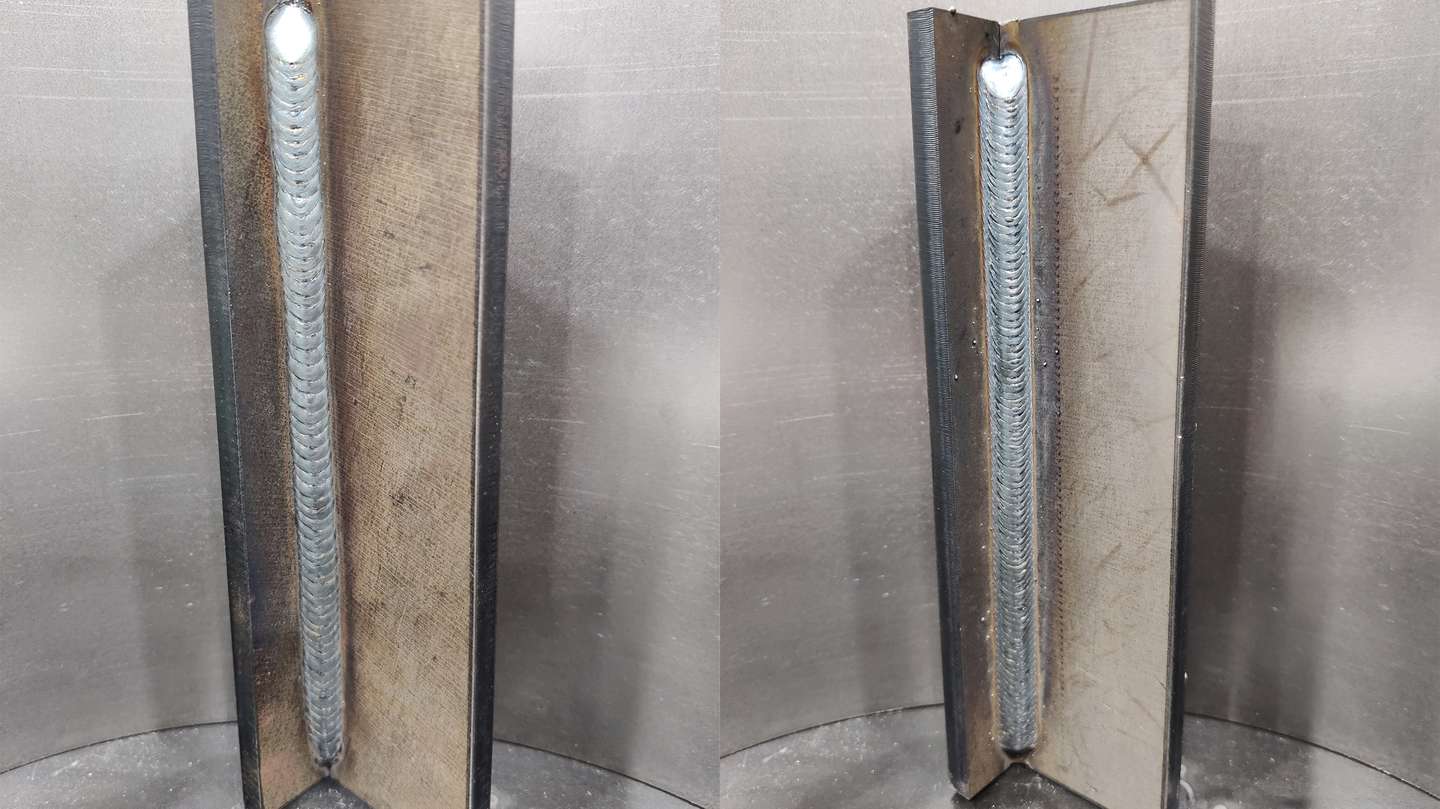
Fig. 6. Soudure d’angle PF : à gauche procédé MAX Position direct, à droite MAG conventionnel avec tissage. Base S355 8 mm, fil 1,0 mm OK Autrod 12.51, gaz Ar + 18 % CO₂.
MAX Position est disponible pour les postes à souder suivants :
X5 FastMig Pulse & X5 FastMig Pulse+
Master M 355 & Master M 358
Touch Sense Ignition (TSI)
L’amorçage de l’arc est une étape délicate et déterminante dans le soudage MIG/MAG. Il doit se produire rapidement et de manière fiable entre le fil d’apport en mouvement et une pièce souvent froide, ce qui complique la stabilisation initiale du bain de fusion. Une mauvaise amorce peut entraîner des défauts de soudure, des projections, voire des reprises coûteuses. C’est dans cette optique que Kemppi a développé le procédé Touch Sense Ignition (TSI).
Le système TSI fonctionne en détectant le contact mécanique entre le fil et la pièce à souder via la tension en circuit ouvert. Le fil est poussé à vitesse lente, puis légèrement retiré dès qu’un court-circuit est détecté. Simultanément, un courant pilote est appliqué pour amorcer l’arc pilote. Une impulsion d’allumage éloigne légèrement le fil, qui est ensuite à nouveau poussé vers la pièce à vitesse lente. Une seconde impulsion déclenche l’arc de soudage, suivi d’une accélération du fil jusqu’à la vitesse optimale.
Les avantages du procédé TSI sont multiples :
Il permet au fil de se déplacer avant l’amorçage, réduisant les risques de court-circuit violent.
Il limite les projections et stabilise l’arc dès le démarrage.
Il offre une sensation d’amorçage douce, appréciée par de nombreux soudeurs.
Il réduit les défauts tels que les morsures, les reprises et les pertes de production liées à une amorce instable.
TSI est disponible sur les postes à souder suivants :
X5 FastMig Pulse & X5 FastMig Pulse+
X5 FastMig Auto
Master M 355, Master M 358 & Master M 353
Tableau des programmes de soudage avancés compatibles avec les postes à souder Kemppi
X5 Pulse+ | X5 Pulse | X5 Auto | X3 Pulse | Master M 358 | MasterM 355 | MasterM 353 | MasterM 323 | MasterM 205 | |
|---|---|---|---|---|---|---|---|---|---|
MIG/MAG pulsé | X | X | X | X | X | X | |||
MIG/MAG Double pulse | X | X | X | X | |||||
WiseRoot+ | X | ||||||||
WiseThin+ | X | ||||||||
WiseSteel | X | X | X | X | |||||
WiseFusion | X | X | X | X | X | ||||
WisePenetration | X | X | X | X | |||||
MAX Cool | X | X | X | X | X | X* | |||
MAX Speed | X | X | X | X | X | ||||
MAX Position | X | X | X | X | |||||
TSI | X | X | X | X | X | X |
*Programmes de soudage sélectionnés
Antti Kahri
Antti Kahri
Expert reconnu dans le domaine du soudage, Antti nous a tragiquement quittés début juin 2025, alors qu’il pratiquait sa passion lors d’une sortie de pêche à la mouche. En tant qu’ingénieur en soudage au sein de l’équipe Welding Team de Kemppi Oy, il détenait la prestigieuse certification d’International Welding Engineer (IWE) et apportait plus de dix ans d’expérience dans le développement de solutions avancées pour les procédés TIG, MIG/MAG et MMA. Il a notamment contribué à des équipements de référence tels que le X8 MIG Welder et le MasterTig. Reconnu pour son expertise approfondie et son engagement envers l’excellence en soudage, il était animé par la volonté d’améliorer la qualité et l’efficacité des procédés grâce à des innovations simples et intuitives pour les utilisateurs. Son héritage perdure à travers les technologies qu’il a contribué à façonner, ainsi que dans l’inspiration qu’il laisse à ses collègues et à l’ensemble de la communauté du soudage.
Produits connexes
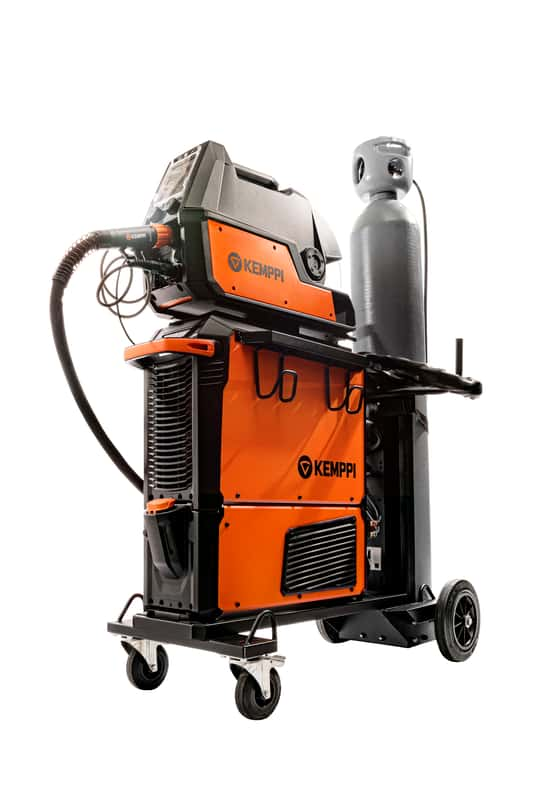
Famille de produits
Le poste multi-procédés modulaire à 360 degrés se concentre principalement sur le soudage MIG/MAG haute performance. X5 FastMig offre des options de configuration pour le soudage manuel, synergique et pulsé. Une vaste gamme d'accessoires confère flexibilité et efficacité aux processus de production de soudage.
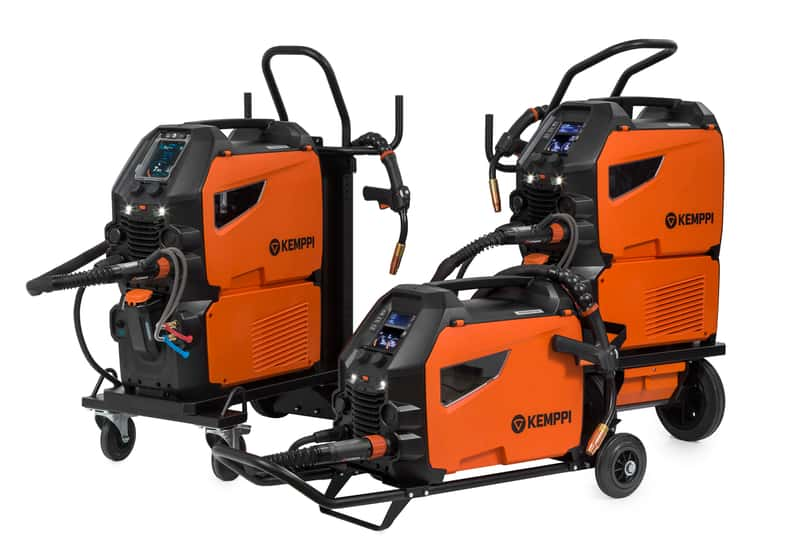
Famille de produits
Master M est un poste à souder compact qui associe des performances de soudage haut de gamme avec une excellente facilité d'utilisation et une configuration rapide, proposant ainsi un poste à souder MIG/MAG compact mais puissant pour le soudage MIG manuel, synergique et pulsé.
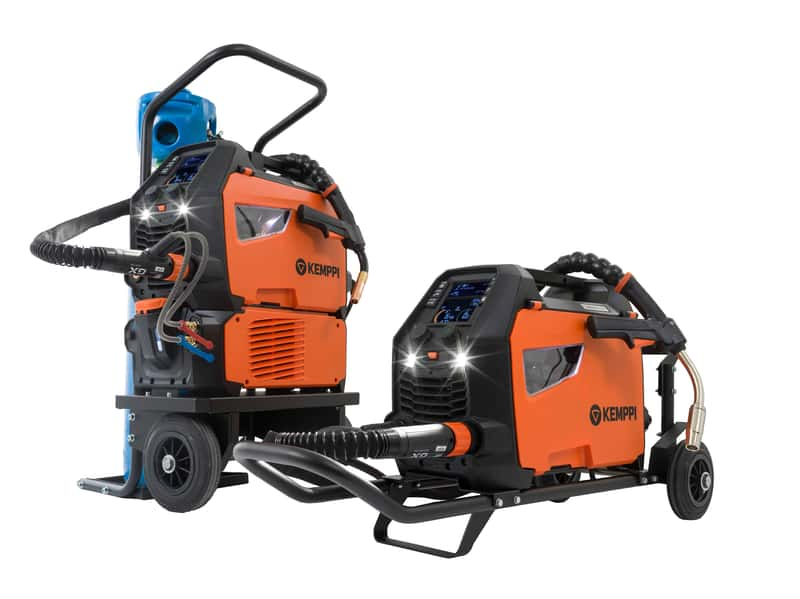
Famille de produits
Le Master M 205 et le Master M 323 établissent de nouvelles normes de puissance et de performance dans un poste à souder MIG portable. Présentant un design compact et léger, facile à transporter, ce poste à souder MIG portable est toujours là où vous en avez besoin.
Plus d'articles de blog
How to Avoid the Most Common MIG/MAG Welding Defects
The quality requirements in welding production increase with the optimization of structures as well as the development of materials and welding processes. Welding defects can, at worst, cause serious accidents and structural damage, so it is important to avoid them and understand the mechanisms that create them. In this text, we present the most common MIG/MAG welding defects and the ways to best avoid them.
ABC du soudage
Calculation of heat input in MIG/MAG welding
The new welding procedure test standard, EN-ISO 15614-1:2017, provides recommendations for the measurement and calculation of heat input. In concrete terms, what does this mean for MIG/MAG welding? And how can workshops carry out these calculations in practice?
ABC du soudage
What is pulsed MIG welding, and for what you can use it?
Pulsed MIG/MAG welding is a significant improvement in welding technology, offering accuracy, productivity, and flexibility that conventional welding methods can hardly compete with. This advanced process has become popular for professionals looking to improve weld quality, especially in demanding applications. Here's a closer look at how pulsed MIG/MAG welding works and the situations where it truly shines.
ABC du soudage
Soudage MIG/MAG
Applications, équipements et techniques de soudage MIG
ABC du soudage
Comment Rapid Welding et Kemppi ont bâti un partenariat qui dure
Rapid Welding travaille avec Kemppi depuis la création de l'entreprise en 1990. Roy Edwards, cofondateur et directeur général, présente les principes qui sous-tendent ce partenariat de 36 ans : choisir la bonne solution de soudage, accompagner les équipements tout au long de leur durée de vie, répondre à la pénurie de compétences et déterminer la place appropriée de l'automatisation et du soudage laser.
Automatisation du soudage, Soudage manuel, ABC du soudage
Une sécurité qui s'adapte aux défis des soudeurs et à l'évolution des risques
Les exigences en matière de sécurité dans le domaine de soudage sont de plus en plus strictes. Les dangers à l’arc restent constants, mais les conditions de travail modernes font que l’exposition peut s’accumuler sur des périodes de travail plus longues et dans des espaces intérieurs plus confinés. Par conséquent, les EPI de soudage doivent être considérés à la fois comme une protection pour le soudeur et comme une preuve de conformité. Chez Kemppi, les EPI de sécurité pour le soudage sont conçus et validés en conditions réelles, sur la base d’exigences claires, des retours d'expérience des soudeurs, ainsi que d’une conformité vérifiée au Règlement européen EPI 2016/425, aux processus de marquage CE et aux normes EN applicables.
Sécurité, ABC du soudage