Spawanie ręczne
Jak spawanie laserowe może zmienić produkcję przemysłową do 2035 roku
30 października 2026
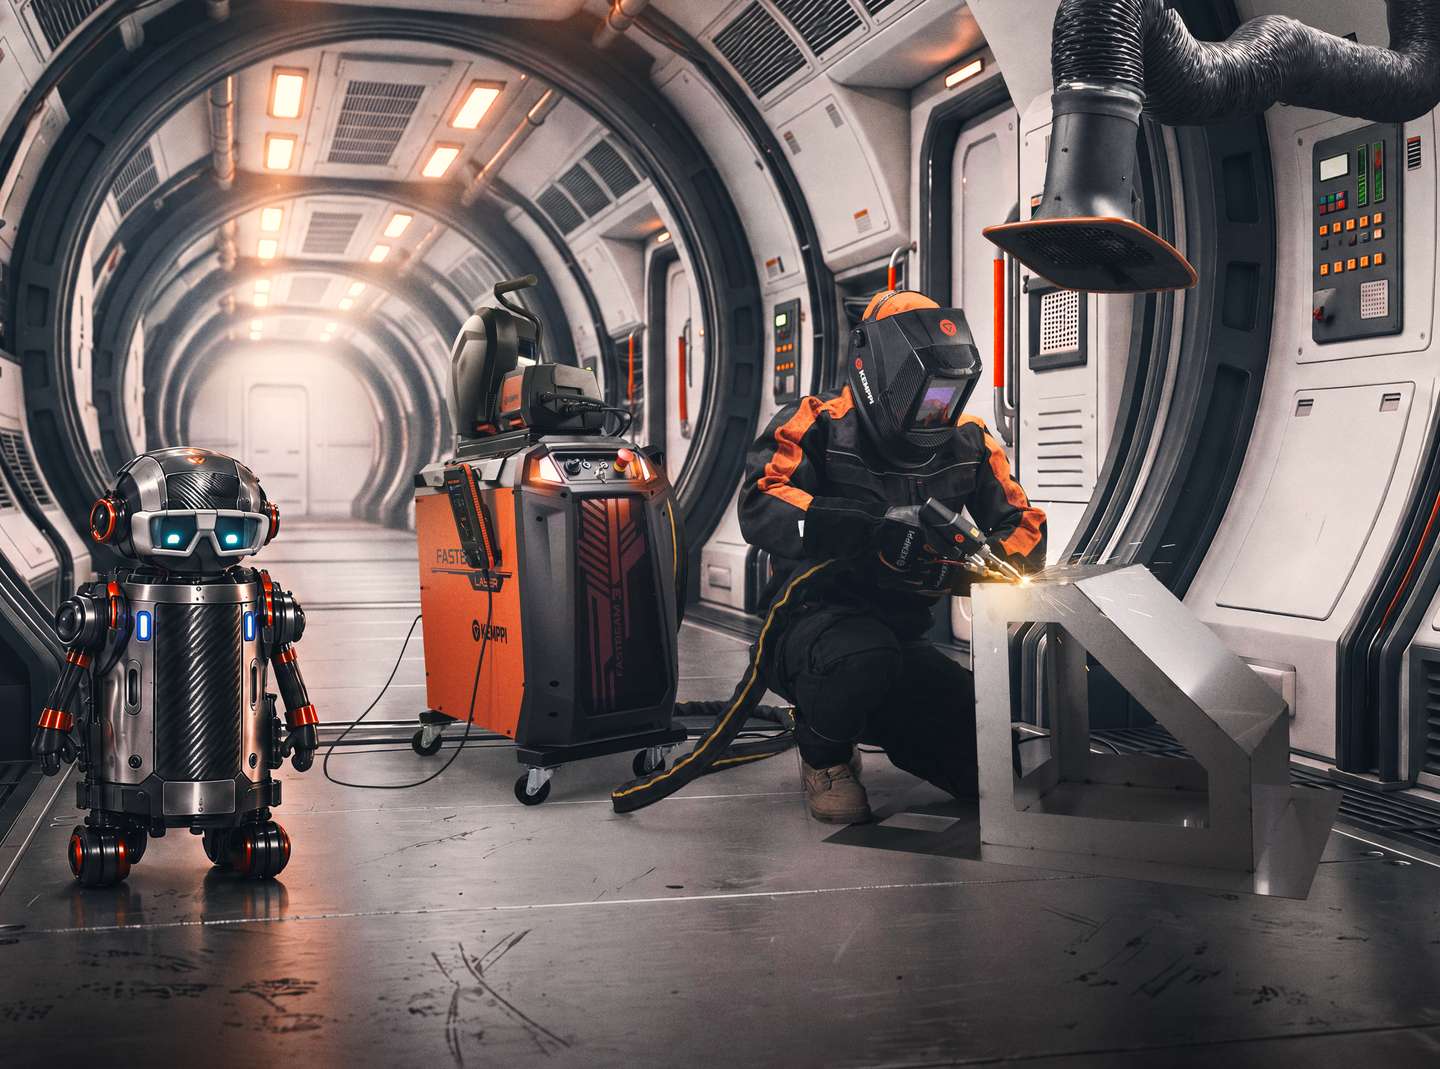
Spawanie laserowe już dziś zmienia tempo pracy producentów. Jego większy potencjał kryje się jednak w tym, co dzieje się wokół samej spoiny. Od niedoboru kompetencji i szybszych przezbrojeń po wcześniejszą kontrolę jakości i lepsze wykorzystanie mocy produkcyjnych – przyglądamy się temu, jak laser może zmienić produkcję do 2035 roku.
Varsha Saraogi
Najbardziej oczywisty argument przemawiający za spawaniem laserowym można podsumować krótko: jest szybkie. Jednak do 2035 roku sama prędkość spawania może się okazać jedną z jego najmniej istotnych zalet.
Od producentów konstrukcji spawanych oczekuje się dziś radzenia sobie z większą różnorodnością wyrobów, krótszymi seriami produkcyjnymi i coraz bardziej napiętymi terminami dostaw – podczas gdy pozyskanie wykwalifikowanych spawaczy wciąż graniczy z cudem. Sprzęt musi być szybciej przezbrajany między kolejnymi zleceniami, niezgodności spawalnicze trzeba wychwytywać na wcześniejszym etapie, a obecne moce produkcyjne muszą być wykorzystywane jeszcze wydajniej.
Kluczowe pytanie brzmi zatem: w jaki sposób spawanie laserowe może pomóc wyeliminować wąskie gardła ograniczające produkcję? Kwalifikacje operatorów, czas przezbrojeń, jakość spoin oraz wydajność produkcyjna to cztery obszary, w których odpowiedź jest już przesądzona.
Wąskie gardło 1: Wykwalifikowane zasoby
Producenci nie mogą już zakładać, że liczba pracowników będzie rosła wraz z produkcją.
Wyzwanie wykracza daleko poza spawanie. World Economic Forum podaje, że 86% pracodawców oczekuje, iż AI i technologie przetwarzania informacji zmienią ich działalność do 2030 roku, a 63% wskazuje luki kompetencyjne jako największą barierę transformacji.
To wskazuje na inny model pracy przemysłowej.
Powtarzalne, przewidywalne zadania coraz częściej trafiają na stanowiska zautomatyzowane lub są zastępowane procesami wymagającymi mniejszej ingerencji manualnej. Doświadczeni specjaliści mogą się wówczas skupić na nietypowych realizacjach, skomplikowanych złączach, optymalizacji procesu oraz kontroli jakości.
Zakład produkcyjny zawsze będzie potrzebować spawaczy.
Na przykład firma Kemppi coraz szerzej stosuje kreatory ustawień oraz funkcje wspomagania procesu, aby ograniczyć liczbę decyzji, które spawacz musi podjąć ręcznie jeszcze przed zajarzeniem łuku. Funkcja Weld Assist w urządzeniu FastBeam 3 wykorzystuje tę samą zasadę w spawaniu laserowym: technologia pomaga operatorowi szybko dobrać optymalne parametry wyjściowe, zamiast wymagać od niego ustawiania każdego parametru od zera.
Wąskie gardło 2: Przezbrojenia
Automatyzacja sprawdza się, gdy ten sam komponent jest produkowany w tysiącach sztuk. Musi jednak pozostać opłacalna także wtedy, gdy zmienia się detal.
Właśnie dlatego kolejny przełom w produktywności wykracza poza same roboty, które poruszają się szybciej. Kluczem może się okazać szybsze przechodzenie od jednego zlecenia do kolejnego.
Kemppi aktywnie włącza się w tę dyskusję, ponieważ w systemie FastBeam 3 zachowanie wiązki oraz parametry procesu można precyzyjnie kontrolować. Funkcja Penetration Shape Control (regulacja kształtu wtopienia) pozwala dostosować kształt wiązki, balans, oscylację oraz moc, natomiast kreator ustawień umożliwia zaadaptowanie spawania laserowego do konkretnych zastosowań – bez traktowania każdego detalu według jednego schematu.
Dla ilustracji: w przypadku wpłynięcia pilnego zamówienia na 80 zespołów ze stali odpornej na korozję, zasadniczym wyzwaniem jest czas potrzebny na przygotowanie technologiczne produkcji, walidację procesu oraz wypuszczenie pierwszych detali spełniających wymagania jakościowe. O przewadze rynkowej decyduje wskaźnik Lead Time – czyli czas mierzony od chwili rejestracji zamówienia do wytworzenia pierwszego poprawnego wyrobu. Jest to parametr, który warto bacznie monitorować.
Kwestia ta nabiera szczególnej wagi w warunkach produkcji niskoseryjnej i wysokowariantowej, gdzie elastyczność oraz przezbrajalność odgrywają równie istotną rolę, co zdolności wytwórcze w ujęciu masowym.
Wąskie gardło 3: Zbyt późne wykrywanie problemów
Wada wykryta podczas spawania jest problemem procesowym. Wada wykryta po wyprodukowaniu 500 komponentów staje się problemem biznesowym.
Cel jest prosty: wychwycić odchylenie, zanim przerodzi się w konieczność poprawek.
Do 2035 roku sekwencja może coraz częściej wyglądać tak: spawaj → monitoruj → rozpoznawaj → koryguj
Zamiast: spawaj → kontroluj → wykrywaj → poprawiaj
Korzyść ekonomiczna jest oczywista: mniej braków, mniej poprawek i mniej partii produkowanych w niewłaściwych warunkach.
Sama spoina staje się źródłem informacji. Obecne podejście Kemppi obejmuje kontrolowane parametry, zalecane ustawianie i cyfrowe informacje o spawaniu. W dłuższej perspektywie szansą jest ściślejsze połączenie tych elementów: pomaganie spawaczom nie tylko prawidłowo ustawić proces, lecz także zrozumieć, co wydarzyło się podczas produkcji.
Wąskie gardło 4: Zwiększanie produktywności
Kupno technologii jest łatwe. Znacznie trudniejsze jest połączenie jej z produkcją, ludźmi, danymi, cyberbezpieczeństwem i istniejącymi przepływami pracy.
W przypadku spawania laserowego lekcja jest istotna. Uzasadnienie biznesowe nie może kończyć się na prędkości spawania. Producenci muszą rozumieć, co dzieje się ze wszystkimi zmiennymi, w tym z mocami produkcyjnymi, konfiguracją, wykończeniem, jakością, cyklami pracy, czasami realizacji i ostatecznie kosztem gotowej części.
Dlatego wejście Kemppi w technologię laserową oznacza coś więcej niż dodanie kolejnego urządzenia spawalniczego. FastBeam 3 rozszerza o laser portfolio, które już obejmuje spawanie ręczne, automatyzację i rozwiązania cyfrowe, dzięki czemu rozmowę można rozpocząć od problemu produkcyjnego, a nie od z góry określonego procesu.
Poza wiązką
FastBeam 3 oznacza wejście Kemppi w obszar ręcznego spawania laserowego, ale większa zmiana zachodzi wokół samej wiązki: łatwiejsza konfiguracja, elastyczna produkcja, inteligentniejsze sterowanie procesem i rosnące oczekiwanie, że technologia musi poprawiać ekonomikę całego przepływu produkcyjnego.
Do 2035 roku w najlepszych zakładach produkcyjnych nadal mogą pracować wysoko wykwalifikowani ludzie. Powinno być w nich jednak mniej oczekiwania, zbędnych powtórzeń, możliwych do uniknięcia poprawek i niewykorzystanych mocy produkcyjnych.
Podsumowując, laser nie zastąpi wszystkich procesów spawania. MAG pozostanie logicznym wyborem w wielu zastosowaniach. TIG nadal będzie cenny tam, gdzie wymagany jest jego szczególna precyzja. Spawanie ręczne i automatyzacja będą nadal funkcjonować obok siebie.
Zmieni się natomiast zakres możliwości, jakimi producenci dysponują przy rozwiązywaniu problemów produkcyjnych.
Varsha Saraogi
Varsha Saraogi
Hails from a background in journalism and editorial strategy and brings an international B2B perspective to content and communications at Kemppi. Passionate about creating stories that connect welding technology with the people and industries it serves, combining technical substance with a clear and engaging voice. Work has been published in specialist titles such as Airport Technology, Railway Technology, Ship Technology, FinTech Global, and RegTech Analyst, reflecting experience across a wide range of industrial and business sectors.
Powiązane produkty
Rodzina produktów
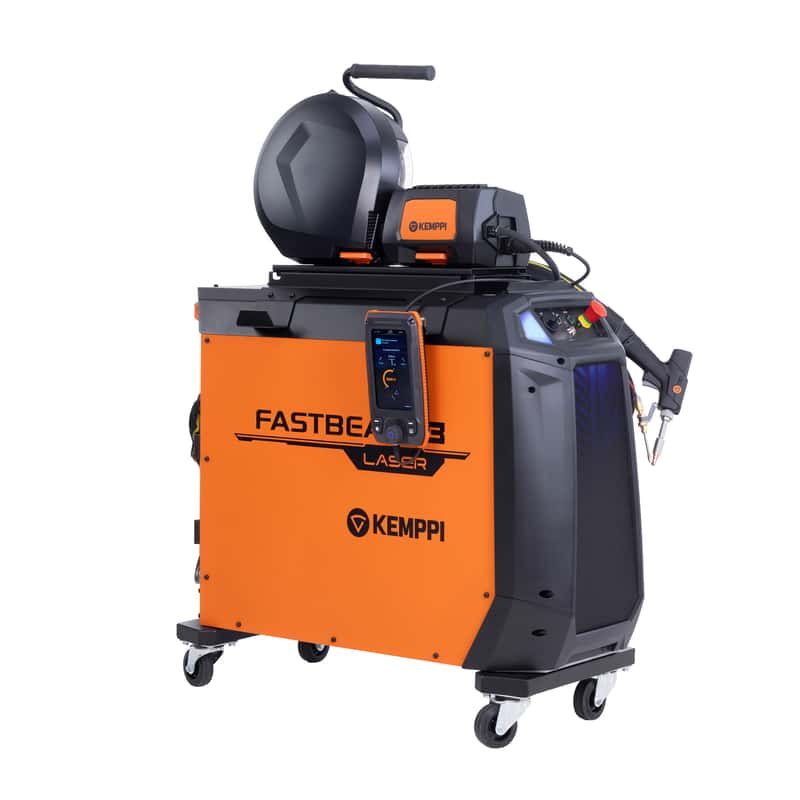
FastBeam 3 to produkowane w Finlandii urządzenie spawalnicze do ręcznego spawania laserem światłowodowym o mocy 3 kW, przeznaczone do szybkiego i kontrolowanego spawania stali, stali nierdzewnej i aluminium. Zintegrowane funkcje Penetration Shape Control i Weld Assist zapewniają precyzyjną regulację procesu, szybsze przygotowanie do pracy i cyfrową identyfikowalność w spawaniu laserowym w warunkach przemysłowych.
Więcej postów na blogu
Co 10 000 spoin mówi o produktywności spawania laserowego
Ile naprawdę kosztuje wykonanie spoiny? Na podstawie testów porównawczych Kemppi dla spawania laserowego, MAG i TIG analizujemy nie tylko prędkość, lecz także czas spawania, gaz osłonowy, spoiwo, energię liniową i obróbkę po spawaniu. Sprawdź, jak drobne różnice w dużej skali mogą wpływać na zdolność produkcyjną, wydajność i opłacalność inwestycji.
Innowacja, Spawanie ręczne
Co naprawdę oznacza “built to last” w spawaniu dla obronności i sektora morskiego
Kluczowe okręty obronne i wojskowe oraz konstrukcje morskie są budowane z myślą o dziesięcioleciach eksploatacji w trudnych warunkach. W niniejszym artykule omówiono, co w spawalnictwie oznacza pojęcie „Built to last” – od niezawodności w trudnych warunkach i powtarzalnej jakości spoin po identyfikowalność w całym długim cyklu życia statku.
Innowacja, Cyfryzacja
How does steel welding benefit from special processes?
Welding mild steels may often be considered a simple task. However, welding these steels has specific characteristics that can make the welding process challenging.
Spawanie ręczne, ABC spawania
Jak Rapid Welding i Kemppi zbudowały partnerstwo na lata
Rapid Welding współpracuje z Kemppi od chwili założenia firmy w 1990 roku. Roy Edwards, współzałożyciel i dyrektor zarządzający, przedstawia zasady, na których opiera się to 36-letnie partnerstwo: od doboru właściwego rozwiązania spawalniczego i wsparcia urządzeń przez cały okres ich eksploatacji po przeciwdziałanie niedoborowi wykwalifikowanych pracowników oraz znajdowanie odpowiedniego miejsca dla automatyzacji i spawania laserowego.
Automatyzacja spawania, Spawanie ręczne, ABC spawania
Bezpieczeństwo, które nadąża za wyzwaniami spawaczy i zmieniającymi się zagrożeniami
Bezpieczeństwo spawania staje się coraz bardziej wymagające. Choć same zagrożenia generowane przez łuk spawalniczy się nie zmieniają, to w dzisiejszych realiach przemysłowych ekspozycja na nie ulega kumulacji - głównie za sprawą dłuższych zmian roboczych oraz pracy w bardziej ograniczonych, zamkniętych przestrzeniach. W związku z tym, spawalnicze środki ochrony indywidualnej (ŚOI) należy traktować nie tylko jako bezpośrednie zabezpieczenie spawacza, ale również jako dowód zgodności z obowiązującymi normami. W Kemppi ŚOI zwiększające bezpieczeństwo spawania są projektowane i weryfikowane w praktyce na podstawie jasnych wymagań, opinii spawaczy oraz potwierdzonej zgodności z rozporządzeniem UE 2016/425 w sprawie ŚOI, procedurami oznakowania CE i odpowiednimi normami EN.
Bezpieczeństwo, ABC spawania
Eurosatory 2026 And the Future of Defence Manufacturing
Eurosatory 2026 highlighted a clear shift in modern defence manufacturing. While defence systems are becoming more digital, networked, and autonomous, their foundation remains physical. From armoured vehicles and artillery to industrial resilience, welding quality, steel structures, and production discipline remain paramount to defence readiness.
Cyfryzacja, Innowacja