Innovation
Vad 10 000 svetsar avslöjar om produktiviteten vid lasersvetsning
28 oktober 2026
Vad kostar en svets egentligen? Med Kemppis jämförelse av laser-, MAG- och TIG-svetsning undersöker vi mer än bara svetshastigheten: arbetstid, skyddsgas, tillsatsmaterial, värmetillförsel och efterbearbetning. Se hur små skillnader kan växa vid stora produktionsvolymer och påverka kapacitet, produktivitet och lönsamhet.
Varsha Saraogi
Ämnen:
I science fiction hjälper ljussablar till att rädda galaxen. I verkligheten kan 20 sparade sekunder avgöra ett helt imperiums öde.
Tjugo sekunder låter nästan betydelselöst. Tills det händer 10 000 gånger. Då blir det mer än 55 timmars produktionstid – nästan sju åttatimmarsskift som potentiellt kan användas till att färdigställa ytterligare en sats, minska en orderstock eller starta nästa kundprojekt.
Svetshastighet får uppmärksamhet eftersom den är enkel att mäta. Starta stoppuret. Gör svetsen. Stoppa klockan. Men kunden betalar inte för svetshastighet. Kunden betalar för färdiga delar. Och det förändrar kalkylen.
När tillverkare redan har svårt att öka tillgången på kvalificerad svetskapacitet blir det allt viktigare att få ut mer produktivitet av de timmar som redan finns. Europeiska arbetsmyndighetens rapport placerar svetsare och gasskärare bland de yrken där bristen på arbetskraft är störst i Europa.
En teknisk jämförelse från Kemppi mellan laser-, MAG- och TIG-svetsning ger ett användbart sätt att se vad detta kan innebära.
Vad jämförde Kemppi?
Vi jämförde laser-, MAG- och TIG-kälsvetsar på 1, 2 och 3 mm stålplåt.
I testerna mättes:
svetshastighet
värmetillförsel
elektrisk energiförbrukning
förbrukning av skyddsgas
förbrukning av tillsatsmaterial
För energi, skyddsgas och tillsatsmaterial baseras resultaten på en 200 mm lång testsvets.
Jämförelsen innebär inte att de tre processerna är utbytbara. I synnerhet skilde sig de resulterande a-måtten mellan testsvetsarna, vilket är viktigt att beakta vid tolkning av förbrukning av tillsatsmaterial och andra resultat.
Det resultaten visar är hur kraftigt en svets resurs- och tidsprofil kan förändras beroende på process. Och det är där affärscaset börjar.
Hur mycket produktionstid kan svetshastigheten faktiskt frigöra?
De uppmätta svetshastigheterna för de tre plåttjocklekarna var:
Plåttjocklek | Laser | MAG | TIG |
1 mm | 82 cm/min | 39 cm/min | 8 cm/min |
2 mm | 85 cm/min | 57 cm/min | 11 cm/min |
3 mm | 88 cm/min | 55 cm/min | 10 cm/min |
Under dessa testförhållanden var lasersvetsningen cirka 1,5–2,1 gånger så snabb som MAG och cirka 8–10 gånger så snabb som TIG.
Låt oss skala upp ett av testerna. I testet med 2 mm stål var de exakt uppmätta hastigheterna 851 mm/min för laser, 571 mm/min för MAG och 107 mm/min för TIG.
Om en tillverkare hade 10 000 svetsar på 200 mm vardera skulle dessa hastigheter ungefär motsvara:
Process | Svetstid för 10 000 × 200 mm svetsar | Motsvarande antal 8-timmars svetsskift |
Laser | 39 timmar | 4,9 skift |
MAG | 58 timmar | 7,3 skift |
TIG | 312 timmar | 39 skift |
Det innebär att den uppmätta laserhastigheten i detta exempel skulle frigöra cirka 19 svetstimmar jämfört med MAG.
Jämfört med TIG är skillnaden cirka 272 svetstimmar.
Observera att detta är en extrapolering av svetstid från ett kontrollerat test, inte en prognos för total produktionstid eller garanterade FastBeam³-besparingar. Förberedelser, positionering, passning, säkerhetsrutiner, inspektion och andra moment ingår inte, och de testade svetsgeometrierna skiljde sig åt.
Men det illustrerar en viktig poäng. Några sekunder per svets kan i stor skala bli hela produktionsskift. Affärsvärdet av de frigjorda timmarna beror på hur de används.
Till exempel kan 19 timmar räcka till ytterligare en produktionssats och skapa kapacitet för nästa kundprojekt. Eller så kan erfarna svetsare lägga mer tid på fogar och applikationer som verkligen kräver deras kompetens.
Var passar lasersvetsning in?
Om svetsningen är flaskhalsen kan företagets tillväxt därför bero på frågor som:
Hur många komponenter kan varje tillgänglig svetstimme producera?
Vilka svetsar kräver faktiskt den högsta nivån av manuell svetskompetens?
Kan repetitiva eller lämpliga applikationer utföras på ett annat sätt så att kvalificerade svetsare kan fokusera på annat?
Lasersvetsning eliminerar inte behovet av svetskompetens. Val av process, fogutformning, materialkunskap, kvalitetskontroll och säker drift är fortsatt avgörande. Men i lämpliga applikationer kan högre produktion per svetstimme hjälpa tillverkare att angripa kapacitetsproblemet från ett annat håll.
Vad händer när en minut försvinner från varje del?
Om en processförbättring sparar bara en minut per komponent blir den årligen frigjorda kapaciteten:
Årsproduktion | En minut sparad per del |
1 000 delar | 16,7 timmar |
5 000 delar | 83 timmar |
10 000 delar | 167 timmar |
50 000 delar | 833 timmar |
100 000 delar | 1 667 timmar |
Vid 100 000 delar motsvarar det mer än 200 åttatimmarsskift.
Den dyraste delen kan komma efter att svetsningen är klar
Svetshastigheten är bara ett av de områden där produktionstid kan försvinna.
Ett annat är omarbete.
Låg värmetillförsel diskuteras normalt som en teknisk svetsegenskap. Ur ett affärsperspektiv är den mer intressanta frågan vad lägre värmetillförsel kan betyda i efterföljande arbetsmoment.
I Kemppis tester var värmetillförseln vid lasersvetsning betydligt lägre än vid MAG och TIG för alla tre testade plåttjocklekar. För 2 mm-plåten uppmättes till exempel:
Laser — 0,048 kJ/mm
MAG — 0,189 kJ/mm
TIG — 0,287 kJ/mm
Det gör värmetillförsel intressant eftersom lägre termisk belastning kan bidra till mindre deformation i lämpliga applikationer.
Och deformation har en mycket verklig arbetskostnad. TWI:s forskning om europeisk skeppsbyggnad rapporterade att omarbete kopplat till avvikelser och termisk deformation i vissa applikationer har uppskattats till 15–30 % av arbetskostnaderna för ny fartygsproduktion. TWI identifierade minskad deformation – och därmed mindre riktning och omarbete – som ett av de viktiga ekonomiska motiven för laser- och laserhybridsvetsning inom skeppsbyggnad.
Att ta bort arbete efter svetsningen kan ibland skapa större värde än att göra själva svetsen snabbare.
Det är också därför dagens forskning inom lasertillverkning allt oftare ser bortom ren processhastighet. Fraunhofer ILT beskriver utmaningarna i industriell laserproduktion i termer av kortare cykeltider, mindre kassation, lägre energiförbrukning, bättre materialutnyttjande, processstabilitet och tillförlitlig kvalitet – allt sådant som avgör om en snabb process verkligen skapar värde i serieproduktion.
Vad händer med förbrukningsmaterial när produktionen skalas upp?
Sedan finns det kostnader som verkar små eftersom de uppstår några gram eller liter i taget.
Ta samma 2 mm tjocka, 200 mm långa testsvets.
Den uppmätta förbrukningen av skyddsgas var:
Laser — 5,2 l
MAG — 5,6 l
TIG — 11,2 l
Över 10 000 upprepningar av testet skulle det matematiskt motsvara ungefär:
Laser — 52 000 l
MAG — 56 000 l
TIG — 112 000 l
Förbrukningen av tillsatsmaterial i samma test var:
Laser — 1,5 g
MAG — 8,7 g
TIG — 3,6 g
Över 10 000 testsvetsar:
Laser — 15 kg
MAG — 87 kg
TIG — 36 kg
Detta ska inte tolkas som en generell procentuell besparing eftersom svetsarnas a-mått var olika. I 2 mm-testet var de registrerade a-måtten 0,8 mm för laser, 2,2 mm för MAG och 1,6 mm för TIG.
Det är just därför en produktionsspecifik ROI-kalkyl är viktig.
När en tillverkare matar in sitt verkliga trådpris, gaspris och sin årliga svetsvolym blir gram och liter faktiska kostnader.
ROI för lasersvetsning
För en tillverkare som överväger FastBeam³ behöver en användbar ROI-kalkyl mer än bara svetshastighet.
Den bör ta hänsyn till:
Produktionsvolym: Hur många relevanta delar eller meter svets produceras per år?
Svetstimmar: Hur mycket operatörstid kräver den befintliga processen?
Förberedelse och passning: Ger applikationen den fogkonsistens som processen kräver?
Efterbearbetning: Hur mycket slipning, rengöring eller kosmetiskt arbete följer efter svetsningen?
Korrigering av deformation: Hur mycket arbete läggs på att få svetsade delar tillbaka inom tolerans?
Omarbete och kassation: Hur ofta måste arbete korrigeras eller kasseras?
Förbrukningsmaterial: Hur mycket tillsatsmaterial, gas och annat förbrukningsmaterial kräver varje process?
Energi: Vad är den faktiska energiförbrukningen per färdig del?
Investering: Vilken utrustning, utbildning, service och infrastruktur för lasersäkerhet krävs?
Vad är en frigjord produktionstimme värd för ditt företag?
Att frigöra samma 100 timmar i en verkstad med sex veckors orderstock kan göra det möjligt att ta emot fler order utan att omedelbart lägga till ett nytt skift eller en ny svetsstation.
Det är där svetsproduktivitet kan bli kommersiell kapacitet.
Tre verkstäder. Tre helt olika affärscase för lasersvetsning.
Föreställ dig tre tillverkare som överväger samma teknik.
Underleverantören med hög volym
Företaget tillverkar tusentals liknande plåtkonstruktioner med stabil passning.
Fem eller tio sekunder gör skillnad när de upprepas tusentals gånger. Snabbare svetsning, lägre förbrukning av förbrukningsmaterial och kortare efterföljande arbetsmoment kan tillsammans frigöra betydande årlig kapacitet.
Den största möjligheten kan vara högre genomströmning.
Tillverkaren i rostfritt stål
Volymerna är lägre, men den synliga svetskvaliteten är viktig. Betydande arbetstid går åt till slipning, rengöring och korrigering av deformation.
Den största besparingen behöver inte komma från svetshastigheten alls.
Den kan komma från att minska allt som händer efter svetsningen.
Verkstaden med stor produktvariation
Den tillverkar ständigt varierande komponenter, små serier och fogar med varierande passning.
Laserhastigheten kan se imponerande ut i en demonstration, men verkstaden kanske inte kan utnyttja den i varje jobb. MAG och TIG kan fortfarande vara det bättre valet i många applikationer.
Utmaningen är därför att hitta rätt laseranvändningar snarare än att ersätta varje befintlig process.
Det är en viktig skillnad.
Laser ersätter inte MAG eller TIG
En användbar fråga är:
Vilka delar av vår produktion skulle skapa mer värde om vi svetsade dem på ett annat sätt?
Kemppis tester visar att laser under de testade förhållandena gav högre svetshastighet, lägre elektrisk energiförbrukning per 200 mm testsvets, lägre gasförbrukning och lägre förbrukning av tillsatsmaterial än motsvarande testade MAG- och TIG-svetsar.
Siffrorna säger inte att alla tillverkare ska fatta samma beslut.
Titta i stället på sekunderna som går åt till svetsning.
Multiplicera dem sedan med årsvolymen.
Titta på minuterna för efterbearbetning, omarbetet och de svetstimmar som i dag begränsar produktionen.
Titta på vad ytterligare 20, 100 eller 500 tillgängliga timmar skulle kunna betyda för orderboken.
För det starkaste affärscaset handlar om vad ditt företag kan göra med tiden det får tillbaka.
Relaterade produkter
Produktfamilj
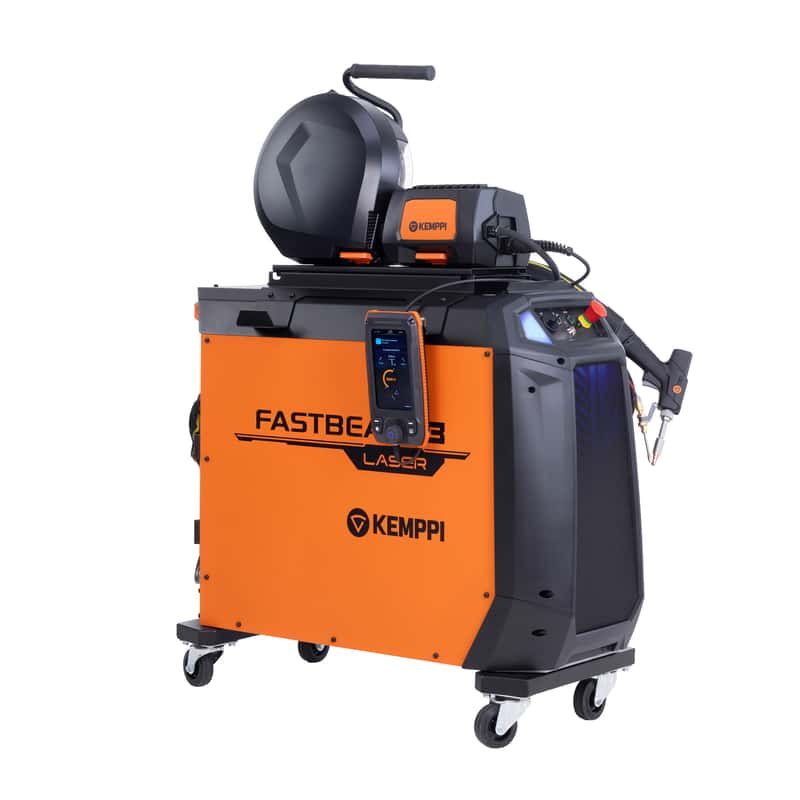
FastBeam 3 är en finsktillverkad handhållen fiberlasersvets på 3 kW för snabb och kontrollerad svetsning av stål, rostfritt stål och aluminium. Med Penetration Shape Control och integrerad Weld Assist får användaren exakt processjustering, snabbare uppstart och digital spårbarhet, vilket tar industriell lasersvetsning till en ny nivå av precision och effektivitet.
Fler blogginlägg
How does steel welding benefit from special processes?
Welding mild steels may often be considered a simple task. However, welding these steels has specific characteristics that can make the welding process challenging.
Manuell svetsning, Svetsning ABC
Kemppi's advanced welding processes: MIG/MAG welding
One of the most important elements in developing welding equipment has long been improving welding processes and creating new process variations. Modern measurement and arc control methods have made a wide range of variations in the arc welding process possible. These advanced welding processes significantly improve welding production efficiency and weld quality. This article presents the special processes and operations developed by Kemppi for MIG/MAG welding.
Svetsning ABC, Manuell svetsning
How Rapid Welding and Kemppi Built a Partnership That Lasts
Rapid Welding has worked with Kemppi since the company opened in 1990. Co-founder and Managing Director Roy Edwards highlighted the principles behind that 36-year partnership, from choosing the right welding solution and supporting equipment throughout its life to addressing the skills shortage and finding the right place for automation and laser welding.
Automatisering av svetsning, Manuell svetsning, Svetsning ABC
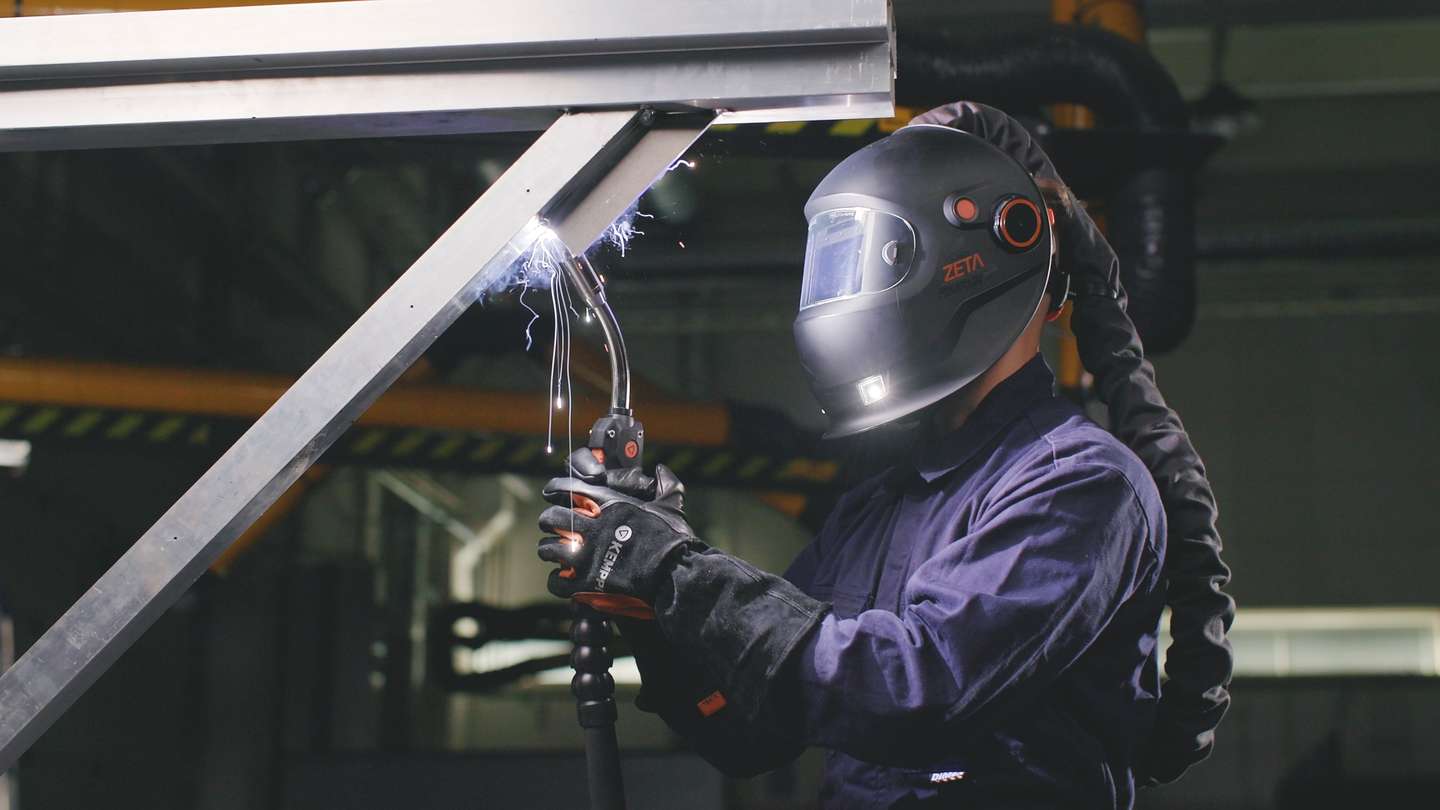
Säkerhet som anpassas efter svetsarens utmaningar och varierande risker
Svetssäkerheten ställer allt större krav. Riskerna vid ljusbågen är desamma, men moderna arbetsförhållanden innebär att exponering kan lagras under längre arbetspass och i begränsade inomhusutrymmen. Följaktligen måste personlig skyddsutrustning för svetsning betraktas både som ett skydd för svetsaren och som ett bevis på att kraven uppfylls. Hos Kemppi utformas och valideras personlig skyddsutrustning för svetsning i praktiken genom tydliga krav, synpunkter från svetsare samt verifierad överensstämmelse med EU:s förordning 2016/425 om personlig skyddsutrustning, CE-märkningsprocesser och relevanta EN-standarder.
Säkerhet, Svetsning ABC
Eurosatory 2026 And the Future of Defence Manufacturing
Eurosatory 2026 highlighted a clear shift in modern defence manufacturing. While defence systems are becoming more digital, networked, and autonomous, their foundation remains physical. From armoured vehicles and artillery to industrial resilience, welding quality, steel structures, and production discipline remain paramount to defence readiness.
Digitalisering, Innovation
How AI Supports Quality, Traceability, and Flexibility in Robotic Welding
The AITOOLS1 webinar explored how AI-assisted process control, machine vision, synchronized data, and machine learning models are advancing robotic welding automation, improving quality management, traceability, and production flexibility for demanding industrial production.
Automatisering av svetsning, Innovation, Digitalisering