ABC du soudage
Les procédés de soudage avancés de Kemppi : soudage TIG et soudage à l'électrode enrobée (MMA)
8 décembre 2025
En soudage TIG, le développement des procédés s’est principalement concentré sur la modification des modes de courant en fonction des différentes situations. Concrètement, cela se traduit par des variations du soudage pulsé et du soudage en courant alternatif (AC), ainsi que par des procédés d’amorçage ou de pointage. Dans le cas du soudage pulsé, l’utilisateur dispose de nombreuses options, les possibilités de réglage de ces variantes de procédé étant particulièrement étendues.
Antti Kahri
TIG pulsé
En soudage TIG pulsé, le courant de soudage est pulsé de manière similaire au MIG/MAG pulsé. Toutefois, contrairement à ce dernier, l’objectif n’est pas de créer un transfert de métal sous forme de gouttelettes, puisque l'électrode n'est pas destinée à fondre. 'est pourquoi les possibilités de réglage du mode pulsé sont beaucoup plus étendues qu'en MIG/MAG. Les différents fabricants ont d'ailleurs mis en œuvre ces réglages de manière légèrement différente. Par exemple, la gamme Kemppi Master T propose les modes Pulse manuel et Auto Pulse.
En mode manuel, l'utilisateur peut régler librement le courant pulsé, le courant de base, le rapport d'impulsion et la fréquence des impulsions selon les besoins. À titre d'exemple, la fréquence peut être réglée entre 0,2 et 300 Hz en courant continu DC (-), et entre 0,2 et 20 Hz en courant alternatif AC. Le mode Pulse manuel peut donc être utilisé avec les deux types de courant en impulsions longues (« long pulse ») et, en courant continu, également en impulsions rapides (« short pulse »).
Avec le mode Auto Pulse, l'utilisateur n'a qu'à régler le courant de soudage ; tous les autres paramètres des impulsions sont automatiquement optimisés afin de permettre un soudage TIG DC à impulsions rapides (fréquence d'environ 100 à 400 Hz) de manière simple et efficace.
Les avantages des impulsions rapides reposent sur le fait qu'une fréquence élevée resserre l'arc. Un arc plus étroit est plus facile à concentrer et présente une densité de puissance plus élevée, ce qui permet d'utiliser un courant de soudage plus faible ou une vitesse de déplacement plus importante, réduisant ainsi l'apport thermique.
Les impulsions longues contribuent également à mieux maîtriser l'apport thermique, car le courant pulsé permet de faire fondre le métal avec un courant moyen plus faible. Par ailleurs, l'alternance entre courant pulsé et courant de base facilite le contrôle de l'avance et de l'apport de métal d'apport. Il devient ainsi plus facile d'obtenir des soudures régulières et, si nécessaire, un aspect en écailles sans technique de soudage particulière.
Le procédé Pulse TIG est disponible sur les équipements Kemppi suivants :
Master T (Auto Pulse et Pulse manuel)
Minarc T ACDC (Pulse avec réglage de la fréquence uniquement)
Minarc T DC MLP (Pulse avec réglage de la fréquence uniquement)
TIG double pulsé
En soudage TIG double pulsé, le courant est pulsé simultanément à deux fréquences : une fréquence lente (0,2 à 30 Hz) et une fréquence rapide (100 à 400 Hz) en courant continu négatif. Le principe de fonctionnement est illustré à la Figure 9.
Les paramètres des impulsions rapides sont prédéfinis dans le programme de soudage, de sorte que l'utilisateur n'a pas besoin de les régler. Les paramètres des impulsions longues restent réglables, tout en bénéficiant de valeurs par défaut adaptées à la plupart des applications.
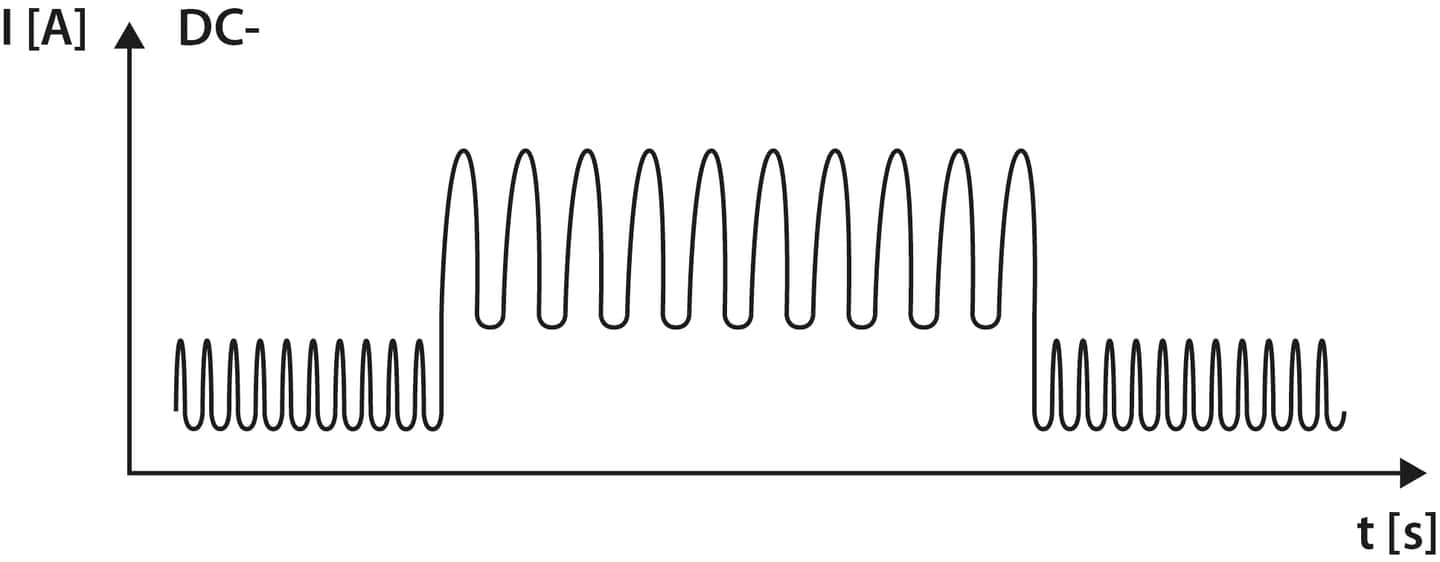
Figure 1. The principle of welding current behavior with dual pulse TIG.
Comme ce procédé combine les impulsions rapides et longues, il cumule également leurs avantages.
Grâce aux impulsions rapides, l'arc est étroit, stable et facile à diriger avec précision. Les pics d'intensité des impulsions longues améliorent la fluidité du bain de fusion, ce qui permet d'augmenter la vitesse de soudage sur certains types d'assemblages, notamment les soudures bout à bout et les recouvrements.
À l'inverse, les phases de faible puissance des impulsions longues favorisent la solidification du bain de fusion, améliorant ainsi les performances en soudage en position.
Le TIG double pulsé est particulièrement adapté aux applications suivantes :
tôles fines ;
soudures d'angle et soudures en coin ;
soudures nécessitant une qualité visuelle élevée (Figure 2) ;
aciers inoxydables ;
matériaux nécessitant un faible apport thermique, tels que les aciers à haute résistance, les aciers duplex et les aciers super austénitiques ;
métaux non ferreux difficiles à souder en courant continu, comme le titane.
Le procédé TIG double pulsé est disponible sur :
Master T (uniquement les modèles équipés d'un écran TFT)
Figure 4. MIX TIG welding current behavior and basic principle.
MicroTack
La fonction MicroTack a été développée pour faciliter le pointage, réduire le temps consacré à cette opération et améliorer la qualité des points de soudure.
Elle est destinée au pointage de pièces fines en différents types d'aciers ainsi qu'en titane. Son domaine d'application s'étend de la mécanique de précision jusqu'à des épaisseurs de matériau de 4 mm.
MicroTack repose sur une impulsion de courant spécialement développée, particulièrement rapide et efficace. Son très faible apport thermique est rendu possible grâce à une durée d'impulsion extrêmement courte, généralement de quelques millisecondes à quelques dizaines de millisecondes.
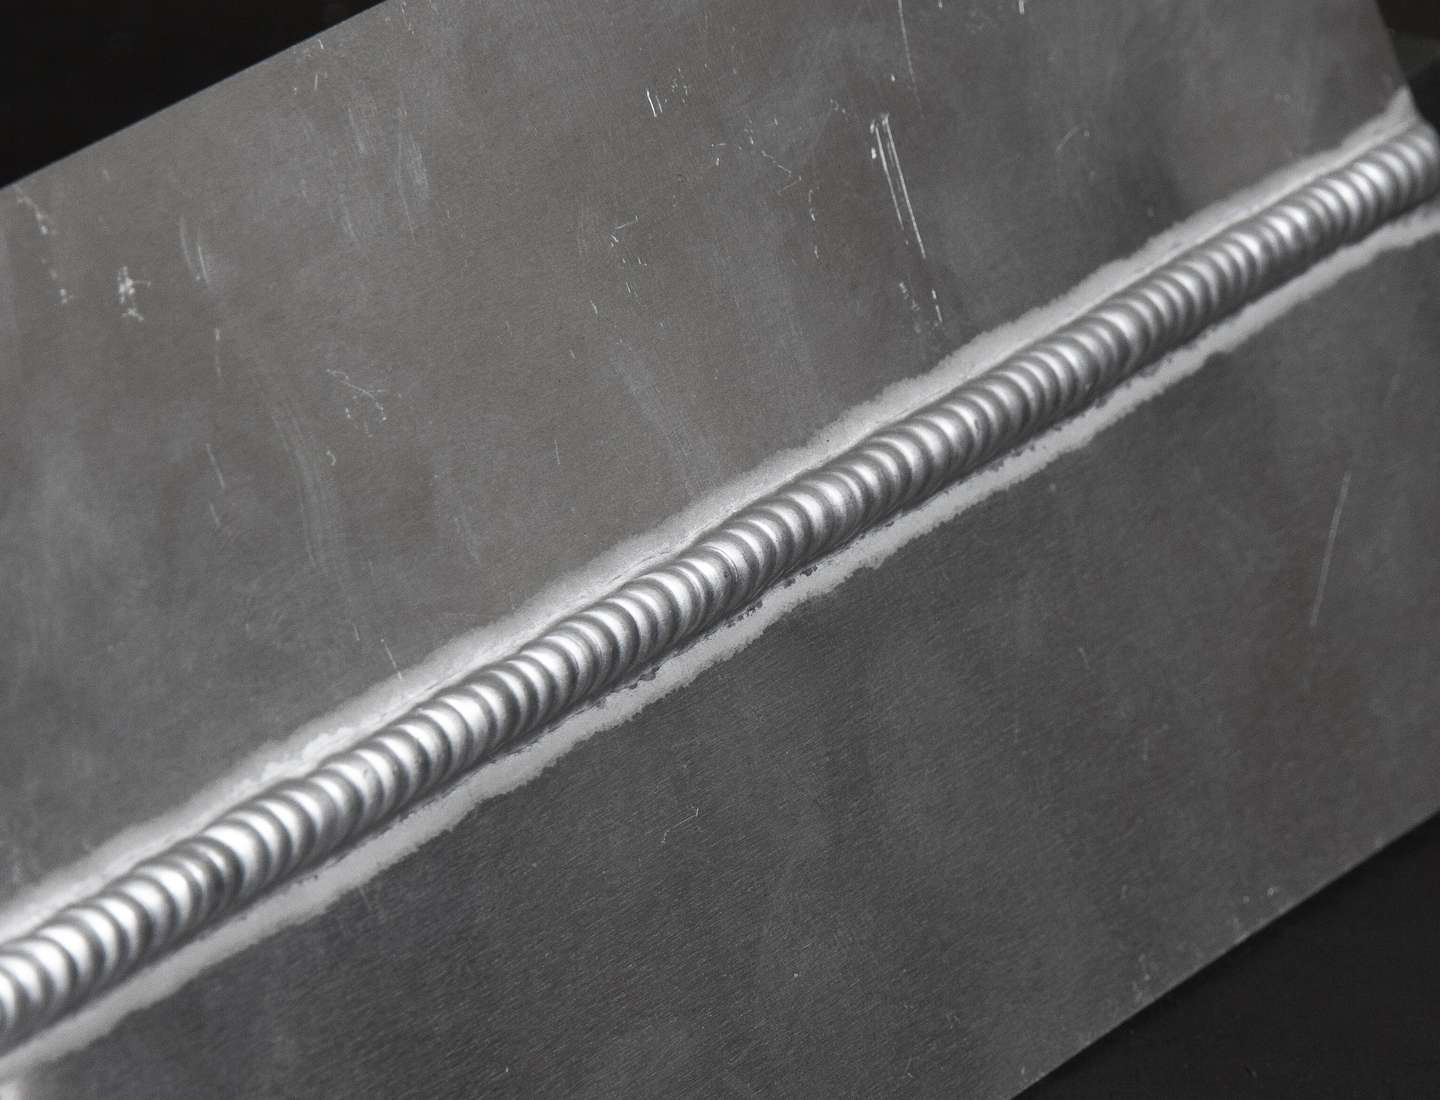
Les points réalisés présentent ainsi un aspect et des caractéristiques proches de ceux obtenus par soudage laser (Figure 3). Cette figure met également en évidence l'effet bénéfique du faible apport thermique sur la réduction des déformations.
Grâce à cet apport thermique limité et parfaitement maîtrisé, le risque de perçage est également inférieur à celui d'un pointage TIG traditionnel.
La fonction MicroTack est disponible sur :
Master T
Figure 3. MicroTack is an excellent feature for tack welding thin and thick materials together.
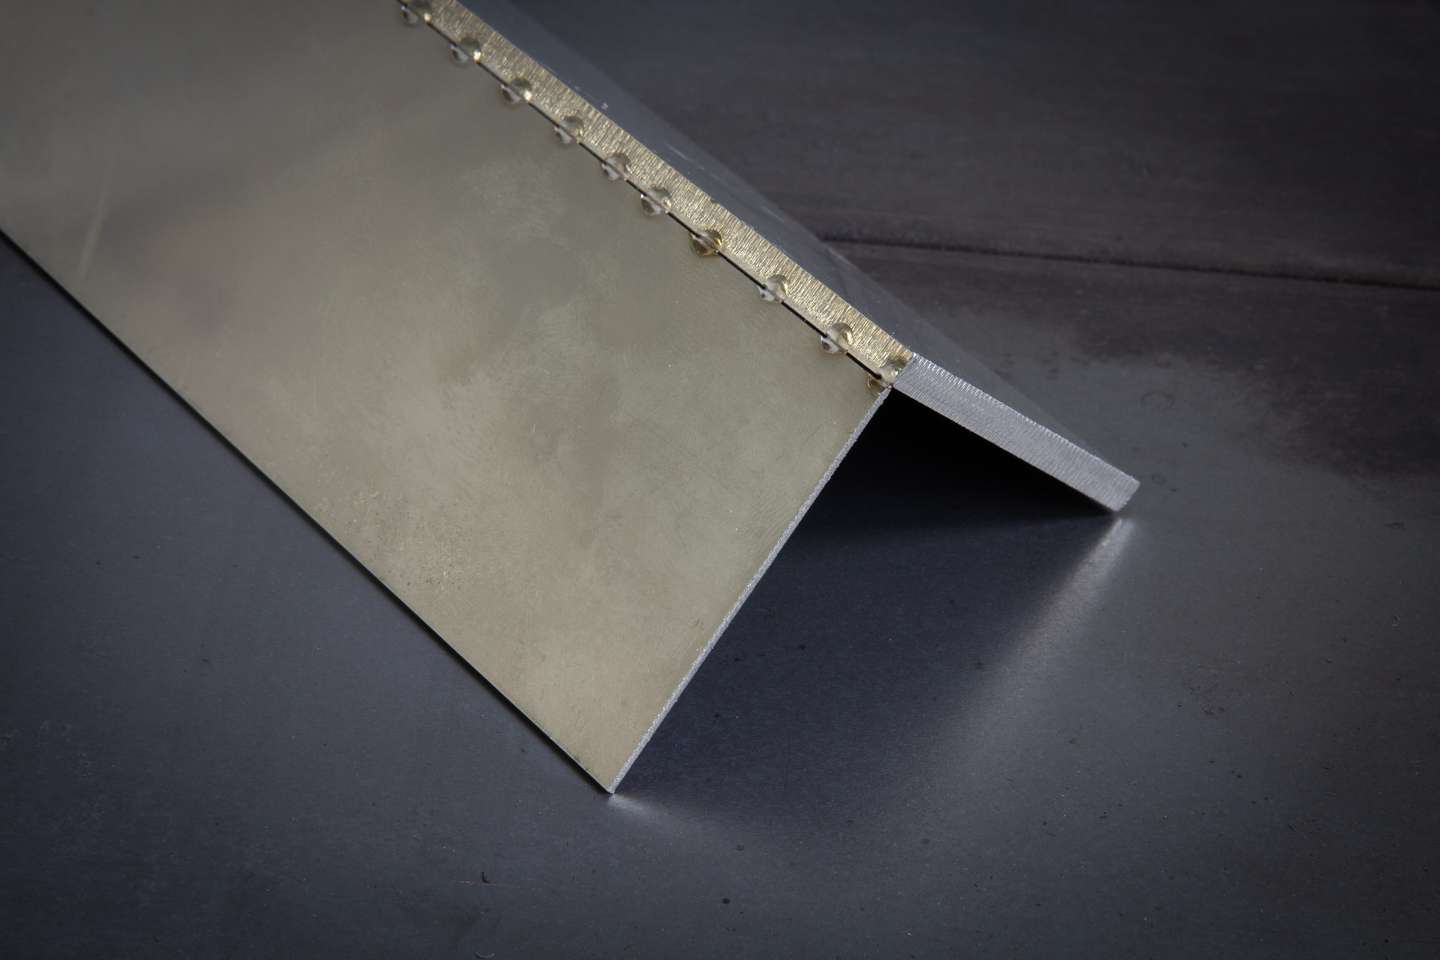
Avec les générateurs Master T, MicroTack peut également être utilisé avec une séquence d'impulsions préprogrammée.
La fonction MicroTack Sequence introduit des pauses régulières entre les impulsions afin de réaliser des séries de points les plus homogènes possible. Elle permet également un pointage continu, comparable à un soudage pulsé, avec un apport thermique global très faible. Cette nouvelle fonction trouve de nombreuses applications dans les procédés de mécanisation.
TIG MIX
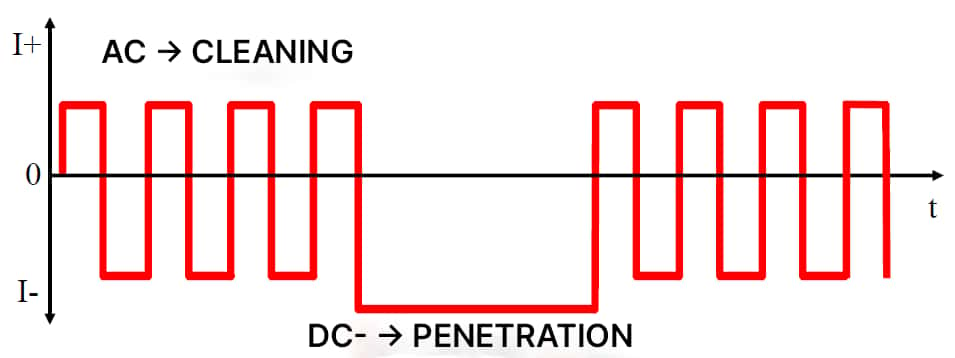
Le procédé TIG MIX combine des cycles en courant alternatif (AC) et en courant continu (DC) (Figure 4). Le cycle AC assure le nettoyage de la couche d'oxyde, tandis que le cycle DC (-) garantit la pénétration. Le rapport entre nettoyage et pénétration peut être ajusté en fonction de chaque application de soudage. Le procédé TIG MIX est destiné au soudage de l'aluminium et de ses alliages. Son arc étroit est particulièrement adapté aux préparations en V profondes ainsi qu'aux angles serrés. Son excellente stabilité facilite également les amorçages rapides.
Parmi ses autres avantages figurent :
un meilleur contrôle du bain de fusion lors du soudage de pièces d'épaisseurs différentes ;
une excellente régularité des soudures grâce au rythme du procédé.
Comparé au soudage AC traditionnel, le procédé TIG MIX est toutefois plus sensible aux impuretés.
Le procédé TIG MIX est disponible sur :
Master T ACDC
Figure 4. MIX TIG welding current behavior and basic principle.
Soudage à l'électrode enrobée (MMA)
En soudage MMA, les possibilités de faire évoluer le procédé sont limitées, puisque l'électrode est alimentée manuellement dans le bain de fusion. De plus, une électrode fonctionne correctement uniquement dans une plage de courant relativement restreinte.
C'est pourquoi de nombreux fabricants se sont principalement concentrés sur l'optimisation du procédé de base. Quelques variantes ont néanmoins été développées, dont la plus répandue est probablement le MMA pulsé.
MMA pulsé
Le soudage MMA pulsé n'est aujourd'hui disponible que sur un nombre limité d'équipements. Kemppi a développé une fonction Pulse simple d'utilisation pour le Master S 305, adaptée à un large éventail d'applications de soudage MMA. En mode pulsé, le courant de soudage alterne entre deux niveaux à une fréquence définie par l'utilisateur. Ces deux niveaux de courant sont sélectionnés de manière à rester dans la plage optimale de fonctionnement de l'électrode lorsque le courant moyen est réglé au voisinage du milieu de cette plage.
Hormis cette variation de courant, le principe de fonctionnement reste identique à celui du soudage MMA conventionnel. Le fonctionnement du procédé est illustré à la Figure 13. La fonction Pulse du Master S 305 est optimisée pour les électrodes basiques, mais elle convient également à la plupart des autres types d'électrodes. Les essais réalisés dans le laboratoire de soudage Kemppi ont montré que le MMA pulsé est particulièrement performant pour :
le soudage en position ;
les assemblages de petite dimension ;
les soudures de passe de racine.
Le procédé MMA pulsé est disponible sur :
Master S 305
Tableau des programmes de soudage avancés compatibles avec les équipements Kemppi
Master T | Minarc T ADCD | Minarc T DC MLP | Master S 305 | |
TIG pulsé | x | x (réglage de la fréquence uniquement) | x (réglage de la fréquence uniquement) | |
TIG double pulsé | x (modèles TFT) | |||
MicroTack | x | |||
MIX TIG | x (modèles ACDC) | |||
MMA pulsé | x |
Antti Kahri
Antti Kahri
Expert reconnu dans le domaine du soudage, Antti nous a tragiquement quittés début juin 2025, alors qu’il pratiquait sa passion lors d’une sortie de pêche à la mouche. En tant qu’ingénieur en soudage au sein de l’équipe Welding Team de Kemppi Oy, il détenait la prestigieuse certification d’International Welding Engineer (IWE) et apportait plus de dix ans d’expérience dans le développement de solutions avancées pour les procédés TIG, MIG/MAG et MMA. Il a notamment contribué à des équipements de référence tels que le X8 MIG Welder et le MasterTig. Reconnu pour son expertise approfondie et son engagement envers l’excellence en soudage, il était animé par la volonté d’améliorer la qualité et l’efficacité des procédés grâce à des innovations simples et intuitives pour les utilisateurs. Son héritage perdure à travers les technologies qu’il a contribué à façonner, ainsi que dans l’inspiration qu’il laisse à ses collègues et à l’ensemble de la communauté du soudage.
Produits connexes
Famille de produits
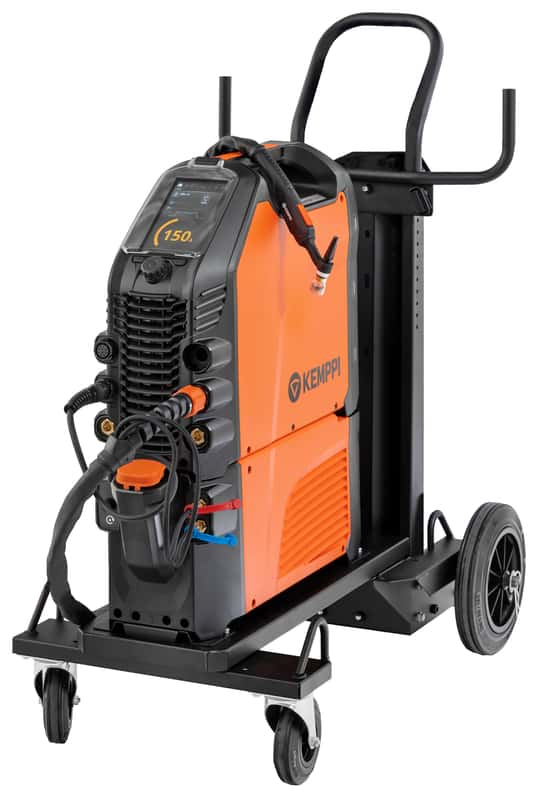
Master T est un poste à souder TIG premium pour le soudage TIG AC DC. Il offre une qualité de soudage, une précision et un rendement énergétique exceptionnels. Grâce à des fonctions avancées telles que le procédé MAX WeldClean et le mode DeMagnetization, il augmente la productivité tout en garantissant des résultats réguliers.
Famille de produits
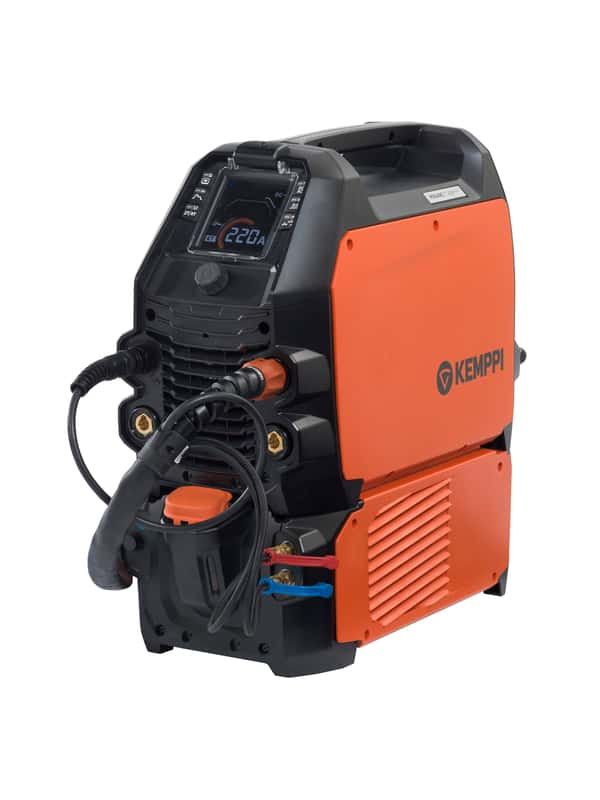
Minarc T est un poste à souder multi-tension portable qui vous permet d’effectuer un soudage TIG AC/DC de haute qualité et un décapage de soudure professionnel, avec une seule machine.
Famille de produits
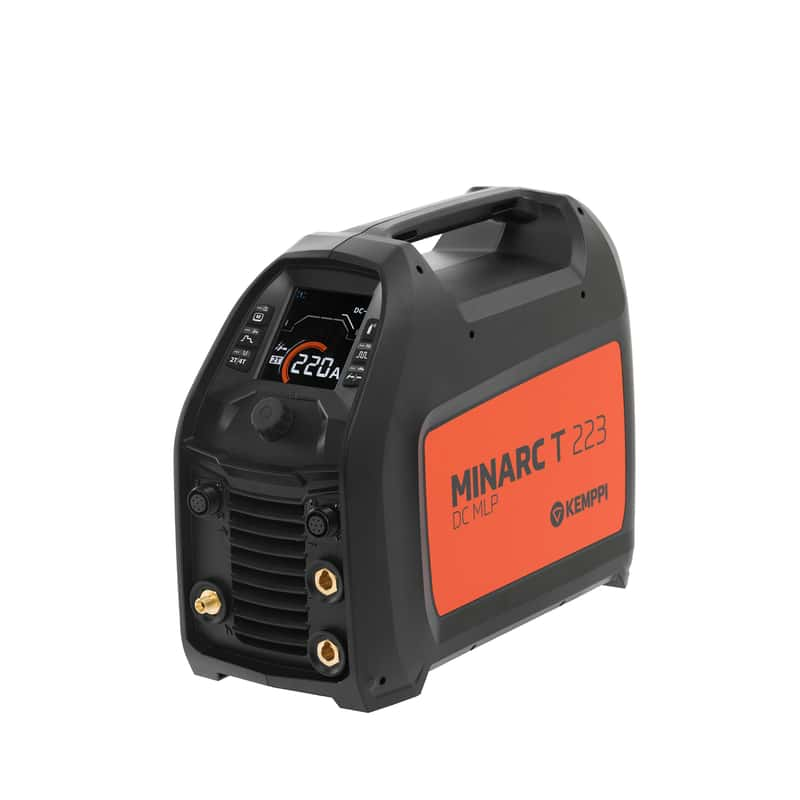
Le Minarc T DC est la solution multi-tension idéale pour les soudeurs TIG souvent en déplacement. Pesant seulement 9,6 kg avec 220 A de courant, le Minarc T 223 DC est un poste à souder TIG petit mais puissant, avec soudage MMA inclus.
Plus d'articles de blog
Les procédés de soudage avancés de Kemppi : soudage MIG/MAG
L'un des éléments les plus importants dans le développement de l'équipement de soudage est depuis longtemps l'amélioration des procédés de soudage et la création de nouvelles variations de procédés. Les méthodes modernes de mesure et de contrôle de l'arc ont rendu possible un large éventail de variations dans le processus de soudage à l'arc. Ces procédés de soudage avancés améliorent considérablement l'efficacité de la production et la qualité des soudures. Cet article présente les procédés et opérations spéciaux développés par Kemppi pour le soudage MIG/MAG.
ABC du soudage, Soudage manuel
Soudage TIG
Applications, soudeurs, techniques de soudage TIG
ABC du soudage
Find the right parameters for TIG welding
Successful welding relies upon a combination of parameter settings and choices.
ABC du soudage
Comment Rapid Welding et Kemppi ont bâti un partenariat qui dure
Rapid Welding travaille avec Kemppi depuis la création de l'entreprise en 1990. Roy Edwards, cofondateur et directeur général, présente les principes qui sous-tendent ce partenariat de 36 ans : choisir la bonne solution de soudage, accompagner les équipements tout au long de leur durée de vie, répondre à la pénurie de compétences et déterminer la place appropriée de l'automatisation et du soudage laser.
Automatisation du soudage, Soudage manuel, ABC du soudage
Une sécurité qui s'adapte aux défis des soudeurs et à l'évolution des risques
Les exigences en matière de sécurité dans le domaine de soudage sont de plus en plus strictes. Les dangers à l’arc restent constants, mais les conditions de travail modernes font que l’exposition peut s’accumuler sur des périodes de travail plus longues et dans des espaces intérieurs plus confinés. Par conséquent, les EPI de soudage doivent être considérés à la fois comme une protection pour le soudeur et comme une preuve de conformité. Chez Kemppi, les EPI de sécurité pour le soudage sont conçus et validés en conditions réelles, sur la base d’exigences claires, des retours d'expérience des soudeurs, ainsi que d’une conformité vérifiée au Règlement européen EPI 2016/425, aux processus de marquage CE et aux normes EN applicables.
Sécurité, ABC du soudage
Eurosatory 2026 et l'avenir de l'industrie de la défense
Eurosatory 2026 a mis en lumière une évolution claire de l’industrie de défense moderne. Si les systèmes de défense deviennent de plus en plus numériques, connectés et autonomes, leur fondement reste profondément matériel. Des véhicules blindés aux systèmes d’artillerie, en passant par la résilience industrielle, la qualité des soudures et les structures métalliques, l’acier, les procédés de fabrication et la rigueur de production demeurent au cœur de la préparation opérationnelle.
Digitalisation, Innovation