L'innovazione
Cosa rivelano 10.000 saldature sulla produttività della saldatura laser
28 ottobre 2026
Quanto costa davvero una saldatura? Partendo dai test comparativi Kemppi tra saldatura laser, MAG e TIG, l’articolo va oltre la velocità per analizzare ore di lavoro, gas di protezione, materiale d’apporto, apporto termico e lavorazioni successive. Scopri come piccole differenze, moltiplicate per grandi volumi, possono influire su capacità produttiva, produttività e ritorno sull’investimento.
Varsha Saraogi
Argomenti:
Nella fantascienza, le spade laser aiutano a salvare la galassia. Nel mondo reale, risparmiare 20 secondi può decidere le sorti di un intero impero.
Venti secondi sembrano quasi insignificanti. Finché non si ripetono 10.000 volte. A quel punto diventano più di 55 ore di produzione: quasi sette turni da otto ore che potrebbero essere impiegati per completare un altro lotto, ridurre gli arretrati o avviare il prossimo progetto cliente.
La velocità di saldatura attira una particolare attenzione perché è facile da misurare. Si avvia il cronometro. Si esegue la saldatura. Si ferma il tempo. Ma il cliente non paga per la velocità di saldatura. Paga per i componenti finiti. E questo cambia i calcoli.
In un momento in cui i produttori faticano ad aumentare la loro capacità di saldatura qualificata, diventa sempre più importante ottenere maggiore produttività dalle ore a disposizione. Il rapporto dell’Autorità Europea del Lavoro colloca saldatori e tagliatori a fiamma tra le professioni con le maggiori carenze di manodopera in Europa.
Il confronto tecnico di Kemppi tra saldatura laser, MAG e TIG offre un modo utile per capire cosa ciò possa significare in pratica.
Che cosa ha confrontato Kemppi?
Abbiamo confrontato cordoni ad angolo eseguiti con laser, MAG e TIG su lamiere d’acciaio da 1, 2 e 3 mm.
I test hanno misurato:
velocità di saldatura
apporto termico
consumo di energia elettrica
consumo di gas di protezione
consumo di materiale d’apporto
Per energia, gas di protezione e materiale d’apporto, i risultati si basano su una saldatura di prova lunga 200 mm.
Il confronto non significa che i tre processi siano intercambiabili. In particolare,il diverso spessore tra le saldature testate è un aspetto importante nell’interpretazione del consumo di materiale d’apporto e degli altri risultati.
I dati mostrano però quanto il tempo e le risorse di una saldatura possano cambiare a seconda del processo. Ed è da qui che parte il business case.
Quanto tempo di produzione può realmente liberare la velocità di saldatura?
Per i tre spessori di lamiera, le velocità di saldatura misurate sono state:
Spessore lamiera | Laser | MAG | TIG |
1 mm | 82 cm/min | 39 cm/min | 8 cm/min |
2 mm | 85 cm/min | 57 cm/min | 11 cm/min |
3 mm | 88 cm/min | 55 cm/min | 10 cm/min |
In queste condizioni di prova, la saldatura laser è risultata circa 1,5–2,1 volte più veloce rispetto a quella MAG e circa 8–10 volte più veloce di quella TIG.
Proviamo a scalare uno dei test. Nella prova su acciaio da 2 mm, le velocità esatte misurate sono state 851 mm/min per il laser, 571 mm/min per MAG e 107 mm/min per TIG.
Se un produttore dovesse eseguire 10.000 saldature da 200 mm ciascuna, queste velocità corrisponderebbero approssimativamente a:
Processo | Tempo di saldatura per 10.000 × 200 mm | Turni di saldatura equivalenti da 8 ore |
Laser | 39 ore | 4,9 turni |
MAG | 58 ore | 7,3 turni |
TIG | 312 ore | 39 turni |
In questo esempio, la velocità laser misurata libererebbe quindi circa 19 ore di capacità di saldatura rispetto alla saldatura MAG.
Rispetto alla TIG, la differenza è di circa 272 ore di saldatura.
Si tratta di un’estrapolazione del tempo di saldatura da un singolo test controllato, non di una previsione del tempo di produzione totale né di un risparmio FastBeam 3 garantito. Preparazione, posizionamento, accoppiamento, procedure di sicurezza, ispezione e altre operazioni non sono incluse, e le geometrie delle saldature testate erano diverse.
L’esempio mostra però un punto importante. Pochi secondi per saldatura, su grandi volumi, possono trasformarsi in interi turni di produzione. Il valore economico di quelle ore dipende da come vengono utilizzate.
Ad esempio, 19 ore potrebbero consentire di completare un altro lotto di produzione, creando capacità per un ulteriore progetto cliente. Oppure potrebbero permettere ai saldatori esperti di dedicare più tempo ai giunti e alle applicazioni che richiedono davvero la loro competenza.
Dove si inserisce la saldatura laser?
Se la saldatura è il collo di bottiglia, la crescita dell’azienda può quindi dipendere da domande come:
Quanti componenti può produrre ogni ora di saldatura disponibile?
Quali saldature richiedono davvero il massimo livello di abilità manuale?
Le applicazioni ripetitive o adatte possono essere eseguite diversamente, permettendo ai saldatori qualificati di concentrarsi altrove?
La saldatura laser non elimina la necessità di competenze di saldatura. La scelta del processo, la progettazione del giunto, la conoscenza dei materiali, il controllo qualità e l’utilizzo in sicurezza restano fondamentali. Tuttavia, nelle applicazioni adatte, aumentare la produzione per ogni ora di saldatura può aiutare i produttori ad affrontare il problema della capacità da un’altra prospettiva.
Che cosa succede se scompare un minuto da ogni componente?
Se un miglioramento di processo consente di risparmiare appena un minuto per componente, la capacità annuale liberata diventa:
Produzione annua | Un minuto risparmiato per componente |
1.000 componenti | 16,7 ore |
5.000 componenti | 83 ore |
10.000 componenti | 167 ore |
50.000 componenti | 833 ore |
100.000 componenti | 1.667 ore |
Con 100.000 componenti, si tratta di più di 200 turni di produzione da otto ore.
La parte più costosa può arrivare dopo la saldatura
La velocità di saldatura è solo uno dei punti in cui il tempo di produzione può andare perso.
Un altro è la rilavorazione.
Un basso apporto termico viene normalmente considerato una caratteristica tecnica della saldatura. Per il business case, tuttavia, la domanda più interessante è che cosa può significare un minore apporto termico nelle fasi successive.
Nei test Kemppi, l’apporto termico della saldatura laser è risultato nettamente inferiore a quello dei processi MAG e TIG su tutti e tre gli spessori testati. Sulla lamiera da 2 mm, ad esempio, sono stati misurati:
Laser — 0,048 kJ/mm
MAG — 0,189 kJ/mm
TIG — 0,287 kJ/mm
Questo rende l’apporto termico particolarmente interessante, perché un minore carico termico può contribuire a ridurre le deformazioni nelle applicazioni adatte.
E le deformazioni hanno un costo di manodopera molto concreto. Una ricerca di TWI sulla cantieristica navale europea ha riportato che, in alcune applicazioni, le rilavorazioni associate a imprecisioni e deformazioni termiche sono state stimate pari al 15–30% dei costi di manodopera nella costruzione di nuove navi. TWI ha identificato la riduzione delle deformazioni – e quindi delle operazioni di raddrizzatura e rilavorazione – come una delle importanti motivazioni economiche per la saldatura laser e laser-ibrida nella cantieristica navale.
Ridurre le lavorazioni dopo la saldatura può talvolta creare più valore che rendere più veloce la saldatura stessa.
È anche per questo che la ricerca attuale sulla produzione laser guarda sempre più al di là della pura velocità di processo. Fraunhofer ILT descrive le sfide della produzione laser industriale in termini di tempi più brevi, minori scarti, riduzione del consumo energetico, migliore utilizzo dei materiali, stabilità del processo e qualità affidabile: tutti fattori che determinano se un processo ad alta velocità generi realmente valore nella produzione in serie.
Che cosa succede ai consumabili quando la produzione aumenta?
Ci sono poi costi che sembrano piccoli perché si accumulano pochi grammi o litri alla volta.
Prendiamo la stessa saldatura di prova da 200 mm su lamiera da 2 mm.
Il consumo misurato di gas di protezione è stato:
Laser — 5,2 l
MAG — 5,6 l
TIG — 11,2 l
Su 10.000 ripetizioni dello stesso test, ciò corrisponderebbe matematicamente a circa:
Laser — 52.000 l
MAG — 56.000 l
TIG — 112.000 l
Il consumo di materiale d’apporto nello stesso test è stato:
Laser — 1,5 g
MAG — 8,7 g
TIG — 3,6 g
Su 10.000 saldature di prova:
Laser — 15 kg
MAG — 87 kg
TIG — 36 kg
Anche in questo caso, i dati non devono essere interpretati come un risparmio percentuale universale, perché gli spessori erano diversi. Nel test da 2 mm, gli spessori del giunto registrati erano 0,8 mm per il laser, 2,2 mm per la MAG e 1,6 mm per la TIG.
È proprio per questo che il ROI deve essere calcolato in funzione della specifica produzione.
Quando un produttore inserisce il prezzo reale del filo, il prezzo del gas e il volume annuo di saldatura, grammi e litri diventano costi reali.
Il ROI della saldatura laser
Per un produttore che sta valutando FastBeam 3, un calcolo ROI (ritorno dell'investimento) utile deve considerare molto più della velocità di saldatura.
Dovrebbe comprendere:
Volume di produzione: Quanti componenti finiti o metri di saldatura vengono prodotti ogni anno?
Ore di saldatura: Quanto tempo dell’operatore richiede il processo attuale?
Preparazione e accoppiamento: L’applicazione garantisce la conformità del giunto richiesta dal processo?
Finitura: Quanta molatura, pulizia o finitura estetica segue la saldatura?
Correzione delle deformazioni: Quanta manodopera serve per riportare i componenti saldati entro le tolleranze?
Rilavorazioni e scarti: Con quale frequenza il lavoro deve essere corretto o scartato?
Consumabili: Quanto materiale d’apporto, gas e altri consumabili richiede ogni processo?
Energia: Qual è il consumo energetico reale per componente finito?
Investimento: Quali attrezzature, formazione, manutenzione e infrastrutture di sicurezza laser sono necessarie?
Quanto vale per la vostra azienda un’ora di produzione liberata?
Liberare le stesse 100 ore in un’officina con sei settimane di arretrato può consentire di accettare più ordini senza aggiungere immediatamente un altro turno o un’altra postazione di saldatura.
È qui che la produttività della saldatura può trasformarsi in capacità commerciale.
Tre officine. Tre business case della saldatura laser completamente diversi.
Immaginiamo tre produttori che stanno valutando la stessa tecnologia.
Il terzista ad alto volume
Produce migliaia di assemblaggi simili in lamiera con un accoppiamento stabile.
Cinque o dieci secondi contano quando si ripetono migliaia di volte. Una saldatura più veloce, un minore consumo di materiali e lavorazioni successive più brevi possono combinarsi per liberare una capacità annua significativa.
La maggiore opportunità può essere l’aumento della capacità produttiva.
Il fabbricante di acciaio inossidabile
I volumi sono più bassi, ma la qualità visiva della saldatura è importante. Una quantità significativa di lavoro viene dedicata a molatura, pulizia e correzione delle deformazioni.
Il maggiore risparmio potrebbe non derivare affatto dalla velocità di saldatura.
Potrebbe derivare dalla riduzione di tutto ciò che avviene dopo la saldatura.
L’officina ad alta varietà produttiva
Produce componenti che cambiano continuamente, piccoli lotti e giunti con accoppiamento variabile.
La velocità del laser può sembrare impressionante in una dimostrazione, ma l’officina potrebbe non riuscire a sfruttarla in ogni lavoro. MAG e TIG possono rimanere la scelta migliore per molte applicazioni.
La sfida consiste quindi nell’individuare le applicazioni laser corrette, anziché sostituire ogni processo esistente.
È una distinzione importante.
Il laser non sostituisce MAG o TIG
Una domanda utile è:
Quali parti della nostra produzione creerebbero più valore se le saldassimo in modo diverso?
I test Kemppi mostrano che, nelle condizioni testate, il laser ha raggiunto velocità di saldatura più elevate, un consumo di energia elettrica inferiore per ogni saldatura di prova da 200 mm, un minore consumo di gas e un minore consumo di materiale d’apporto rispetto alle corrispondenti saldature MAG e TIG testate.
Questi dati non indicano che ogni produttore debba prendere la stessa decisione.
Guardate invece i secondi impiegati per saldare.
Poi moltiplicateli per il volume annuo.
Guardate i minuti dedicati alla finitura, le rilavorazioni e le ore di saldatura che oggi limitano la produzione.
Guardate che cosa potrebbero significare per il portafoglio ordini altre 20, 100 o 500 ore disponibili.
Perché il business case più forte è ciò che la vostra azienda può fare con il tempo che riesce a recuperare.
Prodotti correlati
Famiglia di prodotti
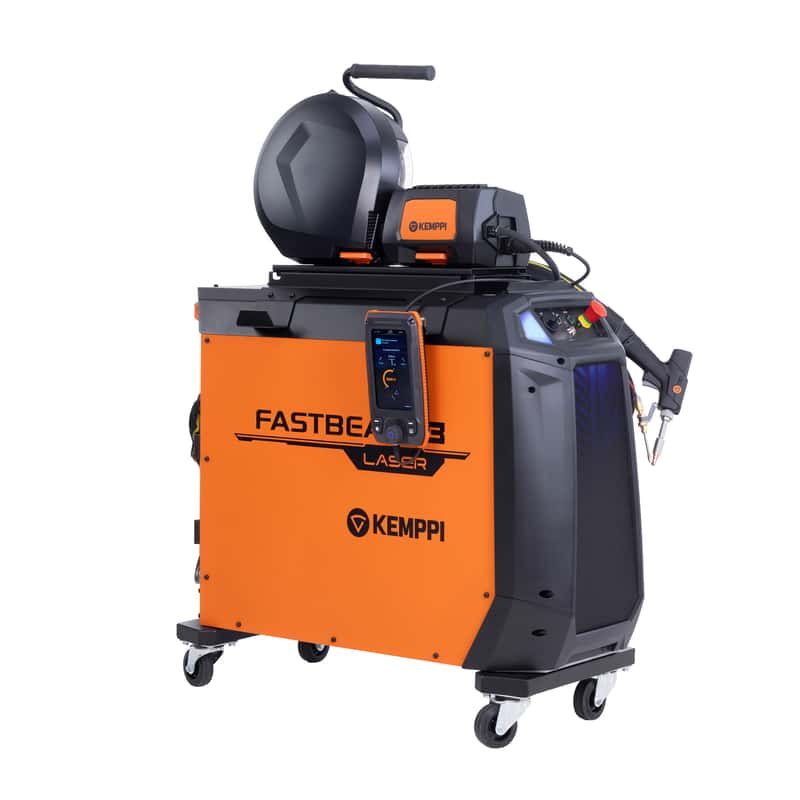
FastBeam 3 è una saldatrice laser a fibra manuale da 3 kW, prodotta in Finlandia, per la saldatura rapida e controllata di acciaio, acciaio inox e alluminio. Il Penetration Shape Control e l’integrazione di Weld Assist consentono una regolazione precisa del processo, una preparazione più rapida e la tracciabilità digitale nella saldatura laser industriale.
Altri articoli del blog
How does steel welding benefit from special processes?
Welding mild steels may often be considered a simple task. However, welding these steels has specific characteristics that can make the welding process challenging.
Saldatura manuale, ABC della saldatura
I processi di saldatura avanzati di Kemppi: la saldatura MIG/MAG
Uno degli aspetti più rilevanti nello sviluppo delle apparecchiature per la saldatura è stato il costante miglioramento dei processi di saldatura e l’introduzione di nuove varianti di processo. Grazie ai moderni sistemi di misurazione e controllo dell’arco, oggi è possibile ottenere un’ampia gamma di configurazioni nei processi di saldatura ad arco. Questi metodi avanzati consentono di aumentare in modo significativo l’efficienza produttiva e la qualità delle saldature. In questo articolo vengono presentati i processi e le funzioni speciali sviluppati da Kemppi per la saldatura MIG/MAG.
ABC della saldatura, Saldatura manuale
Come Rapid Welding e Kemppi hanno costruito una partnership che dura nel tempo
Rapid Welding collabora con Kemppi fin dalla propria fondazione, nel 1990. Roy Edwards, cofondatore e amministratore delegato, illustra i principi alla base di questa partnership lunga 36 anni: dalla scelta della soluzione di saldatura più adatta e dall'assistenza alle apparecchiature lungo tutto il loro ciclo di vita, fino alla carenza di competenze e alla ricerca del ruolo più appropriato per l'automazione e la saldatura laser.
Automazione della saldatura, Saldatura manuale, ABC della saldatura
Safety that keeps up with welders' challenges and changing risks
Welding safety has become increasingly demanding. The hazards at the arc remain constant, but modern working conditions mean exposure can accumulate over longer shifts and in tighter indoor spaces. As a result, welding PPE needs to be treated as both protection for the welder and proof of compliance. At Kemppi, welding safety PPE is designed and validated in practice through clear requirements, welder-led feedback, and verified compliance with EU PPE Regulation 2016/425, CE marking processes, and relevant EN standards.
Sicurezza, ABC della saldatura
Eurosatory 2026 e il futuro dell'industria della difesa
Eurosatory 2026 ha messo in luce un netto cambiamento nel settore della produzione moderna nel campo della difesa. Sebbene i sistemi di difesa stiano diventando sempre più digitali, interconnessi ed autonomi, la loro base rimane fisica. Dai veicoli corazzati all’artiglieria, passando per la resilienza industriale, la qualità della saldatura, le strutture in acciaio e la disciplina produttiva rimangono fondamentali per la prontezza operativa nel settore della difesa.
Digitalizzazione, L'innovazione
How AI Supports Quality, Traceability, and Flexibility in Robotic Welding
The AITOOLS1 webinar explored how AI-assisted process control, machine vision, synchronized data, and machine learning models are advancing robotic welding automation, improving quality management, traceability, and production flexibility for demanding industrial production.
Automazione della saldatura, L'innovazione, Digitalizzazione