ABC spawania
Zaawansowane procesy spawalnicze Kemppi: Spawanie MIG/MAG
24 czerwca 2025
Jednym z najważniejszych elementów rozwoju sprzętu spawalniczego od dawna jest ulepszanie procesów spawalniczych i tworzenie nowych wariantów procesów. Nowoczesne metody pomiaru i kontroli łuku spawalniczego umożliwiły stworzenie szerokiej gamy wariantów procesu spawania łukowego. Te zaawansowane procesy spawalnicze znacznie poprawiają wydajność produkcji spawalniczej i jakość spoin. W tym artykule przedstawiono specjalne procesy i operacje opracowane przez firmę Kemppi na potrzeby spawania MIG/MAG.
Antti Kahri
Spis treści
Spawanie MIG/MAG
Spawanie metodą MIG/MAG oferuje szereg możliwości, które pozwalają rozwijać ten proces w wielu kierunkach, w znacznie większym stopniu niż inne metody spawania łukowego. Automatyczne podawanie drutu umożliwia wykorzystanie szerokiego zakresu precyzyjnie kontrolowanych parametrów i zjawisk, co przekłada się na wysoką powtarzalność i jakość spoin. Dodatkowo, różnorodne charakterystyki typów łuku sprawiają, że technologia MIG/MAG stwarza ogromny potencjał do opracowywania licznych wariantów i innowacyjnych odmian procesu.
Spawanie impulsowe MIG/MAG
W przypadku spawania impulsowego MIG/MAG przenoszenie materiału jest kontrolowane przez prąd pulsacyjny. Powoduje to przenoszenie kropli, które odbywa się w taki sam sposób jak spawanie łukiem natryskowym, bez zwarć. Impulsy prądu są stosowane z wysoką częstotliwością do prądu bazowego (rysunek 1), a każdy impuls odrywa jedną kroplę. Przenoszenie materiału bez zwarć uzyskuje się przy znacznie niższym średnim prądzie spawania niż przy stałym prądzie poprzez pulsowanie prądu spawania. W przypadku spawania pulsacyjnego MIG/MAG mówimy o specyficznym rodzaju łuku - łuku pulsacyjnym. Zakres roboczy łuku pulsacyjnego obejmuje wszystkie typy łuku konwencjonalnego spawania MIG/MAG - łuk zwarciowy, łuk globularny i łuk natryskowy. W porównaniu do spawania łukiem zwarciowym, można uzyskać wyższe osadzanie metalu spoiny i prędkość, podczas gdy w porównaniu do spawania łukiem natryskowym, energia liniowa jest niższa. W porównaniu do konwencjonalnego spawania MIG/MAG, występuje mniej odprysków.
Spawanie impulsowe jest dostępne w następujących urządzeniach MIG/MAG:
X5 FastMig Pulse i X5 FastMig Pulse+.
X3 FastMig Pulse
Master M 355 ja Master M 358
Master M 205
Spawanie MIG/MAG z podwójnym pulsem
Jedyną zasadniczą różnicą między spawaniem MIG/MAG z podwójnym pulsem a konwencjonalnym spawaniem MIG/MAG z pulsem jest to, że oprócz prądu spawania i napięcia łuku cyklicznie zmienia się także prędkość podawania drutu. Zmiany prędkości podawania drutu uzyskuje się poprzez ustawienie dwóch różnych poziomów prędkości z częstotliwością znacznie wolniejszą niż częstotliwość impulsu prądu spawania. Częstotliwość impulsów podawania drutu jest zazwyczaj rzędu 1...10 Hz. Aby zdywersyfikować zastosowania procesu, kilka parametrów związanych ze zmianą tych dwóch poziomów mocy pozostaje w gestii użytkownika. Spawanie MIG/MAG z podwójnym pulsem może rozszerzyć zakres zastosowań spawania MIG/MAG lub jeszcze bardziej zwiększyć wydajność określonych zastosowań. Typowe zastosowania to spawanie pozycyjne stali austenitycznych i spawanie blach. Proces ten może być również wykorzystywany w zastosowaniach o wysokich lub specyficznych wymaganiach wizualnych (rysunek 1).
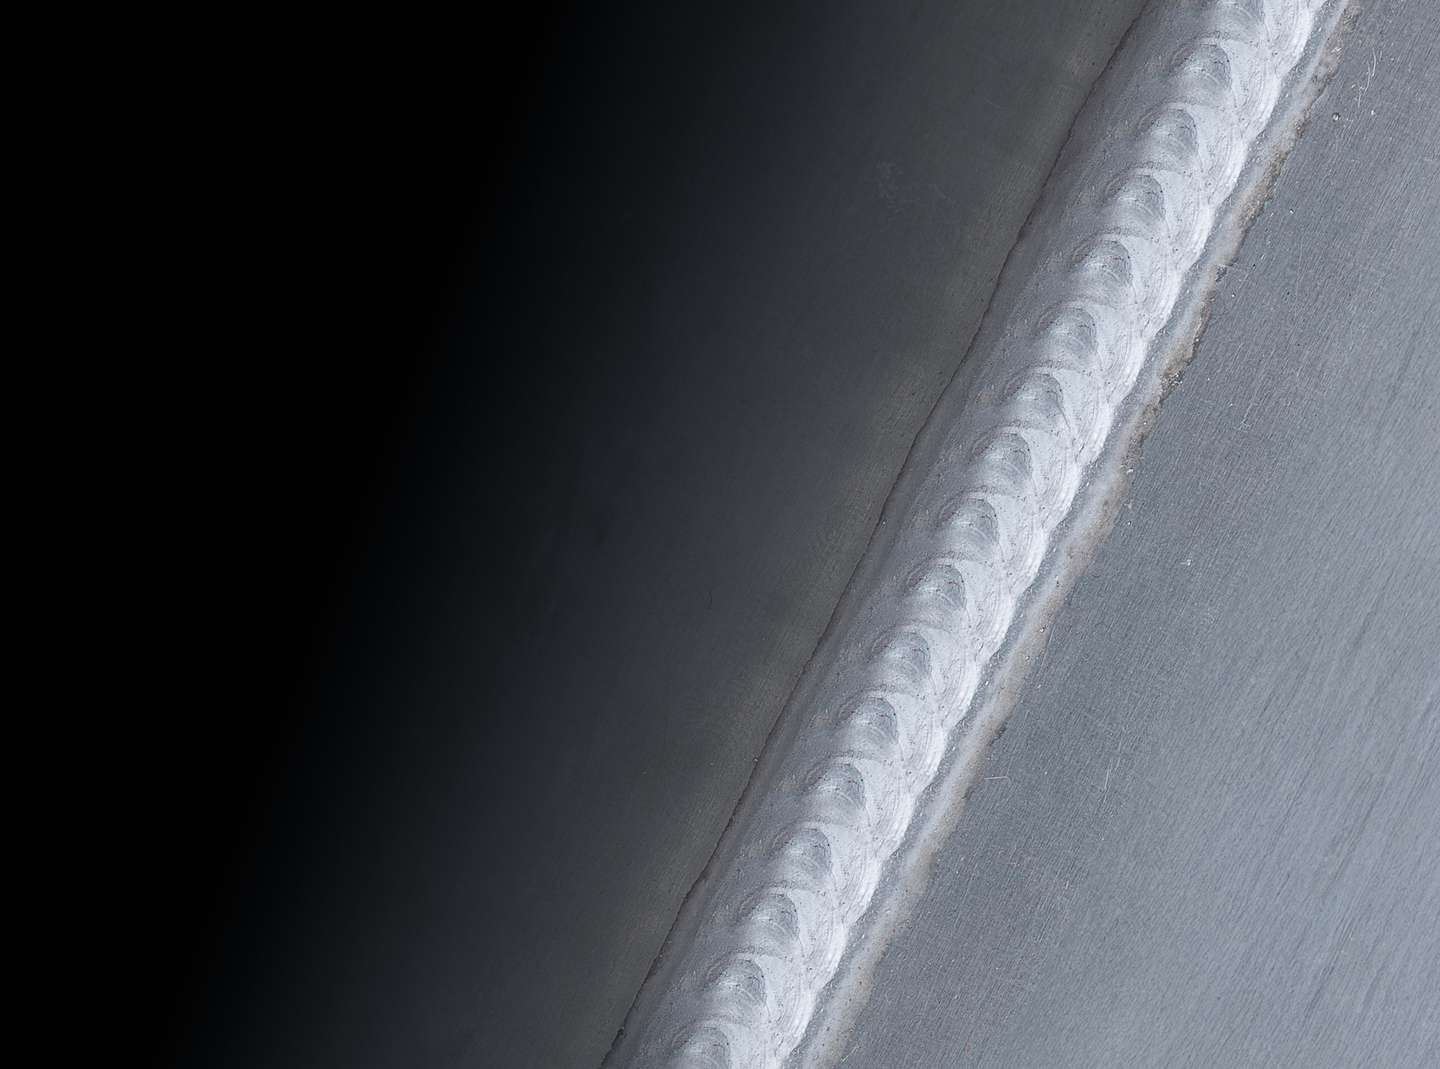
Figure 1. Double pulse MIG welded in PB position. Base material: AlMg 5083. Filler material: ER 5183 1.2mm. Shielding gas: 100% Ar
Podwójny puls MIG/MAG jest dostępny w następujących urządzeniach:
X5 FastMig Pulse i X5 FastMig Pulse+
Master M 355 i Master M 358
WiseRoot+
WiseRoot+ to zmodyfikowany proces spawania łukiem zwarciowym opracowany przez firmę Kemppi do spawania warstw graniowych metodą MAG stali niestopowych, niskostopowych i nierdzewnych. Wykorzystujący oddzielny kabel pomiarowy proces WiseRoot+ opiera się na bardzo dokładnym pomiarze napięcia i kontroli prądu. Źródło prądu wykrywa zwarcie, po czym następuje kontrolowany wzrost natężenia prądu w celu spowodowania zaciśnięcia kropli drutu elektrodowego na końcu drutu elektrodowego. Prąd jest zmniejszany przed odłączeniem się kropli drutu elektrodowego, a wyzwalanie zwarcia opiera się na dokładnym pomiarze napięcia. Zwarcie wyzwolone przy niskim natężeniu prądu spowoduje stabilny transfer materiału bez rozprysków. Po zakończeniu zwarcia, w prądzie generowany jest impuls formujący, dodając ciepło do jeziorka spawalniczego, ale nie przenosząc materiału.
Proces WiseRoot+ może być stosowany do spawania złączy doczołowych rur i płyt z jednej strony bez podkładki graniowej (rysunek 2). Proces ten toleruje różne pozycje spawania oraz zmienne i duże szczeliny powietrzne. Trudne spoiny graniowe były tradycyjnie wykonywane metodą TIG, która charakteryzuje się stosunkowo niską wydajnością. Dzięki WiseRoot+ wiele takich spoin można wykonać z wielokrotnie większą prędkością. WiseRoot+ jest bardzo łatwym w użyciu procesem. Właściwy program spawania jest wybierany na podstawie drutu rodzaju elektrodowego i gazu osłonowego. Użytkownik wybiera odpowiednią prędkość podawania drutu, a wszystkie inne niezbędne parametry pochodzą z wybranego programu spawania. Spawacz ma również możliwość precyzyjnego dostrojenia, aby zmodyfikować efekt termiczny łuku, na przykład w celu uzyskania pożądanego kształtu ściegu spoiny.
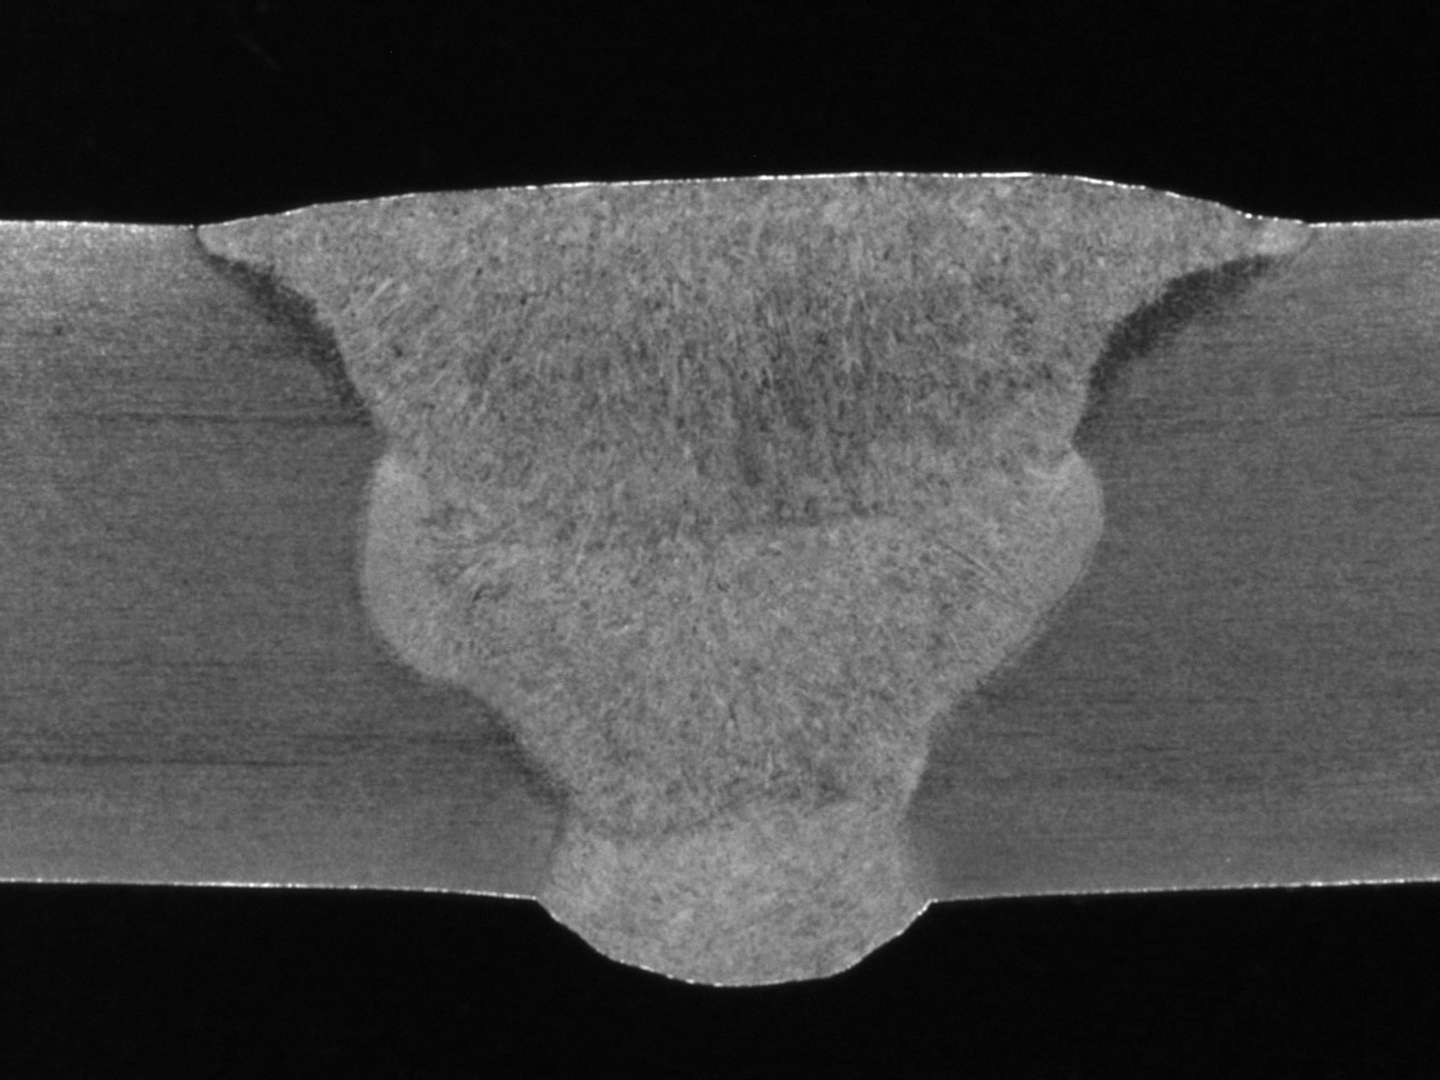
Figure 2. The duplex steel butt joint with the root pass welded with WiseRoot+ without backing.
WiseRoot+ jest dostępny na następujących urządzeniach:
X5 FastMig Pulse+
WiseThin+
WiseThin+ to zmodyfikowany proces spawania łukiem zwarciowym o zasadzie działania podobnej do wcześniej zaprezentowanego WiseRoot+, ale z funkcjami dostosowanymi do spawania cienkich blach. W porównaniu do WiseRoot+, ilość ciepła wprowadzanego w procesie jest nieco wyższa, aby uzyskać gładkie spoiny dla rodzajów połączeń typowych dla blach, takich jak złącza zakładkowe i narożne. Jednak w porównaniu do tradycyjnego spawania łukiem zwarciowym, ilość wprowadzanego ciepła jest znacznie niższa, więc odkształcenia spoiny są mniejsze. Ilość wprowadzanego ciepła jest również często mniejsza, ponieważ proces ten pozwala na duże prędkości spawania. Ponadto w wielu zastosowaniach spawalniczych występuje mniej odprysków, co zmniejsza potrzebę przeróbek. WiseThin+ może być używany z większością typów drutów, średnic i gazów osłonowych do spawania stali węglowej i wysokostopowej (nierdzewnej oraz lutospawania MIG.
WiseThin+ jest dostępny w następujących urządzeniach:
X5 FastMig Pulse+
WiseSteel
WiseSteel to opracowany przez firmę Kemppi proces spawania MAG przeznaczony do spawania stali konstrukcyjnych. Umożliwia on spawanie drutami litymi i rdzeniowymi o różnej wytrzymałości przy użyciu gazu osłonowego Ar + 8...18% CO2. Punktem wyjścia do opracowania procesu spawania WiseSteel było ulepszenie każdego rodzaju łuku konwencjonalnego spawania MAG, a tym samym jakości i wydajności spawania stali konstrukcyjnych o różnych grubościach. Proces ten może zmniejszyć ryzyko wystąpienia wad spawalniczych przy dużych prędkościach spawania, a także pozwala uzyskać niską energię liniową wymaganą do spawania gatunków stali o podwyższonej wytrzymałości.
W zakresie zwarć WiseSteel mierzy częstotliwość zwarć i wykorzystuje ją do adaptacyjnej regulacji napięcia. Na przykład, jeśli częstotliwość zwarcia zaczyna spadać, napięcie jest adaptacyjnie obniżane, co z kolei powoduje wzrost częstotliwości. Obszar łuku zwarciowego w procesie WiseSteel może być wykorzystywany do spawania cienkich blach o grubości 1-3 mm, spawania graniowego i spawania pozycyjnego grubszych blach. Łuk globularny to typ łuku, który powoduje wiele odprysków podczas spawania MAG i zwykle należy go unikać. WiseSteel zmienia prędkość podawania drutu o około 2 Hz w zakresie łuku globularnego między wartościami łuku zwarciowego i natryskowego. W ten sposób średnia moc znajduje się w zakresie łuku globularnego, ale spawanie odbywa się w zakresie łuku zwarciowego i natryskowego w krótkich okresach. Zakres łuku globularnego WiseSteel jest szczególnie odpowiedni dla blach o grubości 4-5 mm. W zakresie łuku natryskowego prąd spawania jest pulsowany z częstotliwością około 200-300 Hz, co poprawia skupienie łuku i stabilność przy niskim napięciu łuku. Dobre skupienie łuku i niskie napięcie łuku (=krótki wymiar łuku) są kluczem do osiągnięcia wysokich prędkości spawania i niskiej energii liniowej. Zakres łuku natryskowego WiseSteel jest zazwyczaj odpowiedni dla blach o grubości od 5 mm w pozycjach PA i PB.
WiseSteel jest dostępny na następujących maszynach:
X5 FastMig Pulse i X5 FastMig Pulse+
X5 FastMig Auto
Master M 358
WiseFusion
WiseFusion to funkcja spawania, która umożliwia utrzymanie optymalnie łuku zwarciowego przez cały czas, niezależnie od warunków, dzięki adaptacyjnemu sterowaniu. Adaptacyjne sterowanie łukiem ułatwia pracę spawacza, eliminując konieczność precyzyjnego ustawiania długości łuku. Źródło prądu wykrywa zwarcia i utrzymuje łuk spawalniczy zawsze w granicach zwarcia. W przypadku spawania impulsowego MIG/MAG oznacza to, że czasami kropla oddzieli się bez zwarcia podczas impulsu prądowego, a czasami łuk jest tak krótki, że kropla powoduje zwarcie. Łuk spawalniczy WiseFusion jest krótki i wąski, więc jeziorko spawalnicze jest małe i łatwe do kontrolowania - mały rozmiar jeziorka spawalniczego zapewnia dobrą charakterystykę spawania aluminium. Gęsty energetycznie łuk spawalniczy WiseFusion pomaga osiągnąć wystarczające wtopienie i umożliwia spawanie grubych blach przy wąskim ukosowaniu i większą prędkość spawania.
Stosunkowo niska energia liniowa łuku WiseFusion może być wykorzystana, zwłaszcza podczas spawania stali o wysokiej wytrzymałości. Zbyt wysoka energia liniowa tworzy szeroką, słabszą strefę w strefie transformacji spoiny, zmniejszając udarność i wytrzymałość spoiny. Niska energia liniowa ma również inne zalety, ponieważ umożliwia spawanie z większą prędkością niż w przypadku konwencjonalnych metod, pod warunkiem, że parametry spawania są ustawione w taki sposób, że energia liniowa jest taka sama dla każdego procesu.
Funkcja WiseFusion jest dostępna dla następujących urządzeń:
X5 FastMig Pulse ja X5 FastMig Pulse+
X5 FastMig Auto
Master M 358 i Master M 355
WisePenetration
W tradycyjnym spawaniu MIG/MAG nawet niewielka zmiana długości wolnego wylotu drutu powoduje drastyczną zmianę prądu spawania. Prąd spawania ma bezpośredni wpływ na wtopienie. Jeśli, na przykład, długość wolnego wylotu drutu ulegnie wydłużeniu, może to łatwo doprowadzić do braku wtopienia spoiny. WisePenetration zapobiega zmianom prądu spawania poprzez aktywną regulację podawania drutu. W ten sposób unika się błędów spawania wynikających ze zmian długości wolnego wylotu drutu, a właściwości mechaniczne spoiny są utrzymywane na pożądanym poziomie. Ponadto WisePenetration automatycznie zapewnia, że prąd spawania pozostaje w granicach specyfikacji procedury spawania (WPS). Oprócz prądu spawania, WisePenetration optymalizuje również długość łuku, wykorzystując tę samą zasadę działania, co wcześniej zaprezentowana WiseFusion i aktywną kontrolę podawania drutu. To połączenie sprawia, że proces jest stabilny w sytuacjach, w których zmienia się długość wolnego wylotu drutu.
Funkcja WisePenetration jest dostępna w następujących urządzeniach:
X5 FastMig Pulse i X5 FastMig Pulse+
X5 FastMig Auto
Master M 358
MAX Cool
MAX Cool to zmodyfikowany proces spawania łukiem zwarciowym do spawania graniowego, spawania cienkich blach i lutospawania łukowego. Zasadę działania procesu przedstawiono na rysunku 5. Po dynamice zwarcia typowej dla spawania łukiem zwarciowym, prąd spawania jest szybko sprowadzany do niskiego poziomu po zwarciu, co minimalizuje ilość generowanych odprysków. Następnie stosowany jest impuls formujący, który ma na celu nadanie spoinie pożądanego kształtu poprzez odpowiedni, precyzyjnie kontrolowany dopływ ciepła. Oprócz prędkości podawania drutu, jedynym parametrem, który można kontrolować, jest precyzyjne dostrojenie ciepła, które wpływa na wielkość impulsu formującego, a tym samym na kształt ściegu spoiny. MAX Cool łączy w sobie cechy WiseRoot+ i WiseThin+, ale bez konieczności stosowania oddzielnego kabla do pomiaru napięcia. Z tego powodu MAX Cool jest również dostępny dla urządzeń spawalniczych klasy kompaktowej, takich jak Master M.
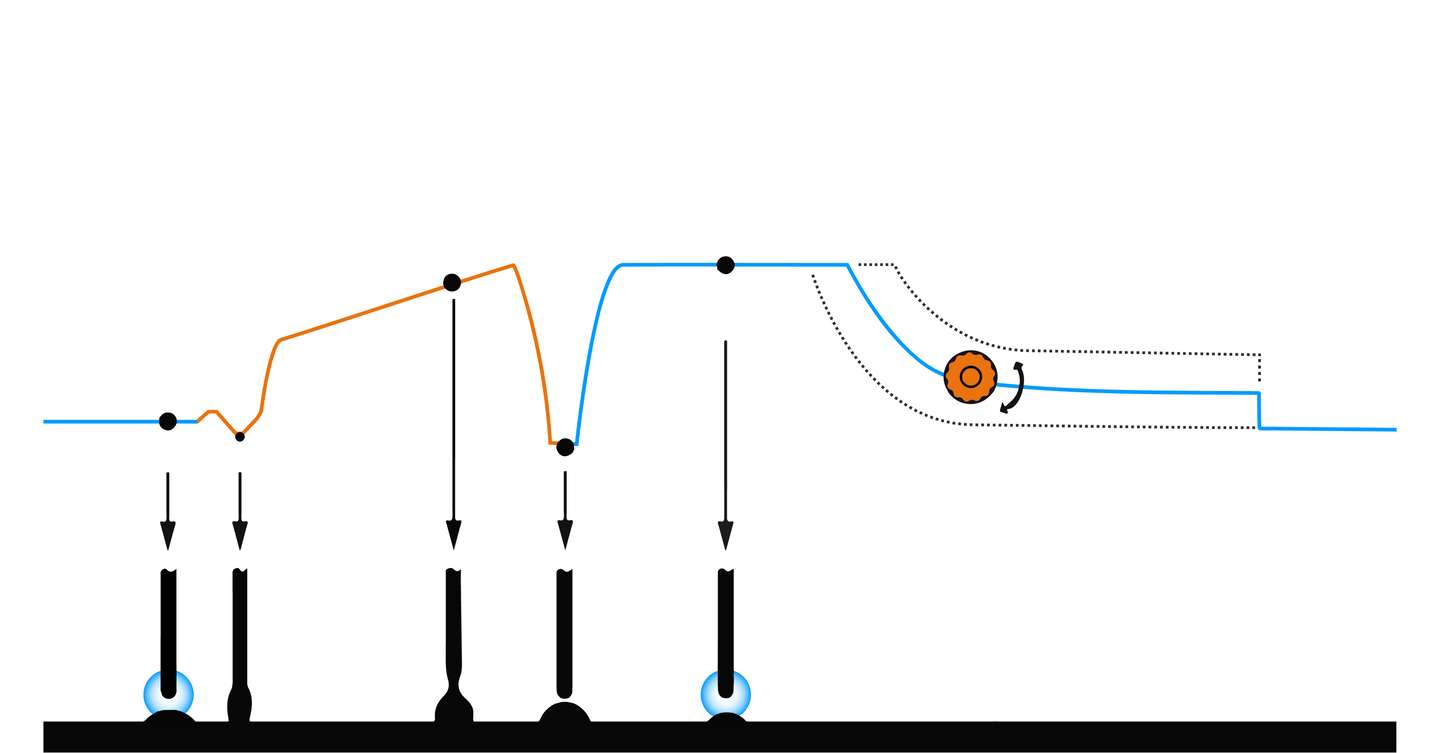
Figure 3. The behavior of welding current and material transfer in the MAX Cool process. The orange knob and numerical values illustrate the effect of heat fine-tuning.
W porównaniu do tradycyjnego spawania łukiem zwarciowym lub spawania impulsowego, proces MAX Cool osiąga niższy dopływ ciepła, co skutkuje minimalnymi defektami spoiny nawet w przypadku cienkich blach (rysunek 4). Dzięki niskiemu dopływowi ciepła i precyzyjnej kontroli łuku, jeziorko spawalnicze w tym procesie jest łatwe do kontrolowania, co skutkuje doskonałą charakterystyką spawania pozycyjnego. Ponadto spawanie nawet dużych szczelin graniowych jest łatwe do kontrolowania bez ryzyka zapadnięcia się jeziorka spawalniczego. Ponadto spawanie nawet dużych szczelin graniowych jest łatwe do kontrolowania bez ryzyka zapadnięcia się jeziorka spawalniczego. W testach spawalniczych z powodzeniem spawano szczeliny graniowe do 12 mm na blachach. W porównaniu do tradycyjnego spawania łukiem zwarciowym, MAX Cool wytwarza mniej odprysków. Jego główną zaletą w porównaniu do spawania impulsowego jest brak konieczności stosowania podkładki.
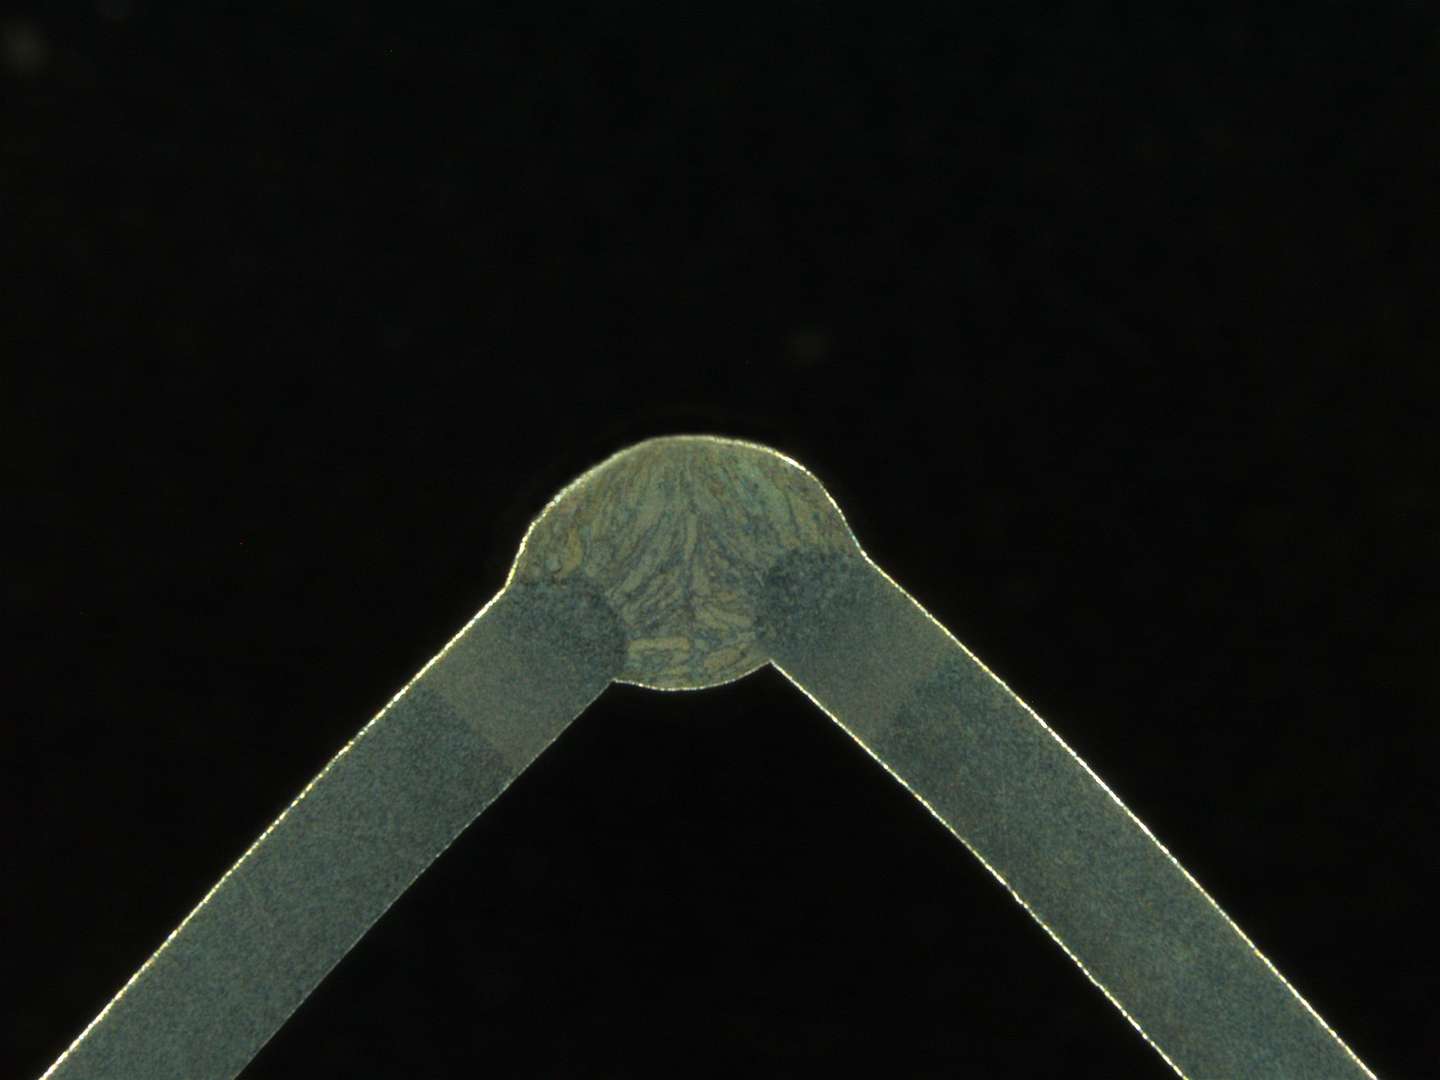
Figure 4. Corner joint welded with MAX Cool. The base material is 1mm S355.
Technologia MAX Cool jest dostępna w następujących urządzeniach:
X5 FastMig Pulse i X5 FastMig Pulse+
X5 Auto
Master M 355 i Master M 358
Master M 323
Tylko programy spawania wymienione poniżej:
F02 (0,9 mm Fe & Ar + 18 % CO2)
F03 (1,0 mm Fe & Ar + 18 % CO2)
F23 (1,0 mm Fe & CO2)
M04 (1,2 mm Fe Metal & Ar + 18 % CO2)
S03 (1,0 mm Ss & Ar + 2 % CO2)
MAX Speed
MAX Speed to zmodyfikowany proces spawania łukiem natryskowym, w którym prąd spawania zmienia się z wysoką częstotliwością. Amplituda impulsu jest niższa niż w przypadku konwencjonalnego spawania impulsowego MIG/MAG. Oprócz wysokiej częstotliwości, napięcie łuku w tym procesie jest niskie. Połączenie tych czynników skutkuje wąskim i krótkim łukiem o ognisku, które może wytrzymać najwyższe wymagania dotyczące prędkości spawania podczas spawania ręcznego i zapewnia duży potencjał dla spawania zmechanizowanego i zautomatyzowanego. W przeciwieństwie do tradycyjnego spawania impulsowego MIG/MAG, częstotliwość impulsu jest utrzymywana na stałym poziomie, więc nie zmienia się, gdy zmienia się długość wolnego wylotu drutu.
MAX Speed został opracowany dla wszystkich spawalnych gatunków stali. Jest on szczególnie odpowiedni do stali o wysokiej wytrzymałości, ponieważ niskie napięcie łuku w procesie, w połączeniu z dużą prędkością spawania umożliwioną przez wąski i dobrze skupiony łuk, skutkuje bardzo niską energią liniową. Oprócz wysokiej prędkości spawania i niskiej energii liniowej, MAX Speed może być również wykorzystywana poprzez penetrację. MAX Speed może być również wykorzystany do zwiększenia penetracji. Wzrost prędkości spawania pozwala na wyższą prędkość podawania drutu, zwiększając tym samym głębokość penetracji. Typowy profil zagłębiania w procesie pokazano na rysunku 5. Można to wykorzystać na przykład w spawaniu zmechanizowanym, dzięki czemu spoiny mogą być mniejsze, co zwiększa wydajność spawania. Podczas opracowywania procesu MAX Speed stwierdzono również, że małe zmiany prądu spawania i krótka długość łuku zwiększają odporność na magnetyczne odchylenie łuku, szczególnie w przypadku niestopowych i niskostopowych stali konstrukcyjnych, w porównaniu z konwencjonalnym spawaniem impulsowym.
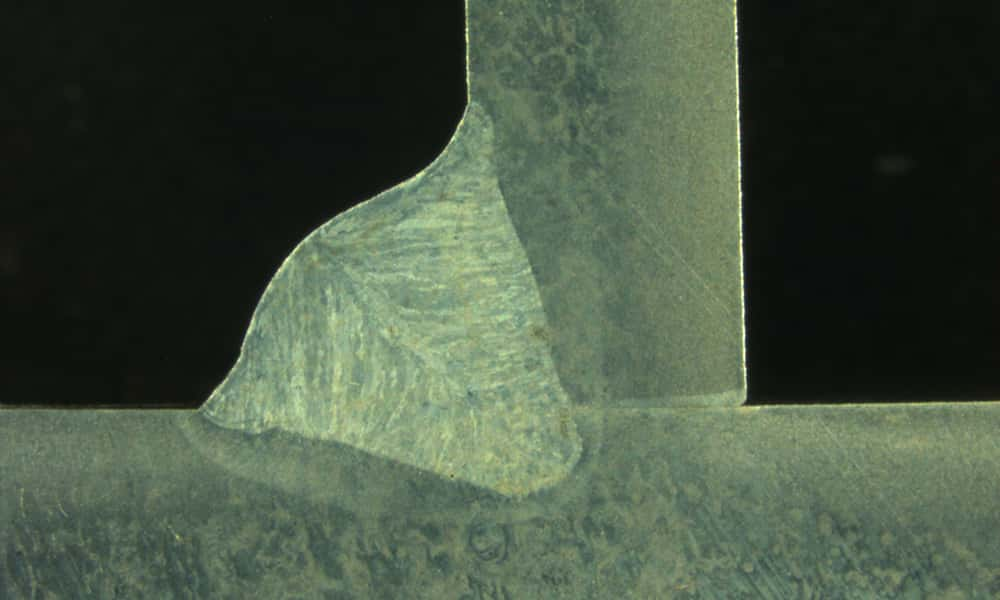
Figure 5. MAX Speed process penetration profile at 1000 mm/min travel speed and 16 m/min wire feed speed. Filler material 1.0mm OK Autrod 12.51 and shielding gas Ar + 18 % CO2. The base material is 5mm S355.
Funkcja MAX Speed jest dostępna w następujących urządzeniach:
X5 FastMig Pulse i X5 FastMig Pulse+
X5 Auto
Master M 355 i Master M 358
MAX Position
MAX Position to synergiczny proces MIG/MAG do spawania pozycyjnego, z wysoką i niską mocą naprzemiennie z częstotliwością umożliwiającą dobrą kontrolę jeziorka spawalniczego. Częstotliwość ta wynosi zazwyczaj 0,8...2,5 Hz. Wyższa moc zapewnia wtopienie, a niższa moc chłodzi jeziorko spawalnicze w pozycjach wymuszonych. W przypadku stali niestopowych i niskostopowych, wyższa moc jest używana dla łuku pulsacyjnego, a niższa dla łuku zwarciowego. W przypadku stali nierdzewnej i stopów aluminium łuk pulsacyjny jest używany przy obu mocach
MAX Position jest zoptymalizowany do spawania w pozycji PF, ale może być używany we wszystkich możliwych pozycjach spawania. Tradycyjnie spawanie w pozycji PF drutem litym wymaga ruchu zakosowego, ale w przypadku MAX Position nie jest on potrzebny. Regulacja procesu jest łatwa, ponieważ zazwyczaj użytkownik musi jedynie dostosować grubość blachy, po czym można rozpocząć spawanie. W porównaniu do tradycyjnego spawania MAG łukiem zwarciowym z ruchem oscylacyjnym, MAX Position może wykorzystywać wyższą prędkość spawania i wyższą średnią prędkość podawania drutu, co skutkuje znacznie wydajniejszym spawaniem. Na przykład, w teście porównawczym pokazanym na rysunku 6, MAX Position osiągnęła prędkość spawania 180 mm/min, w porównaniu do 100 mm/min w przypadku metody konwencjonalnej. MAX Position pozwala również na spawanie mniejszej grubości grani, co skutkuje mniejszą ilością wprowadzanego ciepła i mniejszymi odkształceniami. W porównaniu do spawania rutylowym drutem elektrodowym, spawanie drutem litym MAX Position ma tę zaletę, że nie powstaje żużel a koszty materiału wypełniającego są niższe
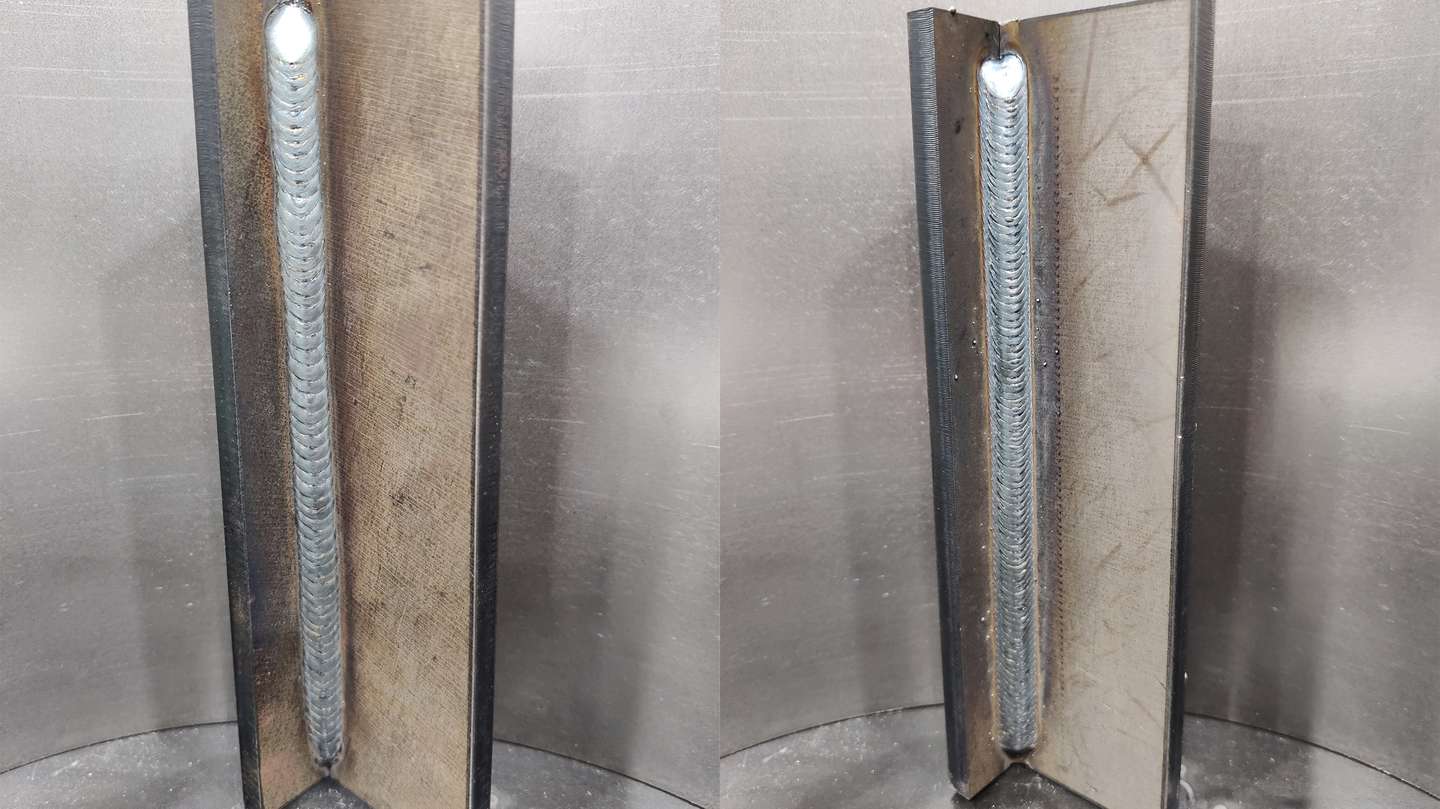
Figure 6. On the left, a PF fillet weld with MAX Position using direct travel. On the right, a PF fillet weld with a conventional MAG with a weaving motion. The base material 8mm S355. Filler material 1.0mm OK Autrod 12.51 and shielding gas Ar + 18 % CO2.
MAX Position jest dostępny dla następujących urządzeń:
X5 FastMig Pulse i X5 FastMig Pulse+
Master M 355 i Master M 358
Touch Sense Ignition (TSI)
Zajarzenie łuku i wczesna faza spawania są zazwyczaj wymagające i krytyczne w przypadku spawania MIG/MAG. Łuk musi zostać szybko i niezawodnie zajarzony pomiędzy poruszającym się drutem elektrodowym a elementem spawanym, który jest zazwyczaj stosunkowo zimny. Po zajarzeniu ważne jest szybkie ustabilizowanie procesu spawania, na przykład pod względem długości łuku, aby umożliwić spawanie wysokiej jakości i uniknąć wad spawalniczych. Mając na uwadze te kwestie, firma Kemppi opracowała technologię Touch Sense Ignition (TSI).
W TSI podajnik drutu popycha drut elektrodowy w kierunku elementu spawanego z niską prędkością początkową, a napięcie obwodu otwartego jest wykorzystywane do wykrywania zwarcia, tj. kontaktu mechanicznego. Drut jest następnie natychmiast cofany o kilka milimetrów, a w tym samym czasie źródło prądu zaczyna dostarczać prąd pilotujący w celu zajarzenia łuku pilotującego. Podczas zajarzenia łuku pilotującego, podawany jest niewielki impuls prądowy, aby odsunąć nieco drut od przedmiotu spawanego, a jednocześnie drut jest podawany w kierunku przedmiotu spawanego z prędkością powolnego wysuwu drutu. Na odpowiednim etapie podawany jest impuls prądowy w celu zajarzenia łuku spawalniczego. Natychmiast potem drut jest przyspieszany do optymalnej prędkości podawania.
Zaletą zajarzenia Touch Sense jest przede wszystkim to, że daje ono drutowi spawalniczemu swobodę ruchu przed rozpoczęciem spawania. Ułatwia to unikanie silnych zwarć, które powodują rozpryski i niestabilność łuku. Skutkuje to miękkim zapłonem, który preferuje obecnie wielu spawaczy. Ze względu na zmniejszenie liczby niezgodności spawalniczych spowodowanych odpryskami i niestabilnością łuku, takich jak podtopienia, Touch Sense Ignition może zminimalizować liczbę poprawek, a nawet straty w produkcji spawalniczej.
TSI jest dostępny w następujących urządzeniach
X5 FastMig Pulse i X5 FastMig Pulse+
X5 FastMig Auto
Master M 355, Master M 358 i Master M 353
Tabela zaawansowanych programów spawania zgodnych z urządzeniami spawalniczymi Kemppi
X5 Pulse+ | X5 Pulse | X5 Auto | X3 Pulse | Master M 358 | Master M 355 | Master M 353 | Master M 323 | Master M 205 | |
|---|---|---|---|---|---|---|---|---|---|
Spawanie impulsowe MIG/MAG | X | X | X | X | X | X | |||
Podwójny impuls MIG/MAG | X | X | X | X | |||||
WiseRoot+ | X | ||||||||
WiseThin+ | X | ||||||||
WiseSteel | X | X | X | X | |||||
WiseFusion | X | X | X | X | X | ||||
WisePenetration | X | X | X | X | |||||
MAX Cool | X | X | X | X | X | X* | |||
MAX Speed | X | X | X | X | X | ||||
MAX Possition | X | X | X | X | |||||
TSI | X | X | X | X | X | X |
*Tylko wybrane programy spawania
Antti Kahri
Antti Kahri
A respected expert in the field of welding, who tragically passed away in early June 2025 while pursuing his passion on a fly fishing trip. As a Welding Engineer on Kemppi Oy’s Welding Team, he held the prestigious International Welding Engineer (IWE) qualification and brought over a decade of experience to developing advanced welding characteristics for TIG, MIG/MAG, and MMA welding machines, including the renowned X8 MIG Welder and MasterTig. Known for his deep expertise and commitment to welding excellence, he was passionate about enhancing the quality and efficiency of welding through user-friendly innovations. His legacy lives on in the technology he helped shape and in the inspiration he offered to colleagues and the wider welding community.
Powiązane produkty
Rodzina produktów
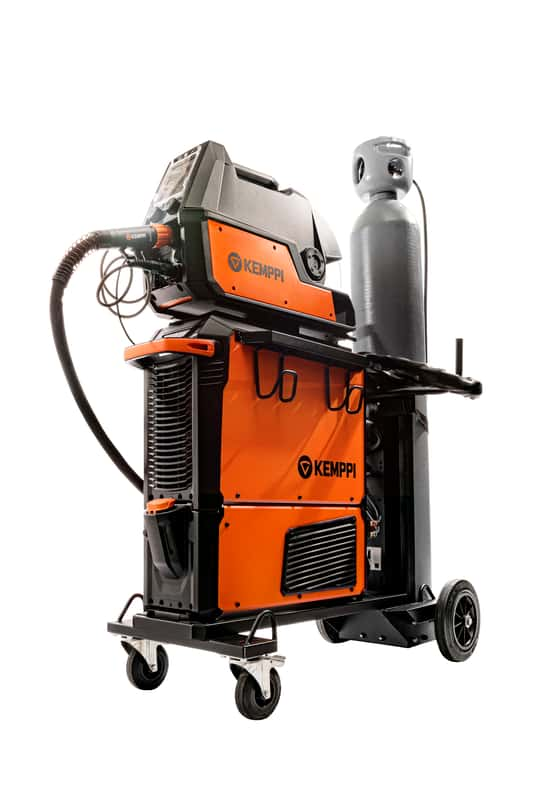
Kompleksowa modułowa wieloprocesowa spawarka przeznaczona głównie do wydajnego spawania techniką MIG/MAG. X5 FastMig można skonfigurować do ręcznego, synergicznego i pulsacyjnego spawania. Bogata oferta akcesoriów zapewniają elastyczność i wydajność procesu produkcji spawalniczej.
Rodzina produktów
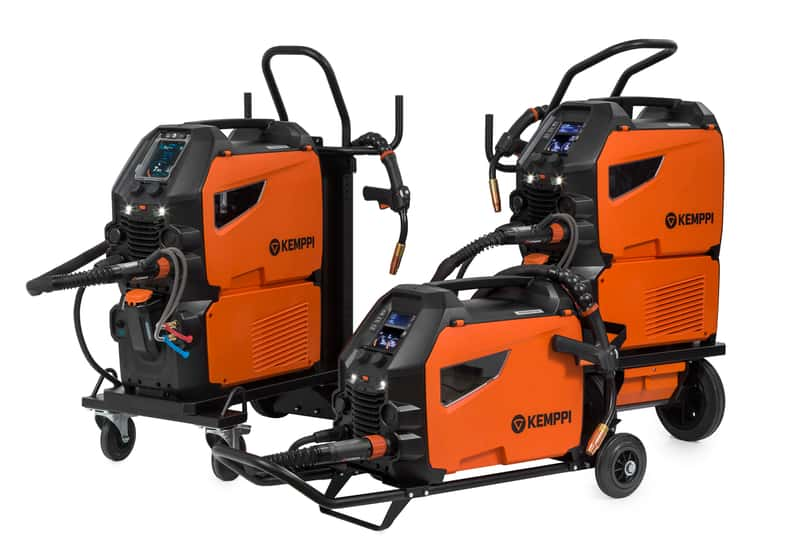
Master M to kompaktowe, ale wydajne urządzenie spawalnicze MIG/MAG, które łączy najwyższą wydajność spawania z ogromną wszechstronnością i szybką konfiguracją — służy do ręcznego, synergicznego i impulsowego spawania MIG.
Rodzina produktów
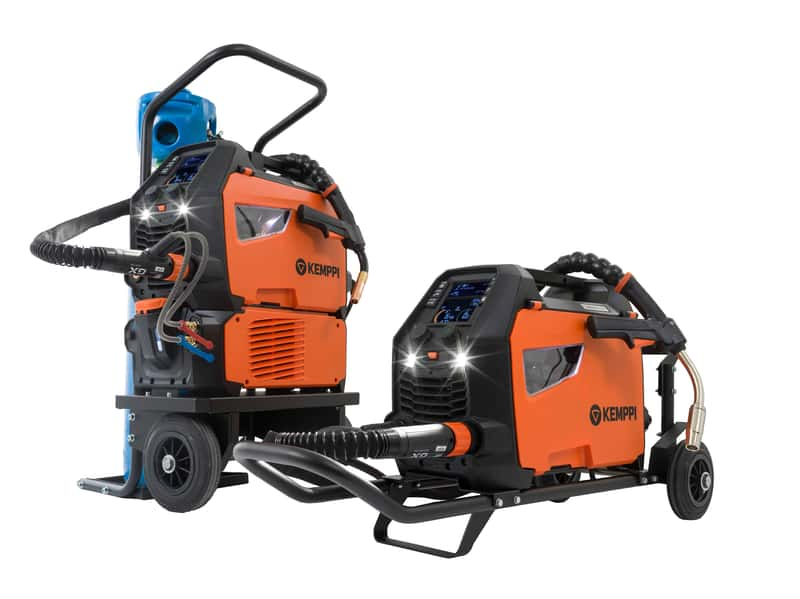
Modele Master M 205 i Master M 323 wyznaczają nowe standardy mocy i wydajności w segmencie przenośnych urządzeń do spawania metodą MIG. Dzięki kompaktowej, lekkiej i łatwej w przenoszeniu konstrukcji spawacze otrzymują mobilne urządzenie, które można przynieść w dowolne miejsce.
Więcej postów na blogu
Jak uniknąć najczęstszych niezgodności w spawaniu metodą MIG/MAG
Oczekiwania co do jakości w produkcji spawalniczej rosną wraz z optymalizacją konstrukcji, jak również z rozwojem materiałów i procesów spawalniczych. Niezgodności spawalnicze mogą w najgorszym przypadku powodować poważne wypadki i uszkodzenia konstrukcji, dlatego tak ważne jest ich unikanie i zrozumienie mechanizmów, które je powodują. W tym tekście prezentujemy najczęstsze niezgodności występujące w spawaniu metodą MIG/MAG i doradzamy, jak ich unikać.
ABC spawania
Obliczanie energii liniowej w spawaniu MIG/MAG
Nowa norma dotycząca badania technologii spawania (EN-ISO 15614-1:2017) zawiera zalecenia dotyczące pomiaru i obliczania energii liniowej. Co konkretnie oznacza to w kontekście spawania MIG/MAG? I jak w praktyce przeprowadzać te obliczenia w zakładach produkcyjnych?
ABC spawania
What is pulsed MIG welding, and for what you can use it?
Pulsed MIG/MAG welding is a significant improvement in welding technology, offering accuracy, productivity, and flexibility that conventional welding methods can hardly compete with. This advanced process has become popular for professionals looking to improve weld quality, especially in demanding applications. Here's a closer look at how pulsed MIG/MAG welding works and the situations where it truly shines.
ABC spawania
Spawanie MIG/MAG
Zastosowania, sprzęt i techniki spawania MIG
ABC spawania
Jak Rapid Welding i Kemppi zbudowały partnerstwo na lata
Rapid Welding współpracuje z Kemppi od chwili założenia firmy w 1990 roku. Roy Edwards, współzałożyciel i dyrektor zarządzający, przedstawia zasady, na których opiera się to 36-letnie partnerstwo: od doboru właściwego rozwiązania spawalniczego i wsparcia urządzeń przez cały okres ich eksploatacji po przeciwdziałanie niedoborowi wykwalifikowanych pracowników oraz znajdowanie odpowiedniego miejsca dla automatyzacji i spawania laserowego.
Automatyzacja spawania, Spawanie ręczne, ABC spawania
Bezpieczeństwo, które nadąża za wyzwaniami spawaczy i zmieniającymi się zagrożeniami
Bezpieczeństwo spawania staje się coraz bardziej wymagające. Choć same zagrożenia generowane przez łuk spawalniczy się nie zmieniają, to w dzisiejszych realiach przemysłowych ekspozycja na nie ulega kumulacji - głównie za sprawą dłuższych zmian roboczych oraz pracy w bardziej ograniczonych, zamkniętych przestrzeniach. W związku z tym, spawalnicze środki ochrony indywidualnej (ŚOI) należy traktować nie tylko jako bezpośrednie zabezpieczenie spawacza, ale również jako dowód zgodności z obowiązującymi normami. W Kemppi ŚOI zwiększające bezpieczeństwo spawania są projektowane i weryfikowane w praktyce na podstawie jasnych wymagań, opinii spawaczy oraz potwierdzonej zgodności z rozporządzeniem UE 2016/425 w sprawie ŚOI, procedurami oznakowania CE i odpowiednimi normami EN.
Bezpieczeństwo, ABC spawania