Innowacja
Co 10 000 spoin mówi o produktywności spawania laserowego
28 października 2026
Ile naprawdę kosztuje wykonanie spoiny? Na podstawie testów porównawczych Kemppi dla spawania laserowego, MAG i TIG analizujemy nie tylko prędkość, lecz także czas spawania, gaz osłonowy, spoiwo, energię liniową i obróbkę po spawaniu. Sprawdź, jak drobne różnice w dużej skali mogą wpływać na zdolność produkcyjną, wydajność i opłacalność inwestycji.
Varsha Saraogi
Tematy:
W świecie science fiction miecze świetlne pomagają ratować galaktykę. W realnym świecie oszczędność 20 sekund może zadecydować o losach całego imperium.
Dwadzieścia sekund wydaje się niemal bez znaczenia. Dopóki nie pomnożymy tego 10 000 razy. Wtedy zamienia się to w ponad 55 godzin czasu produkcyjnego - prawie siedem ośmiogodzinnych zmian, które można by przeznaczyć na ukończenie kolejnej partii, redukcję zaległości lub rozpoczęcie nowego projektu dla klienta.
Prędkość spawania przyciąga uwagę, ponieważ łatwo ją zmierzyć. Uruchom stoper. Wykonaj spoinę. Zatrzymaj czas. Klient nie płaci jednak za prędkość spawania. Płaci za gotowe elementy. A to zmienia kalkulację.
W czasach, gdy producenci borykają się z trudnościami w zwiększaniu spawalniczych mocy przerobowych, kluczowe staje się podnoszenie wydajności w ramach już dostępnych roboczogodzin. Raport Europejskiego Urzędu ds. Pracy (ELA) plasuje spawaczy i operatorów cięcia termicznego w czołówce najbardziej deficytowych zawodów w Europie.
Techniczne porównanie spawania laserowego, MAG i TIG przeprowadzone przez Kemppi pozwala zobaczyć, co może to oznaczać w praktyce.
Co porównało Kemppi?
Porównaliśmy spoiny pachwinowe wykonane laserem, metodą MAG i TIG na blachach stalowych o grubości 1, 2 i 3 mm.
W testach mierzono:
prędkość spawania
energię liniową
zużycie energii elektrycznej
zużycie gazu osłonowego
zużycie spoiwa
W przypadku energii, gazu osłonowego i spoiwa wyniki odnoszą się do spoiny testowej o długości 200 mm.
To zestawienie nie oznacza, że wymienione trzy procesy można stosować zamiennie. W szczególności, uzyskany wymiar „a” spoiny (grubość spoiny pachwinowej) różnił się w poszczególnych próbach, co ma kluczowe znaczenie przy interpretacji zużycia materiałów dodatkowych oraz pozostałych wyników.
Dane te pokazują jednak, jak diametralnie nakłady czasu i zasobów potrzebnych na wykonanie spoiny zmieniają się w zależności od wybranej metody. I to właśnie tutaj zaczyna się uzasadnienie biznesowe.
Ile czasu produkcyjnego może faktycznie uwolnić większa prędkość spawania?
Dla trzech grubości blach zmierzone prędkości spawania wyniosły:
Grubość blachy | Laser | MAG | TIG |
1 mm | 82 cm/min | 39 cm/min | 8 cm/min |
2 mm | 85 cm/min | 57 cm/min | 11 cm/min |
3 mm | 88 cm/min | 55 cm/min | 10 cm/min |
W tych warunkach testowych spawanie laserowe było około 1,5–2,1 raza szybsze niż MAG i około 8–10 razy szybsze niż TIG.
Przeskalujmy jeden z testów. Dla stali o grubości 2 mm dokładnie zmierzone prędkości wyniosły 851 mm/min dla lasera, 571 mm/min dla MAG i 107 mm/min dla TIG.
Gdyby producent miał do wykonania 10 000 spoin o długości 200 mm każda, te prędkości przełożyłyby się w przybliżeniu na:
Proces | Czas spawania 10 000 × 200 mm | Odpowiednik 8-godzinnych zmian spawalniczych |
Laser | 39 godzin | 4,9 zmiany |
MAG | 58 godzin | 7,3 zmiany |
TIG | 312 godzin | 39 zmian |
Oznacza to, że w tym przykładzie zmierzona prędkość lasera uwolniłaby około 19 godzin zdolności spawalniczej w porównaniu z MAG.
W porównaniu z TIG różnica wynosi około 272 godzin spawania.
Należy pamiętać, że jest to ekstrapolacja czasu spawania z jednego kontrolowanego testu, a nie prognoza całkowitego czasu produkcji ani gwarantowanych oszczędności FastBeam³. Przygotowanie, pozycjonowanie, dopasowanie elementów, procedury bezpieczeństwa, kontrola i inne operacje nie zostały uwzględnione, a geometrie badanych spoin były różne.
Mimo to przykład pokazuje ważną rzecz. Kilka sekund na jednej spoinie, przy odpowiedniej skali, może zamienić się w całe zmiany produkcyjne. Wartość biznesowa tych godzin zależy od tego, jak zostaną wykorzystane.
Na przykład, 19 godzin pozwala na wykonanie kolejnej partii produkcyjnej, generując moce przerobowe na realizację projektu dla nowego klienta. Może to również pozwolić doświadczonym spawaczom poświęcić więcej czasu na te złącza i aplikacje, które autentycznie wymagają ich najwyższych kwalifikacji.
Gdzie sprawdza się spawanie laserowe?
Jeśli to właśnie spawanie stanowi na hali „wąskie gardło”, rozwój biznesu może zależeć od odpowiedzi na następujące pytania:
Ile detali można wyprodukować w ciągu każdej dostępnej roboczogodziny spawalniczej?
Które spoiny rzeczywiście wymagają najwyższego poziomu umiejętności spawania ręcznego?
Czy powtarzalne lub specyficzne aplikacje można realizować inaczej, tak aby wykwalifikowani spawacze mogli skupić się na bardziej wymagających zadaniach?
Spawanie laserowe nie eliminuje potrzeby posiadania spawalniczego know-how. Dobór procesu, projektowanie złącza, znajomość materiałów, kontrola jakości i bezpieczeństwo pracy pozostają absolutnie kluczowe. Jednak w odpowiednich aplikacjach, zwiększenie uzysku z każdej roboczogodziny może pomóc producentom podejść do problemu braku mocy przerobowych z zupełnie innej strony.
Co się dzieje, gdy z każdego elementu znika jedna minuta?
Jeśli usprawnienie procesu pozwala zaoszczędzić tylko jedną minutę na każdym komponencie, rocznie uwolniona zdolność produkcyjna wynosi:
Produkcja roczna | Jedna minuta oszczędności na element |
1 000 elementów | 16,7 godziny |
5 000 elementów | 83 godziny |
10 000 elementów | 167 godzin |
50 000 elementów | 833 godziny |
100 000 elementów | 1 667 godzin |
Przy 100 000 elementów to ponad 200 ośmiogodzinnych zmian produkcyjnych.
Najdroższa część procesu może zaczynać się po zakończeniu spawania
Prędkość procesu to tylko jeden z obszarów, w których tracimy czas produkcyjny. Kolejnym są poprawki.
Niska energia liniowa jest zazwyczaj rozpatrywana jako czysto techniczny parametr spawania. Jednak z punktu widzenia uzasadnienia biznesowego o wiele ciekawsze jest to, co niższa energia liniowa oznacza na dalszych etapach produkcji.
W testach przeprowadzonych przez Kemppi energia liniowa przy spawaniu laserowym była znacznie niższa niż w metodach MAG i TIG, i to dla wszystkich trzech badanych grubości blach. Na przykład dla blachy 2 mm wynosiła ona:
Laser — 0,048 kJ/mm
MAG — 0,189 kJ/mm
TIG — 0,287 kJ/mm
To czyni energię liniową niezwykle istotną, ponieważ mniejsza ilość wprowadzonego ciepła pomaga radykalnie zmniejszyć odkształcenia spawalnicze w odpowiednich aplikacjach.
A odkształcenia generują bardzo wymierne koszty robocizny. Badania instytutu TWI nad europejskim przemysłem stoczniowym wykazały, że poprawki wynikające z niedokładności i odkształceń cieplnych szacowano w niektórych aplikacjach na 15-30% całkowitych kosztów robocizny przy budowie nowych statków. TWI wskazało redukcję odkształceń - a tym samym ograniczenie operacji prostowania i poprawek - jako jedną z najważniejszych ekonomicznych motywacji do wdrażania spawania laserowego i hybrydowego w przemyśle stoczniowym.
Wyeliminowanie obróbki po spawaniu często kreuje znacznie większą wartość dodaną, niż samo przyspieszenie kładzenia spoiny.
Dlatego również obecne badania nad produkcją laserową coraz częściej wychodzą poza samą prędkość procesu. Fraunhofer ILT opisuje wyzwania przemysłowej produkcji laserowej w kategoriach krótszych czasów cyklu, mniejszej ilości braków, niższego zużycia energii, lepszego wykorzystania materiału, stabilności procesu i niezawodnej jakości – czyli czynników, które decydują o tym, czy szybki proces rzeczywiście tworzy wartość w produkcji seryjnej.
Co dzieje się ze zużyciem materiałów eksploatacyjnych przy wzroście skali produkcji?
Istnieją koszty, które z pozoru wydają się niewielkie, ponieważ ulatniają się niepostrzeżenie – zaledwie po kilka gramów lub litrów naraz.
Weźmy tę samą spoinę testową o długości 200 mm na blasze 2 mm.
Zmierzono następujące zużycie gazu osłonowego:
Laser — 5,2 l
MAG — 5,6 l
TIG — 11,2 l
Przy 10 000 powtórzeniach tego testu matematycznie daje to w przybliżeniu:
Laser — 52 000 l
MAG — 56 000 l
TIG — 112 000 l
Zużycie spoiwa w tym samym teście wyniosło:
Laser — 1,5 g
MAG — 8,7 g
TIG — 3,6 g
Dla 10 000 spoin testowych:
Laser — 15 kg
MAG — 87 kg
TIG — 36 kg
Ponownie, nie należy interpretować tego jako uniwersalnej, procentowej oszczędności, ponieważ uzyskane wymiary „a” spoiny (grubości spoiny pachwinowej) były różne. W teście na blasze 2 mm odnotowane wymiary „a” wyniosły: 0,8 mm dla lasera, 2,2 mm dla MAG i 1,6 mm dla TIG.
Ale to właśnie dlatego tak ogromne znaczenie ma wskaźnik ROI (zwrot z inwestycji) wyliczony dla konkretnego środowiska produkcyjnego.
Kiedy producent podstawi do wzoru realne ceny drutu i gazu oraz roczny wolumen spoin, te pojedyncze gramy i litry zamieniają się w potężne dodatkowe wydatki.
ROI spawania laserowego
Dla producenta rozważającego wdrożenie systemu FastBeam 3, miarodajne równanie ROI musi uwzględniać znacznie więcej niż tylko samą prędkość spawania.
Powinien obejmować:
Wolumen produkcji: Ile odpowiednich elementów lub metrów spoiny powstaje rocznie?
Godziny spawania: Ile czasu operatora wymaga obecny proces?
Przygotowanie i dopasowanie: Czy zastosowanie zapewnia wymaganą przez proces powtarzalność dopasowania złącza?
Obróbka wykończeniowa: Jak dużo szlifowania, czyszczenia lub prac estetycznych następuje bezpośrednio po spawaniu?
Usuwanie odkształceń (prostowanie): Ile nakładów pracy pochłania przywrócenie pospawanych detali do wymaganych tolerancji wymiarowych?
Poprawki i braki: Jak często praca musi być poprawiana lub złomowana?
Materiały eksploatacyjne: Ile spoiwa, gazu i innych materiałów eksploatacyjnych wymaga każdy proces?
Energia: Jakie jest rzeczywiste zużycie energii na gotowy element?
Inwestycja: Jakie urządzenia, szkolenia, konserwacja i infrastruktura bezpieczeństwa laserowego są wymagane?
Ile dla Twojej firmy jest warta jedna uwolniona godzina produkcyjna?
Uwolnienie tych samych 100 godzin w zakładzie z sześciotygodniowym portfelem zaległych zamówień może pozwolić przyjąć więcej zleceń bez natychmiastowego uruchamiania kolejnej zmiany lub stanowiska spawalniczego.
W tym momencie produktywność spawania może stać się komercyjną zdolnością produkcyjną.
Trzy zakłady. Trzy zupełnie różne biznesowe uzasadnienia dla spawania laserowego.
Wyobraźmy sobie trzech producentów rozważających wdrożenie tej samej technologii.
Podwykonawca wysokoseryjny
Produkuje tysiące podobnych zespołów z blachy o stabilnym dopasowaniu.
Pięć lub dziesięć sekund ma znaczenie, gdy powtarza się tysiące razy. Szybsze spawanie, mniejsze zużycie materiałów eksploatacyjnych i krótsza obróbka po spawaniu mogą razem uwolnić znaczącą roczną zdolność produkcyjną.
Największą szansą może być zwiększenie przepustowości.
Producent elementów ze stali nierdzewnej
Wolumeny są niższe, ale liczy się jakość wizualna spoin. Znaczna część robocizny jest przeznaczana na szlifowanie, czyszczenie i korektę odkształceń.
Największa oszczędność może wcale nie wynikać z prędkości spawania.
Może wynikać z ograniczenia wszystkiego, co dzieje się po spawaniu.
Zakład o dużej różnorodności produkcji
Produkuje stale zmieniające się komponenty, małe serie i złącza o zróżnicowanym dopasowaniu.
Prędkość lasera może wyglądać imponująco podczas demonstracji, ale zakład może nie być w stanie wykorzystać jej przy każdym zleceniu. MAG i TIG nadal mogą być lepszym wyborem w wielu zastosowaniach.
Wyzwaniem jest więc znalezienie właściwych zastosowań dla lasera, a nie zastąpienie każdego istniejącego procesu.
To ważne rozróżnienie.
Laser nie zastępuje metody MAG ani TIG
Warto zadać sobie kluczowe pytanie: Które obszary naszej produkcji wygenerowałyby wyższą wartość dodaną, gdybyśmy zaczęli je spawać w inny sposób?
Testy przeprowadzone przez Kemppi wykazują, że w badanych warunkach spawanie laserowe zapewniło wyższą prędkość procesu, niższe zużycie energii elektrycznej na 200 mm próbnej spoiny, a także mniejsze zużycie gazu osłonowego i spoiwa niż analogiczne spoiny wykonane metodami MAG i TIG.
Te liczby nie oznaczają jednak, że każdy producent powinien podjąć identyczną decyzję.
Zamiast tego, spójrz na zaoszczędzone podczas spawania sekundy. Następnie pomnóż je przez roczny wolumen. Spójrz na minuty tracone na obróbkę wykończeniową, poprawki oraz na roboczogodziny spawalnicze, które obecnie ograniczają Twoją produkcję. Zastanów się, co kolejne 20, 100 czy 500 uwolnionych roboczogodzin oznaczałoby dla portfela zamówień.
Ponieważ najsilniejszym uzasadnieniem biznesowym jest to, co Twoja firma może osiągnąć dzięki odzyskanemu czasowi.
Powiązane produkty
Rodzina produktów
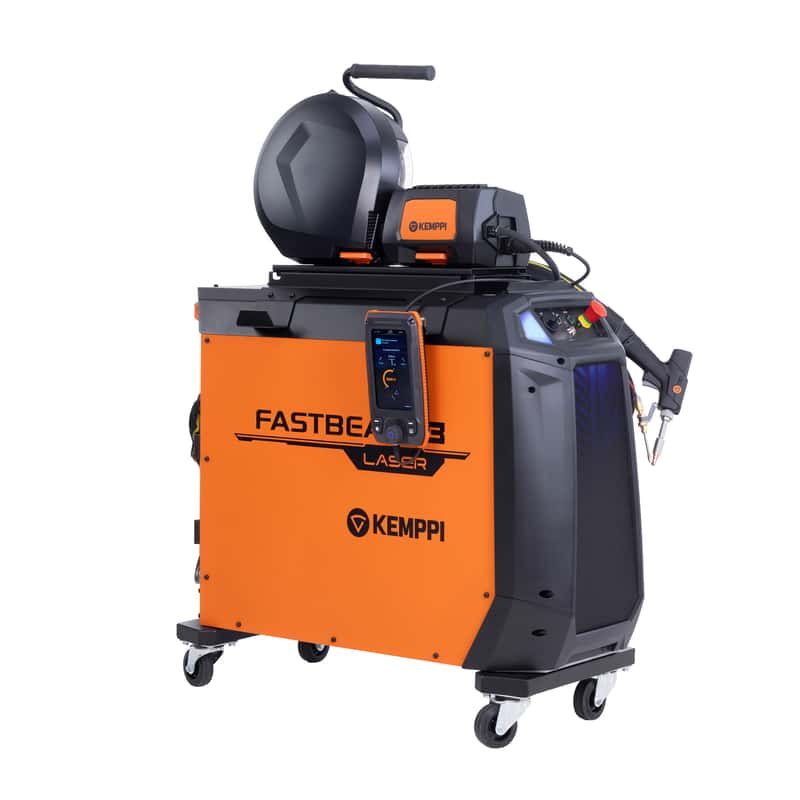
FastBeam 3 to produkowane w Finlandii urządzenie spawalnicze do ręcznego spawania laserem światłowodowym o mocy 3 kW, przeznaczone do szybkiego i kontrolowanego spawania stali, stali nierdzewnej i aluminium. Zintegrowane funkcje Penetration Shape Control i Weld Assist zapewniają precyzyjną regulację procesu, szybsze przygotowanie do pracy i cyfrową identyfikowalność w spawaniu laserowym w warunkach przemysłowych.
Więcej postów na blogu
How does steel welding benefit from special processes?
Welding mild steels may often be considered a simple task. However, welding these steels has specific characteristics that can make the welding process challenging.
Spawanie ręczne, ABC spawania
Zaawansowane procesy spawalnicze Kemppi: Spawanie MIG/MAG
Jednym z najważniejszych elementów rozwoju sprzętu spawalniczego od dawna jest ulepszanie procesów spawalniczych i tworzenie nowych wariantów procesów. Nowoczesne metody pomiaru i kontroli łuku spawalniczego umożliwiły stworzenie szerokiej gamy wariantów procesu spawania łukowego. Te zaawansowane procesy spawalnicze znacznie poprawiają wydajność produkcji spawalniczej i jakość spoin. W tym artykule przedstawiono specjalne procesy i operacje opracowane przez firmę Kemppi na potrzeby spawania MIG/MAG.
ABC spawania, Spawanie ręczne
Jak Rapid Welding i Kemppi zbudowały partnerstwo na lata
Rapid Welding współpracuje z Kemppi od chwili założenia firmy w 1990 roku. Roy Edwards, współzałożyciel i dyrektor zarządzający, przedstawia zasady, na których opiera się to 36-letnie partnerstwo: od doboru właściwego rozwiązania spawalniczego i wsparcia urządzeń przez cały okres ich eksploatacji po przeciwdziałanie niedoborowi wykwalifikowanych pracowników oraz znajdowanie odpowiedniego miejsca dla automatyzacji i spawania laserowego.
Automatyzacja spawania, Spawanie ręczne, ABC spawania
Bezpieczeństwo, które nadąża za wyzwaniami spawaczy i zmieniającymi się zagrożeniami
Bezpieczeństwo spawania staje się coraz bardziej wymagające. Choć same zagrożenia generowane przez łuk spawalniczy się nie zmieniają, to w dzisiejszych realiach przemysłowych ekspozycja na nie ulega kumulacji - głównie za sprawą dłuższych zmian roboczych oraz pracy w bardziej ograniczonych, zamkniętych przestrzeniach. W związku z tym, spawalnicze środki ochrony indywidualnej (ŚOI) należy traktować nie tylko jako bezpośrednie zabezpieczenie spawacza, ale również jako dowód zgodności z obowiązującymi normami. W Kemppi ŚOI zwiększające bezpieczeństwo spawania są projektowane i weryfikowane w praktyce na podstawie jasnych wymagań, opinii spawaczy oraz potwierdzonej zgodności z rozporządzeniem UE 2016/425 w sprawie ŚOI, procedurami oznakowania CE i odpowiednimi normami EN.
Bezpieczeństwo, ABC spawania
Eurosatory 2026 And the Future of Defence Manufacturing
Eurosatory 2026 highlighted a clear shift in modern defence manufacturing. While defence systems are becoming more digital, networked, and autonomous, their foundation remains physical. From armoured vehicles and artillery to industrial resilience, welding quality, steel structures, and production discipline remain paramount to defence readiness.
Cyfryzacja, Innowacja
How AI Supports Quality, Traceability, and Flexibility in Robotic Welding
The AITOOLS1 webinar explored how AI-assisted process control, machine vision, synchronized data, and machine learning models are advancing robotic welding automation, improving quality management, traceability, and production flexibility for demanding industrial production.
Automatyzacja spawania, Innowacja, Cyfryzacja