Innovation
Hvad 10.000 svejsninger viser om produktiviteten ved lasersvejsning
28. oktober 2026
Hvad koster en svejsning egentlig? Kemppis sammenligning af laser-, MAG- og TIG-svejsning ser ud over svejsehastigheden og undersøger de faktorer, der påvirker produktionsomkostningerne – fra arbejdstimer og forbrugsmaterialer til varmetilførsel, efterbearbejdning og omarbejde. Se, hvordan tilsyneladende små forskelle kan vokse sig store på tværs af tusindvis af svejsninger, frigøre produktionskapacitet, øge effektiviteten og styrke det økonomiske grundlag for lasersvejsning.
Varsha Saraogi
Emner:
I science fiction hjælper lyssværd med at redde galaksen. I den virkelige verden kan 20 sparede sekunder afgøre et imperiums skæbne.
Tyve sekunder lyder næsten betydningsløst. Indtil det gentager sig 10.000 gange. Så bliver det til mere end 55 timers produktionstid – næsten syv arbejdsdage à otte timer, som potentielt kunne bruges på at færdiggøre endnu en serie, nedbringe et produktionsefterslæb eller påbegynde det næste kundeprojekt.
Svejsehastigheden får opmærksomhed, fordi den er nem at måle. Start stopuret. Udfør svejsningen. Stop uret. Men kunden betaler ikke for svejsehastighed. Kunden betaler for færdige emner. Og det ændrer regnestykket.
I en tid, hvor producenter allerede har svært ved at øge kapaciteten med kvalificerede svejsere, bliver det stadig vigtigere at få mere produktion ud af de timer, der er til rådighed. En rapport fra Den Europæiske Arbejdsmarkedsmyndighed placerer svejsere og flammeskærere blandt de faggrupper, hvor manglen på arbejdskraft er størst i Europa.
En teknisk sammenligning af laser-, MAG- og TIG-svejsning udført af Kemppi giver et nyttigt grundlag for at se, hvad det kan betyde i praksis.
Hvad sammenlignede Kemppi?
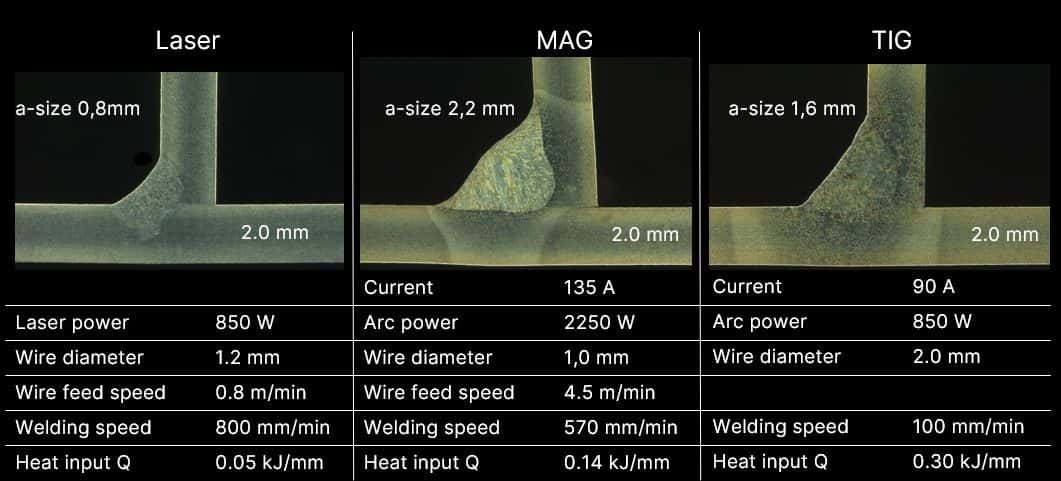
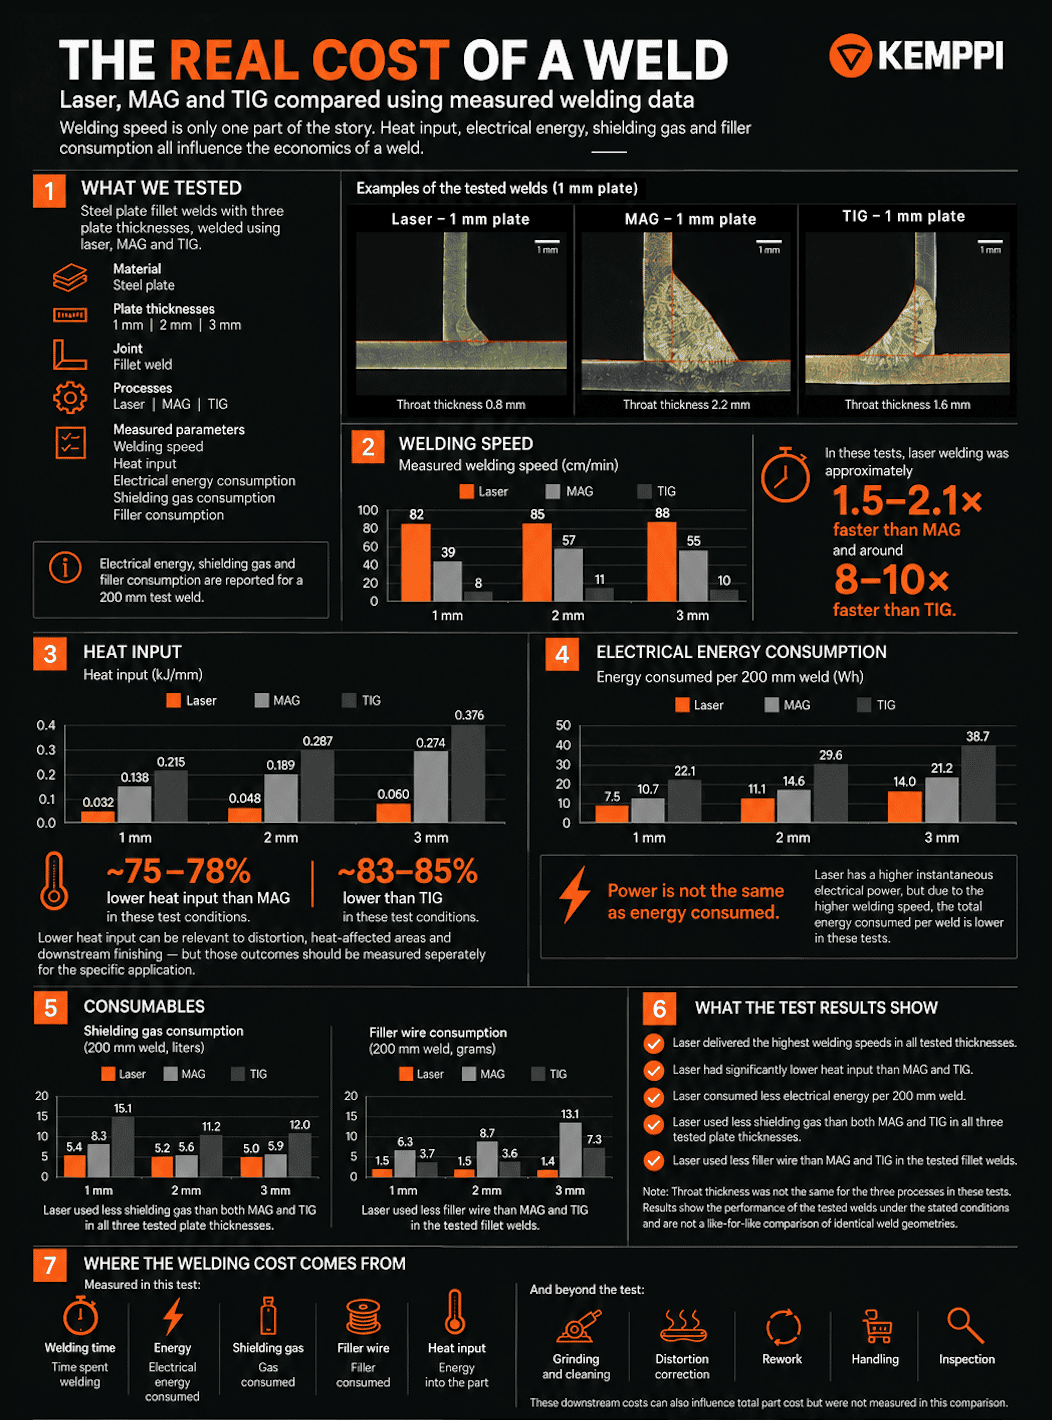
Vi sammenlignede kantsømme udført med laser-, MAG- og TIG-svejsning på stålplader med en tykkelse på 1, 2 og 3 mm.
I testene målte vi:
Svejsehastighed
Varmetilførsel
Energiforbrug
Forbrug af beskyttelsesgas
Forbrug af tilsatsmaterial
Resultaterne for energi, beskyttelsesgas og tilsatsmateriale er baseret på en 200 mm lang testsvejsning.
Sammenligningen betyder ikke, at de tre processer uden videre kan erstatte hinanden. Især var a-målene forskellige mellem de testede svejsninger, hvilket er vigtigt at tage højde for ved fortolkning af forbruget af tilsatsmateriale og de øvrige resultater.
Det, dataene viser, er, hvor markant en svejsnings ressource- og tidsforbrug kan ændre sig afhængigt af processen. Og det er her, den økonomiske vurdering begynder.
Hvor meget produktionstid kan svejsehastigheden egentlig frigøre?
For de tre pladetykkelser blev følgende svejsehastigheder målt:
Pladetykkelse | Laser | MAG | TIG |
1 mm | 82 cm/min | 39 cm/min | 8 cm/min |
2 mm | 85 cm/min | 57 cm/min | 11 cm/min |
3 mm | 88 cm/min | 55 cm/min | 10 cm/min |
Under disse testbetingelser var svejsehastigheden med laser cirka 1,5–2,1 gange så høj som med MAG og omkring 8–10 gange så høj som med TIG.
Lad os opskalere blot én af testene. I testen med 2 mm stål var de præcist målte hastigheder 851 mm/min for laser, 571 mm/min for MAG og 107 mm/min for TIG.
Hvis en producent skulle udføre 10.000 svejsninger à 200 mm, ville disse hastigheder omtrent svare til:
Proces | Svejsetid for 10.000 svejsninger à 200 mm | Svarende til svejseskift à 8 timer |
Laser | 39 timer | 4,9 skift |
MAG | 58 timer | 7,3 skift |
TIG | 312 timer | 39 skift |
Det betyder, at den målte svejsehastighed med laser i dette eksempel ville frigøre cirka 19 timers svejsekapacitet sammenlignet med MAG.
Sammenlignet med TIG er forskellen cirka 272 svejsetimer.
Bemærk, at dette er en ekstrapolering af svejsetiden fra én kontrolleret test, ikke en prognose for den samlede produktionstid eller en garanti for besparelser med FastBeam³. Forberedelse, positionering, tilpasning af emner, sikkerhedsprocedurer, kontrol og andre arbejdsgange er ikke medregnet, og geometrien af de testede svejsninger var forskellig.
Men eksemplet illustrerer en vigtig pointe. Få sekunder pr. svejsning kan blive til hele produktionsskift ved større mængder. Den forretningsmæssige værdi af disse timer afhænger af, hvad de bruges til.
For eksempel kunne 19 timer bruges på endnu en produktionsserie og dermed skabe kapacitet til et ekstra kundeprojekt. Eller de kunne give erfarne svejsere mere tid til samlinger og opgaver, som virkelig kræver deres ekspertise.
Hvor passer lasersvejsning ind?
Hvis svejsningen er flaskehalsen, kan virksomhedens vækst derfor afhænge af spørgsmål som:
Hvor mange komponenter kan der produceres pr. tilgængelig svejsetime?
Hvilke svejsninger kræver reelt det højeste niveau af manuelle færdigheder?
Kan gentagne opgaver eller andre egnede svejseopgaver udføres på en anden måde, så kvalificerede svejsere kan fokusere på andre opgaver?
Lasersvejsning fjerner ikke behovet for svejsefaglig ekspertise. Valg af proces, samlingsudformning, materialekendskab, kvalitetskontrol og sikker betjening er fortsat afgørende. Men i egnede anvendelser kan en højere produktion pr. svejsetime hjælpe producenter med at løse kapacitetsproblemet fra en anden vinkel.
Hvad sker der, når der spares ét minut på hvert emne?
Hvis en procesforbedring reducerer produktionstiden med blot ét minut pr. komponent, bliver den årligt frigjorte kapacitet:
Årlig produktion | Ét minut sparet pr. emne |
1.000 emner | 16,7 timer |
5.000 emner | 83 timer |
10.000 emner | 167 timer |
50.000 emner | 833 timer |
100.000 emner | 1.667 timer |
Ved 100.000 emner svarer det til mere end 200 produktionsskift à otte timer.
Og når svejsningen er afsluttet?
Selve svejsningen er kun ét af de steder, hvor produktionstiden kan blive brugt.
Et andet er omarbejde.
Lav varmetilførsel omtales normalt som en teknisk egenskab ved svejsningen. I den økonomiske vurdering er det mere interessante spørgsmål imidlertid, hvad lavere varmetilførsel kan betyde for de efterfølgende arbejdsgange.
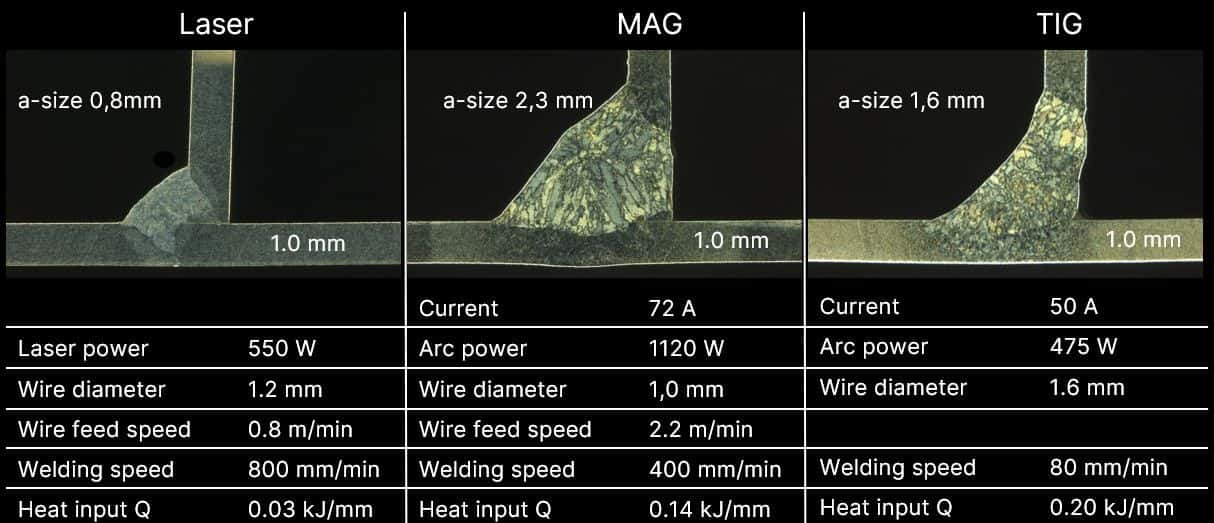
I Kemppis test var varmetilførslen ved lasersvejsning væsentligt lavere end ved MAG og TIG for alle tre testede pladetykkelser. På 2 mm pladen blev der eksempelvis målt:
Laser — 0,048 kJ/mm
MAG — 0,189 kJ/mm
TIG — 0,287 kJ/mm
Varmetilførslen er interessant, fordi en lavere varmetilførsel kan bidrage til at reducere deformation i egnede anvendelser.
Og deformation medfører helt konkrete lønomkostninger. TWI's forskning i europæisk skibsbygning viste, at omarbejde som følge af unøjagtigheder og termisk deformation i visse anvendelser var blevet anslået til 15–30 % af lønomkostningerne ved nybygning af skibe. TWI fremhævede mindre deformation og et reduceret behov for opretning og omarbejde som en af de væsentlige økonomiske drivkræfter bag brugen af laser- og laserhybridsvejsning i skibsbygning.
At fjerne arbejde efter svejsningen kan nogle gange skabe større værdi end at udføre selve svejsningen hurtigere.
Det er også derfor, at den aktuelle forskning i laserbaseret produktion i stigende grad ser ud over selve proceshastigheden. Fraunhofer ILT beskriver udfordringerne ved industriel laserproduktion med fokus på kortere cyklustider, færre kasserede emner, lavere energiforbrug, bedre materialeudnyttelse, processtabilitet og ensartet, pålidelig kvalitet – faktorer, der alle er med til at afgøre, om en hurtig proces faktisk skaber værdi i serieproduktion.
Hvad sker der med forbruget af materialer, når produktionen skaleres op?
Så er der de omkostninger, der virker små, fordi forbruget sker få gram eller liter ad gangen.
Tag den samme 200 mm lange testsvejsning på 2 mm plade.
Det målte beskyttelsesgasforbrug var:
Laser — 5,2 l
MAG — 5,6 l
TIG — 11,2 l
Ved 10.000 gentagelser af denne test ville det rent matematisk svare til cirka:
Laser — 52.000 l
MAG — 56.000 l
TIG — 112.000 l
Forbruget af tilsatsmateriale ved den samme test var:
Laser — 1,5 g
MAG — 8,7 g
TIG — 3,6 g
Ved 10.000 testsvejsninger:
Laser — 15 kg
MAG — 87 kg
TIG — 36 kg
Dette bør igen ikke fortolkes som en generelt gældende procentvis besparelse, fordi svejsningernes a-mål var forskellige. I testen med 2 mm plade var de registrerede a-mål 0,8 mm for laser, 2,2 mm for MAG og 1,6 mm for TIG.
Men netop derfor er det vigtigt at beregne investeringsafkastet ud fra den konkrete produktion.
Når en producent indsætter sine faktiske priser på svejsetråd og gas samt den årlige svejsemængde i beregningen, bliver gram og liter til konkrete udgifter.
Investeringsafkastet ved lasersvejsning
For en producent, der overvejer FastBeam³, skal en brugbar beregning af investeringsafkastet omfatte mere end svejsehastigheden.
Den bør tage højde for:
Produktionsmængde
Hvor mange relevante emner eller meter svejsesøm produceres årligt?
Svejsetimer
Hvor meget operatørtid kræver den nuværende proces?
Forberedelse og tilpasning af emner
Kan emnerne tilpasses og samles med den ensartethed, som processen kræver?
Efterbearbejdning
Hvor meget slibning, rengøring eller kosmetisk efterbearbejdning er nødvendig efter svejsningen?
Opretning af deformationer
Hvor meget arbejdstid bruges på at bringe svejste emner tilbage inden for tolerancerne?
Omarbejde og kassation
Hvor ofte skal arbejdet korrigeres, eller emner kasseres?
Forbrugsmaterialer
Hvor meget tilsatsmateriale, gas og andre forbrugsmaterialer kræver hver proces?
Energi
Hvad er det faktiske energiforbrug pr. færdigt emne?
Investering
Hvilket udstyr, hvilken uddannelse, hvilken vedligeholdelse og hvilke installationer til lasersikkerhed er nødvendige?
Hvad er en frigjort produktionstime værd for din virksomhed?
At spare 100 timer på et værksted med et produktionsefterslæb på seks uger kan gøre det muligt at tage imod flere ordrer uden straks at tilføje endnu et skift eller en ekstra svejsestation.
Det er her, højere svejseproduktivitet kan blive til kapacitet, der skaber forretning.
Tre værksteder. Tre forskellige økonomiske begrundelser for lasersvejsning.
Forestil dig tre producenter, der overvejer den samme teknologi.
Underleverandøren med store produktionsserier
Virksomheden fremstiller tusindvis af ensartede pladesamlinger med stabil og ensartet tilpasning af emnerne.
Fem eller ti sekunder gentaget tusindvis af gange gør en forskel. Hurtigere svejsning, lavere forbrug af materialer og kortere efterbearbejdning kan tilsammen frigøre betydelig kapacitet på årsbasis.
Den største mulighed kan være at få flere emner gennem produktionen.
Producenten af emner i rustfrit stål
Produktionsmængderne er mindre, men svejsningernes synlige kvalitet er vigtig. Der bruges mange arbejdstimer på slibning, rengøring og opretning af deformationer.
Den største besparelse kommer måske slet ikke fra svejsehastigheden.
Den kan komme fra at reducere alt det arbejde, der følger efter svejsningen.
Værkstedet med stor produktvariation
Værkstedet producerer hele tiden nye typer komponenter, små serier og samlinger med varierende emnetilpasning.
Laserens svejsehastighed kan se imponerende ud i en demonstration, men værkstedet kan måske ikke udnytte den til alle opgaver. MAG og TIG kan fortsat være det bedste valg til mange anvendelser.
Udfordringen er derfor at finde de rette anvendelser for laser frem for at erstatte alle eksisterende processer.
Laser erstatter ikke MAG eller TIG
Et nyttigt spørgsmål er: Hvilke dele af vores produktion ville skabe større værdi, hvis vi svejsede dem anderledes?
Kemppis test viser, at laser under de testede betingelser gav højere svejsehastigheder, lavere elektrisk energiforbrug pr. 200 mm testsvejsning, lavere gasforbrug og lavere forbrug af tilsatsmateriale end de tilsvarende testede MAG- og TIG-svejsninger.
Disse tal betyder ikke, at alle producenter bør træffe den samme beslutning.
Se i stedet på sekunderne brugt på svejsning. Gang dem derefter med den årlige produktionsmængde.
Se på minutterne brugt på efterbearbejdning, på omarbejde og på de svejsetimer, der i dag begrænser produktionen.
Se på, hvad yderligere 20, 100 eller 500 tilgængelige timer kunne betyde for ordrebogen.
For det stærkeste økonomiske argument er, hvad din virksomhed kan gøre med den tid, den får tilbage.
Varsha Saraogi
Varsha Saraogi
Hails from a background in journalism and editorial strategy and brings an international B2B perspective to content and communications at Kemppi. Passionate about creating stories that connect welding technology with the people and industries it serves, combining technical substance with a clear and engaging voice. Work has been published in specialist titles such as Airport Technology, Railway Technology, Ship Technology, FinTech Global, and RegTech Analyst, reflecting experience across a wide range of industrial and business sectors.
Relaterede produkter
Produktfamilie
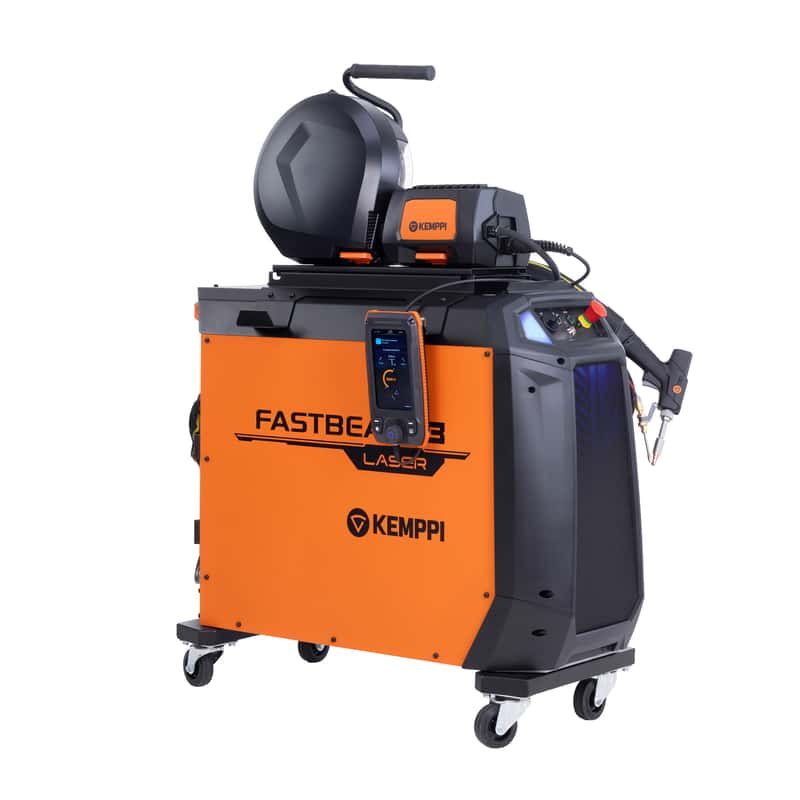
FastBeam 3 er en finsk-produceret 3 kW håndholdt svejsemaskine med fiberlaser til hurtig, kontrolleret svejsning af stål, rustfrit stål og aluminium. Styring af indbrændingsform og Weld Assist-integration giver præcis procesjustering, hurtigere opsætning og digital sporbarhed ved industriel lasersvejsning.
Flere blogindlæg
How does steel welding benefit from special processes?
Welding mild steels may often be considered a simple task. However, welding these steels has specific characteristics that can make the welding process challenging.
Manuel svejsning, Svejsningens ABC
Kemppi's advanced welding processes: MIG/MAG welding
One of the most important elements in developing welding equipment has long been improving welding processes and creating new process variations. Modern measurement and arc control methods have made a wide range of variations in the arc welding process possible. These advanced welding processes significantly improve welding production efficiency and weld quality. This article presents the special processes and operations developed by Kemppi for MIG/MAG welding.
Svejsningens ABC, Manuel svejsning
How Rapid Welding and Kemppi Built a Partnership That Lasts
Rapid Welding has worked with Kemppi since the company opened in 1990. Co-founder and Managing Director Roy Edwards highlighted the principles behind that 36-year partnership, from choosing the right welding solution and supporting equipment throughout its life to addressing the skills shortage and finding the right place for automation and laser welding.
Automatisering af svejsning, Manuel svejsning, Svejsningens ABC
Sikkerhed, der holder trit med svejsernes udfordringer og skiftende risici
Svejsesikkerhed er blevet stadig mere krævende. Risikoen er den samme, men moderne arbejdsforhold betyder, at eksponeringen kan hobe sig op i løbet af længerevarende arbejdsskift og i trange indendørs rum. Det betyder, at personlige værnemidler til svejsning både skal ses som beskyttelse af svejseren og som overholdelse af regler. Hos Kemppi designes og valideres personlige værnemidler til svejsesikkerhed i praksis gennem klare krav, feedback fra svejsere og verificeret overholdelse af EU's PPE-forordning 2016/425, CE-mærkningsprocesser og relevante EN-standarder.
Sikkerhed, Svejsningens ABC
Eurosatory 2026 And the Future of Defence Manufacturing
Eurosatory 2026 highlighted a clear shift in modern defence manufacturing. While defence systems are becoming more digital, networked, and autonomous, their foundation remains physical. From armoured vehicles and artillery to industrial resilience, welding quality, steel structures, and production discipline remain paramount to defence readiness.
Digitalisering, Innovation
How AI Supports Quality, Traceability, and Flexibility in Robotic Welding
The AITOOLS1 webinar explored how AI-assisted process control, machine vision, synchronized data, and machine learning models are advancing robotic welding automation, improving quality management, traceability, and production flexibility for demanding industrial production.
Automatisering af svejsning, Innovation, Digitalisering