Innovaatio
Mitä 10 000 hitsiä paljastavat laserhitsauksen tuottavuudesta ?
28. lokakuuta 2026
Mistä hitsin todellinen kustannus muodostuu? Kempin laser-, MAG- ja TIG-hitsauksen vertailu osoittaa, miksi pelkkä hitsausnopeus ei kerro koko totuutta. Tutustu siihen, miten hitsaustunnit, suojakaasu, lisäaine, lämmöntuonti ja jälkityöstö vaikuttavat tuotantokustannuksiin sekä miten pienet erot voivat suurissa tuotantomäärissä parantaa kapasiteettia ja kannattavuutta.
Varsha Saraogi
Aiheet:
Tieteiskirjallisuudessa valomiekat auttavat pelastamaan galaksin. Todellisessa maailmassa 20 sekunnin säästö voi ratkaista kokonaisen imperiumin kohtalon.
Kaksikymmentä sekuntia kuulostaa lähes merkityksettömältä, kunnes se toistuu 10 000 kertaa. Silloin siitä kertyy yli 55 tuntia tuotantoaikaa. Se vastaa lähes seitsemää kahdeksantunnin työvuoroa, jotka voitaisiin käyttää seuraavan erän viimeistelyyn, tuotantojonon purkamiseen tai seuraavan asiakasprojektin aloittamiseen.
Hitsaussuorituskykyyn ja -nopeuteen kiinnitetään usein huomiota, koska sitä on helppo mitata: käynnistä ajanotto, tee hitsi, pysäytä kello. Asiakas ei kuitenkaan maksa hitsausnopeudesta, vaan valmiista kappaleista. Tämä muuttaa laskentatapaa täysin.
Aikana, jolloin valmistava teollisuus kamppailee jo valmiiksi ammattitaitoisen hitsauskapasiteetin riittävyyden kanssa, on entistäkin tärkeämpää tehostaa tuotantoa nykyisten työtuntien puitteissa. Euroopan työviranomaisen (ELA) raportissa hitsaajat ja polttoleikkaajat sijoittuvatkin Euroopan suurimpien pula-alojen joukkoon.
Kempin tekninen vertailu laser-, MAG- ja TIG-hitsauksen välillä tarjoaa hyödyllisen tavan tarkastella, mitä tämä voi käytännössä tarkoittaa.
Mitä Kemppi vertaili?
Vertailimme laser-, MAG- ja TIG-pienahitsejä 1, 2 ja 3 mm:n teräslevyillä.
Testeissä mitattiin:
hitsausnopeus
lämmöntuonti
sähköenergian kulutus
suojakaasun kulutus
lisäaineen kulutus
Sähköenergian, suojakaasun ja lisäaineen osalta tulokset perustuvat 200 mm:n testihitsiin.
Vertailu ei tarkoita, että nämä kolme prosessia olisivat keskenään korvattavissa. Erityisesti testihitsien a-mitat poikkesivat toisistaan, mikä on tärkeää huomioida lisäaineen kulutusta ja muita tuloksia tulkittaessa.
Tulokset kuitenkin osoittavat, kuinka paljon yhden hitsin ajallinen ja resurssiprofiili voi muuttua prosessin mukaan. Ja juuri siitä liiketoimintaperuste alkaa.
Kuinka paljon tuotantoaikaa hitsausnopeus voi todella vapauttaa?
Kolmella levynpaksuudella mitatut hitsausnopeudet olivat:
Levynpaksuus | Laser | MAG | TIG |
|---|---|---|---|
1 mm | 82 cm/min | 39 cm/min | 8 cm/min |
2 mm | 85 cm/min | 57 cm/min | 11 cm/min |
3 mm | 88 cm/min | 55 cm/min | 10 cm/min |
Näissä testiolosuhteissa laserhitsauksen nopeus oli noin 1,5–2,1-kertainen MAG-hitsaukseen verrattuna ja noin 8–10-kertainen TIG-hitsaukseen verrattuna.
Skaalataan yksi testeistä. 2 mm:n teräslevyn testissä tarkat mitatut nopeudet olivat laserilla 851 mm/min, MAGilla 571 mm/min ja TIGillä 107 mm/min.
Jos valmistajalla olisi 10 000 kappaletta 200 mm:n hitsejä, nämä nopeudet vastaisivat suunnilleen seuraavaa:
Prosessi | Hitsausaika 10 000 × 200 mm:n hitsille | Vastaava määrä 8 tunnin hitsausvuoroja |
|---|---|---|
Laser | 39 tuntia | 4,9 vuoroa |
MAG | 58 tuntia | 7,3 vuoroa |
TIG | 312 tuntia | 39 vuoroa |
Tässä esimerkissä mitattu laserhitsausnopeus vapauttaisi siis noin 19 hitsaustuntia MAG-hitsaukseen verrattuna.
TIG-hitsaukseen verrattuna ero olisi noin 272 hitsaustuntia.
Huomaa, että tämä on yhdestä hallitusta kokeesta tehty ekstrapolaatio hitsausajasta, ei ennuste tuotannon kokonaisajasta eikä tae FastBeam³-laitteiston tuomista säästöistä. Valmistelu, asemointi, sovitus, turvallisuustoimenpiteet, tarkastus ja muut työvaiheet eivät sisälly laskelmaan, ja testattujen hitsien geometriat poikkesivat toisistaan.
Se kuitenkin havainnollistaa tärkeän seikan: muutama sekunti hitsiä kohden voi mittakaavan kasvaessa kertyä kokonaisiksi tuotantovuoroiksi. Näiden tuntien liiketoiminta-arvo riippuu siitä, miten ne hyödynnetään.
Esimerkiksi 19 tuntia voi mahdollistaa uuden tuotantoerän ja vapauttaa kapasiteettia uudelle asiakasprojektille. Tai kokeneet hitsaajat voivat käyttää enemmän aikaa liitoksiin ja sovelluksiin, jotka aidosti edellyttävät heidän ammattitaitoaan.
Missä laserhitsaus sopii kokonaisuuteen?
Jos hitsaus on tuotannon pullonkaula, liiketoiminnan kasvu voi riippua esimerkiksi seuraavista kysymyksistä:
Kuinka monta komponenttia jokainen käytettävissä oleva hitsaustunti voi tuottaa?
Mitkä hitsit todella vaativat korkeinta käsinhitsauksen osaamistasoa?
Voidaanko toistuvat tai laserille soveltuvat työt tehdä toisin, jotta ammattitaitoiset hitsaajat voivat keskittyä vaativampiin kohteisiin?
Laserhitsaus ei poista hitsausasiantuntemuksen tarvetta. Prosessin valinta, liitossuunnittelu, materiaalituntemus, laadunvalvonta ja turvallinen käyttö ovat edelleen ratkaisevan tärkeitä. Sopivissa käyttökohteissa suurempi tuotanto per hitsaustunti voi kuitenkin auttaa valmistajia ratkaisemaan kapasiteettiongelmaa toisesta näkökulmasta.
Mitä tapahtuu, jos jokaisesta osasta poistuu yksi minuutti?
Jos prosessiparannus säästää vain yhden minuutin jokaista komponenttia kohden, vapautunut vuotuinen kapasiteetti on:
Vuosituotanto | Yksi minuutti säästöä per osa |
|---|---|
1 000 osaa | 16,7 tuntia |
5 000 osaa | 83 tuntia |
10 000 osaa | 167 tuntia |
50 000 osaa | 833 tuntia |
100 000 osaa | 1 667 tuntia |
100 000 kappaleen volyymilla se vastaa yli 200 kahdeksantunnin tuotantovuoroa.
Kallein työvaihe voi tulla hitsauksen jälkeen
Hitsausnopeus on vain yksi kohta, jossa tuotantoaikaa voi kulua.
Toinen on uudelleentyöstö.
Pientä lämmöntuontia käsitellään yleensä hitsauksen teknisenä ominaisuutena. Liiketoiminnan kannalta kiinnostavampi kysymys on kuitenkin se, mitä pienempi lämmöntuonti voi tarkoittaa tuotantoketjun myöhemmissä vaiheissa.
Kempin testeissä laserhitsauksen lämmöntuonti oli selvästi MAG- ja TIG-hitsausta pienempi kaikilla kolmella testatulla levynpaksuudella. Esimerkiksi 2 mm:n levyllä mitatut arvot olivat:
Laser — 0,048 kJ/mm
MAG — 0,189 kJ/mm
TIG — 0,287 kJ/mm
Lämmöntuonti on kiinnostava mittari, koska pienempi lämpökuormitus voi soveltuvissa käyttökohteissa auttaa vähentämään muodonmuutoksia.
Muodonmuutoksilla on myös todellinen työvoimakustannus. TWI:n (The Welding Institute) eurooppalaista laivanrakennusta koskevassa tutkimuksessa epätarkkuuksiin ja lämpömuodonmuutoksiin liittyvän uudelleentyöstön arvioitiin joissakin sovelluksissa muodostavan 15–30 % uuden laivan rakentamisen työvoimakustannuksista. TWI nimesi vähäisemmät muodonmuutokset sekä oikaisu- ja korjaustöiden tarpeen vähenemisen yhdeksi tärkeimmistä taloudellisista motiiveista laser- ja laserhybridihitsauksen hyödyntämiselle laivanrakennuksessa.
Hitsauksen jälkeisen työn vähentäminen voi joskus tuottaa enemmän arvoa kuin itse hitsin nopeuttaminen.
Siksi myös nykyinen laservalmistuksen tutkimus tarkastelee yhä enemmän muutakin kuin pelkkää prosessinopeutta. Fraunhofer ILT määrittelee teollisen lasertuotannon haasteita lyhyempien sykliaikojen, pienemmän hukan, alhaisemman energiankulutuksen, paremman materiaalin hyödyntämisen, prosessivakauden ja luotettavan laadun kautta – kaikki tekijöitä, jotka ratkaisevat, tuottaako nopea prosessi todellista arvoa sarjatuotannossa.
Mitä kulutustarvikkeille tapahtuu tuotantomäärän kasvaessa?
Lisäksi on kustannuksia, jotka näyttävät pieniltä, koska ne kertyvät vain muutama gramma tai litra kerrallaan.
Tarkastellaan samaa 2 mm:n levyn ja 200 mm:n pituista koehitsiä.
Mitattu suojakaasun kulutus oli:
Laser — 5,2 l
MAG — 5,6 l
TIG — 11,2 l
Kun sama testi toistetaan 10 000 kertaa, kulutus skaalautuisi matemaattisesti noin seuraavasti:
Laser — 52 000 l
MAG — 56 000 l
TIG — 112 000 l
Lisäaineen kulutus samassa testissä oli:
Laser — 1,5 g
MAG — 8,7 g
TIG — 3,6 g
10 000 testihitsin skaalassa:
Laser — 15 kg
MAG — 87 kg
TIG — 36 kg
Tätäkään ei pidä tulkita yleispäteväksi prosentuaaliseksi säästöksi, koska hitsien a-mitat erosivat toisistaan. 2 mm:n testissä mitatut a-mitat olivat laserilla 0,8 mm, MAGilla 2,2 mm ja TIGillä 1,6 mm.
Juuri tästä syystä tuotantokohtainen ROI-laskenta on tärkeää.
Kun valmistaja syöttää laskuriin todellisen langan hinnan, kaasun hinnan ja vuotuisen hitsausvolyymin, grammat ja litrat muuttuvat suoraan ylimääräisiksi kustannuksiksi.
Laserhitsauksen ROI
FastBeam³-investointia harkitsevalle valmistajalle hyödyllinen ROI-laskelma tarvitsee muutakin kuin hitsausnopeuden.
Siinä tulisi huomioida:
Tuotantomäärä: Kuinka monta soveltuvaa osaa tai hitsimetriä valmistetaan vuosittain?
Hitsaustunnit: Kuinka paljon operaattorin aikaa nykyinen prosessi vaatii?
Valmistelu ja sovitus: Tarjoaako käyttökohde prosessin edellyttämän liitosten tasalaatuisuuden?
Jälkikäsittely: Kuinka paljon hiontaa, puhdistusta tai ulkonäön viimeistelyä hitsauksen jälkeen tarvitaan?
Muodonmuutosten korjaus: Kuinka paljon työaikaa kuluu hitsattujen osien saattamiseen takaisin toleransseihin?
Uudelleentyöstö ja hylky: Kuinka usein työtä joudutaan korjaamaan tai kappaleita hylkäämään?
Kulutustarvikkeet: Kuinka paljon lisäainetta, kaasua ja muita kulutustarvikkeita kukin prosessi käyttää?
Energia: Mikä on todellinen energiankulutus valmista kappaletta kohden?
Investointi: Mitä laitteita, koulutusta, huoltoa ja laserturvallisuuden infrastruktuuria tarvitaan?
Minkä arvoinen yksi vapautunut tuotantotunti on yrityksellesi?
Saman 100 tunnin vapauttaminen konepajassa, jolla on kuuden viikon tilausjono, voi antaa yritykselle mahdollisuuden ottaa vastaan enemmän tilauksia ilman tarvetta perustaa välittömästi uutta työvuoroa tai hitsauspistettä. Tässä kohtaa hitsauksen tuottavuus voi muuttua kaupalliseksi kapasiteetiksi.
Kolme konepajaa. Kolme täysin erilaista laserhitsauksen liiketoimintaperustetta.
Kuvitellaan kolme valmistajaa, jotka harkitsevat samaa teknologiaa.
Suurten volyymien alihankkija
Se valmistaa tuhansia samankaltaisia ohutlevykokoonpanoja, joiden sovitus on tasalaatuinen.
Viiden tai kymmenen sekunnin ero merkitsee paljon, kun se toistuu tuhansia kertoja. Nopeampi hitsaus, pienempi kulutustarvikkeiden käyttö ja lyhyempi jälkikäsittely voivat yhdessä vapauttaa merkittävästi vuotuista kapasiteettia.
Sen suurin mahdollisuus piilee tuotannon läpimenon kasvattamisessa.
Ruostumattoman teräksen valmistaja
Volyymit ovat pienempiä, mutta näkyvän hitsin laatu on tärkeä. Merkittävästi työaikaa kuluu hiontaan, puhdistukseen ja muodonmuutosten korjaamiseen.
Sen suurin säästö ei ehkä tulekaan hitsausnopeudesta, vaan kaiken hitsauksen jälkeisen työn vähentämisestä.
Vaihtelevan tuotannon konepaja
Se valmistaa jatkuvasti vaihtuvia komponentteja, pieniä sarjoja ja liitoksia, joiden sovitus vaihtelee.
Laserin nopeus voi näyttää vakuuttavalta esittelyssä, mutta konepaja ei välttämättä pysty hyödyntämään sitä jokaisessa työssä. MAG ja TIG voivat edelleen olla parempi valinta moniin käyttökohteisiin.
Haasteena on siis löytää oikeat laserille soveltuvat käyttökohteet sen sijaan, että kaikki nykyiset prosessit pyrittäisiin korvaamaan.
Tämä on olennainen ero.
Laser ei korvaa MAG- tai TIG-hitsausta
Hyödyllinen kysymys kuuluukin:
Mitkä tuotantomme osat tuottaisivat enemmän arvoa, jos hitsaisimme ne eri tavalla?
Kempin testit osoittavat, että näissä testiolosuhteissa laser saavutti suuremmat hitsausnopeudet sekä alhaisemman sähkön-, kaasun- ja lisäaineenkulutuksen 200 mm:n koehitsiä kohden kuin vastaavat testatut MAG- ja TIG-hitsit.
Nämä luvut eivät silti tarkoita, että jokaisen valmistajan pitäisi päätyä samaan ratkaisuun.
Sen sijaan kannattaa tarkastella säästettyjä hitsaussekunteja ja kertoa ne vuotuisella volyymilla.
Katso jälkikäsittelyyn ja korjaustöihin kuluvia minuutteja sekä niitä hitsaustunteja, jotka tällä hetkellä rajoittavat tuotantoasi.
Pohdi myös, mitä 20, 100 tai 500 vapautuvaa lisätuntia voisi merkitä tilauskannallesi.
Sillä vahvin liiketoimintaperuste syntyy siitä, mitä yrityksesi pystyy tekemään takaisin saamallaan ajalla.
Liittyvät tuotteet
Tuoteperhe
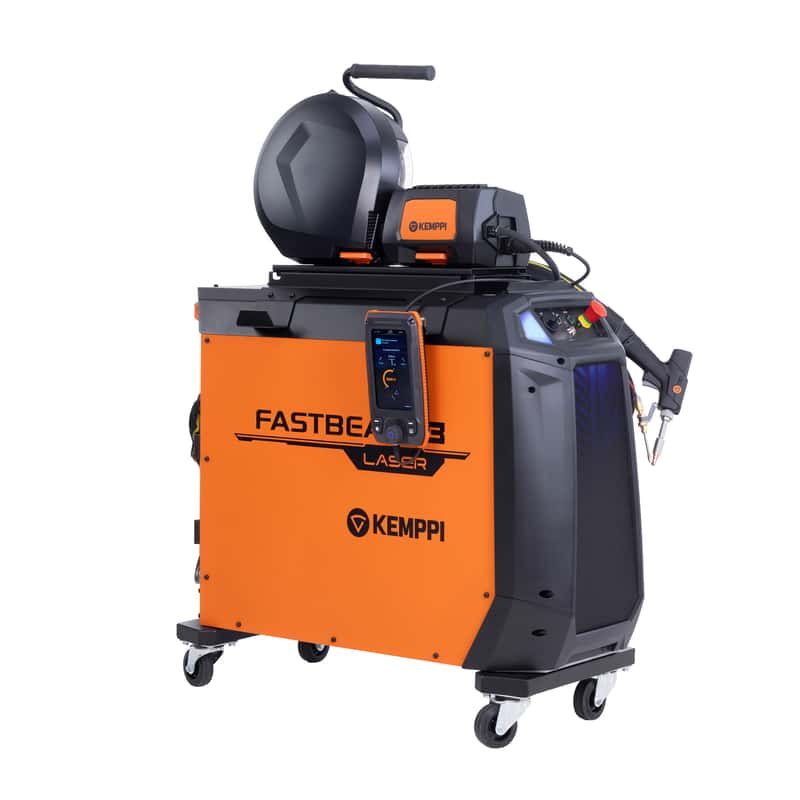
FastBeam 3 on Suomessa valmistettu 3 kW:n käsikäyttöinen kuitulaserhitsauslaite teräksen, ruostumattoman teräksen ja alumiinin nopeaan ja hallittuun hitsaukseen. Penetration Shape Control -toiminto ja Weld Assist -integraatio mahdollistavat prosessin tarkan säädön, nopeuttavat käyttöönottoa ja tuovat digitaalisen jäljitettävyyden teolliseen laserhitsaukseen.
Lisää blogikirjoituksia
Terästen hitsaus erikoisprosesseja hyödyntämällä
Seostamattomien ja niukkaseosteisten rakenneterästen, eli ns. mustien terästen hitsausta saatetaan monesti pitää yksinkertaisena tehtävänä. Niiden hitsauksessakin on kuitenkin omat erityispiirteensä, jotka paikoitellen aiheuttavat haasteita hitsauksen suorittamiseen.
Käsinhitsaus, Hitsauksen ABC
Kempin kehittyneet hitsausprosessit: MIG/MAG-hitsaus
Hitsauslaitteiden kehityksessä yksi merkittävimmistä elementeistä on jo pitkään ollut hitsausprosessien parantaminen ja kokonaan uusien prosessivariaatioiden luominen. Modernit mittaus- ja valokaaren ohjausmenetelmät ovat mahdollistaneet laajan kirjon erilaisia kaarihitsauksen prosessivariaatioita. Nämä kehittyneet hitsausprosessit ovat merkittävä apu hitsaustuotannon tehostamisessa ja hitsien laadun parantamisessa. Tässä artikkelissa on esitelty Kempin kehittämiä erikoisprosesseja ja -toimintoja MIG/MAG-hitsaukseen.
Hitsauksen ABC, Käsinhitsaus
Rapid Welding ja Kemppi rakentavat yhdessä kestävää kumppanuutta
Rapid Welding on tehnyt yhteistyötä Kempin kanssa aina yrityksen perustamisesta – vuodesta 1990 – lähtien. Toinen perustajista ja toimitusjohtaja Roy Edwards korosti tämän 36-vuotisen kumppanuuden taustalla olevia periaatteita. Näitä ovat muun muassa oikean hitsausratkaisun valinta ja laitteiston tukeminen sen koko elinkaaren ajan sekä osaajapulaan puuttuminen ja oikean paikan löytäminen automaatiolle ja laserhitsaukselle.
Automatisoitu hitsaus, Käsinhitsaus, Hitsauksen ABC
Hitsaajien haasteet ja muuttuvat riskit huomioiva turvallisuus
Hitsausturvallisuudesta on tullut yhä vaativampaa. Valokaaren vaarat pysyvät ennallaan, mutta nyt pitkät työvuorot ja ahtaat sisätilat saattavat lisätä altistumisen riskiä. Siksi henkilösuojaimet ovat hitsaajan suoja ja todistus vaatimustenmukaisuudesta. Kempillä hitsaushenkilösuojaimet suunnitellaan ja validoidaan käytännössä selkeiden vaatimusten mukaan, hitsaajien palautetta kuunnellen ja noudattaen todennetusti EU:n henkilösuojaimia koskevaa säädöstä 2016/425, CE-merkintäprosesseja sekä asiaankuuluvia EN-standardeja.
Turvallisuus, Hitsauksen ABC
Eurosatory 2026 ja puolustusteollisuuden tulevaisuus
Eurosatory 2026 -tapahtuma korosti selvää muutosta nykyaikaisessa puolustusteollisuudessa. Samalla kun puolustusjärjestelmistä tulee yhä digitaalisempia, verkottuneempia ja autonomisempia, niiden perusta pysyy edelleen fyysisenä. Aina panssaroiduista ajoneuvoista ja tykistöstä teolliseen suorituskykyyn asti hitsauksen laatu, teräsrakenteet ja tuotantokuri säilyvät ensisijaisen tärkeinä puolustusvalmiuden kannalta katsottuna.
Digitalisaatio, Innovaatio
Miten tekoäly tukee laatua, jäljitettävyyttä ja joustavuutta robottihitsauksessa
AITOOLS1-webinaarissa syvennyttiin siihen, miten tekoälyavusteinen prosessinohjaus, konenäkö, synkronoitu data ja koneoppimismallit edistävät robottihitsauksen automaatiota sekä parantavat laadunhallintaa, jäljitettävyyttä ja tuotannon joustavuutta vaativassa teollisuustuotannossa.
Automatisoitu hitsaus, Innovaatio, Digitalisaatio