Soudage manuel
Le magnétisme dans le soudage : comment gérer le « soufflage magnétique »
24 novembre 2025
Lors du soudage d'aciers ferritiques, en particulier d'aciers à haute résistance, le soufflage magnétique peut devenir un véritable défi. Ce phénomène se produit lorsque des champs magnétiques interfèrent avec l'arc de soudage, provoquant une instabilité, des projections et rendant parfois le soudage presque impossible.
Jani Kumpulainen
Pourquoi le soufflage magnétique se produit-il ?
Le soufflage magnétique est causé par le magnétisme résiduel présent dans l’acier. Les aciers à haute résistance, grâce à leur structure à grains fins, ont tendance à conserver le magnétisme plus facilement que les aciers doux classiques. Ce magnétisme peut être introduit dans le matériau de différentes manières, par exemple :
L’utilisation de palonniers magnétiques couramment employés dans les ateliers de production ;
Des opérations de soudage précédentes, notamment lors de l’utilisation de courants continus (DC) élevés.
Une fois le matériau magnétisé, le champ magnétique peut dévier l’arc électrique et l’éloigner du joint de soudure.
Conséquences sur le soudage
Le soufflage magnétique peut perturber tous les procédés de soudage à l’arc :
Le soudage MAG pulsé est particulièrement sensible à ce phénomène ;
Les procédés TIG et MMA (électrode enrobée) sont également fortement affectés ;
Le soudage en court-circuit (Short Arc) est le moins sensible, mais n’est pas totalement à l’abri.
En pratique, le soufflage magnétique entraîne une instabilité de l’arc, une augmentation des projections, ainsi que des ruptures d’arc. Dans les cas les plus sévères, le soudage devient impossible car l’arc refuse de rester à l’endroit souhaité.
Comment mesurer le magnétisme ?
Les champs magnétiques présents dans l’acier peuvent être mesurés à l’aide d’un gaussmètre ou d’un magnétomètre, généralement exprimés en milliteslas (mT). Bien qu’il n’existe pas de seuil universel précis, les essais et l’expérience montrent que :
Entre 5 et 20 mT, la stabilité de l’arc peut déjà être affectée ;
Au-delà de 20 mT, des problèmes de soudage importants apparaissent fréquemment.
Lorsqu’aucun appareil de mesure n’est disponible, un test simple peut être réalisé. Une fine tôle d’acier permet de révéler la présence de magnétisme si elle adhère à l’extrémité d’un tube (voir Figure 1).Figure 1 – Détection du magnétisme à l’aide d’une fine tôle d’acier
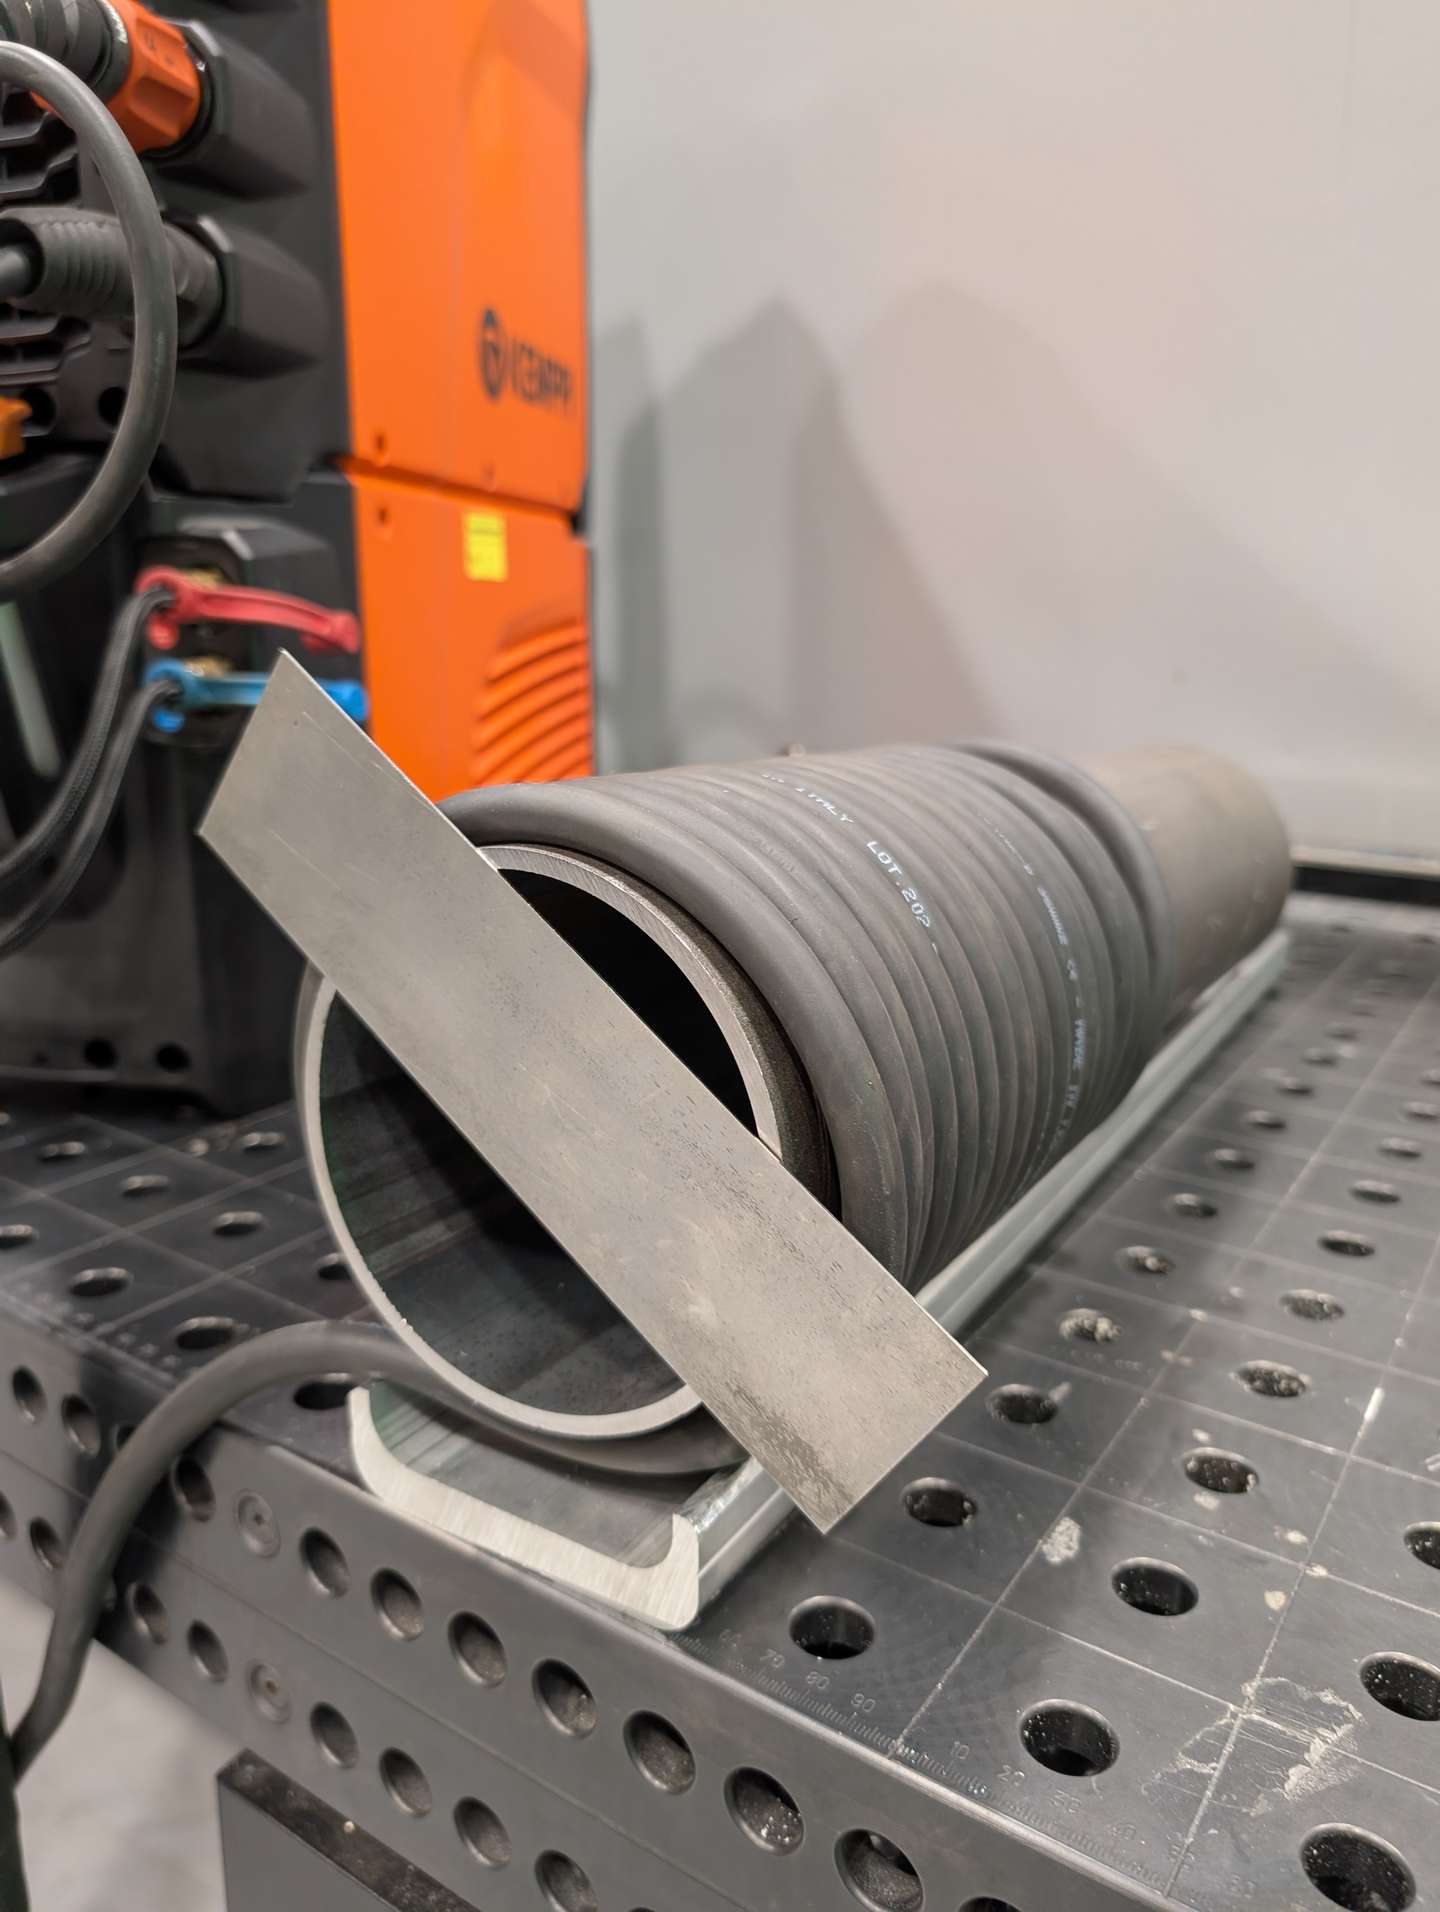
Une fine tôle d’acier reste fixée à l’extrémité du tube sous l’effet du magnétisme.
Comment éliminer le magnétisme ?
Le magnétisme peut être éliminé des pièces en acier grâce à un courant alternatif (AC). Traditionnellement, cette opération nécessite d’enrouler un câble autour de la pièce puis de réduire progressivement le courant alternatif jusqu’à zéro. Cette méthode peut cependant s’avérer complexe sans équipement spécifique. Aujourd’hui, il existe une solution beaucoup plus simple. La nouvelle gamme de postes TIG Kemppi Master T intègre une fonction de démagnétisation automatique sur tous les modèles AC/DC. Le procédé est particulièrement simple : il suffit de suivre les instructions affichées à l’écran, d’appuyer sur le bouton START, puis d’attendre environ 30 secondes. Le magnétisme est alors supprimé, sans aucun équipement supplémentaire.
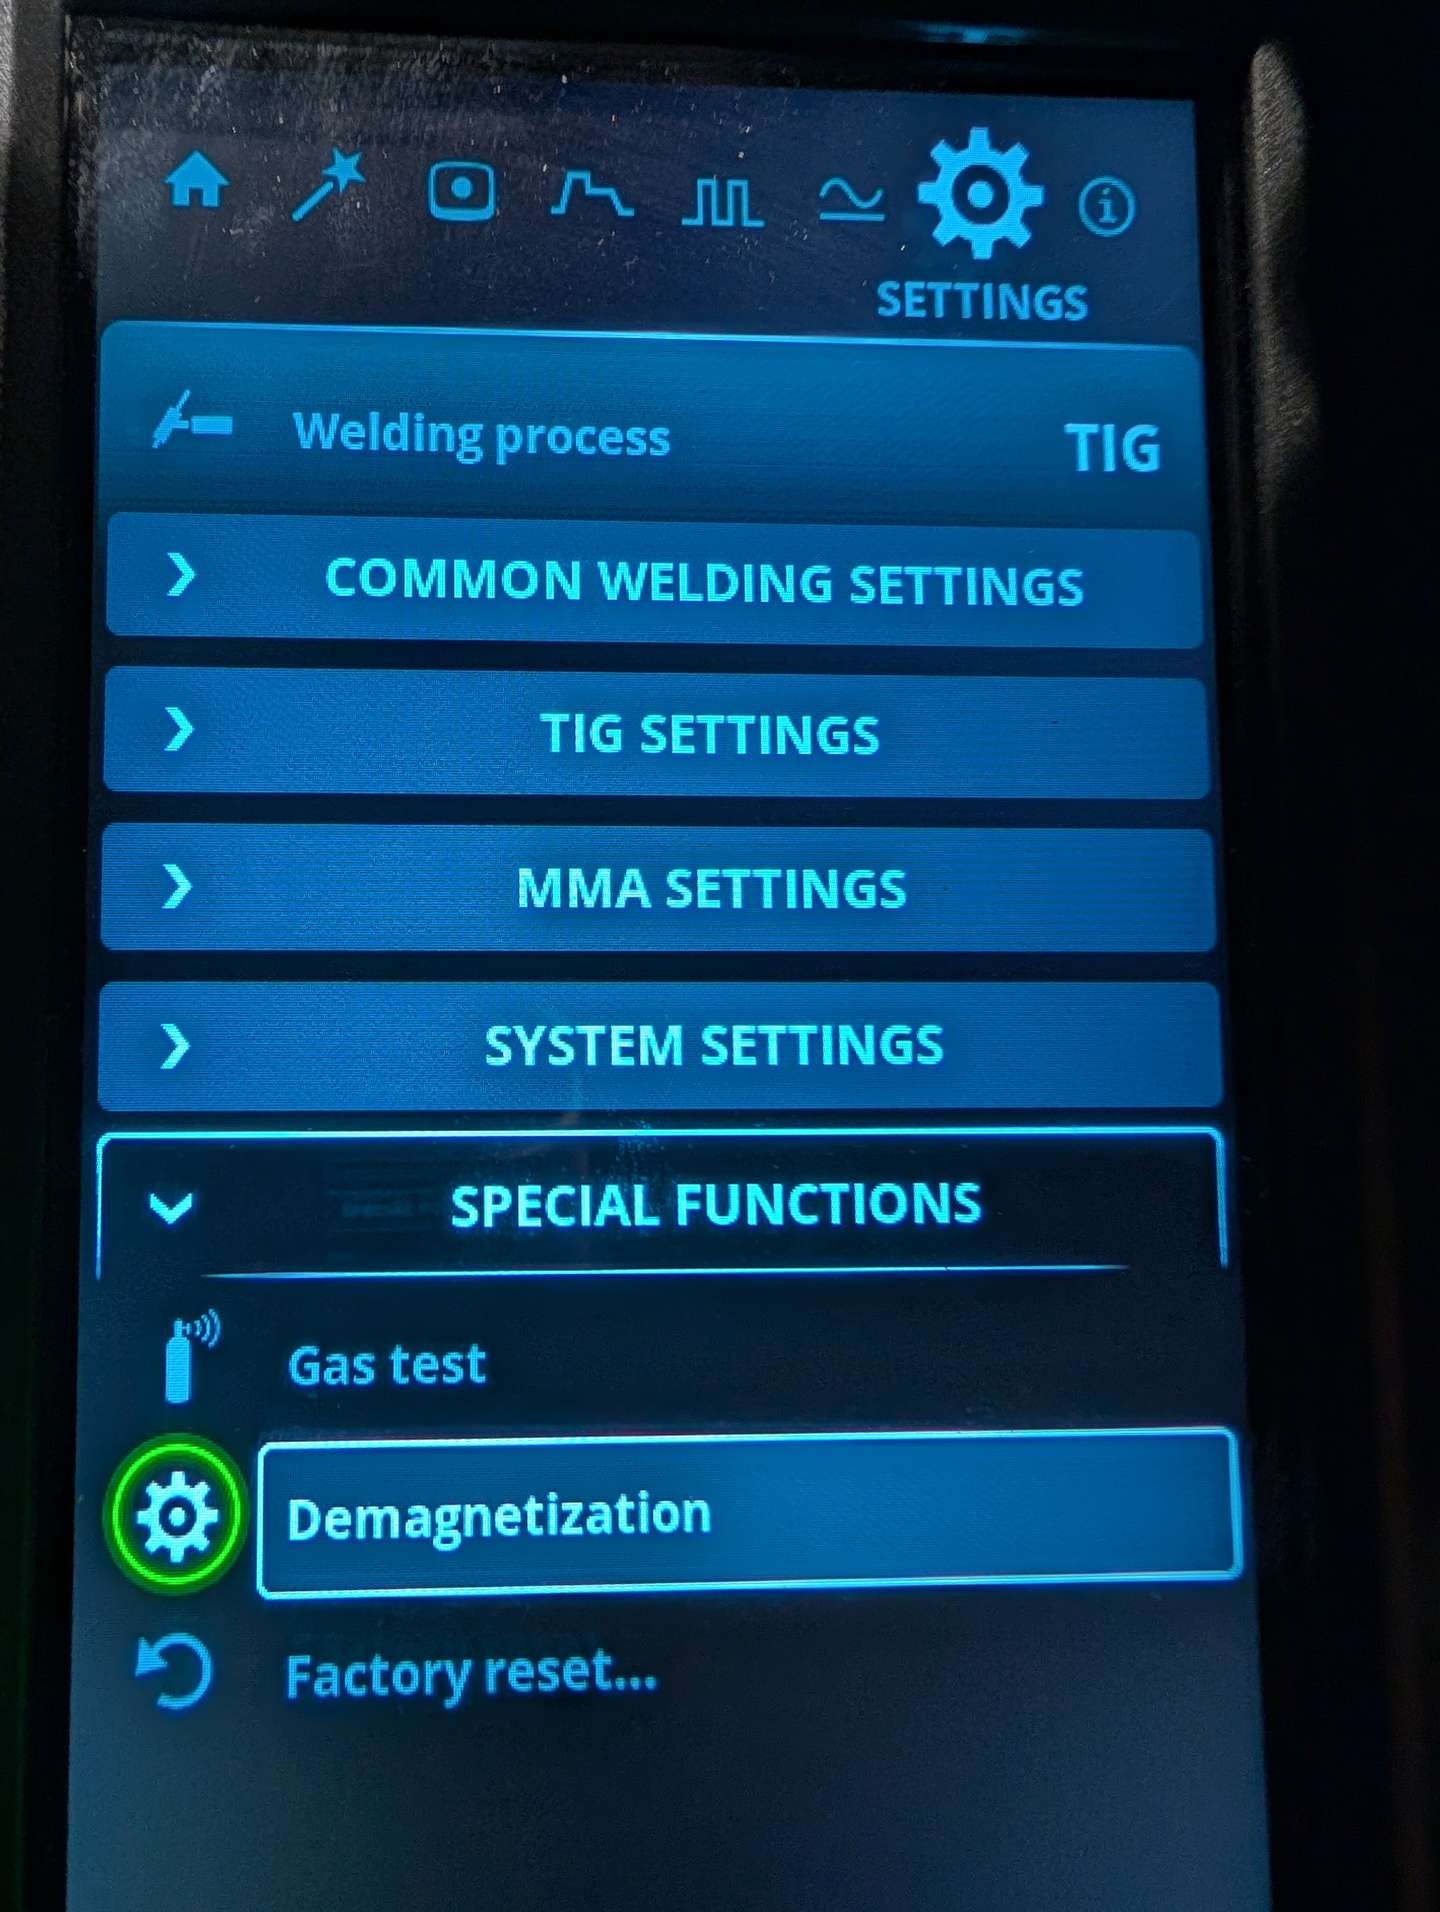
La fonction de démagnétisation du Kemppi Master T 355 AC/DC.
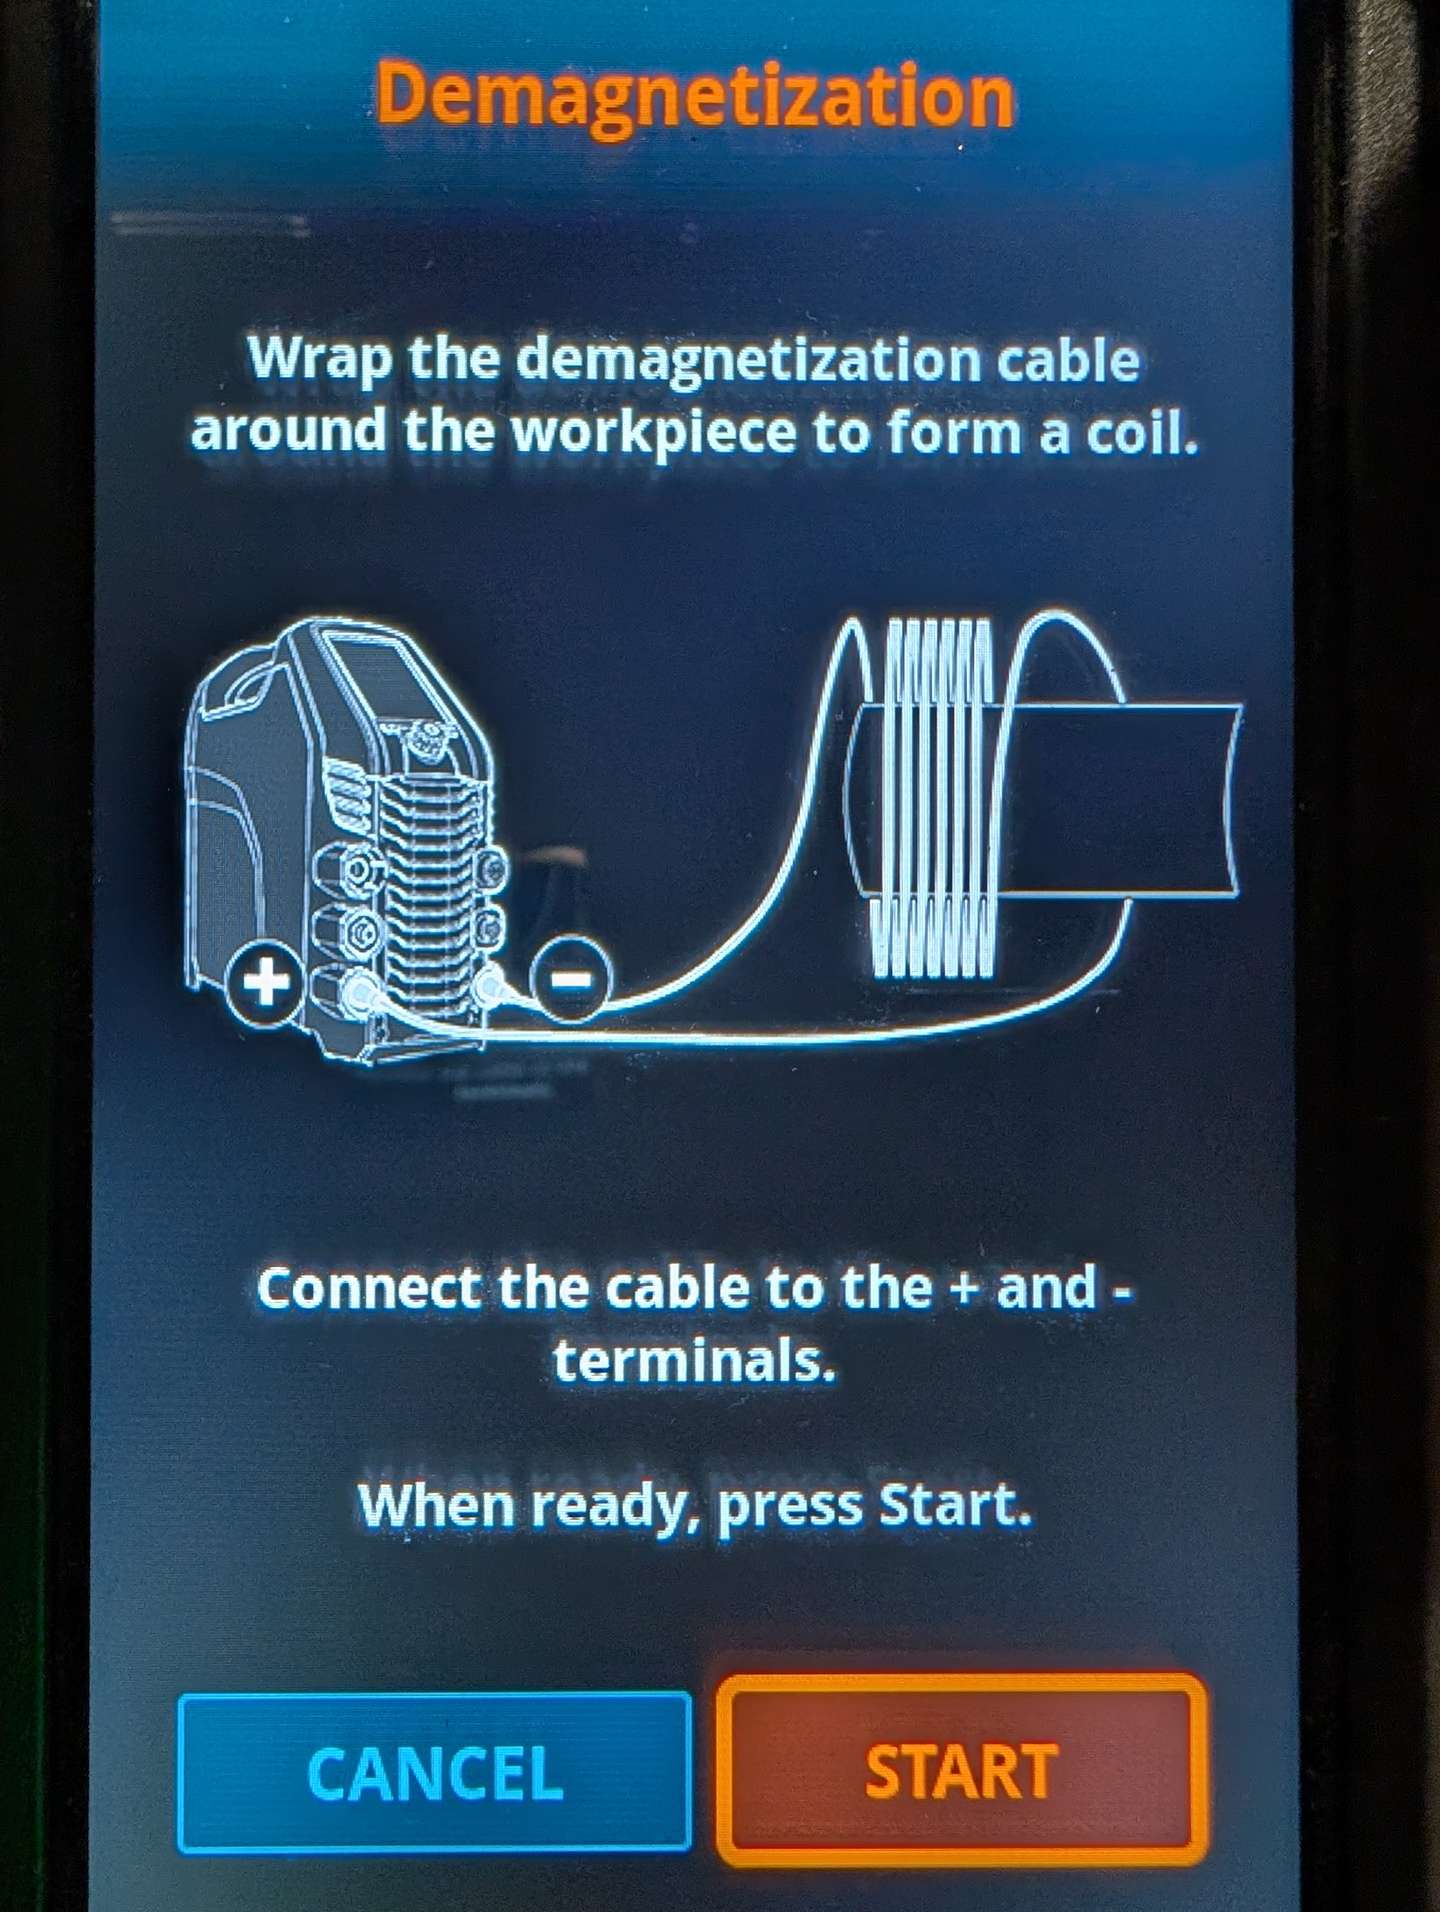
La fonction de démagnétisation du Kemppi Master T 355 AC/DC.
Cas pratique – Acier SSAB Raex 500
Les aciers à haute résistance et à forte résistance à l’usure, tels que le SSAB Raex 500, sont particulièrement sensibles aux problèmes liés au magnétisme. La vidéo suivante montre comment le Kemppi Master T 355 AC/DC permet de démagnétiser efficacement ce matériau, en rétablissant la stabilité de l’arc et en améliorant significativement la qualité du soudage.
Jani Kumpulainen
Jani Kumpulainen
Responsable technologie du soudage chez Kemppi Oy, Jani est aussi ingénieur international en soudage (IWE) et inspecteur international en soudage (IWI-C). Fort de plus de 15 ans d’expérience en tant qu’expert en soudage, il a développé une solide expertise dans le développement des procédés de soudage, la coordination du soudage pour les équipements sous pression et les ventes internationales. Passionné par l’ensemble de l’industrie du soudage, il s’intéresse particulièrement aux procédés de soudage, aux matériaux soudables et aux normes de qualité applicables au soudage.
Produits connexes
Famille de produits
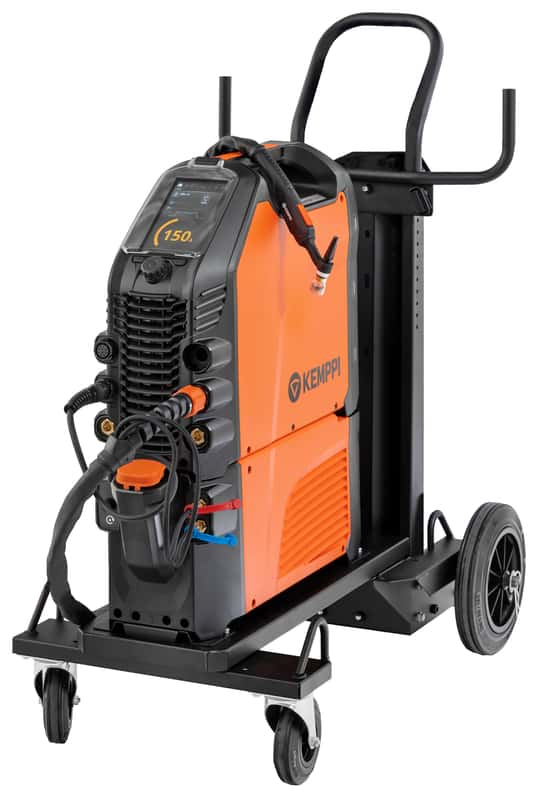
Master T est un poste à souder TIG premium pour le soudage TIG AC DC. Il offre une qualité de soudage, une précision et un rendement énergétique exceptionnels. Grâce à des fonctions avancées telles que le procédé MAX WeldClean et le mode DeMagnetization, il augmente la productivité tout en garantissant des résultats réguliers.
Plus d'articles de blog
Comment le soudage de l’acier bénéficie-t-il des procédés spéciaux ?
Le soudage des aciers non alliés est souvent considéré comme une opération relativement simple. Pourtant, ces matériaux présentent des caractéristiques spécifiques qui peuvent rendre certaines applications particulièrement exigeantes.
Soudage manuel, ABC du soudage
Soudage TIG
Applications, soudeurs, techniques de soudage TIG
ABC du soudage
Les procédés de soudage avancés de Kemppi : soudage MIG/MAG
L'un des éléments les plus importants dans le développement de l'équipement de soudage est depuis longtemps l'amélioration des procédés de soudage et la création de nouvelles variations de procédés. Les méthodes modernes de mesure et de contrôle de l'arc ont rendu possible un large éventail de variations dans le processus de soudage à l'arc. Ces procédés de soudage avancés améliorent considérablement l'efficacité de la production et la qualité des soudures. Cet article présente les procédés et opérations spéciaux développés par Kemppi pour le soudage MIG/MAG.
ABC du soudage, Soudage manuel
Comment Rapid Welding et Kemppi ont bâti un partenariat qui dure
Rapid Welding travaille avec Kemppi depuis la création de l'entreprise en 1990. Roy Edwards, cofondateur et directeur général, présente les principes qui sous-tendent ce partenariat de 36 ans : choisir la bonne solution de soudage, accompagner les équipements tout au long de leur durée de vie, répondre à la pénurie de compétences et déterminer la place appropriée de l'automatisation et du soudage laser.
Automatisation du soudage, Soudage manuel, ABC du soudage
Une sécurité qui s'adapte aux défis des soudeurs et à l'évolution des risques
Les exigences en matière de sécurité dans le domaine de soudage sont de plus en plus strictes. Les dangers à l’arc restent constants, mais les conditions de travail modernes font que l’exposition peut s’accumuler sur des périodes de travail plus longues et dans des espaces intérieurs plus confinés. Par conséquent, les EPI de soudage doivent être considérés à la fois comme une protection pour le soudeur et comme une preuve de conformité. Chez Kemppi, les EPI de sécurité pour le soudage sont conçus et validés en conditions réelles, sur la base d’exigences claires, des retours d'expérience des soudeurs, ainsi que d’une conformité vérifiée au Règlement européen EPI 2016/425, aux processus de marquage CE et aux normes EN applicables.
Sécurité, ABC du soudage
Eurosatory 2026 et l'avenir de l'industrie de la défense
Eurosatory 2026 a mis en lumière une évolution claire de l’industrie de défense moderne. Si les systèmes de défense deviennent de plus en plus numériques, connectés et autonomes, leur fondement reste profondément matériel. Des véhicules blindés aux systèmes d’artillerie, en passant par la résilience industrielle, la qualité des soudures et les structures métalliques, l’acier, les procédés de fabrication et la rigueur de production demeurent au cœur de la préparation opérationnelle.
Digitalisation, Innovation