ABC della saldatura
I processi di saldatura avanzati di Kemppi: la saldatura MIG/MAG
24 giugno 2025
Uno degli aspetti più rilevanti nello sviluppo delle apparecchiature per la saldatura è stato il costante miglioramento dei processi di saldatura e l’introduzione di nuove varianti di processo. Grazie ai moderni sistemi di misurazione e controllo dell’arco, oggi è possibile ottenere un’ampia gamma di configurazioni nei processi di saldatura ad arco. Questi metodi avanzati consentono di aumentare in modo significativo l’efficienza produttiva e la qualità delle saldature. In questo articolo vengono presentati i processi e le funzioni speciali sviluppati da Kemppi per la saldatura MIG/MAG.
Antti Kahri
Argomenti:
Indice dei contenuti
Saldatura MIG/MAG
La saldatura MIG/MAG ha diverse caratteristiche che le consentono di svilupparsi in molte direzioni rispetto ad altri processi di saldatura ad arco. L'alimentazione automatica del filo consente di sfruttare un'ampia gamma di casi di saldatura controllati con precisione. Inoltre, le caratteristiche dei diversi tipi di arco rendono interessante lo sviluppo di molte varianti di processo.
Saldatura MIG/MAG pulsata
Nella saldatura MIG/MAG pulsata, il trasferimento del materiale è controllato da una corrente pulsata. Ciò provoca un trasferimento di gocce, che avviene come nella saldatura spray-arc, senza cortocircuiti. Gli impulsi di corrente vengono applicati ad alta frequenza alla corrente di base (Figura 1) ed ogni impulso stacca una goccia. Il trasferimento di materiale senza cortocircuiti si ottiene con una corrente di saldatura media molto più bassa rispetto alla corrente costante, grazie alla pulsazione della corrente di saldatura. Nella saldatura MIG/MAG pulsata si parla di un tipo specifico di arco, l'arco pulsato. Il campo di lavoro dell'arco pulsato copre tutti i tipi di arco della saldatura MIG/MAG convenzionale: short-arc, arco globulare e arcospruzzato. Rispetto alla saldatura short-arc, è possibile ottenere un deposito di metallo saldato e una velocità di avanzamento superiori, mentre rispetto alla saldatura spray-arc l'apporto di calore è inferiore. Rispetto alla saldatura MIG/MAG convenzionale, gli schizzi sono meno numerosi.
La saldatura MIG/MAG pulsata è disponibile per i seguenti modelli:
X5 FastMig Pulse e X5 FastMig Pulse+.
X3 FastMig Pulse
Master M 355 e Master M 358
Master M 205
Saldatura MIG/MAG a doppio pulsato
L'unica differenza fondamentale tra la saldatura MIG/MAG a doppio pulsato e la saldatura MIG/MAG pulsata convenzionale è che, oltre alla corrente di saldatura e alla tensione dell'arco, viene pulsata anche la velocità di avanzamento del filo. La pulsazione della velocità di avanzamento del filo si ottiene variando i due diversi livelli di velocità ad una frequenza significativamente più lenta della frequenza di pulsazione della corrente di saldatura. La frequenza di pulsazione della velocità di avanzamento del filo è in genere dell'ordine di 1...10 Hz. Per diversificare le applicazioni del processo, diversi parametri relativi alla variazione di questi due livelli di potenza sono lasciati alla regolazione dell'utente. La saldatura MIG/MAG a doppio pulsato può ampliare la gamma di applicazioni della saldatura MIG/MAG o aumentare ulteriormente la produttività di applicazioni specifiche. Le applicazioni tipiche sono la saldatura in posizione di acciai austenitici e la saldatura di lamiere. Il processo può essere utilizzato anche in applicazioni con requisiti visivi elevati o comunque specifici (Figura 1).
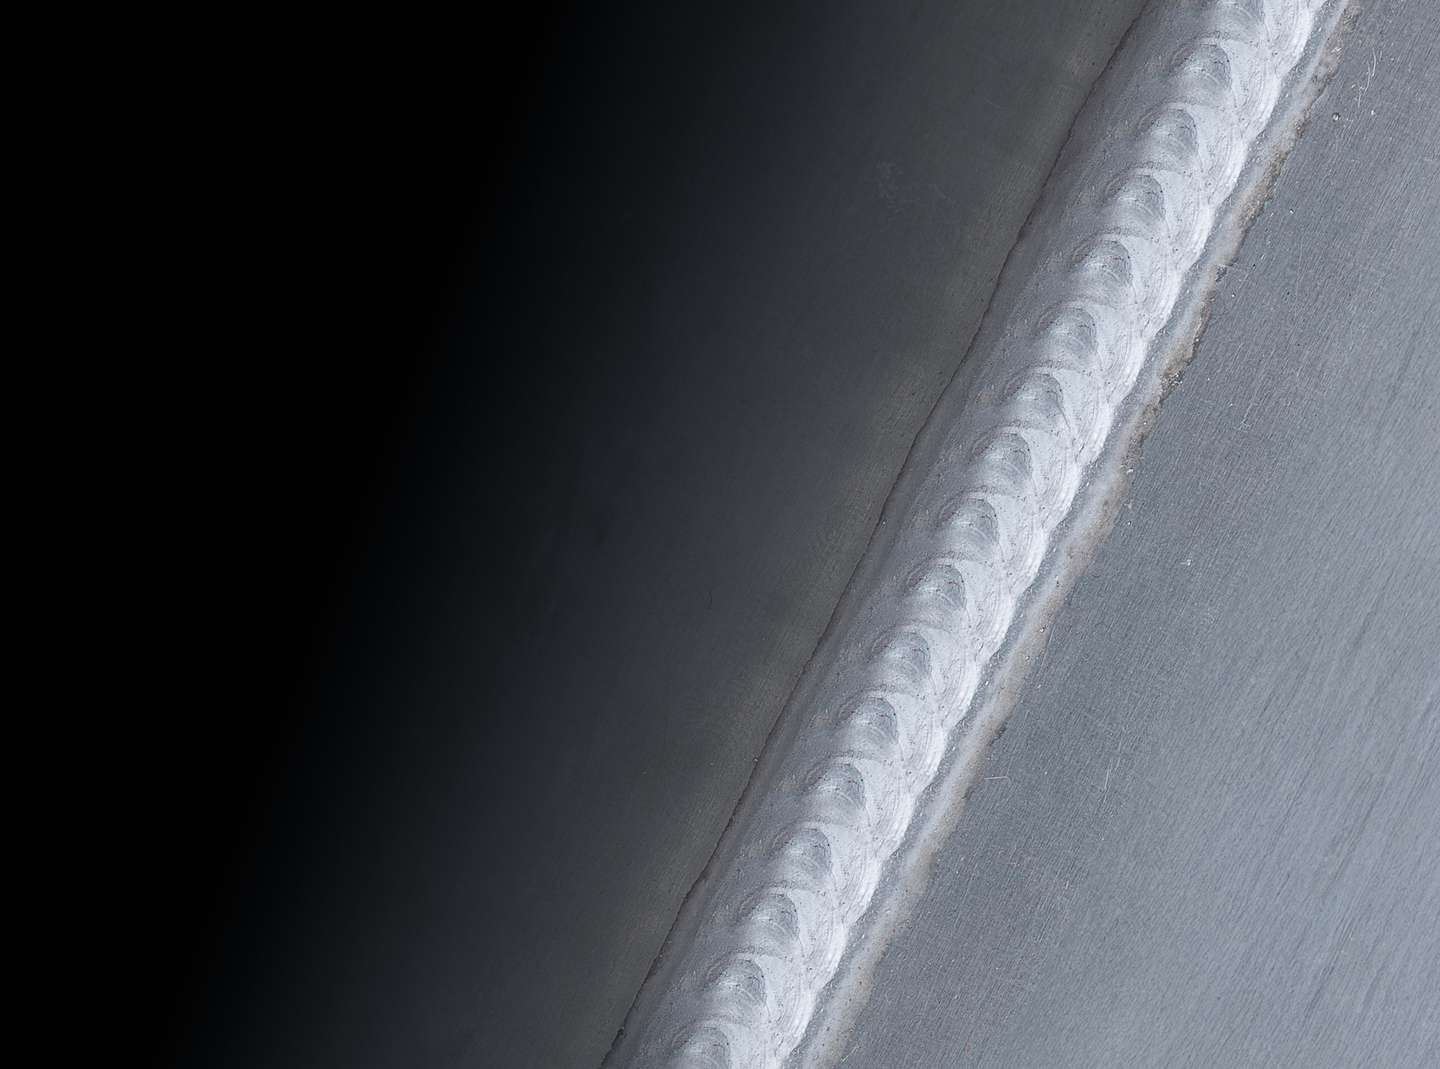
Figura 1. Saldatura MIG a doppio pulsato in posizione PB. Materiale di base: AlMg 5083. Materiale d'apporto: ER 5183 1,2 mm. Gas di protezione: 100% Ar
Il MIG/MAG a doppio pulsato è disponibile per i seguenti modelli:
X5 FastMig Pulse e X5 FastMig Pulse+.
Master M 355 e Master M 358
WiseRoot+
WiseRoot+ è un processo short-arc modificato sviluppato da Kemppi per la saldatura MAG in passata di acciai non legati, basso legati e inossidabili. Utilizzando un cavo di misura separato, il processo WiseRoot+ si basa su una misurazione altamente precisa della tensione e sul controllo della corrente. La fonte di alimentazione rileva un cortocircuito, dopodiché viene applicato un aumento controllato della corrente per provocare il taglio della goccia del filo d'apporto alla sua estremità. La corrente viene abbassata prima che la gocciolina di filo di riempimento si stacchi e il rilascio del cortocircuito si basa su una misurazione accurata della tensione. Un cortocircuito rilasciato a una corrente bassa causerà un trasferimento di materiale stabile e privo di schizzi. Dopo la fine del cortocircuito, viene generato un impulso di formazione nella corrente, che aggiunge calore al bagno di saldatura ma non trasferisce materiale.
Il processo WiseRoot+ può essere utilizzato per saldare giunti di testa di tubi e piastre attraverso un lato senza supporto di radice (Figura 2). Il processo tollera diverse posizioni di saldatura e spazi d'aria variabili ed ampi. Le saldature di radice difficili sono tradizionalmente eseguite con il TIG, che ha una produttività relativamente bassa. Con WiseRoot+ è possibile eseguire molte saldature di questo tipo ad una velocità nettamente superiore. WiseRoot+ è un processo molto semplice da utilizzare. Il programma di saldatura corretto viene selezionato in base al filo di apporto e al gas di protezione. L'utente seleziona la corretta velocità di avanzamento del filo e tutti gli altri parametri necessari derivano dal programma di saldatura selezionato. Il saldatore dispone anche di una modalità di regolazione più precisa per modificare l'effetto termico dell'arco, ad esempio per ottenere la forma desiderata del cordone di saldatura.
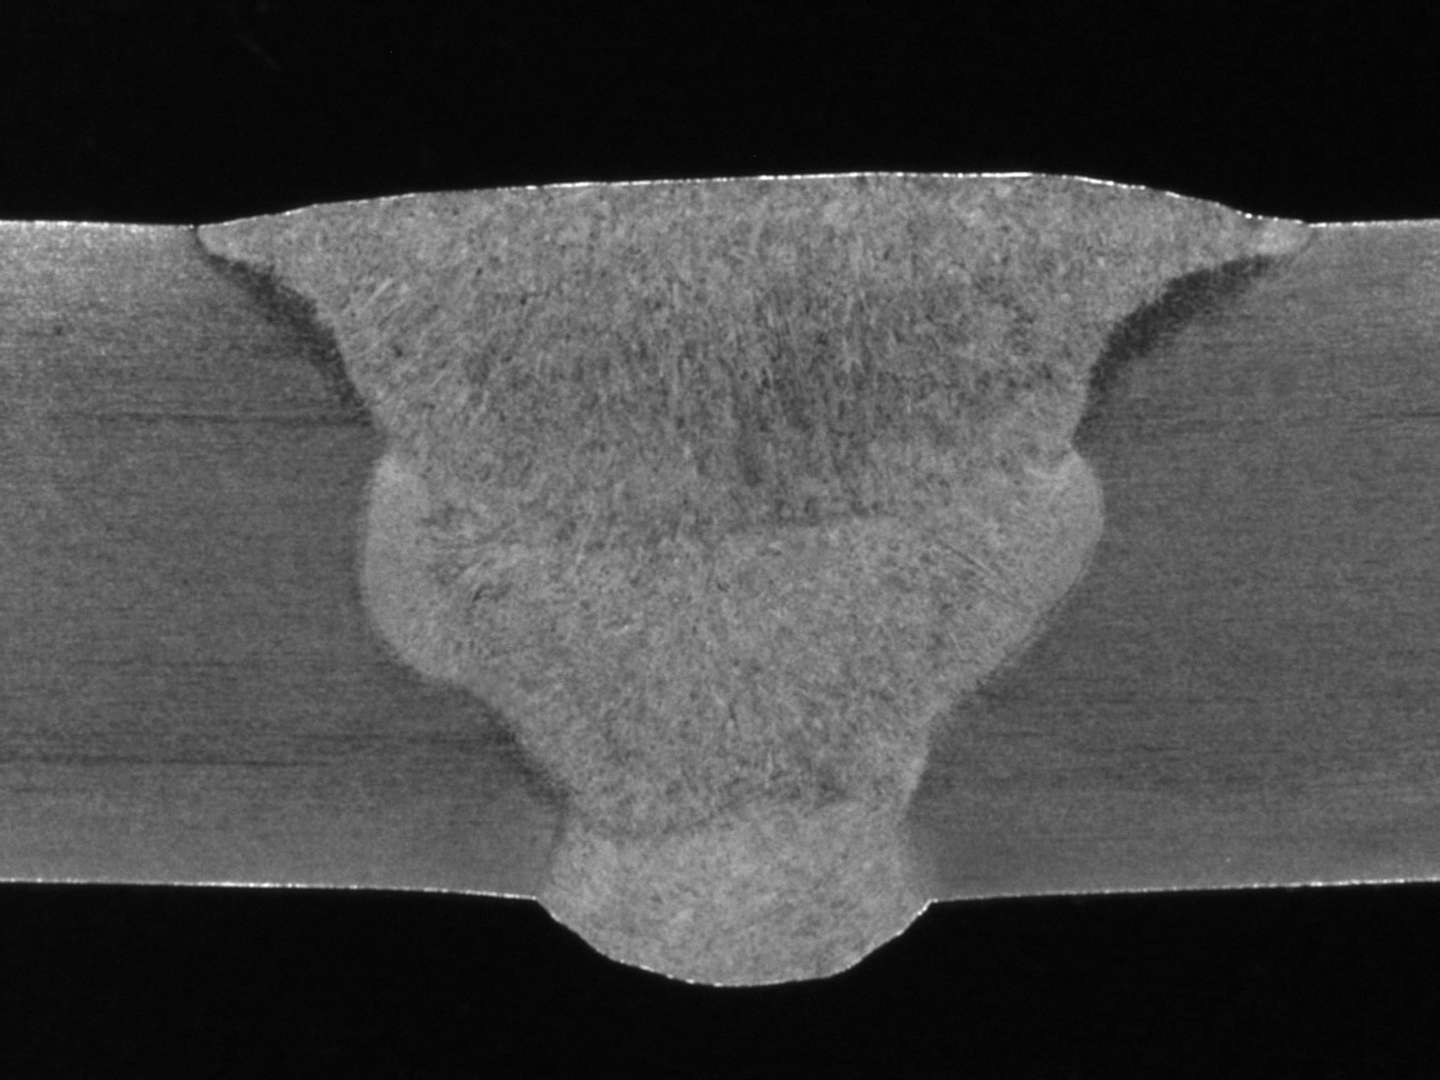
Figura 2. Giunto di testa in acciaio duplex con passata di radice saldata con WiseRoot+ senza supporto.
WiseRoot+ è disponibile per i seguenti modelli:
X5 FastMig Pulse+
WiseThin+
WiseThin+ è un processo short-arc modificato con un principio di funzionamento simile a quello del WiseRoot+ precedentemente presentato, ma con caratteristiche adatte alla saldatura di lamiere sottili. Rispetto a WiseRoot+, l'apporto di calore del processo è leggermente superiore al fine di ottenere saldature lisce per i tipi di giunzioni tipicamente utilizzati sulle lamiere, come giunzioni a sovrapposizione, giunzioni a filetto e giunzioni ad angolo. Tuttavia, rispetto alla tradizionale saldatura short-arc, l'apporto di calore è significativamente inferiore, quindi le deformazioni della saldatura sono minori. Anche l'apporto di calore è spesso ridotto, poiché il processo consente velocità di avanzamento elevate. Inoltre, in molte applicazioni di saldatura gli spruzzi sono meno numerosi, per cui si riduce la necessità di rilavorazioni. WiseThin+ può essere utilizzato con la maggior parte dei tipi di filo, dei diametri e dei gas di protezione per la saldatura di acciaio, acciaio inossidabile e la brasatura MIG.
WiseThin+ è disponibile per i seguenti modelli:
X5 FastMig Pulse+
WiseSteel
WiseSteel è un processo di saldatura MAG sviluppato da Kemppi per la saldatura di acciai strutturali. Può saldare diversi gradi di resistenza di fili pieni e animati utilizzando gas di protezione Ar + 8...18% CO2. Il punto di partenza per lo sviluppo del processo di saldatura WiseSteel è stato quello di migliorare ogni tipo di arco della saldatura MAG convenzionale e, quindi, la qualità e la produttività della saldatura di acciai strutturali con diversi spessori di lamiera. Il processo è in grado di ridurre il rischio di difetti di saldatura a velocità elevate e di ottenere il basso apporto di calore richiesto per gli acciai a più alta resistenza. Nell'intervallo di cortocircuito, WiseSteel misura la frequenza del cortocircuito e la utilizza per regolare la tensione in modo adattativo. Ad esempio, se la frequenza di cortocircuito inizia a rallentare, la tensione viene regolata in modo adattivo per abbassarla, provocando a sua volta un aumento della frequenza. L'area dello short-arc del processo WiseSteel può essere utilizzata per lamiere sottili di 1-3 mm, per la passata di radice e per la saldatura in posizione di lamiere più spesse. L'arco globulare è un tipo di arco che produce molti spruzzi nella saldatura MAG e di solito dovrebbe essere evitato. WiseSteel varia la velocità di avanzamento del filo di circa 2 Hz nell'intervallo dell'arco globulare tra i valori dello short-arc e dello spray-arc. In questo modo, la potenza media è nell'intervallo dell'arco globulare, ma la saldatura avviene negli intervalli dello short-arc e dello spray-arc per brevi periodi. La gamma di archi globulari di WiseSteel è particolarmente adatta per lamiere di 4-5 mm di spessore. Nella gamma spray-arc, la corrente di saldatura è pulsata a circa 200-300 Hz, il che migliora la focalizzazione e la stabilità dell'arco a bassa tensione. Una buona focalizzazione dell'arco e una bassa tensione d'arco (=dimensioni d'arco ridotte) sono la chiave per ottenere elevate velocità di avanzamento e un basso apporto di calore. La gamma di archi spray WiseSteel è tipicamente adatta per spessori di lamiera fino a 5 mm nelle posizioni PA e PB.
WiseSteel è disponibile per i seguenti modelli:
X5 FastMig Pulse e X5 FastMig Pulse+
X5 FastMig Auto
Master M 358
WiseFusion
WiseFusion è una funzione di saldatura che consente all'arco di rimanere sempre corto in modo ottimale, indipendentemente dalle condizioni, grazie al controllo adattivo. Il controllo adattivo dell'arco facilita il lavoro del saldatore eliminando la necessità di regolare con precisione la lunghezza dell'arco. La fonte di alimentazione rileva i cortocircuiti e mantiene l'arco sempre entro il limite di cortocircuito. Nella saldatura MIG/MAG pulsata, ciò significa che a volte una goccia si stacca senza cortocircuito durante l'impulso di corrente, mentre a volte l'arco è così corto che la goccia provoca un cortocircuito. L'arco di WiseFusion è corto e stretto, quindi il bagno di saldatura è piccolo e facile da gestire; le dimensioni ridotte del bagno di saldatura consentono di ottenere buone caratteristiche di saldatura in posizione dell'alluminio. L'arco ad alta densità di energia di WiseFusion consente di ottenere una penetrazione sufficiente, di saldare scanalature profonde e di raggiungere velocità di avanzamento più elevate. L'apporto termico relativamente basso di WiseFusion può essere sfruttato soprattutto nella saldatura di acciai ad alta resistenza. Un apporto termico troppo elevato crea una zona ampia e più morbida nella zona di trasformazione della saldatura, riducendo la tenacità all'impatto e la resistenza della saldatura. Il basso apporto termico presenta anche altri vantaggi, in quanto consente velocità di saldatura più elevate rispetto ai metodi convenzionali, a condizione che i parametri di saldatura siano impostati in modo che l'apporto termico sia lo stesso tra i processi.
WiseFusion è disponibile per i seguenti modelli:
X5 FastMig Pulse e X5 FastMig Pulse+
X5 FastMig Auto
Master M 358 e Master M 355
WisePenetration
Nella saldatura MIG/MAG tradizionale, anche una piccola variazione della lunghezza di stick-out provoca una drastica variazione della corrente di saldatura. La corrente di saldatura influisce direttamente sulla penetrazione. Se, ad esempio, la lunghezza di stick-out si allunga, è facile che si verifichi una mancanza di penetrazione da parte della saldatura. WisePenetration previene la variazione della corrente di saldatura regolando attivamente l'avanzamento del filo. In questo modo, si evitano gli errori di saldatura dovuti alle variazioni della lunghezza di distacco e si mantengono le proprietà meccaniche della saldatura al livello desiderato. Inoltre, WisePenetration assicura automaticamente che la corrente di saldatura rimanga entro i limiti della specifica di procedura di saldatura (WPS). Oltre alla corrente di saldatura, WisePenetration ottimizza anche la lunghezza dell'arco utilizzando lo stesso principio operativo di WiseFusion ed il controllo attivo dell'avanzamento del filo. Questa combinazione rende il processo stabile in situazioni in cui la lunghezza dell'arco varia.
WisePenetration è disponibile per i seguenti modelli:
X5 FastMig Pulse e X5 FastMig Pulse+.
X5 FastMig Auto
Master M 358
MAX Cool
MAX Cool è un processo short-arc modificato per la saldatura in passata, la saldatura di lamiere sottili e la brasatura ad arco. Il principio di funzionamento del processo è illustrato nella Figura 5. Dopo la dinamica di cortocircuito tipica della saldatura short-arc, la corrente di saldatura viene portata rapidamente a un livello basso quando viene rilasciato un cortocircuito, riducendo così al minimo la quantità di spruzzi generati. Viene quindi applicato un impulso di formatura, progettato per conferire alla saldatura la forma desiderata attraverso un apporto di calore adeguato e controllato con precisione. Oltre alla velocità di avanzamento del filo, l'unico parametro che può essere controllato è la regolazione del calore, che influenza la dimensione dell'impulso di formatura e, quindi, la forma della saldatura. MAX Cool combina le caratteristiche di WiseRoot+ e WiseThin+, ma senza bisogno di un cavo di misurazione della tensione separato. Per questo motivo, MAX Cool è disponibile anche per le saldatrici di classe compatta, come la Master M.
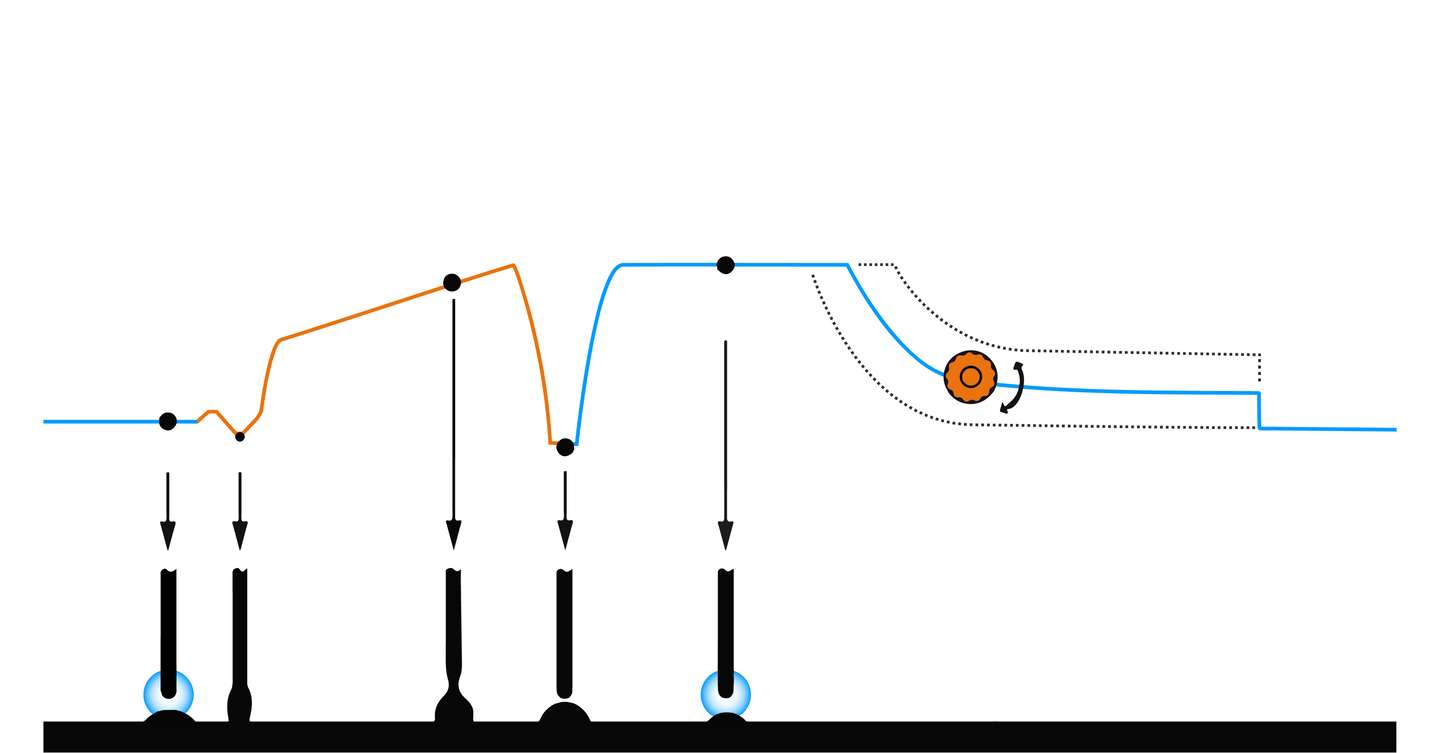
Figura 3. Comportamento della corrente di saldatura e del trasferimento di materiale durante il processo MAX Cool. La rotella arancione e i valori numerici illustrano l'effetto della regolazione del calore
Rispetto alla tradizionale saldatura short-arc o alla saldatura ad impulsi, il processo MAX Cool consente di ottenere un minore apporto di calore, con conseguenti minimi difetti di saldatura anche su lamiere sottili (Figura 4). Grazie al basso apporto di calore e al preciso controllo dell'arco, il bagno di saldatura del processo è facilmente controllabile, con eccellenti caratteristiche di saldatura in posizione. Inoltre, la saldatura di gap radicali anche molto ampi è facilmente controllabile senza il rischio di collasso del bagno di saldatura. Nei test di saldatura, sono stati saldati con successo spazi radicali fino a 12 mm su lamiere. Rispetto alla tradizionale saldatura short-arc, MAX Cool produce meno spruzzi. Uno dei principali vantaggi della saldatura a passate di radice rispetto alla saldatura a impulsi è che non è necessario il supporto
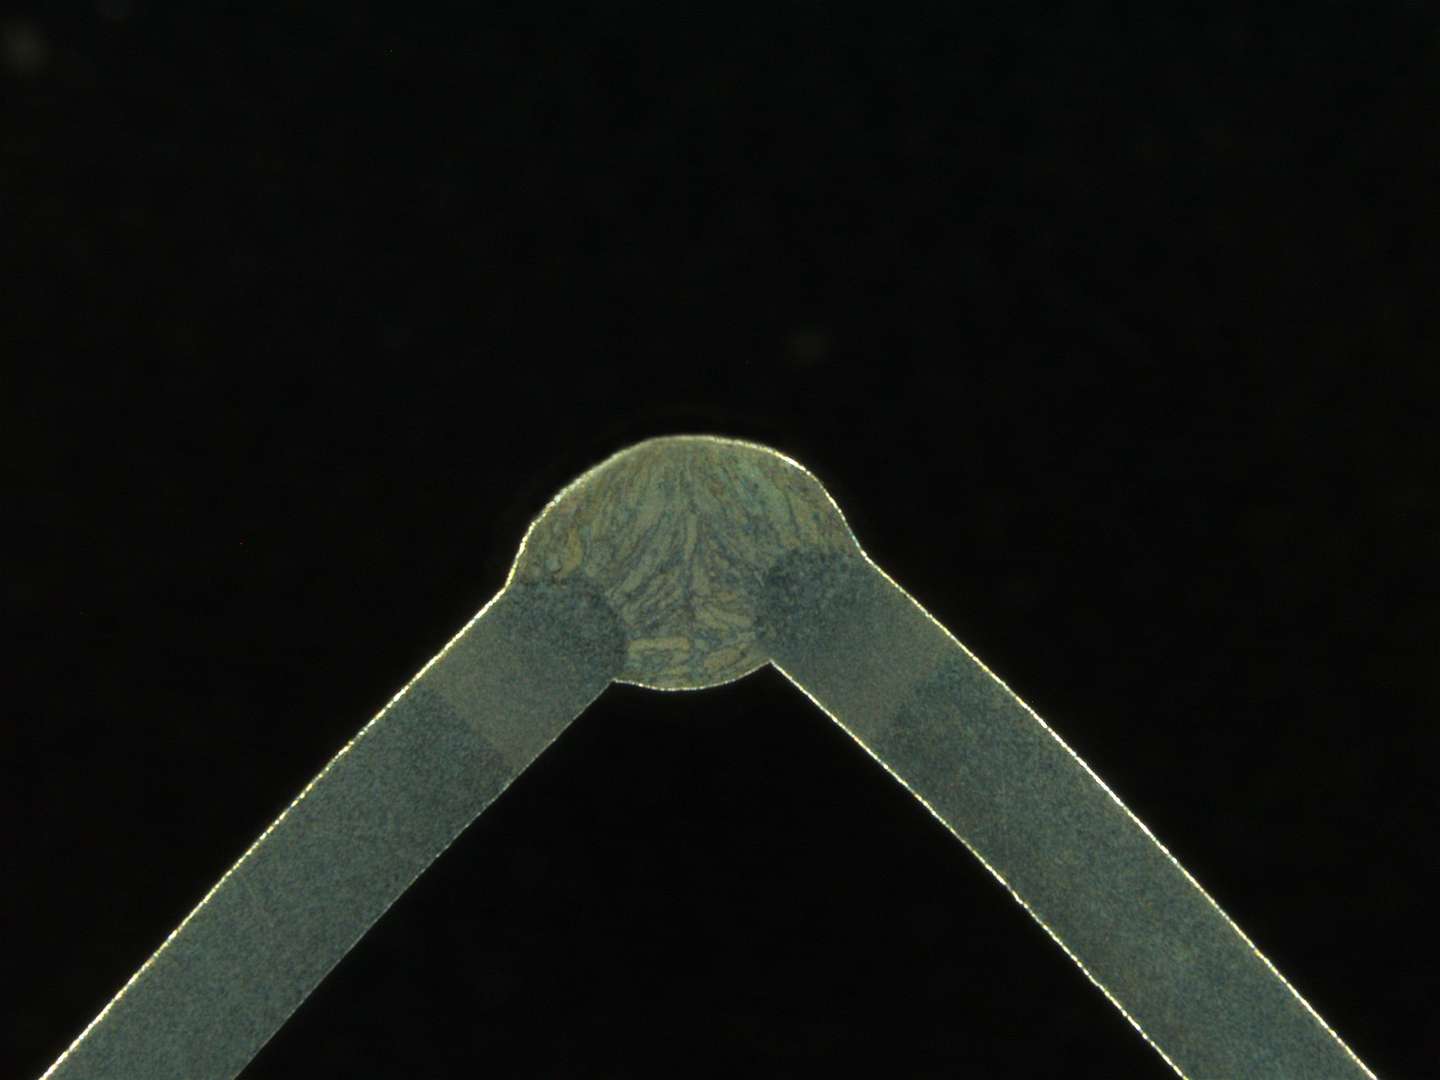
Figura 4. Giunto ad angolo saldato con MAX Cool. Il materiale di base è S355 da 1 mm.
MAX Cool è disponibile per i seguenti modelli:
X5 FastMig Pulse e X5 FastMig Pulse+.
X5 Auto
Master M 355 e Master M 358
Master M 323
Solo i programmi di saldatura indicati di seguito:
F02 (0,9 mm Fe & Ar + 18% CO2)
F03 (1,0 mm Fe & Ar + 18% CO2)
F23 (1,0 mm Fe & CO2)
M04 (1,2 mm Fe metallico e Ar + 18 % CO2)
S03 (1,0 mm Ss & Ar + 2 % CO2)
MAX Speed
MAX Speed è un processo spray-arc modificato in cui la corrente di saldatura è pulsata ad alta frequenza. L'ampiezza dell'impulso è inferiore a quella della saldatura MIG/MAG pulsata convenzionale. Oltre all'alta frequenza, la tensione d'arco è bassa. La combinazione di questi fattori determina un arco stretto e corto con una messa a fuoco che può sopportare i requisiti di velocità di avanzamento più elevati della saldatura manuale ed offre un elevato potenziale per la saldatura meccanizzata e automatizzata. A differenza della tradizionale saldatura MIG/MAG ad impulsi, la frequenza degli impulsi è mantenuta costante, quindi non cambia al variare della lunghezza del filo.
MAX Speed è stato sviluppato per tutti i tipi di acciaio saldabili. È particolarmente adatto per gli acciai ad alta resistenza, poiché la bassa tensione d'arco del processo, combinata con l'elevata velocità di avanzamento consentita dall'arco stretto e ben focalizzato, determina un apporto termico molto basso. Oltre all'elevata velocità di spostamento e al basso apporto di calore, MAX Speed può essere utilizzato anche attraverso la penetrazione. L'aumento della velocità di traslazione consente una maggiore velocità di avanzamento del filo, aumentando così la profondità di penetrazione. La Figura 5 mostra un tipico profilo di penetrazione del processo. Questo può essere sfruttato, ad esempio, nella saldatura meccanizzata, in modo che le saldature possano essere progettate più piccole, aumentando la produttività della saldatura. Nello sviluppo del processo MAX Speed, si è anche scoperto che le piccole variazioni di corrente di saldatura e la breve lunghezza dell'arco migliorano la tolleranza allo shock magnetico, soprattutto sugli acciai strutturali non legati e a bassa lega, rispetto alla saldatura ad impulsi convenzionale.
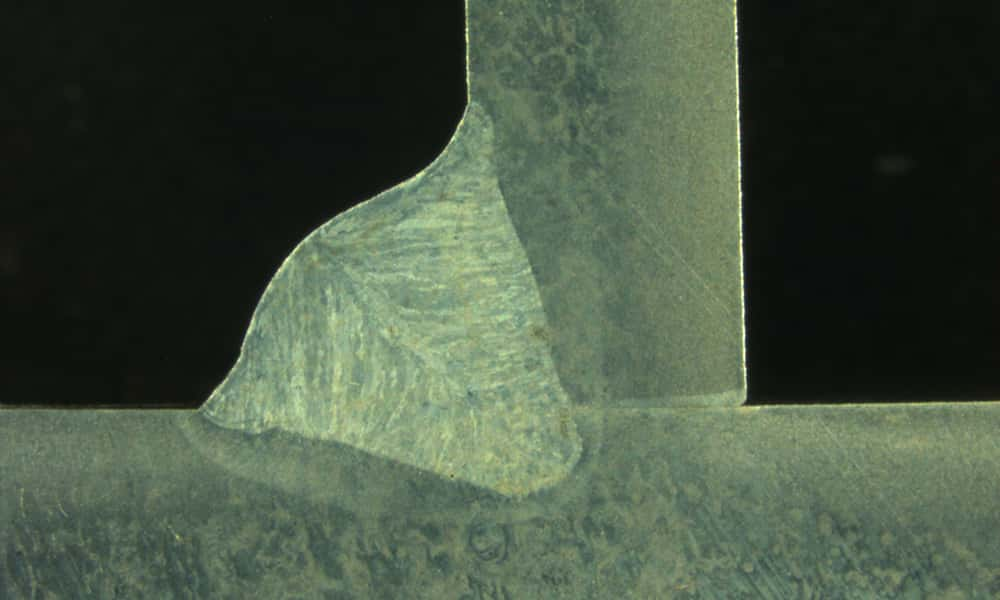
Fig. 5. Profilo di penetrazione MAX Speed a 1000 mm/min e 16 m/min filo. Filo 1,0 mm OK Autrod 12.51, gas Ar + 18% CO₂, base S355 5 mm.
MAX Speed è disponibile per i seguenti modelli:
X5 FastMig Pulse e X5 FastMig Pulse+.
X5 Auto
Master M 355 e Master M 358
MAX Position
MAX Position è un processo MIG/MAG sinergico per la saldatura di posizione, con alte e basse potenze alternate a una frequenza che consente un buon controllo del bagno di saldatura. Questa frequenza è tipicamente di 0,8...2,5 Hz. La potenza più alta garantisce la penetrazione, mentre la potenza più bassa raffredda il bagno di saldatura in posizioni di saldatura difficili. Per gli acciai non legati e a bassa lega, si utilizza una potenza maggiore per l'arco ad impulsi e una potenza minore per lo short-arc. Per gli acciai inossidabili e le leghe di alluminio si utilizza un arco a impulsi ad entrambe le potenze.
MAX Position è ottimizzato per la saldatura in posizione PF, ma può essere utilizzato in tutte le posizioni di saldatura possibili. Tradizionalmente, la saldatura in posizione PF con un filo pieno richiede un movimento di tessitura, ma con MAX Position è possibile realizzare una passata diretta. La regolazione del processo è semplice: in genere, l'utente deve solo regolare lo spessore della piastra, dopodiché la saldatura può iniziare direttamente. Rispetto alla tradizionale saldatura MAG short-arc con movimento di tessitura, MAX Position può utilizzare una velocità di traslazione più elevata e una velocità media di avanzamento del filo più alta, ottenendo una saldatura significativamente più efficiente. Ad esempio, nel test di confronto mostrato nella Figura 6, la posizione MAX ha raggiunto una velocità di avanzamento di 180 mm/min, rispetto ai 100 mm/min del metodo convenzionale. La posizione MAX consente inoltre di saldare uno spessore di gola inferiore, con conseguente minore apporto di calore e minore deformazione. Rispetto alla saldatura con filo d'apporto rutilico, la saldatura a filo pieno MAX Position ha il vantaggio di non essere lenta e di avere dunque costi inferiori per il materiale d'apporto.
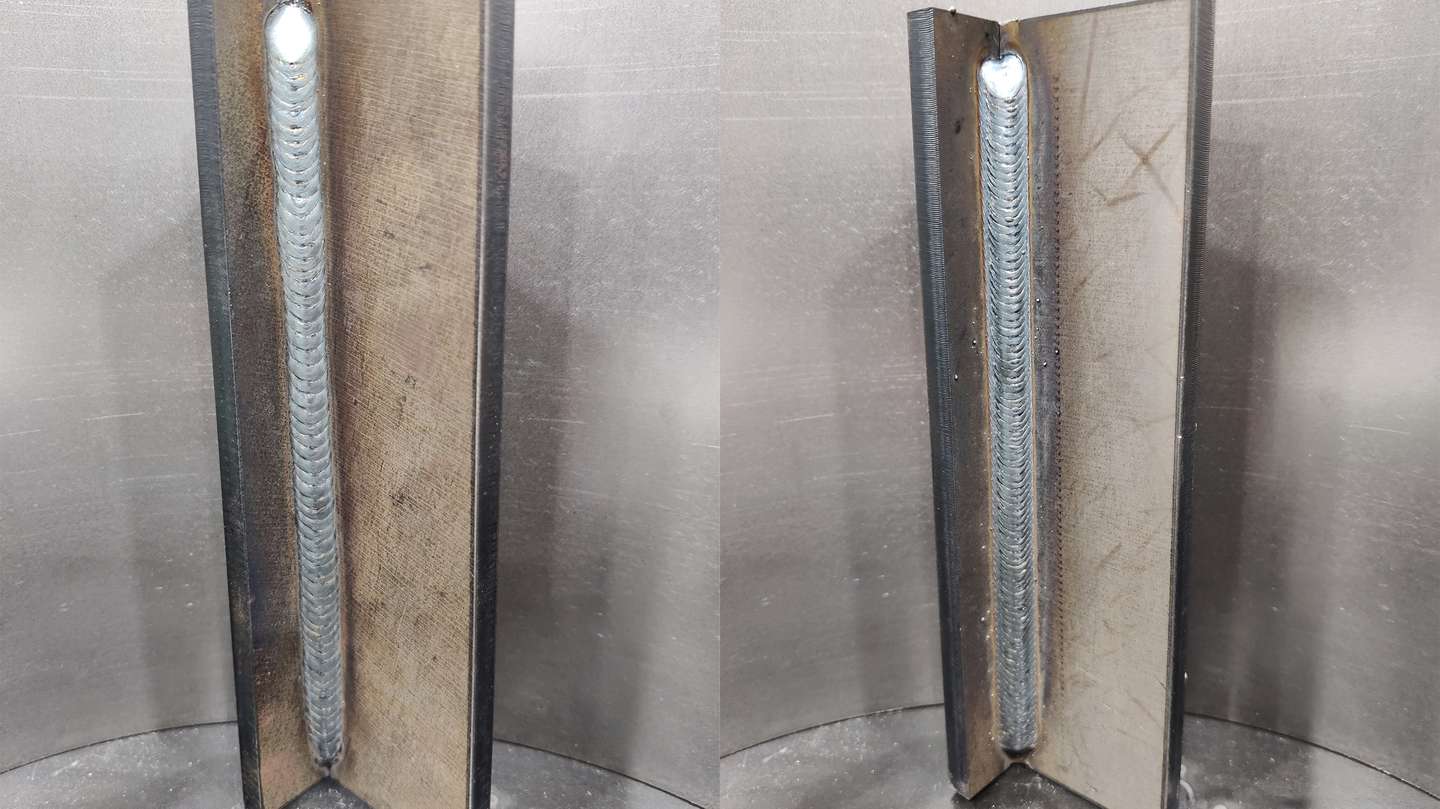
Fig. 6. Profilo di penetrazione MAX Speed a 1000 mm/min e 16 m/min di avanzamento filo. Filo 1,0 mm OK Autrod 12.51, gas Ar + 18% CO₂, base S355 da 5 mm.
MAX Position è disponibile per i seguenti modelli:
X5 FastMig Pulse e X5 FastMig Pulse+
Master M 355 e Master M 358
Touch Sense Ignition (TSI)
L'accensione dell'arco e la fase iniziale della saldatura sono tipicamente impegnative e critiche nella saldatura MIG/MAG. L'arco deve accendersi in modo rapido e affidabile tra il filo di apporto in movimento e il pezzo da saldare, che di solito è relativamente freddo. Dopo l'accensione, è importante stabilizzare rapidamente il processo di saldatura, ad esempio in termini di lunghezza dell'arco, per consentire una saldatura di alta qualità ed evitare difetti di saldatura. Tenendo conto di questi aspetti, Kemppi ha sviluppato il sistema Touch Sense Ignition (TSI).
Nel TSI, il trainafilo spinge il filo di apporto verso il pezzo in lavorazione a una bassa velocità di avvio, e la tensione di circuito aperto viene utilizzata per rilevare un cortocircuito, cioè un contatto meccanico. Il filo viene quindi immediatamente tirato indietro di qualche millimetro e, contemporaneamente, la fonte di alimentazione inizia a fornire una corrente pilota per innescare l'arco. Durante l’innesco dell'arco pilota, viene dato un piccolo impulso di accensione per allontanare leggermente il filo dal pezzo in lavorazione e, allo stesso tempo, il filo viene nuovamente spinto verso il pezzo in lavorazione alla velocità di avvio. In una fase appropriata, viene dato un impulso di accensione per innescare l'arco di saldatura. Subito dopo, il filo viene accelerato alla velocità ottimale di avanzamento.
I vantaggi dell'accensione Touch Sense sono principalmente quelli di lasciare al filo di saldatura lo spazio per muoversi prima dell'inizio della saldatura. In questo modo è più facile evitare situazioni di forte cortocircuito che causano spruzzi ed instabilità dell'arco. Il risultato è una sensazione di innesco morbido, che molti saldatori oggi preferiscono. Grazie alla riduzione dei difetti di saldatura causati dagli spruzzi e dall'instabilità dell'arco, come l'undercut, l'accensione Touch Sense può ridurre al minimo le rilavorazioni e persino la perdita di produzione della saldatura.
TSI è disponibile per i seguenti modelli:
X5 FastMig Pulse e X5 FastMig Pulse+
X5 FastMig Auto
Master M 355, Master M 358 e Master M 353
Tabella dei programmi di saldatura avanzati compatibili con le saldatrici Kemppi
X5 Pulse+ | X5 Pulse | X5 Auto | X3 Pulse | Master M 358 | Master M 355 | Master M 353 | Master M 323 | Master M 205 | |
|---|---|---|---|---|---|---|---|---|---|
MIG/MAG pulsata | X | X | X | X | X | X | |||
MIG/MAG a doppio pulsato | X | X | X | X | |||||
WiseRoot+ | X | ||||||||
WiseThin+ | X | ||||||||
WiseSteel | X | X | X | X | |||||
WiseFusion | X | X | X | X | X | ||||
WisePenetration | X | X | X | X | |||||
MAX Cool | X | X | X | X | X | X* | |||
MAX Speed | X | X | X | X | X | ||||
MAX Position | X | X | X | X | |||||
TSI | X | X | X | X | X | X |
*Solo programmi di saldatura selezionati
Antti Kahri
Antti Kahri
A respected expert in the field of welding, who tragically passed away in early June 2025 while pursuing his passion on a fly fishing trip. As a Welding Engineer on Kemppi Oy’s Welding Team, he held the prestigious International Welding Engineer (IWE) qualification and brought over a decade of experience to developing advanced welding characteristics for TIG, MIG/MAG, and MMA welding machines, including the renowned X8 MIG Welder and MasterTig. Known for his deep expertise and commitment to welding excellence, he was passionate about enhancing the quality and efficiency of welding through user-friendly innovations. His legacy lives on in the technology he helped shape and in the inspiration he offered to colleagues and the wider welding community.
Prodotti correlati
Famiglia di prodotti
La saldatrice modulare multi-processo a 360 gradi si concentra principalmente sulla saldatura MIG/MAG ad alte prestazioni. X5 FastMig offre opzioni di configurazione per la saldatura manuale, sinergica e a impulso. Una vasta gamma di accessori consente di realizzare i processi di produzione con flessibilità ed efficienza.
Famiglia di prodotti
Master M è una saldatrice compatta che combina prestazioni di saldatura straordinarie con un'eccellente usabilità e una configurazione rapida, offrendo una macchina MIG/MAG di dimensioni ridotte e al tempo stesso potente per la saldatura MIG manuale, sinergica e a impulso.
Famiglia di prodotti
Master M 205 e Master M 323 stabiliscono nuovi standard di potenza e prestazioni in una saldatrice MIG portatile. Con un design compatto e leggero, facile da trasportare, scoprirai i vantaggi di una saldatrice MIG portatile che può essere spostata ovunque sia necessario.
Altri articoli del blog
How to Avoid the Most Common MIG/MAG Welding Defects
The quality requirements in welding production increase with the optimization of structures as well as the development of materials and welding processes. Welding defects can, at worst, cause serious accidents and structural damage, so it is important to avoid them and understand the mechanisms that create them. In this text, we present the most common MIG/MAG welding defects and the ways to best avoid them.
ABC della saldatura
Calculation of heat input in MIG/MAG welding
The new welding procedure test standard, EN-ISO 15614-1:2017, provides recommendations for the measurement and calculation of heat input. In concrete terms, what does this mean for MIG/MAG welding? And how can workshops carry out these calculations in practice?
ABC della saldatura
What is pulsed MIG welding, and for what you can use it?
Pulsed MIG/MAG welding is a significant improvement in welding technology, offering accuracy, productivity, and flexibility that conventional welding methods can hardly compete with. This advanced process has become popular for professionals looking to improve weld quality, especially in demanding applications. Here's a closer look at how pulsed MIG/MAG welding works and the situations where it truly shines.
ABC della saldatura
Saldatura MIG/MAG
Applicazioni, attrezzature e tecniche della saldatura MIG
ABC della saldatura
Come Rapid Welding e Kemppi hanno costruito una partnership che dura nel tempo
Rapid Welding collabora con Kemppi fin dalla propria fondazione, nel 1990. Roy Edwards, cofondatore e amministratore delegato, illustra i principi alla base di questa partnership lunga 36 anni: dalla scelta della soluzione di saldatura più adatta e dall'assistenza alle apparecchiature lungo tutto il loro ciclo di vita, fino alla carenza di competenze e alla ricerca del ruolo più appropriato per l'automazione e la saldatura laser.
Automazione della saldatura, Saldatura manuale, ABC della saldatura
Safety that keeps up with welders' challenges and changing risks
Welding safety has become increasingly demanding. The hazards at the arc remain constant, but modern working conditions mean exposure can accumulate over longer shifts and in tighter indoor spaces. As a result, welding PPE needs to be treated as both protection for the welder and proof of compliance. At Kemppi, welding safety PPE is designed and validated in practice through clear requirements, welder-led feedback, and verified compliance with EU PPE Regulation 2016/425, CE marking processes, and relevant EN standards.
Sicurezza, ABC della saldatura