Innovasjon
Hva 10 000 sveiser avslører om produktiviteten ved lasersveising
28. oktober 2026
Hva koster en sveis egentlig? Med utgangspunkt i Kemppis sammenligning av laser-, MAG- og TIG-sveising ser vi forbi sveisehastigheten og undersøker sveisetid, dekkgass, tilsatsmateriale, varmetilførsel og etterbehandling. Se hvordan små forskjeller kan vokse med produksjonsvolumet og påvirke kapasitet, produktivitet og lønnsomhet.
Varsha Saraogi
Emner:
I science fiction hjelper lyssabler med å redde galaksen. I den virkelige verden kan 20 sparte sekunder avgjøre skjebnen til et helt imperium.
Tjue sekunder høres nesten ubetydelig ut. Helt til det skjer 10 000 ganger. Da blir det mer enn 55 timer produksjonstid – nesten sju åttetimers skift som potensielt kan brukes til å ferdigstille et nytt parti, redusere ordreetterslepet eller starte neste kundeprosjekt.
Sveisehastighet får oppmerksomhet fordi den er enkel å måle. Start stoppeklokken. Lag sveisen. Stopp klokken. Men kunden betaler ikke for sveisehastighet. Kunden betaler for ferdige deler. Og det endrer regnestykket.
Når produsenter allerede sliter med å øke tilgangen på kvalifisert sveisekapasitet, blir det stadig viktigere å få mer produktivitet ut av timene som allerede er tilgjengelige. Rapporten fra Den europeiske arbeidsmarkedsmyndigheten plasserer sveisere og flammeskjærere blant yrkene med størst mangel på arbeidskraft i Europa.
En teknisk sammenligning fra Kemppi av laser-, MAG- og TIG-sveising gir oss en nyttig måte å se hva dette kan bety i praksis.
Hva sammenlignet Kemppi?
Vi sammenlignet laser-, MAG- og TIG-kilsveiser på 1, 2 og 3 mm stålplate.
Testene målte:
sveisehastighet
varmetilførsel
elektrisk energiforbruk
forbruk av dekkgass
forbruk av tilsatsmateriale
For energi, dekkgass og tilsatsmateriale er resultatene basert på en 200 mm testsveis.
Sammenligningen betyr ikke at de tre prosessene kan erstatte hverandre direkte. Spesielt var a-målet forskjellig mellom testsveisene, noe som er viktig når man tolker forbruk av tilsatsmateriale og andre resultater.
Det dataene viser, er hvor mye tids- og ressursprofilen til en sveis kan endre seg med prosessen. Og det er der forretningscaset begynner.
Hvor mye produksjonstid kan sveisehastigheten faktisk frigjøre?
De målte sveisehastighetene for de tre platetykkelsene var:
Platetykkelse | Laser | MAG | TIG |
1 mm | 82 cm/min | 39 cm/min | 8 cm/min |
2 mm | 85 cm/min | 57 cm/min | 11 cm/min |
3 mm | 88 cm/min | 55 cm/min | 10 cm/min |
Under disse testforholdene var lasersveising omtrent 1,5–2,1 ganger så raskt som MAG og rundt 8–10 ganger så raskt som TIG.
La oss skalere opp en av testene. I testen med 2 mm stål var de nøyaktig målte hastighetene 851 mm/min for laser, 571 mm/min for MAG og 107 mm/min for TIG.
Hvis en produsent hadde 10 000 sveiser på 200 mm hver, ville disse hastighetene omtrent tilsvare:
Prosess | Sveisetid for 10 000 × 200 mm sveiser | Tilsvarende antall 8-timers sveiseskift |
Laser | 39 timer | 4,9 skift |
MAG | 58 timer | 7,3 skift |
TIG | 312 timer | 39 skift |
Det betyr at den målte laserhastigheten i dette eksemplet ville frigjøre omtrent 19 sveisetimer sammenlignet med MAG.
Sammenlignet med TIG er forskjellen omtrent 272 sveisetimer.
Merk at dette er en ekstrapolering av sveisetid fra én kontrollert test, ikke en prognose for total produksjonstid eller garanterte FastBeam³-besparelser. Klargjøring, posisjonering, tilpasning, sikkerhetsprosedyrer, inspeksjon og andre operasjoner er ikke inkludert, og sveisgeometriene i testene var forskjellige.
Likevel illustrerer det et viktig poeng. Noen få sekunder per sveis kan i stor skala bli hele produksjonsskift. Forretningsverdien av de frigjorte timene avhenger av hva de brukes til.
For eksempel kan 19 timer bli et nytt produksjonsparti og skape kapasitet til et nytt kundeprosjekt. Eller erfarne sveisere kan bruke mer tid på skjøter og bruksområder som faktisk krever kompetansen deres.
Hvor passer lasersveising inn?
Hvis sveisingen er flaskehalsen, kan vekst derfor avhenge av spørsmål som:
Hvor mange komponenter kan hver tilgjengelige sveisetime produsere?
Hvilke sveiser krever faktisk det høyeste nivået av manuell sveiseferdighet?
Kan repeterende eller egnede bruksområder utføres annerledes slik at kvalifiserte sveisere kan fokusere på andre oppgaver?
Lasersveising fjerner ikke behovet for sveisekompetanse. Valg av prosess, skjøtdesign, materialkunnskap, kvalitetskontroll og sikker drift er fortsatt avgjørende. Men i egnede bruksområder kan høyere produksjon per sveisetime hjelpe produsenter med å møte kapasitetsutfordringen fra en annen vinkel.
Hva skjer når ett minutt forsvinner fra hver del?
Hvis en prosessforbedring sparer bare ett minutt per komponent, blir den årlig frigjorte kapasiteten:
Årsproduksjon | Ett minutt spart per del |
1 000 deler | 16,7 timer |
5 000 deler | 83 timer |
10 000 deler | 167 timer |
50 000 deler | 833 timer |
100 000 deler | 1 667 timer |
Ved 100 000 deler tilsvarer det mer enn 200 åttetimers produksjonsskift.
Den kostbare delen kan komme etter at sveisingen er ferdig
Sveisehastighet er bare ett område der produksjonstid kan forsvinne.
Et annet er omarbeid.
Lav varmetilførsel omtales vanligvis som en teknisk sveiseegenskap. For forretningscaset er det imidlertid mer interessant hva lavere varmetilførsel kan bety i etterfølgende arbeidsoperasjoner.
I Kemppis tester var varmetilførselen ved lasersveising betydelig lavere enn ved MAG og TIG for alle tre testede platetykkelser. På 2 mm plate ble det for eksempel målt:
Laser — 0,048 kJ/mm
MAG — 0,189 kJ/mm
TIG — 0,287 kJ/mm
Det gjør varmetilførsel interessant fordi lavere termisk belastning kan bidra til å redusere deformasjon i egnede bruksområder.
Og deformasjon har en svært reell arbeidskostnad. TWI-forskning på europeisk skipsbygging rapporterte at omarbeid knyttet til unøyaktigheter og termisk deformasjon i enkelte bruksområder var estimert til 15–30 % av arbeidskostnadene ved nybygging av skip. TWI pekte på redusert deformasjon – og dermed mindre retting og omarbeid – som en av de viktige økonomiske drivkreftene for laser- og laserhybridsveising i skipsbygging.
Å fjerne arbeid etter sveising kan noen ganger skape større verdi enn å gjøre selve sveisen raskere.
Det er også derfor dagens forskning på laserproduksjon i økende grad ser forbi ren prosesshastighet. Fraunhofer ILT beskriver utfordringer i industriell laserproduksjon i form av kortere syklustider, mindre skrap, lavere energiforbruk, bedre materialutnyttelse, prosessstabilitet og pålitelig kvalitet – alt dette avgjør om en høyhastighetsprosess faktisk skaper verdi i serieproduksjon.
Hva skjer med forbruksmaterialene når produksjonen skaleres opp?
Så finnes det kostnader som virker små fordi de oppstår noen gram eller liter om gangen.
Ta den samme 2 mm, 200 mm testsveisen.
Målt forbruk av dekkgass var:
Laser — 5,2 l
MAG — 5,6 l
TIG — 11,2 l
Ved 10 000 repetisjoner av testen ville det matematisk tilsvare omtrent:
Laser — 52 000 l
MAG — 56 000 l
TIG — 112 000 l
Forbruk av tilsatsmateriale i samme test var:
Laser — 1,5 g
MAG — 8,7 g
TIG — 3,6 g
Ved 10 000 testsveiser:
Laser — 15 kg
MAG — 87 kg
TIG — 36 kg
Dette skal ikke tolkes som en universell prosentvis besparelse fordi a-målet på sveisene var forskjellig. I 2 mm-testen var registrert a-mål 0,8 mm for laser, 2,2 mm for MAG og 1,6 mm for TIG.
Det er nettopp derfor en produksjonsspesifikk ROI-beregning er viktig.
Når en produsent legger inn faktisk trådpris, gasspris og årlig sveisevolum, blir gram og liter til reelle kostnader.
ROI for lasersveising
For en produsent som vurderer FastBeam³, trenger en nyttig ROI-beregning mer enn bare sveisehastighet.
Den bør ta hensyn til:
Produksjonsvolum: Hvor mange relevante deler eller meter sveis produseres årlig?
Sveisetimer: Hvor mye operatørtid krever dagens prosess?
Klargjøring og tilpasning: Gir bruksområdet den skjøtkonsistensen prosessen krever?
Etterbehandling: Hvor mye sliping, rengjøring eller kosmetisk arbeid følger etter sveising?
Korrigering av deformasjon: Hvor mye arbeid brukes på å få sveisede deler tilbake innenfor toleranse?
Omarbeid og skrap: Hvor ofte må arbeid korrigeres eller kasseres?
Forbruksmaterialer: Hvor mye tilsatsmateriale, gass og andre forbruksmaterialer krever hver prosess?
Energi: Hva er det faktiske energiforbruket per ferdig del?
Investering: Hvilket utstyr, hvilken opplæring, hvilket vedlikehold og hvilken infrastruktur for lasersikkerhet kreves?
Hva er én frigjort produksjonstime verdt for virksomheten din?
Å frigjøre de samme 100 timene i et verksted med seks ukers ordreetterslep kan gjøre det mulig å ta imot flere ordrer uten umiddelbart å legge til et nytt skift eller en ny sveisestasjon.
Det er da sveiseproduktivitet kan bli kommersiell kapasitet.
Tre verksteder. Tre helt forskjellige forretningscaser for lasersveising.
Se for deg tre produsenter som vurderer den samme teknologien.
Underleverandøren med høyt volum
Den produserer tusenvis av lignende platekonstruksjoner med stabil tilpasning.
Fem eller ti sekunder betyr mye når de gjentas tusenvis av ganger. Raskere sveising, lavere forbruk av forbruksmaterialer og kortere etterfølgende arbeidsoperasjoner kan til sammen frigjøre betydelig årlig kapasitet.
Den største muligheten kan være økt gjennomstrømning.
Produsenten av rustfritt stål
Volumene er lavere, men synlig sveisekvalitet er viktig. Betydelig arbeidstid går med til sliping, rengjøring og korrigering av deformasjon.
Den største besparelsen kommer kanskje ikke fra sveisehastigheten i det hele tatt.
Den kan komme fra å redusere alt arbeidet som skjer etter sveising.
Verkstedet med stor produktvariasjon
Det produseres stadig skiftende komponenter, små serier og skjøter med varierende tilpasning.
Laserhastigheten kan se imponerende ut i en demonstrasjon, men verkstedet kan kanskje ikke utnytte den i hver jobb. MAG og TIG kan fortsatt være det bedre valget i mange bruksområder.
Utfordringen er derfor å finne de riktige laserbruksområdene, fremfor å erstatte alle eksisterende prosesser.
Det er et viktig skille.
Laser erstatter ikke MAG eller TIG
Et nyttig spørsmål er:
Hvilke deler av produksjonen vår ville skape mer verdi hvis vi sveiset dem på en annen måte?
Kemppis tester viser at laser under de testede forholdene ga høyere sveisehastighet, lavere elektrisk energiforbruk per 200 mm testsveis, lavere gassforbruk og lavere forbruk av tilsatsmateriale enn de tilsvarende testede MAG- og TIG-sveisene.
Tallene betyr ikke at alle produsenter bør ta den samme beslutningen.
Se i stedet på sekundene som går med til sveising.
Multipliser dem med årlig volum.
Se på minuttene som går med til etterbehandling, omarbeid og sveisetimene som i dag begrenser produksjonen.
Se på hva ytterligere 20, 100 eller 500 tilgjengelige timer kan bety for ordreboken.
For det sterkeste forretningscaset handler om hva virksomheten din kan gjøre med tiden den får tilbake.
Relaterte produkter
Produktfamilie
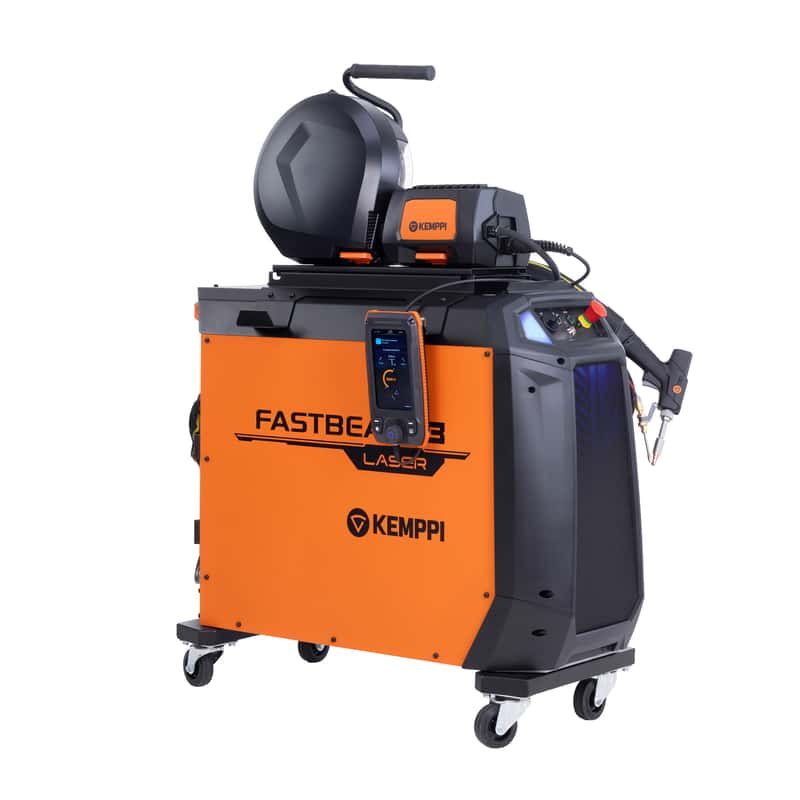
FastBeam 3 er en finskprodusert 3 kW håndholdt sveisemaskin med fiberlaser for rask, kontrollert sveising av stål, rustfritt stål og aluminium. Penetration Shape Control og integrert Weld Assist gir presis prosessjustering, raskere oppsett og digital sporbarhet ved industriell lasersveising.
Flere blogginnlegg
How does steel welding benefit from special processes?
Welding mild steels may often be considered a simple task. However, welding these steels has specific characteristics that can make the welding process challenging.
Manuell sveising, Sveise-ABC
Kemppi's advanced welding processes: MIG/MAG welding
One of the most important elements in developing welding equipment has long been improving welding processes and creating new process variations. Modern measurement and arc control methods have made a wide range of variations in the arc welding process possible. These advanced welding processes significantly improve welding production efficiency and weld quality. This article presents the special processes and operations developed by Kemppi for MIG/MAG welding.
Sveise-ABC, Manuell sveising
How Rapid Welding and Kemppi Built a Partnership That Lasts
Rapid Welding has worked with Kemppi since the company opened in 1990. Co-founder and Managing Director Roy Edwards highlighted the principles behind that 36-year partnership, from choosing the right welding solution and supporting equipment throughout its life to addressing the skills shortage and finding the right place for automation and laser welding.
Automatisering av sveising, Manuell sveising, Sveise-ABC
Safety that keeps up with welders' challenges and changing risks
Welding safety has become increasingly demanding. The hazards at the arc remain constant, but modern working conditions mean exposure can accumulate over longer shifts and in tighter indoor spaces. As a result, welding PPE needs to be treated as both protection for the welder and proof of compliance. At Kemppi, welding safety PPE is designed and validated in practice through clear requirements, welder-led feedback, and verified compliance with EU PPE Regulation 2016/425, CE marking processes, and relevant EN standards.
Sikkerhet, Sveise-ABC
Eurosatory 2026 And the Future of Defence Manufacturing
Eurosatory 2026 highlighted a clear shift in modern defence manufacturing. While defence systems are becoming more digital, networked, and autonomous, their foundation remains physical. From armoured vehicles and artillery to industrial resilience, welding quality, steel structures, and production discipline remain paramount to defence readiness.
Digitalisering, Innovasjon
How AI Supports Quality, Traceability, and Flexibility in Robotic Welding
The AITOOLS1 webinar explored how AI-assisted process control, machine vision, synchronized data, and machine learning models are advancing robotic welding automation, improving quality management, traceability, and production flexibility for demanding industrial production.
Automatisering av sveising, Innovasjon, Digitalisering