Käsinhitsaus
Kuinka Kemppi rakensi maailmanennätyksen tehneen sukelluskohteen TIG-hitsausta hyödyntäen
29. huhtikuuta 2026
Tämän 165 metrin syvyydessä jään alla saavutetun maailmanennätyksen takana on erittäin tarkka TIG-hitsaus: Minarc T mahdollistaa tarkan liitoksen, tarkan hallinnan ja moitteettoman viimeistelyn ruostumattomassa teräksessä.
Varsha Saraogi
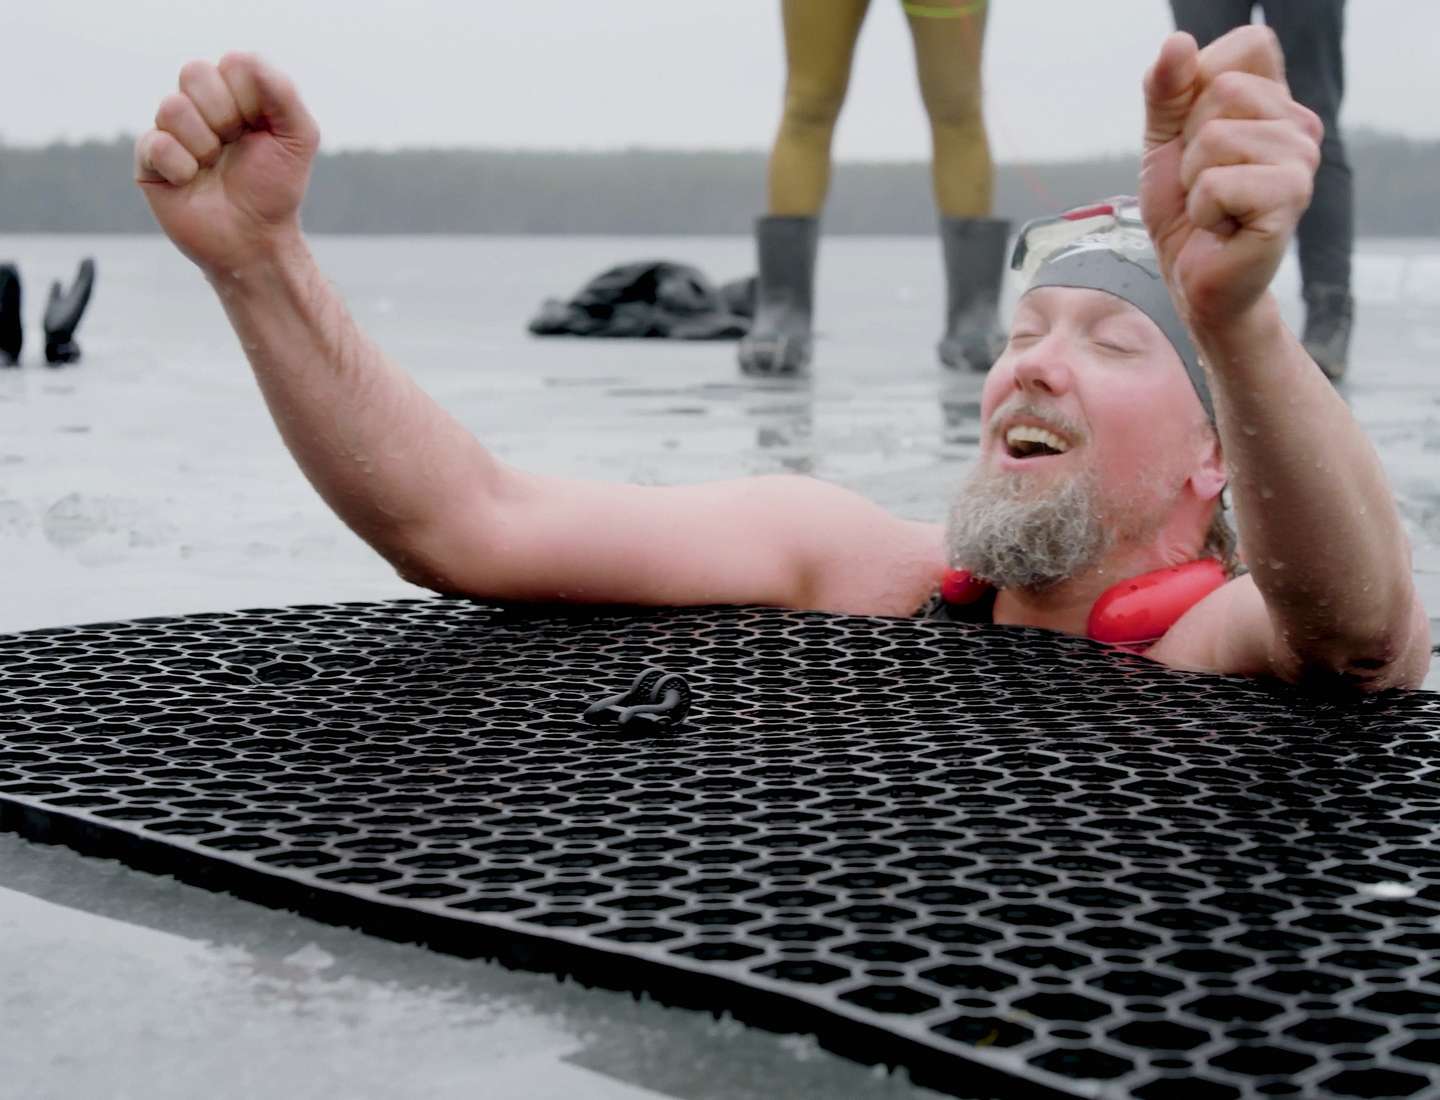
Jään alla sukeltamisen maailmanennätys muistetaan todennäköisesti urheilijasta, matkasta ja jännittävistä hetkistä jään alla, mutta mikään ennätys ei synny ilman valmistautumista.
Kempin sponsoroimassa Ice Challenge Finland 2026 -tapahtumassa suomalainen vapaasukeltaja Olavi Paananen paransi epävirallisesti omaa vuonna 2025 tekemäänsä 107,08 metrin virallista maailmanennätystään saavuttaen tällä kertaa noin 165 metrin matkan. Ennen kuin ennätystä voitiin lähteä rikkomaan, oli itse suorituspaikka rakennettava toimimaan virheettömästi yhdessä maailman vaativimmista ympäristöistä: avojäällä, pakkasessa ja rakenteilla, joiden on sovittava täsmälleen paikoilleen.
Hitsauksella oli tässä ratkaiseva rooli.
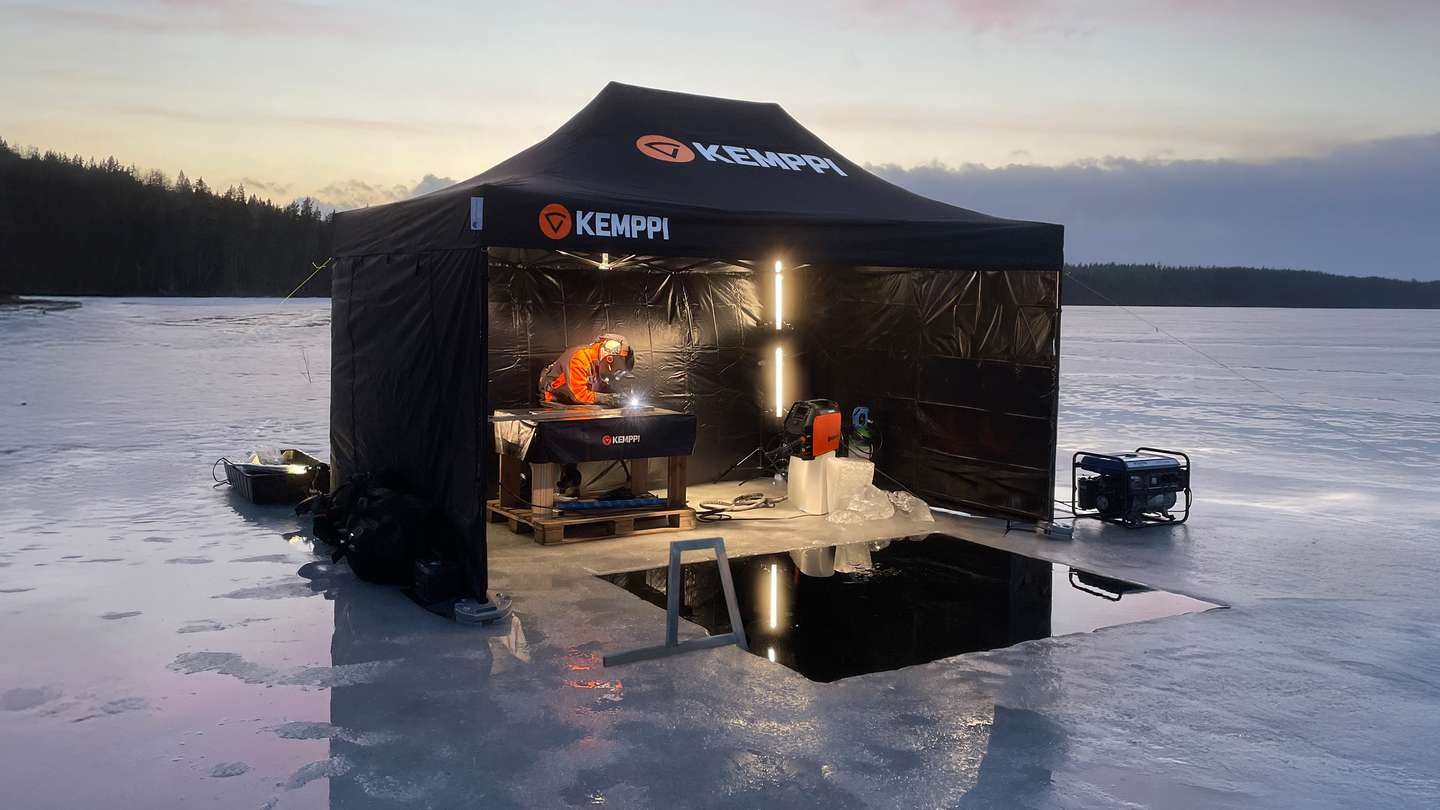
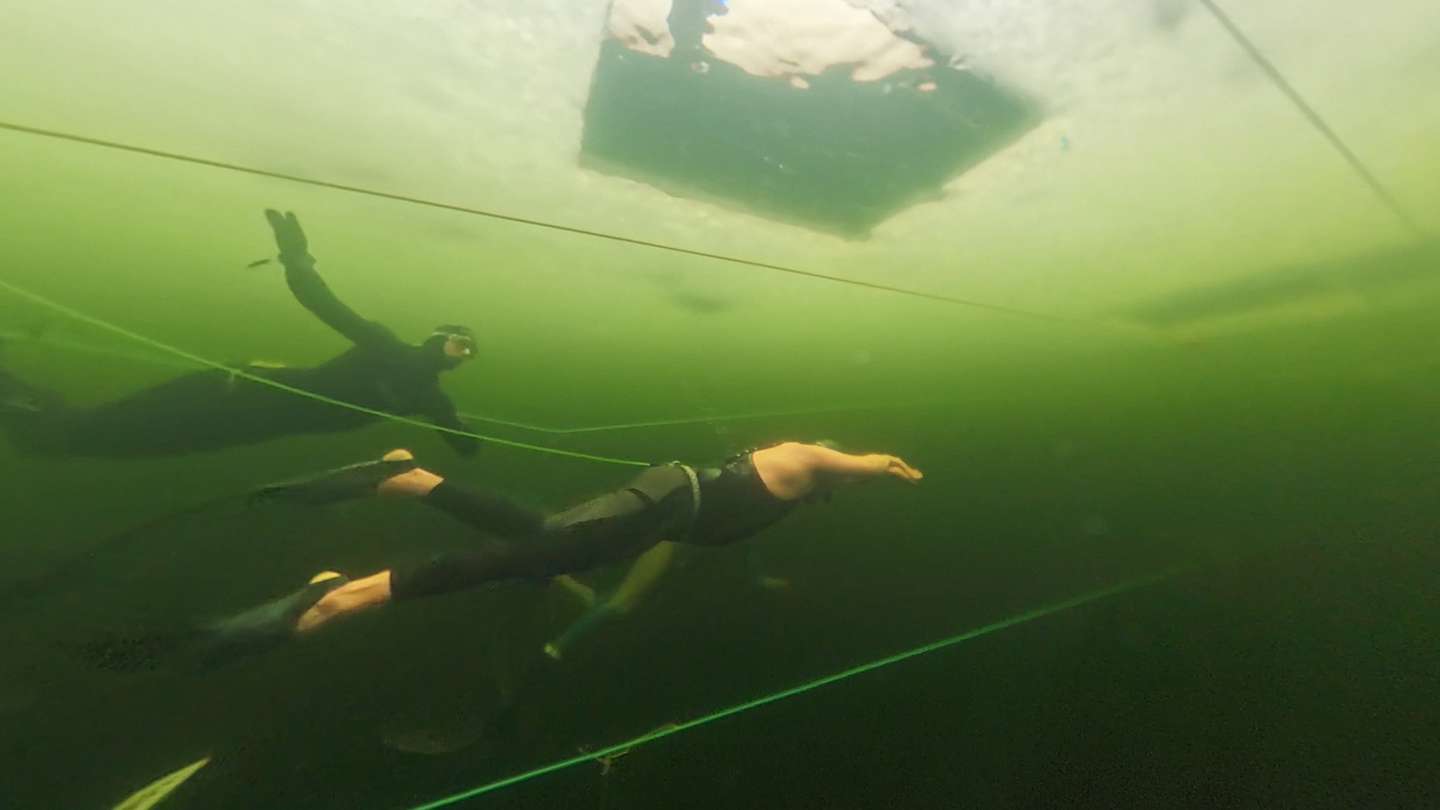
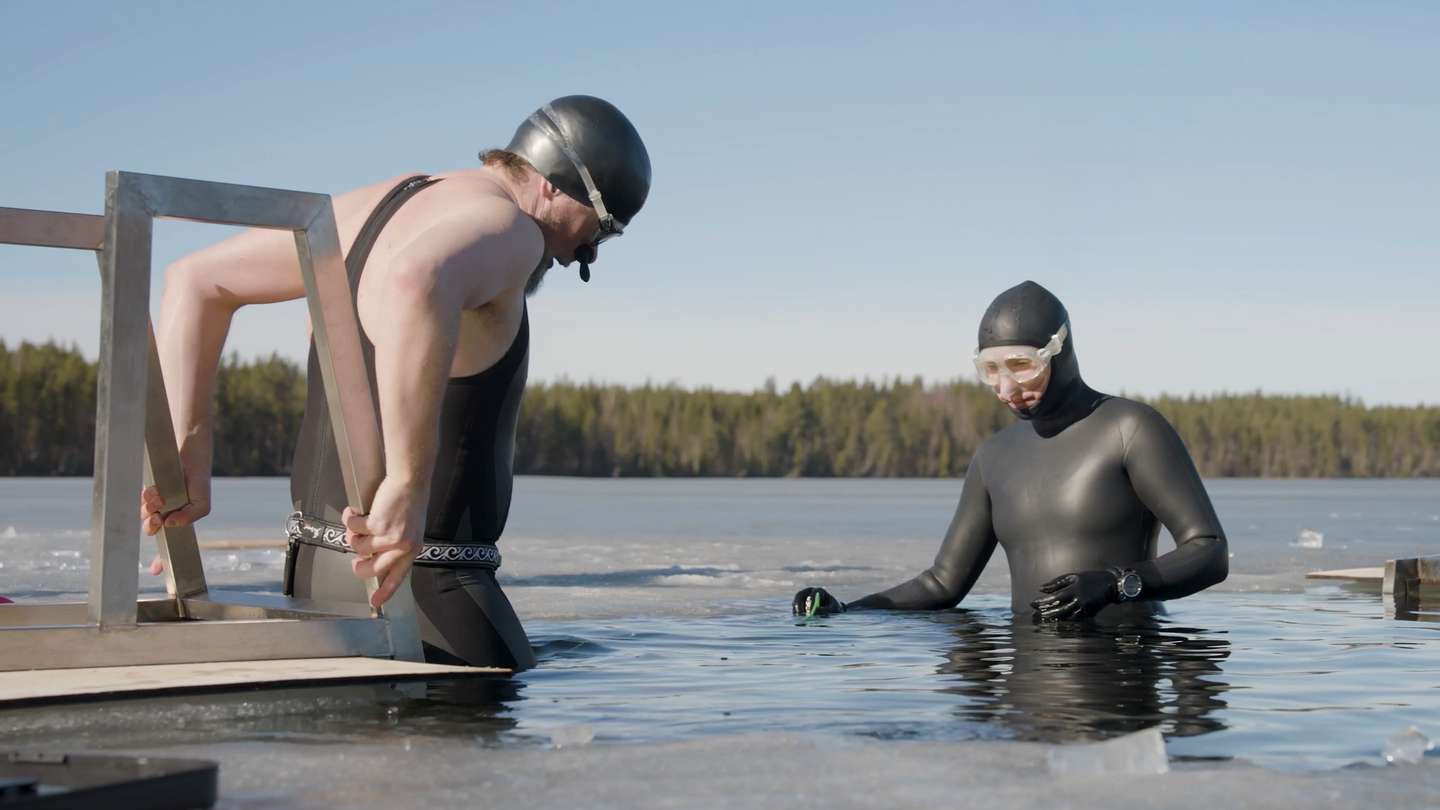
Sukelluspaikan tikkaat hitsattiin ruostumattomasta teräksestä suoraan jäälle avannon viereen, jotta rakennusvaiheessa valmistetut osat voitiin sovittaa lopulliseen asentoonsa paikan päällä. Näin varmistettiin, että rakenteet sopivat täsmälleen kyseiseen ympäristöön ja että valmiit osat toimivat käytännössä juuri niin kuin sukellusjärjestelyissä oli suunniteltu.
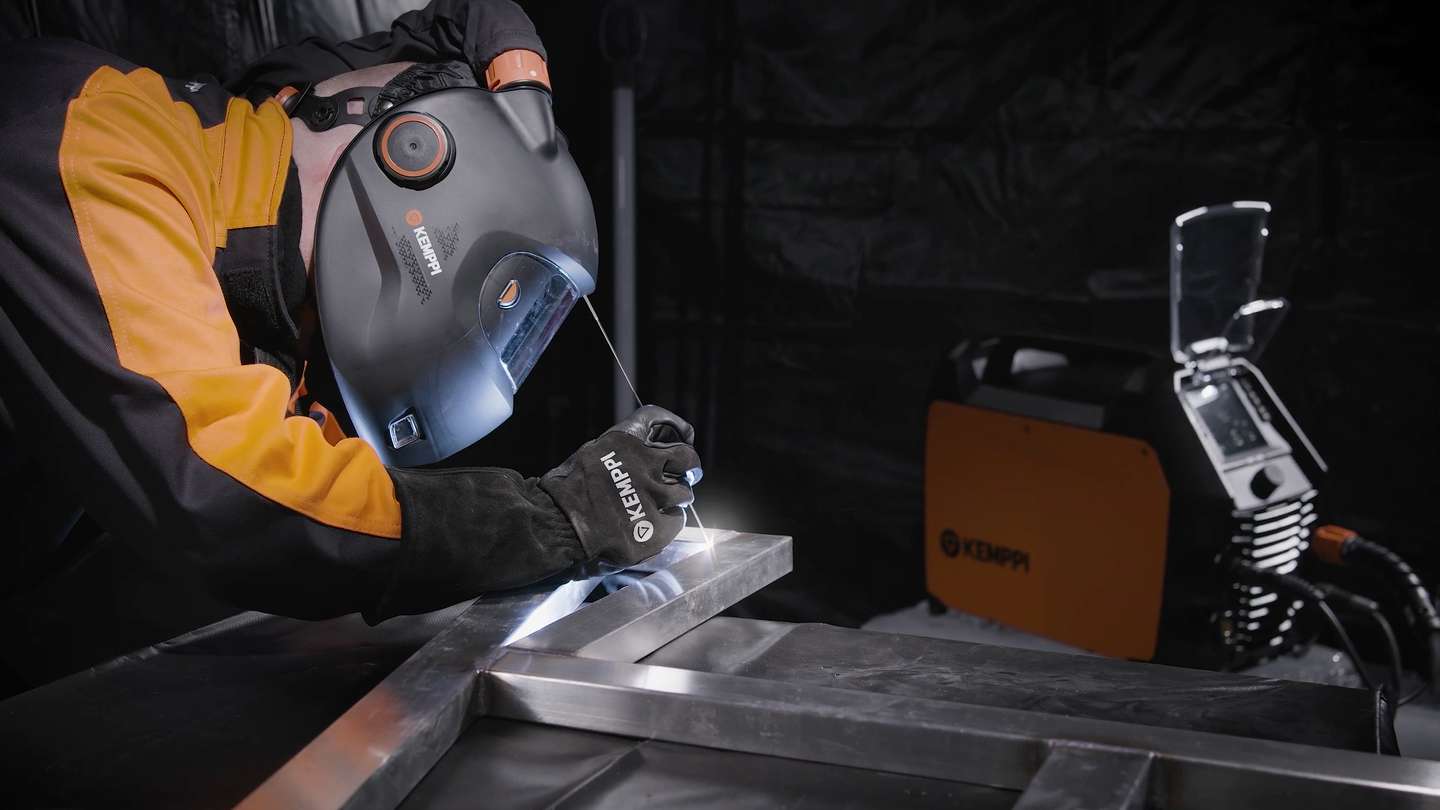
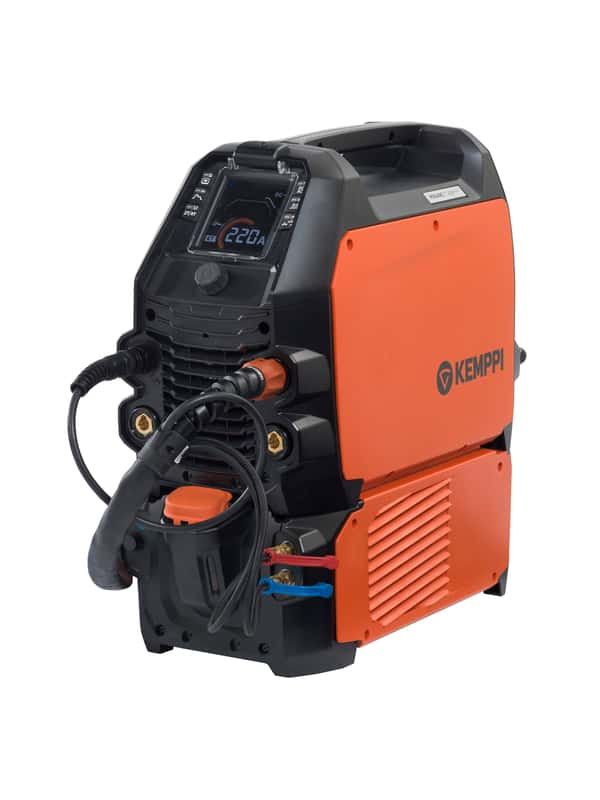
Ohutseinäisen ruostumattoman RHS-putken hitsaukseen TIG-hitsaus oli luonnollinen valinta, sillä se tarjoaa tarvittavan hallinnan ohuille materiaaleille, joissa sulan hallinta ja lämmöntuonti vaikuttavat nopeasti lopputulokseen. Koska työmaalla ei ollut verkkovirtaa saatavilla, hitsaustyö tehtiin generaattorikäyttöisellä Minarc T 223 ACDC GM -hitsauskoneella. Se on kannettava hitsauskone, joka on suunniteltu ammattikäyttöön. Laitteen pulssitoiminto soveltuu erityisesti ohuiden materiaalien hitsaukseen ja MAX WeldClean -toiminto mahdollistaa elektrolyyttisen hitsin puhdistuksen samassa työnkulussa.
Virtalähteen pulssitoiminnon avulla hitsaaja pystyi vähentämään lämmöntuonnin vaikutusta ruostumattomaan materiaaliin ja hallitsemaan sulaa helpommin, mikä on erityisen hyödyllistä ohuilla ainevahvuuksilla. Hitsausvirrat olivat noin 60–85 A. Hitsauksen jälkeen saumat puhdistettiin MAX WeldCleanilla noin 30–35 A:n virralla käyttäen TIG-polttimeen kiinnitettävää harjapäätä yhdessä 10–60-prosenttisen fosforihappopohjaisen puhdistusnesteen kanssa, minkä jälkeen pinnat neutraloitiin vedellä. Tämä mahdollisti sen, että hitsit voitiin puhdistaa ja osat asentaa suoraan avantoon toimivuuden varmistamiseksi.
Vaikka huomio kiinnittyi maailmanennätysyritykseen, sen taustalla oleva työ kertoi omaa tarinaansa: huolellisesta valmistautumisesta, kenttäolosuhteisiin suunnitelluista laitteista ja hitsauksesta, jonka oli tuotettava tarkkaa laatua yhdessä vaativimmista mahdollisista työympäristöistä.
Varsha Saraogi
Varsha Saraogi
Hails from a background in journalism and editorial strategy and brings an international B2B perspective to content and communications at Kemppi. Passionate about creating stories that connect welding technology with the people and industries it serves, combining technical substance with a clear and engaging voice. Work has been published in specialist titles such as Airport Technology, Railway Technology, Ship Technology, FinTech Global, and RegTech Analyst, reflecting experience across a wide range of industrial and business sectors.
Liittyvät tuotteet
Tuoteperhe
Minarc T on kannettava monijännitehitsauskone, jolla voit tehdä korkealaatuista AC/DC-TIG-hitsausta ja ammattitasoista hitsien peittausta kätevästi yhdellä koneella.
Lisää blogikirjoituksia
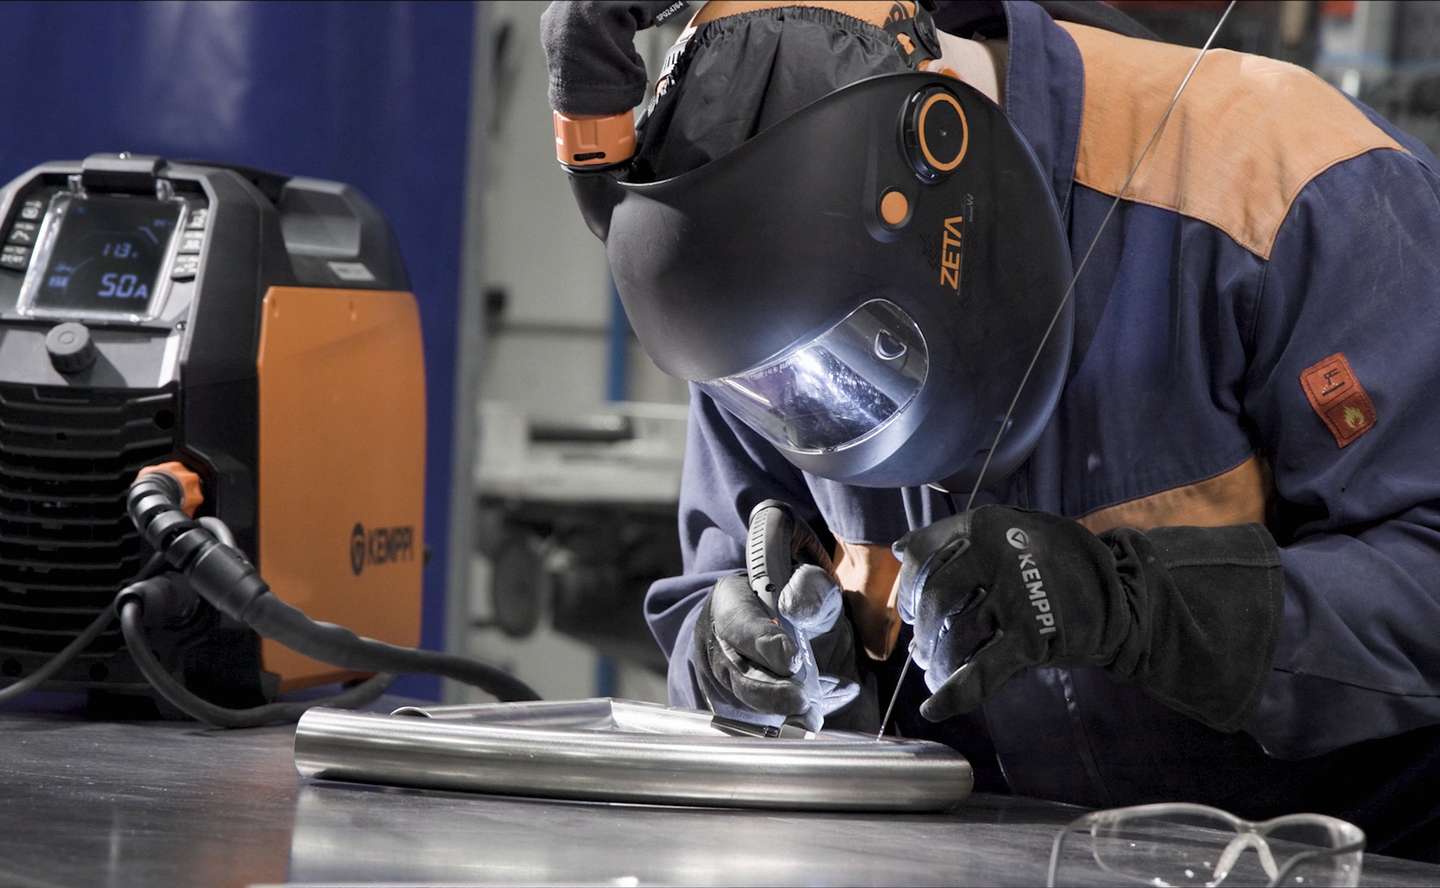
Ammattilaistestissä Kemppi Minarc T 223 ACDC
Hitsauslaitteiden käytännön suorituskyvyllä on merkitystä. Kolme ammattilaishitsaajaa testasi Kemppi Minarc T 223 ACDC:n.
Käsinhitsaus, Ihmiset
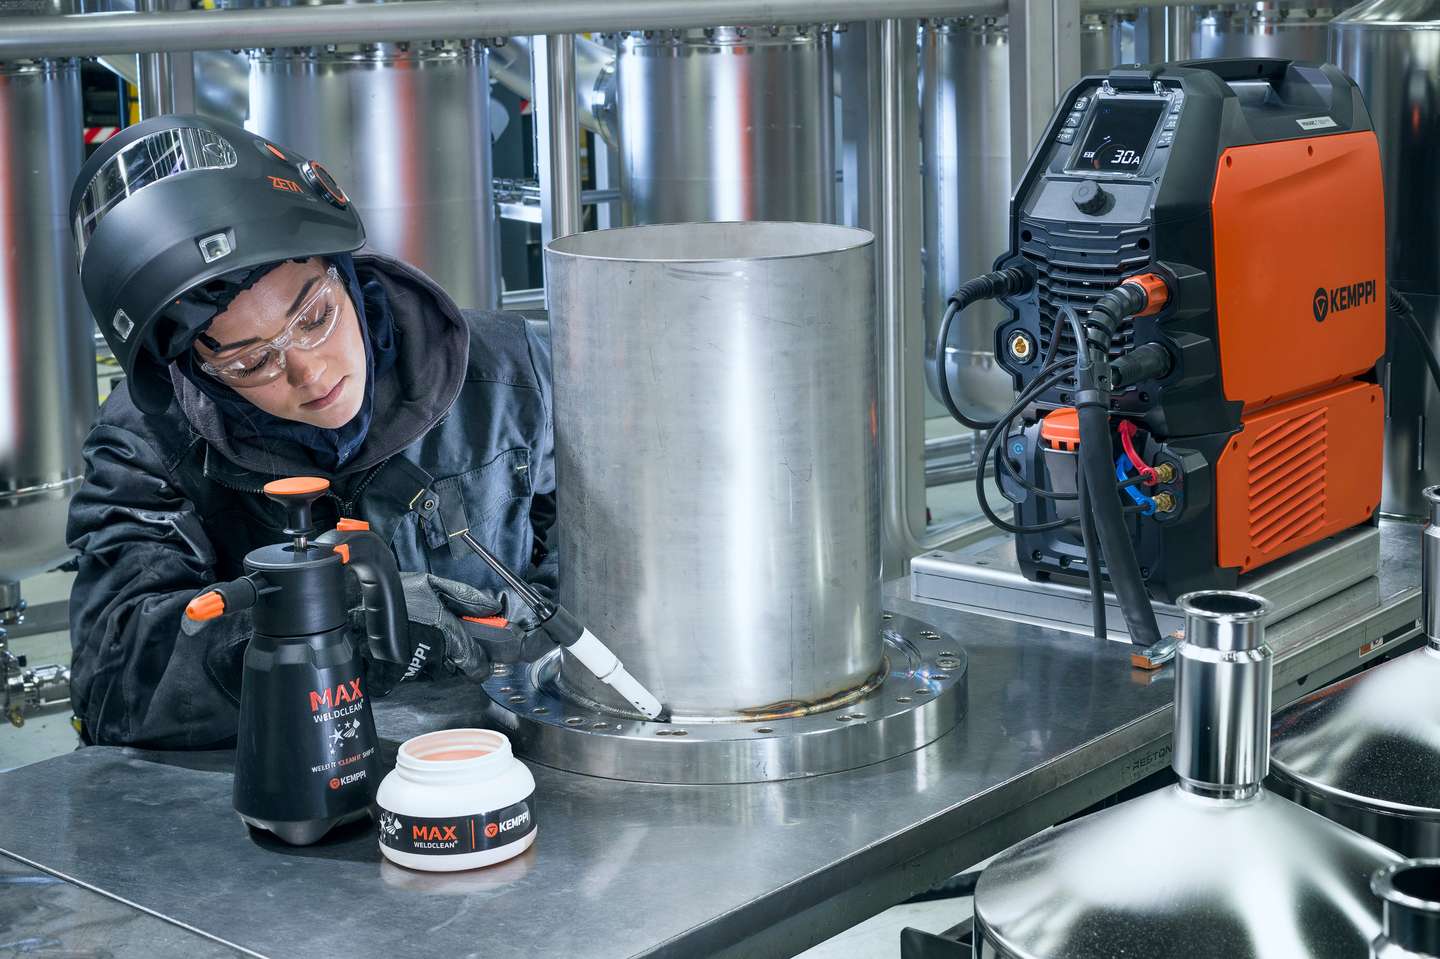
Helppoa ja kustannustehokasta hitsien puhdistusta
Hitsaus on kaikkialla ympärillämme. Hitsauksessa metallit yhdistetään toisiinsa, jotta voimme luoda rakenteita, jotka ovat välttämättömiä jokapäiväisessä elämässämme. Näkyvien kipinöiden ja vahvojen liitosten lisäksi on kuitenkin eräs näkökohta, jota usein aliarvioidaan: hitsien puhdistus. Varsinkin ruostumattomien terästen kohdalla asianmukainen hitsin puhdistus ei ainoastaan paranna hitsin esteettistä ulkonäköä vaan myös varmistaa sen lujuuden, kestävyyden ja yleisen laadun.
Innovaatio
Ammattilaistestissä Kemppi Minarc T 223 ACDC
Hitsauslaitteiden käytännön suorituskyvyllä on merkitystä. Kolme ammattilaishitsaajaa testasi Kemppi Minarc T 223 ACDC:n.
Käsinhitsaus, Ihmiset
Rapid Welding ja Kemppi rakentavat yhdessä kestävää kumppanuutta
Rapid Welding on tehnyt yhteistyötä Kempin kanssa aina yrityksen perustamisesta – vuodesta 1990 – lähtien. Toinen perustajista ja toimitusjohtaja Roy Edwards korosti tämän 36-vuotisen kumppanuuden taustalla olevia periaatteita. Näitä ovat muun muassa oikean hitsausratkaisun valinta ja laitteiston tukeminen sen koko elinkaaren ajan sekä osaajapulaan puuttuminen ja oikean paikan löytäminen automaatiolle ja laserhitsaukselle.
Automatisoitu hitsaus, Käsinhitsaus, Hitsauksen ABC
Hitsaajien haasteet ja muuttuvat riskit huomioiva turvallisuus
Hitsausturvallisuudesta on tullut yhä vaativampaa. Valokaaren vaarat pysyvät ennallaan, mutta nyt pitkät työvuorot ja ahtaat sisätilat saattavat lisätä altistumisen riskiä. Siksi henkilösuojaimet ovat hitsaajan suoja ja todistus vaatimustenmukaisuudesta. Kempillä hitsaushenkilösuojaimet suunnitellaan ja validoidaan käytännössä selkeiden vaatimusten mukaan, hitsaajien palautetta kuunnellen ja noudattaen todennetusti EU:n henkilösuojaimia koskevaa säädöstä 2016/425, CE-merkintäprosesseja sekä asiaankuuluvia EN-standardeja.
Turvallisuus, Hitsauksen ABC
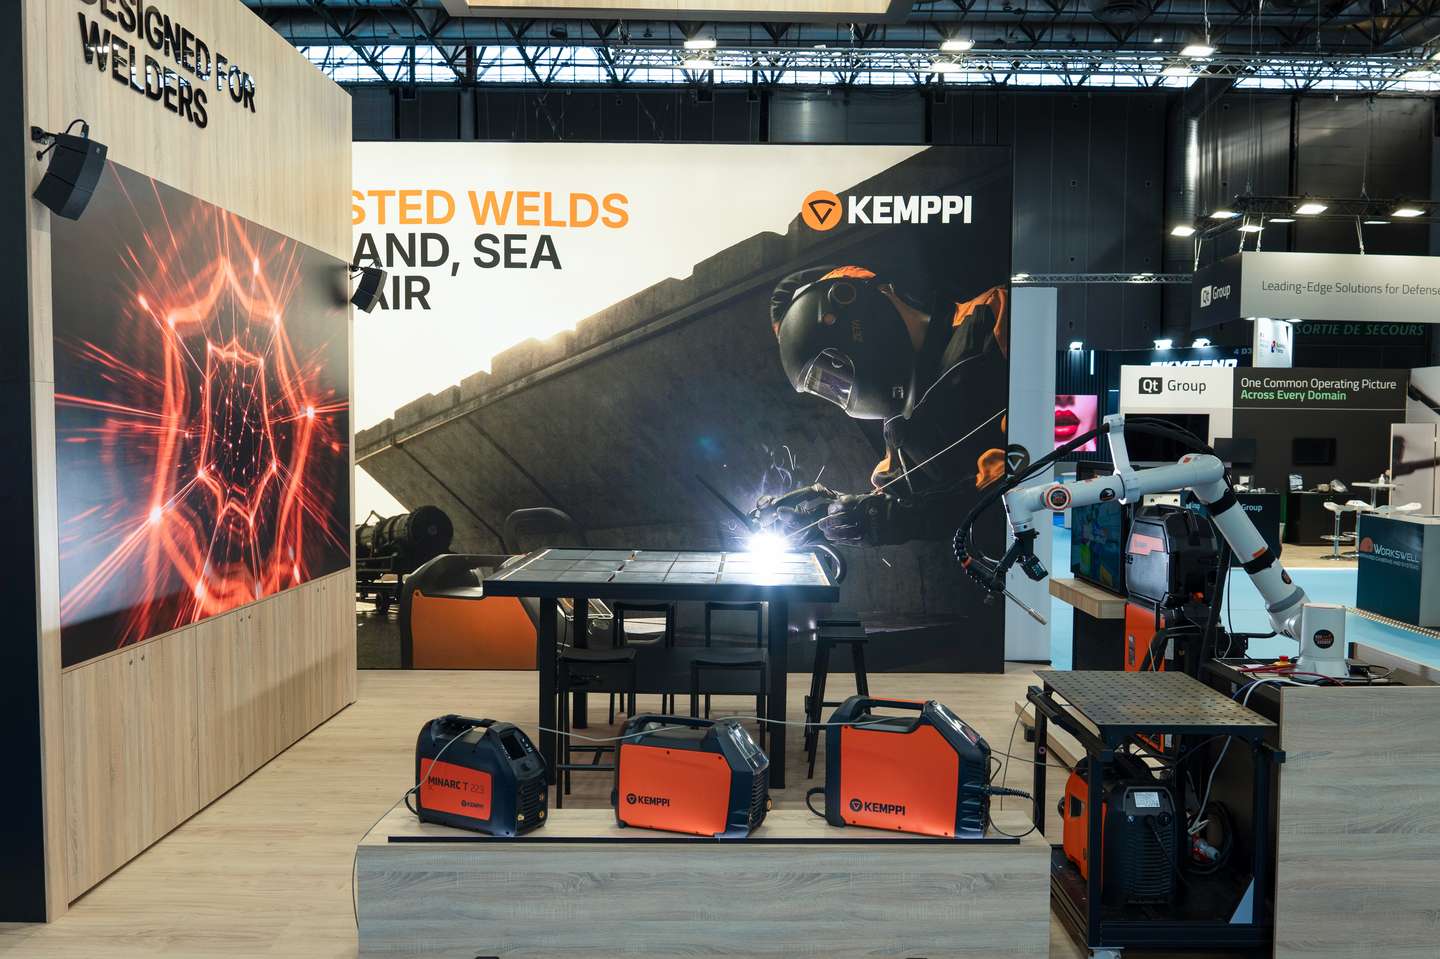
Eurosatory 2026 ja puolustusteollisuuden tulevaisuus
Eurosatory 2026 -tapahtuma korosti selvää muutosta nykyaikaisessa puolustusteollisuudessa. Samalla kun puolustusjärjestelmistä tulee yhä digitaalisempia, verkottuneempia ja autonomisempia, niiden perusta pysyy edelleen fyysisenä. Aina panssaroiduista ajoneuvoista ja tykistöstä teolliseen suorituskykyyn asti hitsauksen laatu, teräsrakenteet ja tuotantokuri säilyvät ensisijaisen tärkeinä puolustusvalmiuden kannalta katsottuna.
Digitalisaatio, Innovaatio