RMC
Rauman telakka rakentaa laivaston aluksia toistettavalla hitsauslaadulla
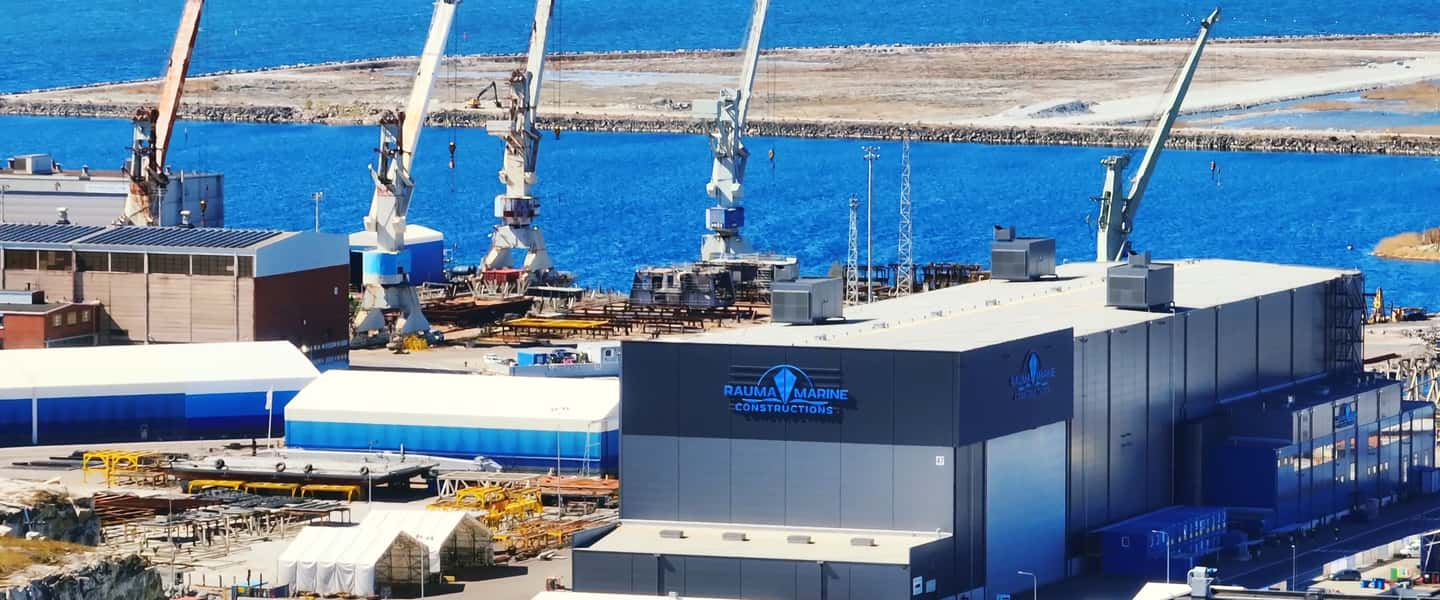
Rauma Marine Constructions (RMC) rakentaa Suomen merivoimille neljää Pohjanmaa-luokan monitoimikorvettia. Näiden vaatimusten täyttämiseksi telakka yhdistää koneellistettua tuotantoa, robottihitsausratkaisuja, kuten Kempin AX -hitsaussolua, sekä käsinhitsausta, jossa käytetään esimerkiksi Kempin X5 -järjestelmää.
Rauma Marine Constructionsilla (RMC) hitsaus vaikuttaa suoraan rakenteelliseen lujuuteen, toistettavuuteen ja työnkulun tehokkuuteen sekä takaa alusten pitkäaikaisen suorituskyvyn Itämeren ankarimmissa olosuhteissa.
Osana Suomen Laivue 2020 -hanketta RMC rakentaa neljää Pohjanmaa-luokan monitoimikorvettia Suomen merivoimille. Kaikki neljä alusta ovat parhaillaan samanaikaisesti rakenteilla Rauman telakalla, mikä on merkittävä virstanpylväs yhdelle Pohjois-Euroopan tämän hetken edistyksellisimmistä sotalaivahankkeista.
Pohjanmaa-luokan monitoimikorvetit on suunniteltu ympärivuotiseen toimintaan kaikissa Itämeren olosuhteissa, jäätalvi mukaan lukien. Nämä noin 117 metriä pitkät alukset on rakennettu vaativiin ja monipuolisiin laivastotehtäviin, ja ne ovat osa ohjelmaa, jonka suora työllisyysvaikutus Suomessa on yli 3 600 henkilötyövuotta.
Vastatakseen näihin vaatimuksiin telakka yhdistää mekanisoidun tuotannon, robottihitsausratkaisut, kuten Kemppi AX -hitsaussolun, sekä manuaalisen hitsauksen käyttäen esimerkiksi Kempin X5 -järjestelmiä.
Teollistettu hitsaus
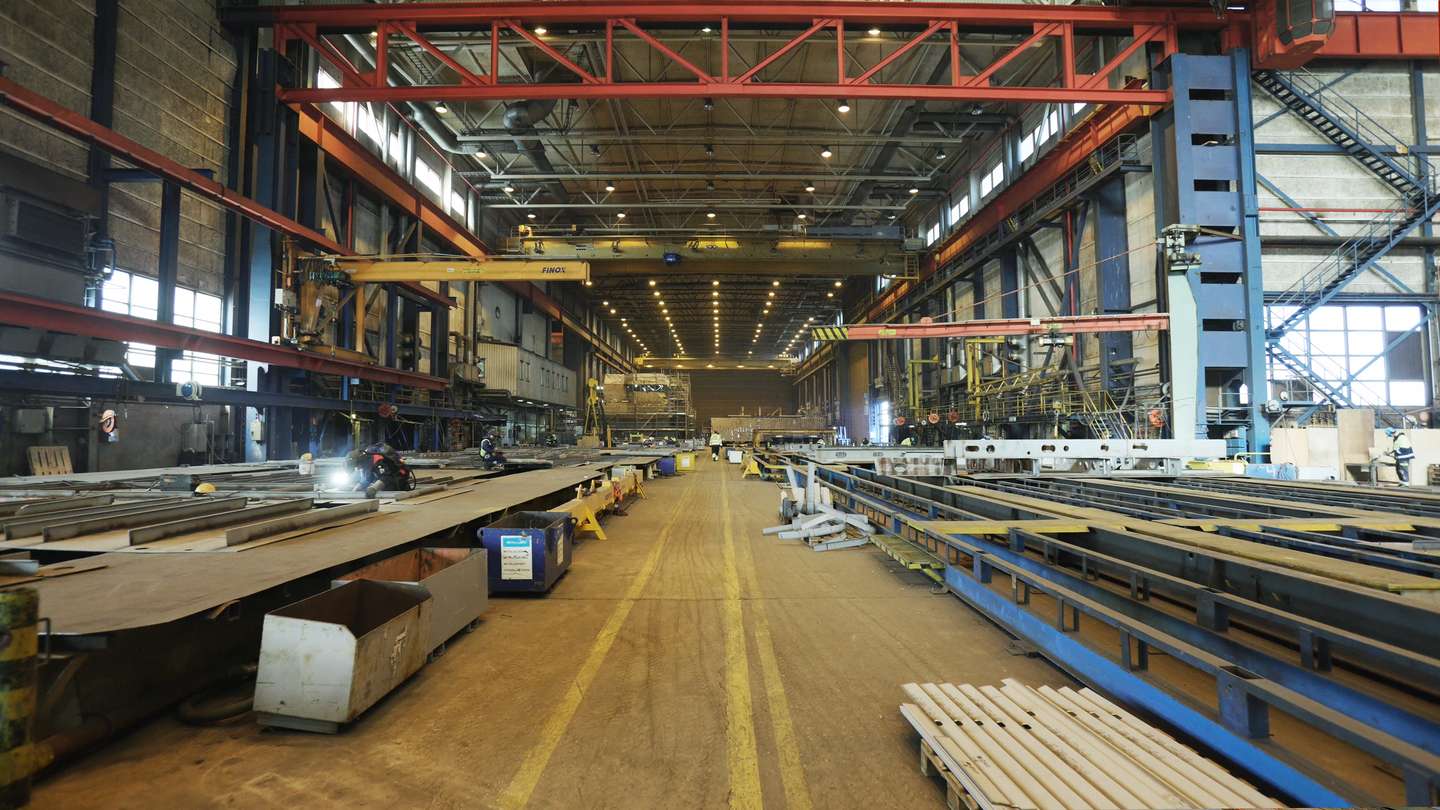
Rauman telakan Ari Ahton mukaan tasaisen laadun säilyttäminen useissa samanaikaisesti tuotannossa olevissa aluksissa vaatii erittäin standardoituja prosesseja jo rungonrakennuksen varhaisimmista vaiheista lähtien.
”Tasolohkotuotanto on pitkälle mekanisoitua, mikä auttaa varmistamaan toistettavuuden”, Ari sanoo.
Kaikkien alusten lohkotuotannossa ja rungon kokoonpanossa käytetään samoja alihankkijoita. Tämä auttaa ylläpitämään johdonmukaista rakennustapaa ja varmistaa samalla, että hitsausmenetelmiä valvotaan jatkuvasti.
Tämä on tiiviissä linjassa RMC:n laajemman teollistamisstrategian kanssa. Kuten RMC:n toimitusjohtaja Mika Nieminen totesi aiemmassa lausunnossaan, telakka on ”teollistanut toimintatapojaan ja rakennusprosessejaan” vastatakseen yhä vaativampien hankkeiden asettamiin vaatimuksiin.
Laadunhallinta sotalaivarakenteissa
Sotalaivojen rakentamisessa yhdistyvät korkealujuusteräkset, vaihtelevat materiaalipaksuudet ja monimutkaiset geometriat, jotka kaikki asettavat merkittäviä vaatimuksia hitsauksen laadulle ja prosessinhallinnalle.
Rauman telakalla johdonmukaisuuden ylläpitäminen alkaa tiiviistä valvonnasta ja parametrien seurannasta läpi koko tuotannon. ”Valvontaan ja parametrien seurantaan on panostettu voimakkaasti. Korkealujuusterästen kohdalla NDT-tarkastusten määrä on kaksinkertaistettu”, Ari selittää.
Lujempien terästen kasvava käyttö lisää laatuvaatimuksia paitsi sotalaivahankkeissa myös laajemmin laivanrakennuksessa.
Arin mukaan asiakkaat kiinnittävät yhä enemmän huomiota hitsauksen laatuun, ja ala on siirtymässä lujempien terästen käyttöön myös perinteisissä aluksissa.
Mittatarkkuuden hallinta suurissa runko-osissa
Suurissa rungon kokoonpanoissa lohkojen välinen mittatarkkuus on yksi kriittisimmistä tekijöistä, jotka vaikuttavat jatkovaiheen hitsaukseen ja varusteluun. Tämän vuoksi tuotantoon on otettu käyttöön ylimääräisiä välivaiheen mittauksia, jotta poikkeamat voidaan havaita mahdollisimman varhaisessa vaiheessa.
”Suurimmat riskit liittyvät lohkojen väliseen mittatarkkuuteen. Välivaiheen mittauksia on lisätty merkittävästi, jotta poikkeamat saadaan kiinni mahdollisimman aikaisin”, Ari sanoo.
Tämän merkitys korostuu entisestään tuotannon laajentuessa. Ensimmäinen Pohjanmaa-luokan korvetti laskettiin vesille toukokuussa 2025, ja muiden alusten osalta työt jatkuvat samanaikaisesti rungon kokoonpano- ja varusteluvaiheissa.
Missä robottihitsaus tuo lisäarvoa
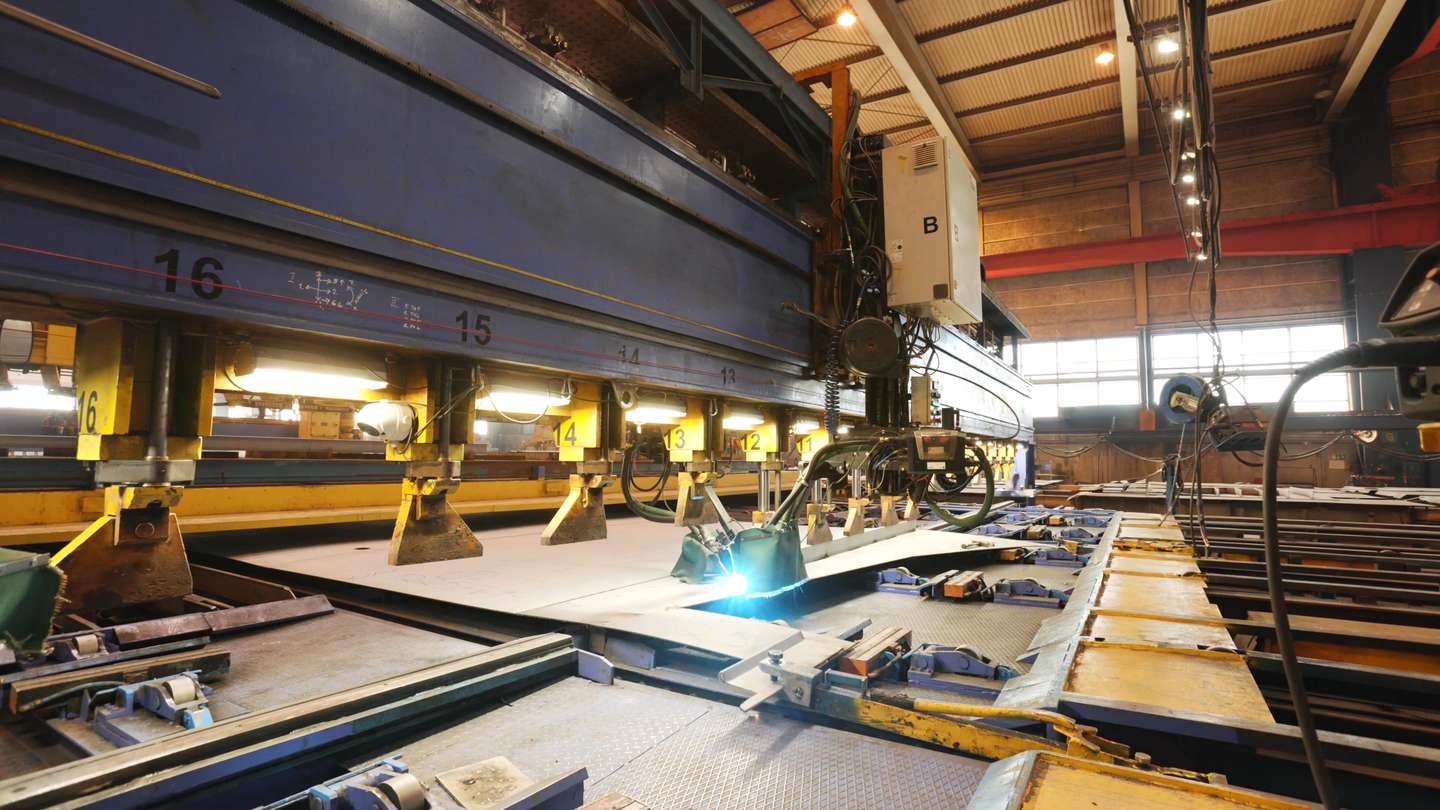
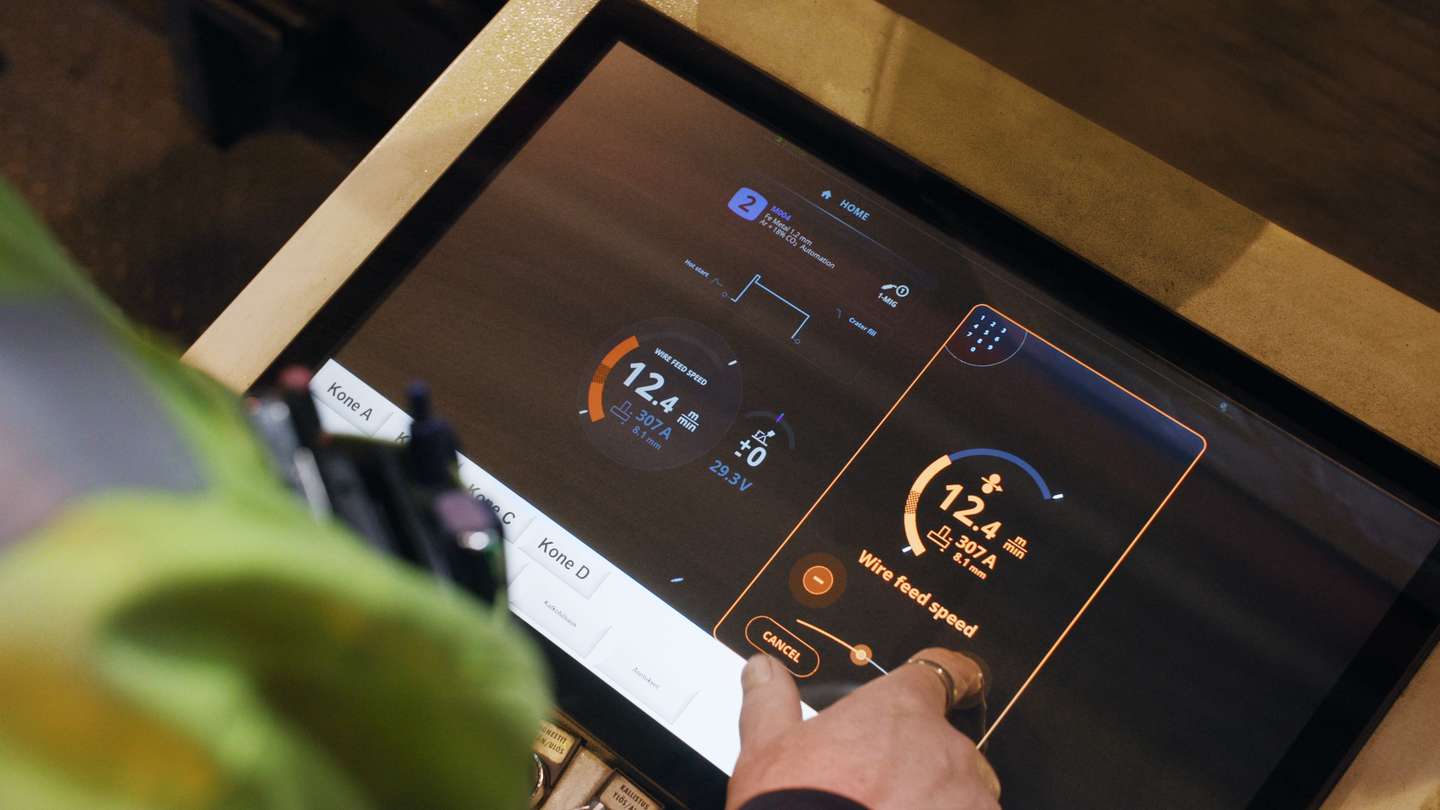
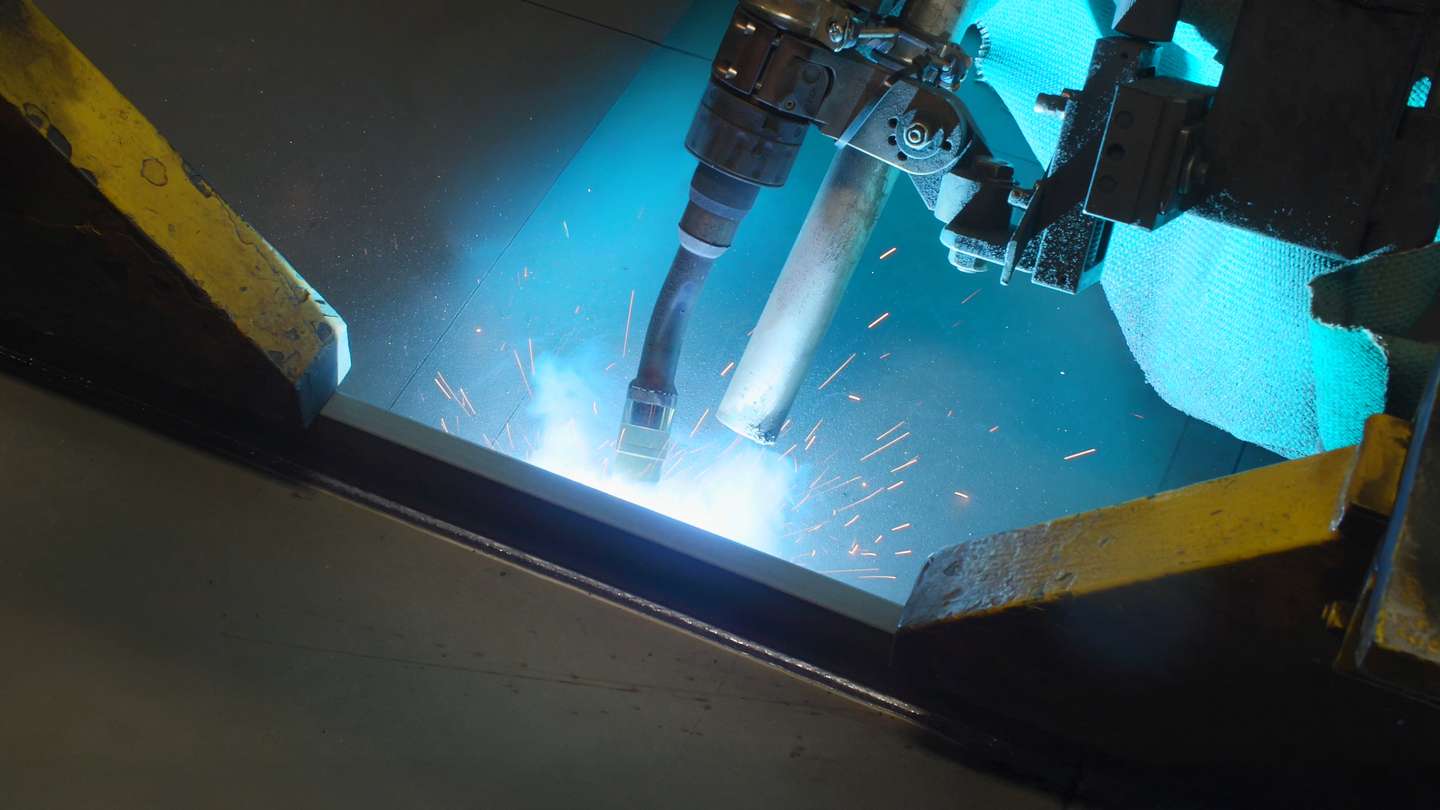
”Pitkät ja toistuvat hitsit hyötyvät eniten robottihitsauksesta”, Ari sanoo. ”Tällaiset kohteet soveltuvat erinomaisesti automatisoiduille hitsausratkaisuille, kuten Kemppi AX -hitsaussolulle, missä toistettavuus ja vakaa tuotantotehokkuus ovat välttämättömiä.”
Rauman telakan kokemusten mukaan AX-järjestelmä on tarjonnut erinomaista tasaisuutta jatkuvassa tuotantoympäristössä. ”Laatu on pysynyt tasaisena ja tuotantokatkoksia on ollut vähän.”
Ari korostaa myös, että automaattihitsaus tarjoaa merkittäviä etuja manuaaliseen hitsaukseen verrattuna siihen soveltuvissa kohteissa. ”Automaattihitsauksessa tuottavuus on vähintään kaksinkertainen manuaaliseen hitsaukseen verrattuna. Laatua on helpompi hallita ja toistettavuus on vahvaa.”
Kun Kemppi AX -hitsaussolua integroitiin tuotantoon, tärkeimpiä prioriteetteja olivat parametrien määrittely ja työnkulun yhteensovittaminen.
Miksi käsinhitsaus on edelleen välttämätöntä
Vaikka automatisoidussa palkkituotannossa käytetään neljää Kemppi AX MIG -hitsauslaitetta, joiden suuri käyttösuhde mahdollistaa tehokkaan ja jatkuvan samanaikaisen hitsauksen, muissa tuotantovaiheissa luotetaan edelleen käsinhitsaukseen Kemppi X5 FastMig -laitteilla.
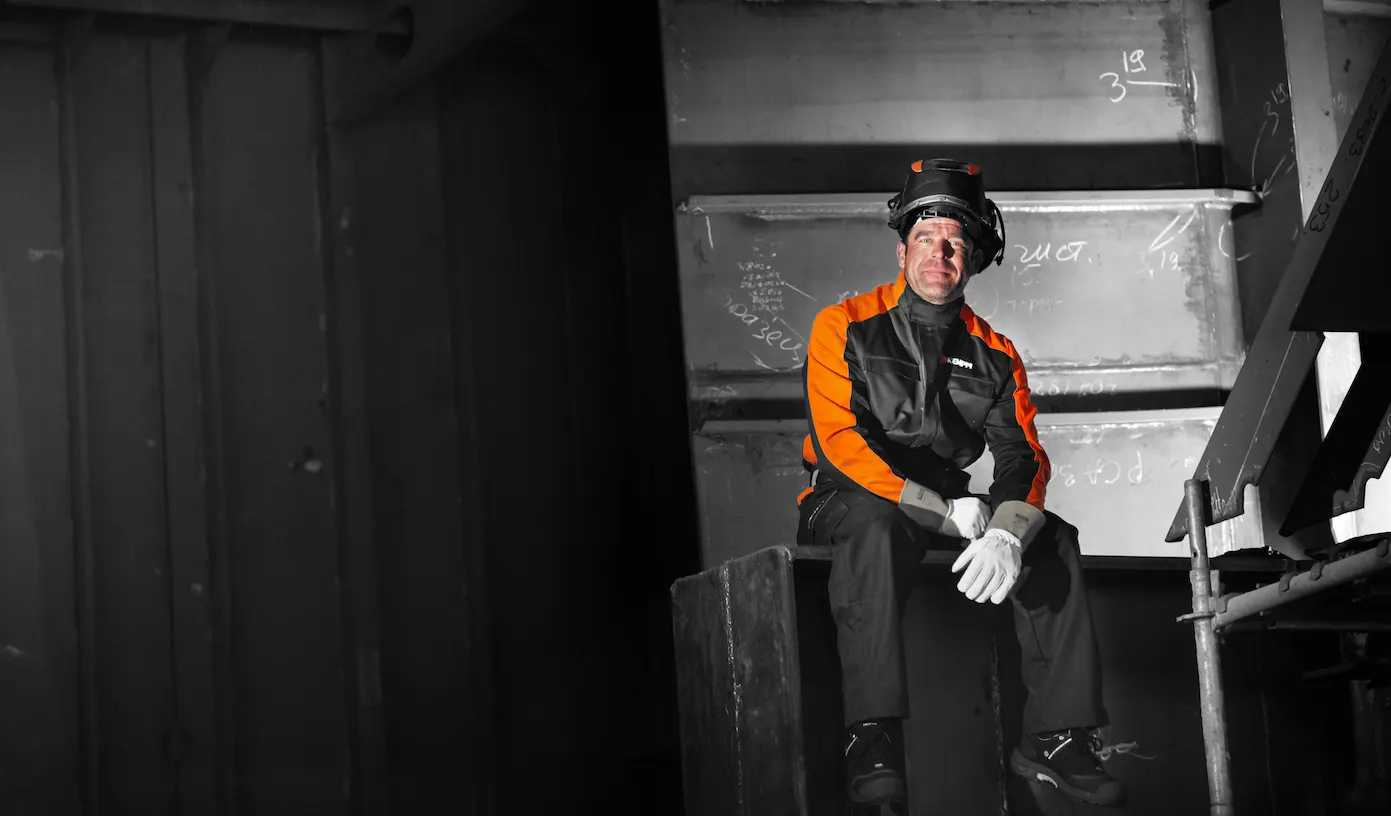
Syy siihen, miksi käsinhitsaus on edelleen kriittistä sotalaivarakenteissa, liittyy ahtaissa tiloissa tapahtuvaan tuotantoon. ”Erityisesti sotalaivoissa olevat ahtaat tilat vaativat edelleen käsinhitsausta”, Ari selittää.
Monissa tapauksissa mekanisoituja laitteita ei fyysisesti voida viedä näille alueille. Silloinkin kun se on mahdollista, käytettävissä oleva tila voi olla liian rajallinen, jotta automaatio olisi taloudellisesti kannattavaa.
Arin mukaan yksi Kempin X5:n kaltaisten järjestelmien keskeisistä eduista on se, miten laitteisto tukee hitsaajaa hallittavan ja helpon parametrien hallinnan ansiosta. ”Järjestelmä tukee hitsaajaa melkein automaattisesti. Parametrien hallinta on erittäin tarkkaa.”
Tallennetut hitsausparametrit auttavat myös ylläpitämään toistettavuutta työvuorojen välillä ottaen samalla huomioon sellaiset muuttujat kuin materiaalipaksuus, hitsin koko ja lisäainelangan halkaisija.
Tulevaisuuden muovaaminen
Sotalaivarakennuksen vaatimustason kasvaessa Rauman telakka näkee suurimman mahdollisuuden prosessinhallinnan edelleen kehittämisessä.
Nyt kun kaikki neljä Pohjanmaa-luokan monitoimikorvettia ovat samanaikaisesti rakenteilla ja Rauman telakalla on käynnissä myös muita suuren mittaluokan hankkeita, hitsausteknologialla on jatkossakin ratkaiseva rooli nykyaikaisessa sotalaivanrakennuksessa toistettavuuden, laadun ja tuotantotehokkuuden tukemisessa.
Helppo parametrien säätö on erityisen tärkeää, sillä materiaalipaksuudet ja hitsauskohteet vaihtelevat merkittävästi läpi tuotannon. ”Materiaalipaksuudet vaihtelevat laivanrakennuksessa huomattavasti, joten operaattoreiden on pystyttävä säätämään parametreja helposti säilyttäen samalla tasaisen laadun”, Ari sanoo.
Tuoteratkaisumme
Tuoteperhe
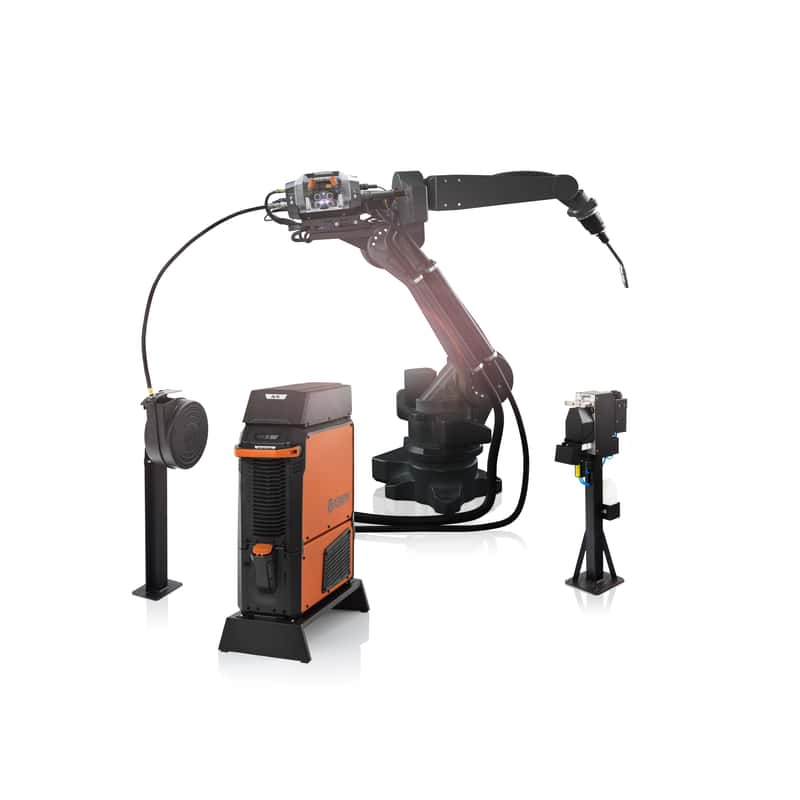
Kemppi AX MIG Welder tuo tehokkaan suorituskyvyn ja maksimaalisen tuottavuuden robottihitsausjärjestelmääsi. Nauti helposta integroinnista ja varmista toistettavat, korkealaatuiset hitsit suorituskykyisillä kaarihitsaussovelluksilla.
Tuoteperhe
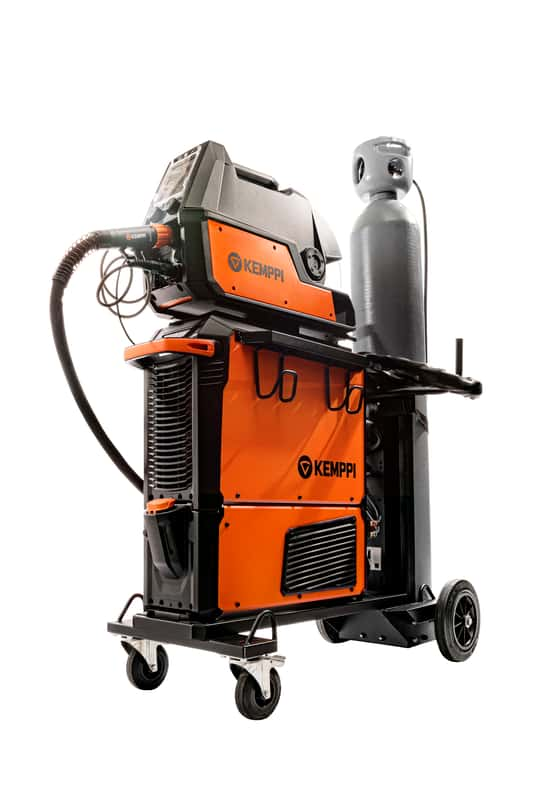
360 asteen modulaarinen moniprosessihitsauslaite, joka on suunniteltu ensisijaisesti tehokkaaseen MIG/MAG-hitsaukseen. X5 FastMig on saatavana vaihtoehtoisilla Manual-, Synergic- ja Pulse-hitsausjärjestelmillä. Kattava lisävarustevalikoima tuo joustavuutta ja tehokkuutta hitsaustuotannon prosesseihin.