Soudage manuel
Comment le soudage laser pourrait transformer la fabrication industrielle d’ici 2035
30 octobre 2026
Le soudage laser transforme déjà la vitesse à laquelle les industriels peuvent travailler. Mais son potentiel le plus important réside dans tout ce qui se passe autour de la soudure. De la pénurie de compétences aux changements de série plus rapides, en passant par un contrôle qualité plus précoce et une meilleure utilisation des capacités de production, nous examinons comment le laser pourrait remodeler la fabrication d’ici 2035.
Varsha Saraogi
L’argument le plus évident en faveur du soudage laser se résume en quelques mots : il est rapide. Pourtant, d’ici 2035, la vitesse pourrait devenir l’un de ses avantages les moins intéressants.
Les entreprises de fabrication doivent gérer davantage de variantes, des séries plus courtes et des délais de livraison plus serrés, alors qu’il reste difficile d’augmenter la capacité disponible en soudeurs qualifiés. Les équipements doivent passer plus rapidement d’un travail à l’autre, les problèmes de qualité doivent être détectés plus tôt et les capacités de production existantes doivent être mieux exploitées.
La question déterminante devient donc : comment le soudage laser peut-il contribuer à éliminer les goulots d’étranglement qui limitent la production ?
Les compétences, les changements de série, la qualité et la capacité sont quatre domaines où la réponse commence déjà à se préciser.
Goulot d’étranglement 1 : La capacité en compétences
Les fabricants ne peuvent plus partir du principe que les effectifs augmenteront au même rythme que la production.
Le défi dépasse largement le soudage. Le Forum économique mondial indique que 86 % des employeurs s’attendent à ce que l’IA et les technologies de traitement de l’information transforment leur activité d’ici 2030, tandis que 63 % identifient le déficit de compétences comme le principal obstacle à cette transformation.
Cela annonce un autre modèle de travail industriel.
Les tâches répétitives et prévisibles sont de plus en plus confiées à l’automatisation ou à des procédés nécessitant moins d’intervention manuelle. Les professionnels expérimentés peuvent alors se concentrer sur les exceptions, les assemblages complexes, l’optimisation des procédés et la qualité.
Il ne s’agit pas d’imaginer une usine sans soudeurs.
Kemppi, par exemple, recourt de plus en plus à la configuration guidée et à l’assistance au procédé afin de réduire le nombre de décisions manuelles nécessaires avant le début du soudage. Weld Assist de FastBeam 3 suit le même principe pour le soudage laser : la technologie aide l’opérateur à atteindre des paramètres de départ adaptés, plutôt que de lui demander de construire chaque réglage à partir de zéro.
Goulot d’étranglement 2 : Les changements de série
L’automatisation fonctionne lorsque le même composant est produit par milliers. Mais elle doit aussi rester économiquement viable lorsque la pièce change.
C’est pourquoi la prochaine avancée majeure en matière de productivité ira au-delà d’un robot qui se déplace plus vite. Elle pourrait consister à passer plus rapidement d’un travail au suivant.
Kemppi prend part à cette évolution, car le comportement du faisceau et les paramètres du procédé peuvent être contrôlés avec précision dans FastBeam 3. Penetration Shape Control permet d’ajuster la forme du faisceau, l’équilibre, l’oscillation et la puissance, tandis que la configuration guidée permet d’adapter le soudage laser aux applications appropriées sans considérer chaque travail comme identique.
Imaginons par exemple que vous receviez une commande urgente de 80 assemblages en acier inoxydable. La question essentielle sera de savoir à quelle vitesse le procédé peut être préparé, validé et commencer à produire des pièces conformes. L’avantage concurrentiel résidera dans le temps qui s’écoule entre la réception de la commande et la première pièce conforme. C’est un indicateur à suivre.
Cela compte particulièrement dans les environnements où la flexibilité et les petites séries peuvent être aussi importantes que le volume pur.
Goulot d’étranglement 3 : Détecter les problèmes trop tard
Un défaut détecté pendant le soudage est un problème de procédé. Un défaut découvert après la production de 500 composants devient un problème commercial.
L’objectif est simple : détecter l’écart avant qu’il ne se transforme en reprise.
D’ici 2035, la séquence pourrait de plus en plus devenir : souder → surveiller → reconnaître → corriger
Plutôt que : souder → inspecter → découvrir → reprendre
Le gain économique est évident : moins de rebuts, moins de reprises et moins de lots produits dans de mauvaises conditions.
La soudure elle-même devient une source d’information. L’approche actuelle de Kemppi associe des paramètres contrôlés, une configuration guidée et des données numériques de soudage. À plus long terme, l’opportunité consiste à relier plus étroitement ces éléments : aider les soudeurs à régler correctement le procédé, mais aussi à comprendre ce qui s’est passé pendant la production.
Goulot d’étranglement 4 : Améliorer la productivité
Acheter une technologie est facile. La relier à la production, aux personnes, aux données, à la cybersécurité et aux flux de travail existants est nettement plus difficile.
La leçon est importante pour le soudage laser. L’analyse de rentabilité ne peut pas s’arrêter à la vitesse de soudage. Les fabricants doivent comprendre ce qui se passe pour toutes les variables, notamment la capacité, la préparation, la finition, la qualité, l’utilisation de la main-d’œuvre, les délais et, au bout du compte, le coût par pièce finie.
C’est pourquoi l’entrée de Kemppi dans le laser va au-delà de l’ajout d’une nouvelle machine de soudage. FastBeam 3 ajoute le laser à un portefeuille qui comprend déjà le soudage manuel, l’automatisation et les solutions numériques, ce qui permet de commencer la discussion par le problème de production plutôt que par un procédé choisi à l’avance.
Au-delà du faisceau
FastBeam 3 marque l’entrée de Kemppi dans le soudage laser manuel, mais le changement le plus important se joue autour du faisceau : configuration plus simple, production flexible, pilotage du procédé plus intelligent et attente croissante que la technologie améliore l’économie de l’ensemble du flux de production.
D’ici 2035, les meilleures usines de fabrication pourront toujours compter sur des professionnels hautement qualifiés. Mais elles devraient aussi connaître moins d’attente, moins de répétitions inutiles, moins de reprises évitables et moins de capacité inutilisée.
En conclusion, le laser ne remplacera pas tous les procédés de soudage. Le MAG restera le choix logique pour de nombreuses applications. Le TIG restera précieux lorsque son niveau particulier de contrôle manuel est nécessaire. Le soudage manuel et l’automatisation continueront de coexister.
Ce qui change, c’est l’éventail des options dont disposent les fabricants pour résoudre un problème de production.
Varsha Saraogi
Varsha Saraogi
Issue d’un parcours en journalisme et en stratégie éditoriale, Varsha apporte une vision internationale B2B au contenu et à la communication chez Kemppi. Passionnée par la création de récits à forte valeur ajoutée, elle s’attache à relier la technologie du soudage aux femmes, aux hommes et aux industries qu’elle accompagne. Son approche allie rigueur technique, clarté et sens de la narration, pour rendre des sujets complexes accessibles et engageants. Ses articles ont été publiés dans des médias spécialisés reconnus tels que Airport Technology, Railway Technology, Ship Technology, FinTech Global et RegTech Analyst, témoignant d’une expérience solide à l’intersection de multiples secteurs industriels et business.
Produits connexes
Famille de produits
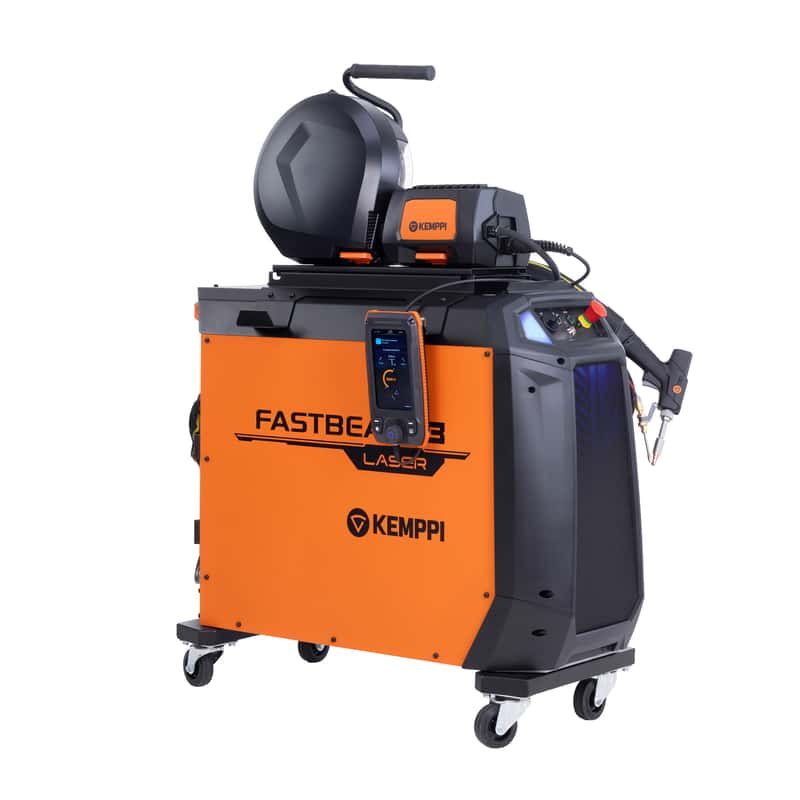
Fabriqué en Finlande, FastBeam 3 est un poste à souder laser à fibre de 3 kW à torche manuelle, conçu pour souder l'acier, l'acier inoxydable et l'aluminium avec rapidité et maîtrise. Grâce aux fonctions intégrées Penetration Shape Control et Weld Assist, le soudage au laser industriel bénéficie de réglages précis, d'une préparation plus rapide et d'une traçabilité numérique.
Plus d'articles de blog
Ce que 10 000 soudures révèlent sur la productivité du soudage laser
Quel est le véritable coût d’une soudure ? À partir des essais comparatifs de Kemppi sur le soudage laser, MAG et TIG, cet article va au-delà de la vitesse pour examiner le temps de soudage, le gaz de protection, le métal d’apport, l’apport thermique et les opérations de finition. Découvrez comment ces écarts peuvent peser sur la capacité de production, la productivité et la rentabilité.
Innovation, Soudage manuel
Conçu pour durer : ce que signifie dans le soudage de défense et de construction navale
Les navires de défense et militaires ainsi que les structures marines sont conçus pour des décennies de service exigeant. Cet article explore ce que signifie l'expression « conçu pour durer » dans le soudage : fiabilité en conditions difficiles, qualité de soudure répétable et traçabilité sur l’ensemble du cycle de vie.
Innovation, Digitalisation
Comment le soudage de l’acier bénéficie-t-il des procédés spéciaux ?
Le soudage des aciers non alliés est souvent considéré comme une opération relativement simple. Pourtant, ces matériaux présentent des caractéristiques spécifiques qui peuvent rendre certaines applications particulièrement exigeantes.
Soudage manuel, ABC du soudage
Comment Rapid Welding et Kemppi ont bâti un partenariat qui dure
Rapid Welding travaille avec Kemppi depuis la création de l'entreprise en 1990. Roy Edwards, cofondateur et directeur général, présente les principes qui sous-tendent ce partenariat de 36 ans : choisir la bonne solution de soudage, accompagner les équipements tout au long de leur durée de vie, répondre à la pénurie de compétences et déterminer la place appropriée de l'automatisation et du soudage laser.
Automatisation du soudage, Soudage manuel, ABC du soudage
Une sécurité qui s'adapte aux défis des soudeurs et à l'évolution des risques
Les exigences en matière de sécurité dans le domaine de soudage sont de plus en plus strictes. Les dangers à l’arc restent constants, mais les conditions de travail modernes font que l’exposition peut s’accumuler sur des périodes de travail plus longues et dans des espaces intérieurs plus confinés. Par conséquent, les EPI de soudage doivent être considérés à la fois comme une protection pour le soudeur et comme une preuve de conformité. Chez Kemppi, les EPI de sécurité pour le soudage sont conçus et validés en conditions réelles, sur la base d’exigences claires, des retours d'expérience des soudeurs, ainsi que d’une conformité vérifiée au Règlement européen EPI 2016/425, aux processus de marquage CE et aux normes EN applicables.
Sécurité, ABC du soudage
Eurosatory 2026 et l'avenir de l'industrie de la défense
Eurosatory 2026 a mis en lumière une évolution claire de l’industrie de défense moderne. Si les systèmes de défense deviennent de plus en plus numériques, connectés et autonomes, leur fondement reste profondément matériel. Des véhicules blindés aux systèmes d’artillerie, en passant par la résilience industrielle, la qualité des soudures et les structures métalliques, l’acier, les procédés de fabrication et la rigueur de production demeurent au cœur de la préparation opérationnelle.
Digitalisation, Innovation