ABC du soudage
Les modes de transfert MIG/MAG
10 janvier 2023
En soudage MIG/MAG, le mode de transfert du matériau entre le fil d’apport et le bain de fusion change en fonction de la tension de soudage.
Jani Kumpulainen
Le mode de transfert de l’arc est sélectionné en fonction de la position de soudage, du matériau de base et de l’épaisseur du matériau:
1. Arc court-circuit (Short arc), 2. Arc globulaire (Globular arc), 3. Pulvérisation axiale (Spray arc), 4. Arc pulsé (Pulse arc)
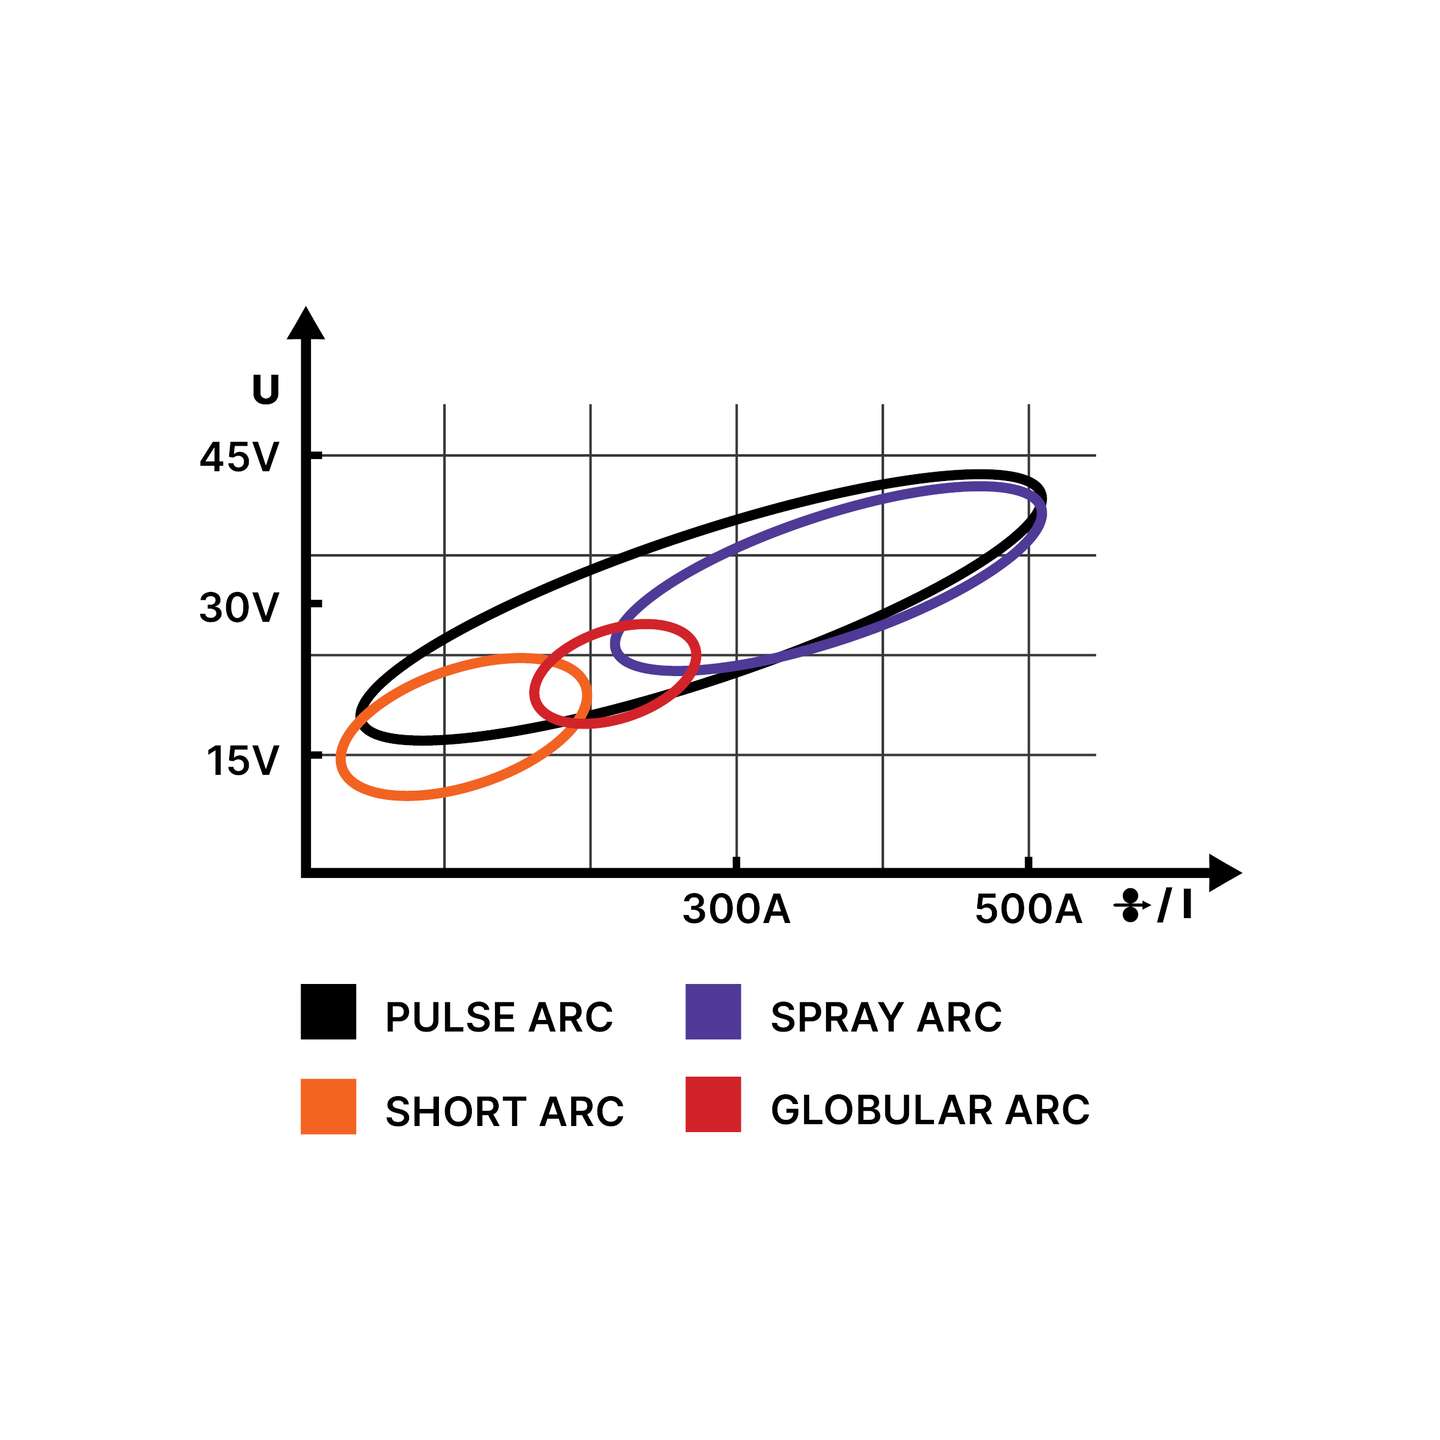
Illustration des domaines d'application des différents types d'arc de soudage MIG/MAG
Soudage en court-circuit (ou Short arc)
Le soudage en court-circuit se fait avec un faible apport de chaleur lorsque les paramètres de soudage sont de 50 à 180 A et de 15 à 23 V. Le contact entre le métal d’apport et la pièce à souder provoque un court-circuit. En conséquence, la pointe du fil s’échauffe et une gouttelette est transférée dans le bain de fusion. Le nombre de courts-circuits par seconde est de l’ordre de 20 à 200, en fonction des paramètres de soudage et de la taille du métal d’apport.
Soudage en globulaire (ou Globular arc)
Le soudage en globulaire est considéré comme une étape intermédiaire entre le soudage en court-circuit et le soudage en pulvérisation axiale. Dans cette méthode, les paramètres sont 180-260 A et 23-28 V. Dans le soudage en globulaire, on utilise à la fois le transfert par court-circuit et le transfert en pulvérisation axiale sans court-circuit pour transférer le matériau d’apport. Les grosses gouttelettes qui apparaissent lors du transfert du métal d’apport provoquent des projections excessives. En général, des mesures sont prises pour éviter la portée de l’arc globulaire.
Soudage en pulvérisation axiale (ou Spray-arc)
Le soudage en pulvérisation axiale se fait avec un apport de chaleur élevé lorsque les paramètres de soudage dépassent 260 A et 28 V. Dans le soudage en pulvérisation axiale, le métal d’apport est transféré dans le bain de fusion sous forme de gouttelettes sans court-circuit. La tension d’arc élevée fait fondre la gouttelette avant qu’un court-circuit ne se produise. Dans le soudage en pulvérisation axiale, l’apport de matière est élevé et il n’y a pas de projections, mais la méthode n’est pas adaptée au soudage en position.
Soudage pulsé (ou Pulse)
La gamme de soudage pulsé couvre toutes les plages de puissance, de faible à forte. Dans le soudage pulsé, l’apport de matière s’effectue sans court-circuit. Au lieu de cela, la machine produit un courant pulsé, chaque impulsion entraînant la génération d’une seule gouttelette de métal d’apport. Le soudage pulsé est une méthode polyvalente qui convient à un large éventail de métaux.
Procédés MIG/MAG Kemppi
Un aperçu de tous les procédés MIG/MAG Kemppi et une description du type d’arc qu’ils utilisent.
MIG manuel
Un mode de commande de base à 2 boutons qui fonctionne en court-circuit, en globulaire et en pulvérisation axiale.
1-MIG
Le 1-MIG est un procédé de soudage synergique qui fonctionne en court-circuit, en globulaire et en pulvérisation axiale.
Avec 1-MIG, vous pouvez utiliser les fonctions de soudage WiseFusion, WisePenetration+ et WiseSteel.
WiseFusion ajuste la tension de l’arc dans tous les types d’arc pour maintenir une longueur d’arc courte optimale.
WisePenetration+ assure un courant constant même avec des hauteurs d’arc variables.
WiseSteel permet de sauter le mode de transfert globulaire en passant du court-circuit à la pulvérisation axiale. Ceci limitant les projections.
L’arc globulaire est un type d’arc à projection dans le soudage MAG et doit normalement être évité. Dans le procédé WiseSteel, la vitesse d’alimentation du fil varie à une fréquence d’environ 2 Hz entre les valeurs en court-circuit et pulvérisation axiale. Cette approche garantit que la puissance moyenne reste dans la plage de l’arc globulaire pendant que le soudage se produit avec des arcs courts et des arcs pulsés pendant de courtes périodes. La plage d’arc globulaire du procédé WiseSteel est d’environ 200 ampères des deux côtés et convient à une épaisseur de plaque de 4 à 5 mm.
Dans la gamme de l’arc pulsé, le courant de soudage est pulsé à une fréquence d’environ 200 à 300 Hz, ce qui améliore l’alignement et la stabilité de l’arc, même à des tensions d’arc faibles. Lorsque l’on recherche des vitesses de soudage élevées et un faible apport de chaleur, une bonne focalisation de l’arc et une faible tension d’arc (= longueur d’arc courte) sont essentielles. La gamme d’arc pulsé du procédé WiseSteel commence à environ 250 ampères. Elle convient au soudage en position horizontale-verticale et à plat de plaques d’acier d’une épaisseur de 5 mm ou plus.
Pulse et DPulse
Pulse et Dpulse sont des procédés de soudage synergiques qui fonctionnent dans le domaine de l’arc pulsé. Avec Pulse, vous pouvez utiliser les fonctions de soudage WiseFusion et WisePenetration+. Avec DPulse, vous pouvez utiliser la fonction de soudage WiseFusion.
WiseRoot+ et WiseThin+
WiseRoot+ et WiseThin+ sont des procédés de soudage synergiques qui en court-circuit.
WiseRoot+ est optimisé pour le soudage des passes de racine des aciers et aciers inoxydables. WiseThin+ est optimisé pour le soudage des tôles fines en acier et en acier inoxydable, ainsi que pour le brasage MIG.
DProcess (double process)
Deux procédés de soudage et niveaux de puissance différents peuvent alterner. Les procédés 1-MIG, Pulse, WiseRoot+ et WiseThin+ peuvent être utilisés.
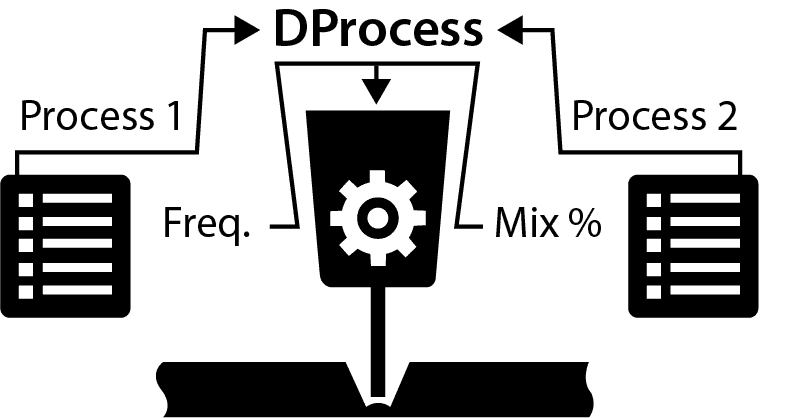
DProcess flow image
MAX Speed
MAX Speed est un procédé de soudage synergique qui fonctionne dans la zone de pulvérisation axiale. Il est optimal pour les soudures d’angle en acier et en acier inoxydable avec une épaisseur de plaque de 3 à 8 mm. Il utilise des impulsions de haute fréquence et de faible amplitude.
MAX Cool
MAX Cool est un procédé de soudage synergique qui fonctionne en court-circuit. Il est optimisé pour le soudage des passes de racine et le soudage de tôles fines en acier et en acier inoxydable, ainsi que pour le brasage MIG.
MAX Position
MAX Position est un procédé de soudage synergique qui est optimisé pour les soudures d’angle en verticales montantes avec une épaisseur de plaque de 4 à 12 mm. La source génère une alternance de cycles de soudage puissant et faible évitant l’effondrement du bain de fusion.
En savoir plus sur les procédés spéciaux Kemppi Wise et MAX >>>
Jani Kumpulainen
Jani Kumpulainen
Responsable technologie du soudage chez Kemppi Oy, Jani est aussi ingénieur international en soudage (IWE) et inspecteur international en soudage (IWI-C). Fort de plus de 15 ans d’expérience en tant qu’expert en soudage, il a développé une solide expertise dans le développement des procédés de soudage, la coordination du soudage pour les équipements sous pression et les ventes internationales. Passionné par l’ensemble de l’industrie du soudage, il s’intéresse particulièrement aux procédés de soudage, aux matériaux soudables et aux normes de qualité applicables au soudage.
Produits connexes
Famille de produits
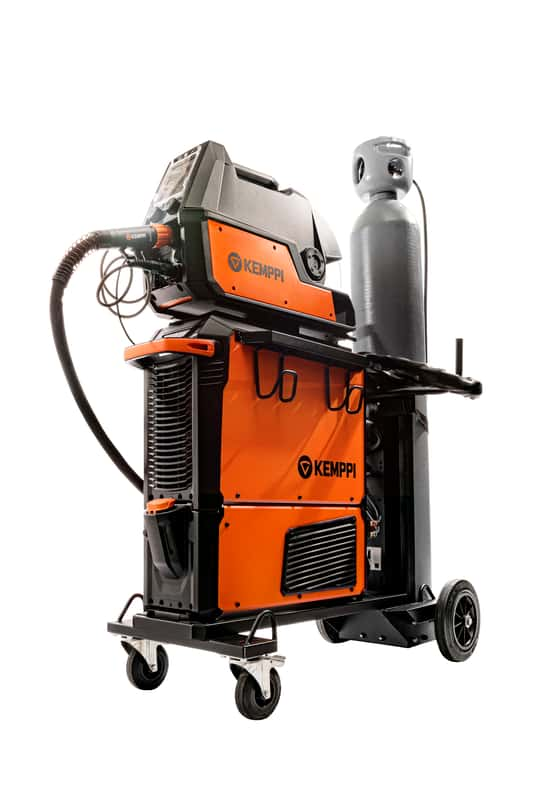
Le poste multi-procédés modulaire à 360 degrés se concentre principalement sur le soudage MIG/MAG haute performance. X5 FastMig offre des options de configuration pour le soudage manuel, synergique et pulsé. Une vaste gamme d'accessoires confère flexibilité et efficacité aux processus de production de soudage.
Famille de produits
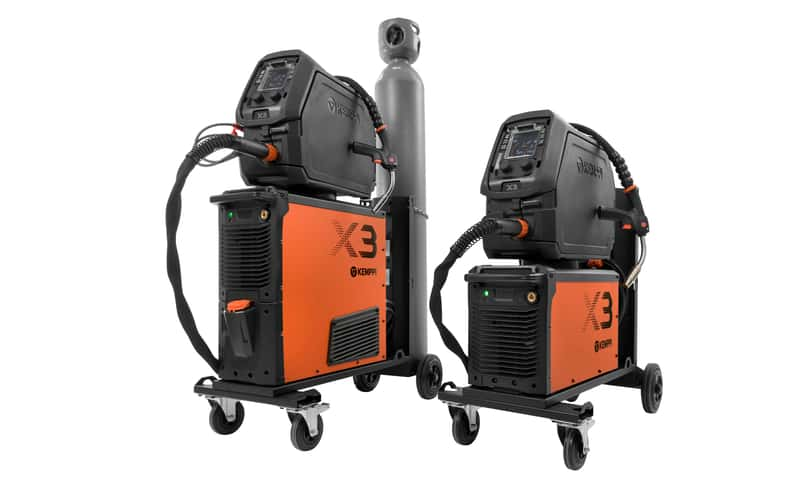
Le X3 FastMig offre un soudage MIG/MAG industriel de haute qualité avec un fonctionnement facile et une interface utilisateur extrêmement simple. La source de courant synergique délivre 420 A et la source de courant pulsé 450 A à un facteur de marche de 60 %.
Famille de produits
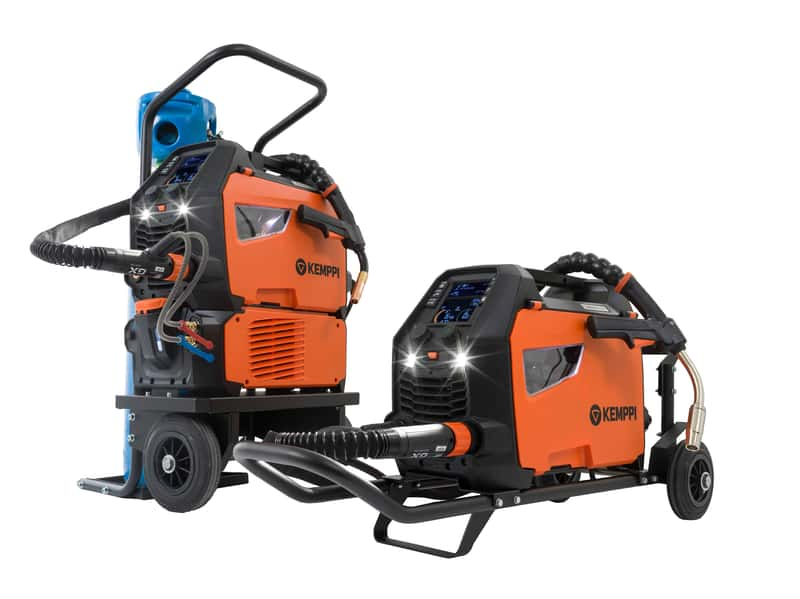
Le Master M 205 et le Master M 323 établissent de nouvelles normes de puissance et de performance dans un poste à souder MIG portable. Présentant un design compact et léger, facile à transporter, ce poste à souder MIG portable est toujours là où vous en avez besoin.
Plus d'articles de blog
WiseSteel – Quality and Productivity for MAG Welding of Structural Steel
Welding equipment faces raised expectations due to more demanding base materials. In the welding of stronger steel grades, Kemppi has optimized arc control as a practical solution. WiseSteel is a MAG welding process developed by Kemppi for welding structural steel. The process can reduce the risk of welding defects at high welding speeds. It also enables the use of the low heat input required for stronger steel grades.
Innovation
La meilleure façon d'éliminer les projections
Lorsqu’il est question de performance des torches de soudage, le froid est sans conteste la meilleure option. Mais existe-t-il une température optimale pour une torche de soudage refroidie à l’eau ? Et comment faire pour que la buse de gaz et le tube contact soient exempts de projections ? Nous allons le découvrir en répondant à quelques questions.
ABC du soudage
Understanding and preventing common welding defects
Welding demands precision, but even skilled welders can encounter defects. Understanding common welding issues is critical to ensure high-quality results. Here are some frequent welding defects and how to avoid them.
ABC du soudage
Comment Rapid Welding et Kemppi ont bâti un partenariat qui dure
Rapid Welding travaille avec Kemppi depuis la création de l'entreprise en 1990. Roy Edwards, cofondateur et directeur général, présente les principes qui sous-tendent ce partenariat de 36 ans : choisir la bonne solution de soudage, accompagner les équipements tout au long de leur durée de vie, répondre à la pénurie de compétences et déterminer la place appropriée de l'automatisation et du soudage laser.
Automatisation du soudage, Soudage manuel, ABC du soudage
Une sécurité qui s'adapte aux défis des soudeurs et à l'évolution des risques
Les exigences en matière de sécurité dans le domaine de soudage sont de plus en plus strictes. Les dangers à l’arc restent constants, mais les conditions de travail modernes font que l’exposition peut s’accumuler sur des périodes de travail plus longues et dans des espaces intérieurs plus confinés. Par conséquent, les EPI de soudage doivent être considérés à la fois comme une protection pour le soudeur et comme une preuve de conformité. Chez Kemppi, les EPI de sécurité pour le soudage sont conçus et validés en conditions réelles, sur la base d’exigences claires, des retours d'expérience des soudeurs, ainsi que d’une conformité vérifiée au Règlement européen EPI 2016/425, aux processus de marquage CE et aux normes EN applicables.
Sécurité, ABC du soudage
Eurosatory 2026 et l'avenir de l'industrie de la défense
Eurosatory 2026 a mis en lumière une évolution claire de l’industrie de défense moderne. Si les systèmes de défense deviennent de plus en plus numériques, connectés et autonomes, leur fondement reste profondément matériel. Des véhicules blindés aux systèmes d’artillerie, en passant par la résilience industrielle, la qualité des soudures et les structures métalliques, l’acier, les procédés de fabrication et la rigueur de production demeurent au cœur de la préparation opérationnelle.
Digitalisation, Innovation