Schweiß-ABC
Die fortschrittlichen Schweißverfahren von Kemppi: MIG/MAG-Schweißen
24. Juni 2025
Eines der wichtigsten Elemente bei der Entwicklung von Schweißgeräten ist seit langem die Verbesserung der Schweißverfahren und die Schaffung neuer Verfahrensvarianten. Moderne Mess- und Lichtbogensteuerungsmethoden haben eine große Vielfalt an Variationen des Lichtbogenschweißverfahrens ermöglicht. Diese fortschrittlichen Schweißverfahren verbessern die Effizienz der Schweißproduktion und die Qualität der Schweißnähte erheblich. In diesem Artikel werden die von Kemppi entwickelten speziellen Prozesse und Verfahren für das MIG/MAG-Schweißen vorgestellt.
Antti Kahri
Inhaltsübersicht
MIG/MAG-Schweißen
Das MIG/MAG-Schweißen weist mehrere Merkmale auf, die es ermöglichen, es im Vergleich zu anderen Lichtbogenschweißverfahren in viele Richtungen zu entwickeln. Der automatische Drahtvorschub ermöglicht die Nutzung eines breiten Spektrums von präzise gesteuerten Vorgängen. Darüber hinaus machen die Eigenschaften der verschiedenen Lichtbogenarten die Entwicklung zahlreicher Verfahrensvarianten attraktiv.
Gepulstes MIG/MAG-Schweißen
Beim gepulsten MIG/MAG-Schweißen wird der Materialtransport durch einen gepulsten Strom gesteuert. Dies bewirkt einen Tropfenübergang, der wie beim Sprühlichtbogenschweißen ohne Kurzschlüsse erfolgt. Dem Grundstrom werden Stromimpulse mit hoher Frequenz hinzugefügt (Abbildung 1), wobei jeder Impuls ein Tröpfchen ablöst. Der kurzschlussfreie Materialtransfer wird durch das Pulsen des Schweißstroms bei einem viel niedrigeren durchschnittlichen Schweißstrom als bei einem konstanten Strom erreicht. Beim gepulsten MIG/MAG-Schweißen spricht man von einer besonderen Art von Lichtbogen, dem gepulsten Lichtbogen. Der Arbeitsbereich des gepulsten Lichtbogens umfasst alle Lichtbogenarten des konventionellen MIG/MAG-Schweißens - Kurzlichtbogen, Übrgangslichtbogen und Sprühlichtbogen. Im Vergleich zum Kurzlichtbogenschweißen kann eine höhere Schweißgutabgabe und Verfahrgeschwindigkeit erreicht werden, während im Vergleich zum Sprühlichtbogenschweißen die Wärmeeinbringung geringer ist. Im Vergleich zum konventionellen MIG/MAG-Schweißen gibt es weniger Spritzer.
Pulse MIG/MAG ist auf den folgenden Maschinen verfügbar:
X5 FastMig Pulse und X5 FastMig Pulse+
X3 FastMig Pulse
Master M 355 und Master M 358
Master M 205
Doppelpuls-MIG/MAG-Schweißen
Der einzige grundsätzliche Unterschied zwischen dem Doppelpuls-MIG/MAG-Schweißen und dem herkömmlichen gepulsten MIG/MAG-Schweißen besteht darin, dass neben dem Schweißstrom und der Lichtbogenspannung auch die Drahtvorschubgeschwindigkeit gepulst wird. Die Taktung der Drahtvorschubgeschwindigkeit wird erreicht, indem die beiden unterschiedlichen Geschwindigkeitsstufen mit einer Frequenz variiert werden, die deutlich langsamer ist als die Pulsfrequenz des Schweißstroms. Die Pulsfrequenz der Drahtvorschubgeschwindigkeit liegt typischerweise in der Größenordnung von 1...10 Hz. Um die Anwendungsmöglichkeiten des Verfahrens zu erweitern, werden mehrere Parameter, die mit der Variation dieser beiden Leistungsstufen zusammenhängen, dem Anwender zur Einstellung überlassen. Das Doppelpuls-MIG/MAG-Schweißen kann den Anwendungsbereich des MIG/MAG-Schweißens erweitern oder die Produktivität bestimmter Anwendungen weiter steigern. Typische Anwendungen sind das Positionsschweißen von austenitischen Stählen und das Schweißen von Blechen. Das Verfahren kann auch bei Anwendungen mit hohen oder anders gearteten optischen Anforderungen eingesetzt werden (Abbildung 1).
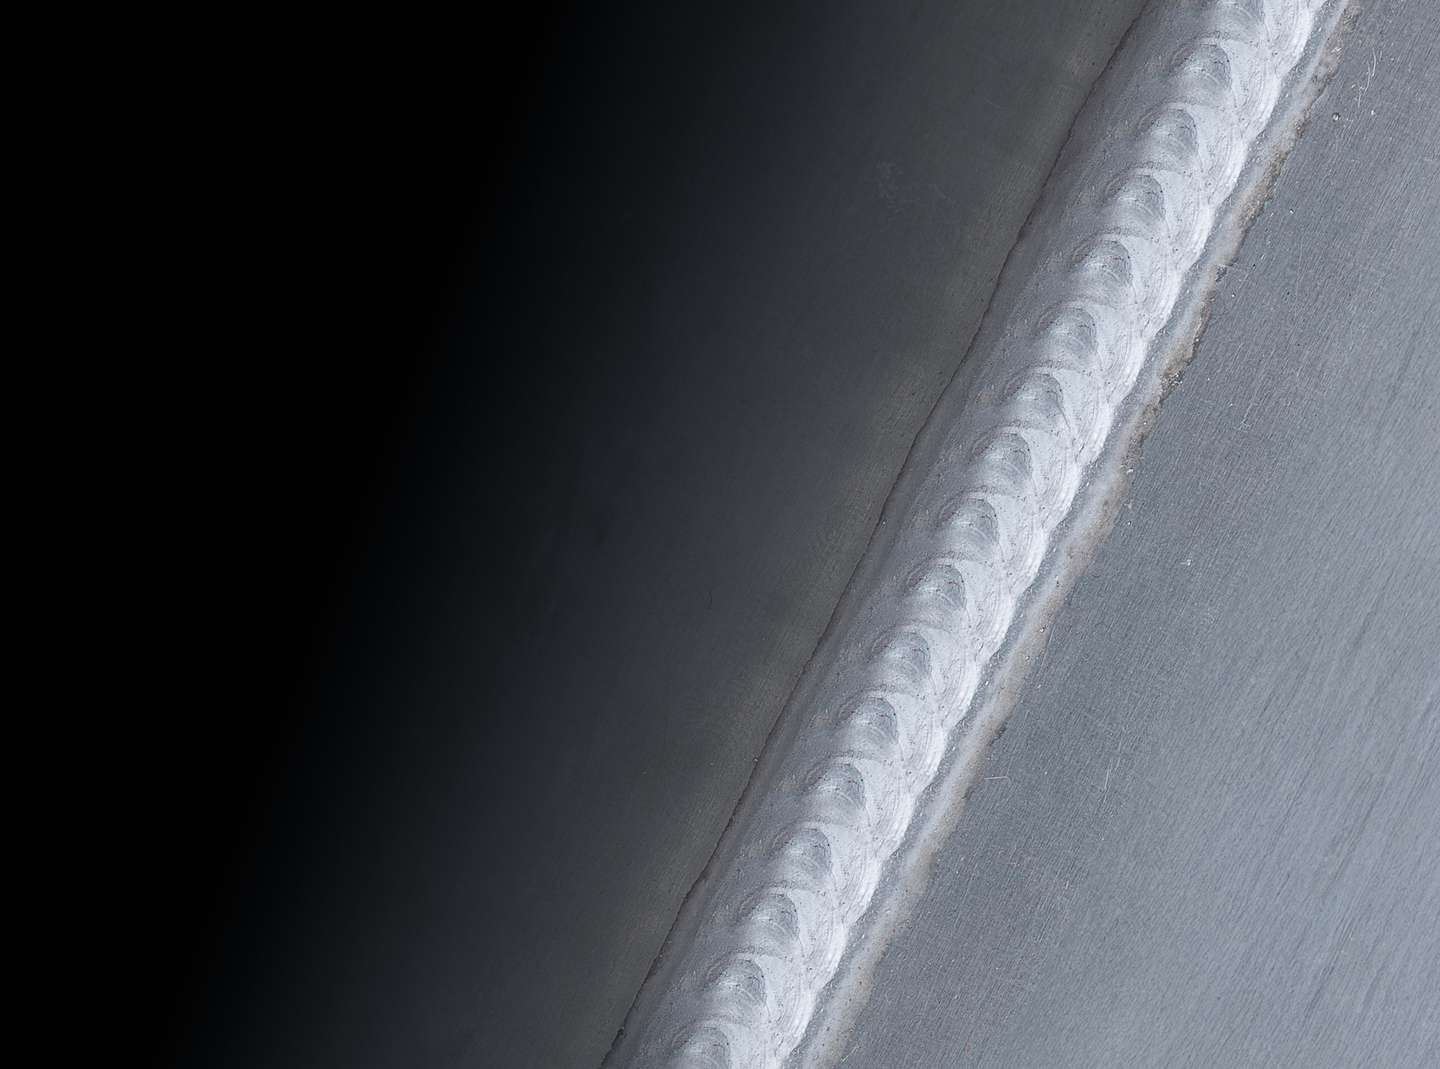
Abbildung 1. Doppelpuls-MIG-geschweißt in PB-Position. Grundwerkstoff: AlMg 5083. Schweißzusatzwerkstoff: ER 5183 1,2mm. Schutzgas: 100% Ar
Doppelpuls-MIG/MAG ist auf den folgenden Maschinen verfügbar:
X5 FastMig Pulse und X5 FastMig Pulse+
Master M 355 und Master M 358
WiseRoot+
WiseRoot+ ist ein modifizierter Kurzlichtbogenprozess, der von Kemppi für das MAG-Wurzellagenschweißen von unlegierten, niedrig legierten und rostfreien Stählen entwickelt wurde. Unter Verwendung eines separaten Messkabels basiert das WiseRoot+-Verfahren auf einer hochgenauen Spannungsmessung und Stromregelung. Die Stromquelle erkennt einen Kurzschluss, woraufhin ein kontrollierter Stromanstieg erfolgt, um den Schweißdrahttropfen am Ende des Schweißdrahtes einzuklemmen. Der Strom wird gesenkt, bevor sich das Schweißdrahttröpfchen ablöst, und die Auslösung des Kurzschlusses basiert auf einer genauen Spannungsmessung. Ein Kurzschluss, der mit einem niedrigen Strom ausgelöst wird, führt zu einem spritzerfreien und stabilen Materialtransfer. Nach Beendigung des Kurzschlusses wird im Strom ein Umformimpuls erzeugt, der dem Schweißbad Wärme zuführt, aber kein Material überträgt.
Mit dem WiseRoot+-Verfahren können Stumpfnähte von Rohren und Blechen einseitig ohne Schweißbadsicherung geschweißt werden (Abbildung 2). Das Verfahren toleriert unterschiedliche Schweißpositionen sowie variable und große Luftspalte. Anspruchsvolle Wurzelschweißungen wurden bisher mit dem WIG-Verfahren durchgeführt, das eine relativ geringe Produktivität aufweist. Mit WiseRoot+ können viele solcher Schweißnähte mit einem Vielfachen der Geschwindigkeit ausgeführt werden. WiseRoot+ ist ein sehr einfach zu bedienendes Verfahren. Das richtige Schweißprogramm wird anhand des Schweißdrahtes und des Schutzgases ausgewählt. Der Benutzer wählt die richtige Drahtvorschubgeschwindigkeit, und alle anderen erforderlichen Parameter werden vom gewählten Schweißprogramm vorgegeben. Das Schweißgerät verfügt auch über eine Feineinstellung, um die thermische Wirkung des Lichtbogens zu modifizieren, zum Beispiel um die gewünschte Schweißraupenform zu erhalten.
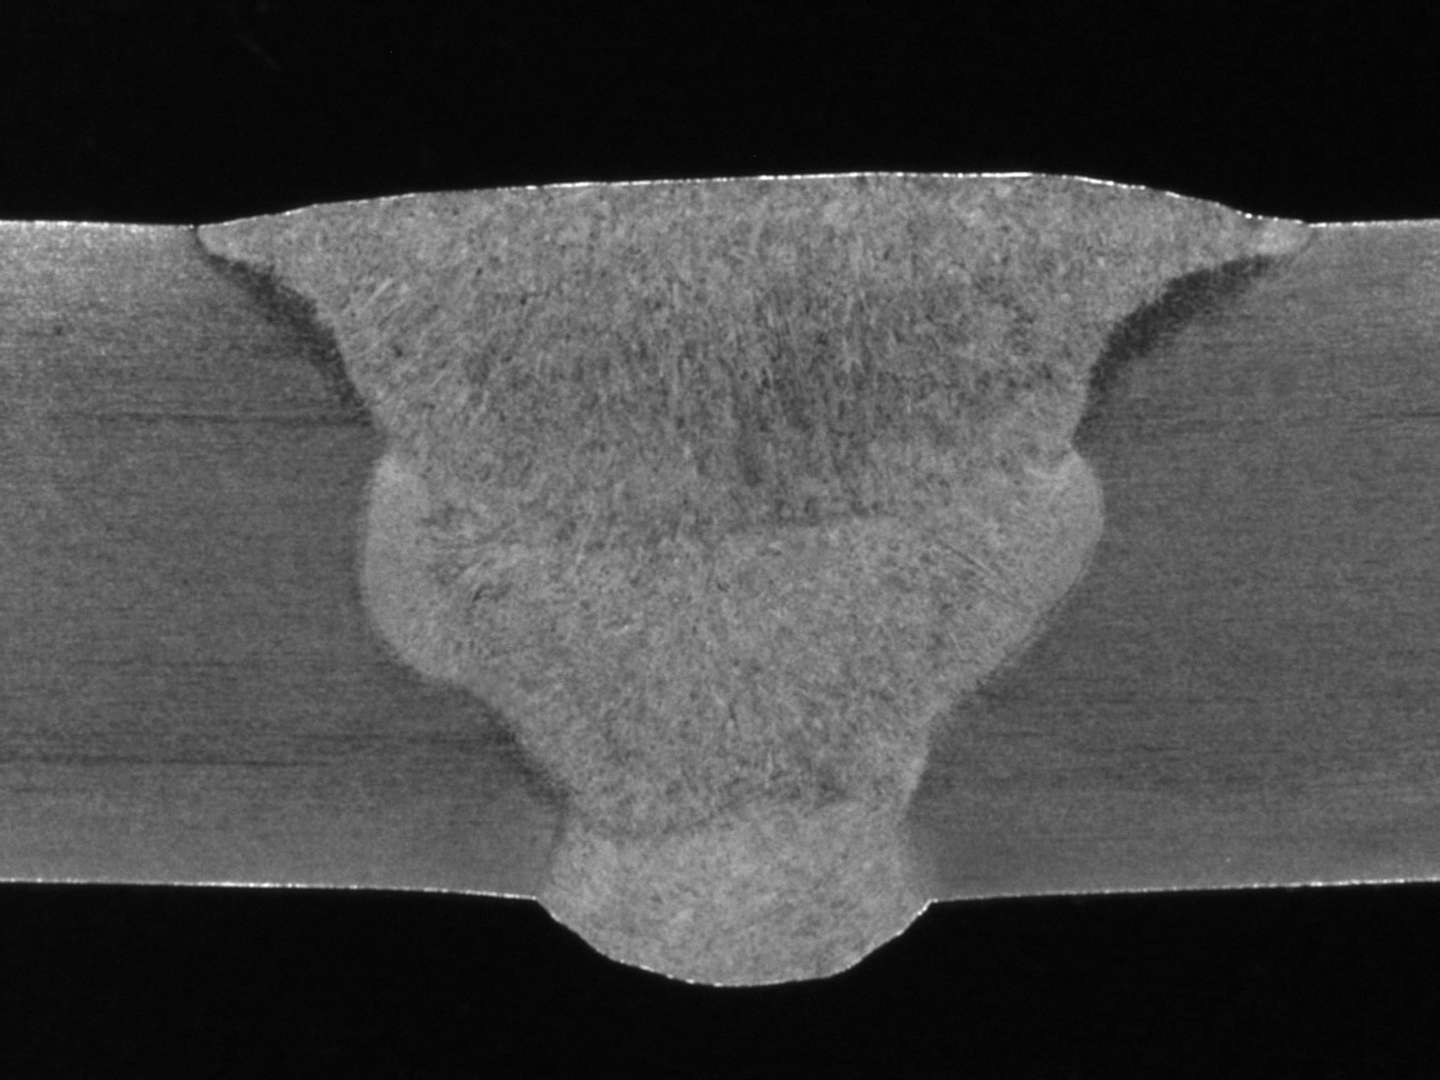
Abbildung 2. Stumpfstoß aus Duplex-Stahl mit der mit WiseRoot+ geschweißten Wurzellage ohne Schweißbadsicherung.
WiseRoot+ ist für die folgenden Maschinen verfügbar:
X5 FastMig Pulse+
WiseThin+
WiseThin+ ist ein modifiziertes Kurzlichtbogenverfahren mit einem ähnlichen Funktionsprinzip wie das zuvor vorgestellte WiseRoot+, jedoch mit auf das Schweißen dünner Bleche zugeschnittenen Eigenschaften. Im Vergleich zu WiseRoot+ ist die Wärmezufuhr des Prozesses etwas höher, um glatte Schweißnähte für die typischerweise bei Blechen verwendeten Verbindungsarten wie Überlappungnähte, Kehlnähte und Ecknähte zu erzielen. Im Vergleich zum herkömmlichen Kurzlichtbogenschweißen ist die Wärmezufuhr jedoch deutlich geringer, so dass die Schweißnahtverformungen geringer sind. Auch die Wärmeeinbringung ist oft geringer, da das Verfahren hohe Verfahrgeschwindigkeiten erlaubt. Außerdem gibt es bei vielen Schweißanwendungen weniger Spritzer, so dass weniger Nacharbeit erforderlich ist. WiseThin+ kann mit den meisten Drahttypen, Durchmessern und Schutzgasen zum Schweißen von Stahl und Edelstahl sowie zum MIG-Löten verwendet werden.
WiseThin+ ist für die folgenden Maschinen erhältlich:
X5 FastMig Pulse+
WiseSteel
WiseSteel ist ein von Kemppi entwickeltes MAG-Schweißverfahren zum Schweißen von Baustählen. Es kann verschiedene Festigkeitsklassen von Massiv- und Metallpulverfülldrähten unter Verwendung von Ar + 8...18% CO2-Schutzgas schweißen. Ausgangspunkt für die Entwicklung des WiseSteel-Schweißverfahrens war die Verbesserung der einzelnen Lichtbogentypen des herkömmlichen MAG-Schweißens und damit der Qualität und Produktivität beim Schweißen von Baustählen mit unterschiedlichen Blechdicken. Mit dem Verfahren kann die Gefahr von Schweißfehlern bei hohen Schweißgeschwindigkeiten reduziert werden, und auch die für höherfeste Stahlsorten erforderliche geringe Wärmeeinbringung kann erreicht werden.
Im Kurzschlussbereich misst WiseSteel die Kurzschlussfrequenz und passt damit die Spannung adaptiv an. Beginnt sich beispielsweise die Kurzschlussfrequenz zu verlangsamen, wird die Spannung adaptiv niedriger eingestellt, was wiederum zu einer Erhöhung der Frequenz führt. Der Kurzlichtbogenbereich des WiseSteel-Prozesses kann für dünne Bleche von 1-3 mm, Wurzellagen- und Positionsschweißen von dickeren Blechen verwendet werden. Der Übergangslichtbogen ist ein Lichtbogentyp mit vielen Spritzern beim MAG-Schweißen und sollte normalerweise vermieden werden. WiseSteel variiert die Drahtvorschubgeschwindigkeit um etwa 2 Hz im Übergangslichtbogenbereich zwischen den Werten für den Kurzlichtbogen und den Sprühlichtbogen. Auf diese Weise liegt die Durchschnittsleistung im Übergangslichtbogenbereich, aber die Schweißung findet in kurzen Zeitabschnitten im Kurz- und Sprühlichtbogenbereich statt. Der Übergangslichtbogenbereich von WiseSteel ist besonders für Blechdicken von 4-5 mm geeignet. Im Sprühlichtbogenbereich wird der Schweißstrom mit etwa 200-300 Hz gepulst, was die Lichtbogenfokussierung und die Stabilität bei niedriger Lichtbogenspannung verbessert. Eine gute Lichtbogenfokussierung und eine niedrige Lichtbogenspannung (=kurzes Lichtbogenmaß) sind der Schlüssel zum Erreichen hoher Verfahrgeschwindigkeiten und geringer Wärmeeinbringung. Der WiseSteel-Sprühlichtbogenbereich ist in der Regel für Blechdicken ab 5 mm in PA- und PB-Positionen geeignet.
WiseSteel ist auf den folgenden Maschinen erhältlich:
X5 FastMig Pulse und X5 FastMig Pulse+
X5 FastMig Auto
Master M 358
WiseFusion
WiseFusion ist eine Schweißfunktion, die es ermöglicht, dass der Lichtbogen dank der adaptiven Steuerung immer optimal kurz bleibt, unabhängig von den Bedingungen. Die adaptive Lichtbogensteuerung erleichtert dem Schweißer die Arbeit, da eine Feineinstellung der Lichtbogenlänge nicht mehr erforderlich ist. Die Stromquelle erkennt Kurzschlüsse und hält den Lichtbogen immer innerhalb der Kurzschlussgrenze. Beim gepulsten MIG/MAG-Schweißen bedeutet dies, dass sich manchmal ein Tropfen während des Stromimpulses ablöst, ohne einen Kurzschluss zu verursachen, und manchmal ist der Lichtbogen so kurz, dass der Tropfen einen Kurzschluss verursacht. Der Lichtbogen von WiseFusion ist kurz und schmal, so dass das Schweißbad klein und leicht zu handhaben ist - die geringe Größe des Schweißbads führt zu guten Positionsschweißeigenschaften von Aluminium. Der energiedichte Lichtbogen von WiseFusion trägt dazu bei, einen ausreichenden Einbrand zu erzielen, tiefe Nuten zu schweißen und ermöglicht höhere Verfahrgeschwindigkeiten.
Die relativ geringe Wärmeeinbringung von WiseFusion kann vor allem beim Schweißen von hochfesten Stählen ausgenutzt werden. Eine zu hohe Wärmeeinbringung führt zu einer breiten, weicheren Zone in der Wärmeeinflusszone (WEZ), was die Schlagzähigkeit und Festigkeit der Schweißnaht verringert. Eine niedrige Wärmeeinbringung hat noch weitere Vorteile, denn sie ermöglicht höhere Schweißgeschwindigkeiten als herkömmliche Verfahren, vorausgesetzt, die Schweißparameter sind so eingestellt, dass die Wärmeeinbringung zwischen den Verfahren gleich ist.
WiseFusion ist für die folgenden Maschinen erhältlich:
X5 FastMig Pulse und X5 FastMig Pulse+
X5 FastMig Auto
Master M 358 und Master M 355
WisePenetration
Beim herkömmlichen MIG/MAG-Schweißen führt schon eine kleine Änderung der Stick-out-Länge zu einer drastischen Änderung des Schweißstroms. Der Schweißstrom wirkt sich direkt auf den Einbrand aus. Wird z.B. die Stick-Out-Länge länger, kann dies leicht zu einem mangelnden Einbrand der Schweißnaht führen. WisePenetration verhindert die Änderung des Schweißstroms durch eine aktive Anpassung des Drahtvorschubs. Auf diese Weise werden Schweißfehler aufgrund von Änderungen der Stick-Out-Längen vermieden und die mechanischen Eigenschaften der Schweißnaht werden auf dem gewünschten Niveau gehalten. Darüber hinaus sorgt WisePenetration automatisch dafür, dass der Schweißstrom innerhalb der Grenzen der Schweißanweisung (WPS) bleibt. Neben dem Schweißstrom optimiert WisePenetration auch die Lichtbogenlänge, indem es das gleiche Funktionsprinzip wie das zuvor vorgestellte WiseFusion und die aktive Drahtvorschubregelung nutzt. Diese Kombination macht den Prozess in Situationen, in denen sich die Stick-Out-Länge ändert, stabil.
WisePenetration ist für die folgenden Maschinen erhältlich:
X5 FastMig Pulse und X5 FastMig Pulse+
X5 FastMig Auto
Master M 358
MAX Cool
MAX Cool ist ein modifizierter Kurzlichtbogenprozess für Wurzellagen, Dünnblechschweißen und Lichtbogenlöten. Das Funktionsprinzip des Prozesses ist in Abbildung 5 dargestellt. Nach der für das Kurzlichtbogenschweißen typischen Kurzschlussdynamik wird der Schweißstrom beim Lösen eines Kurzschlusses schnell auf ein niedriges Niveau gebracht, wodurch die Menge der entstehenden Spritzer minimiert wird. Anschließend wird ein Formgebungsimpuls angelegt, der der Schweißnaht durch eine geeignete, präzise gesteuerte Wärmezufuhr die gewünschte Form geben soll. Abgesehen von der Drahtvorschubgeschwindigkeit ist der einzige Parameter, der gesteuert werden kann, die Feineinstellung der Wärme, die die Größe des Formimpulses und damit die Form der Schweißnaht beeinflusst. MAX Cool vereint die Eigenschaften von WiseRoot+ und WiseThin+, ohne dass ein separates Spannungsmesskabel benötigt wird. Aus diesem Grund ist MAX Cool auch für Schweißmaschinen der Kompaktklasse wie die Master M erhältlich.
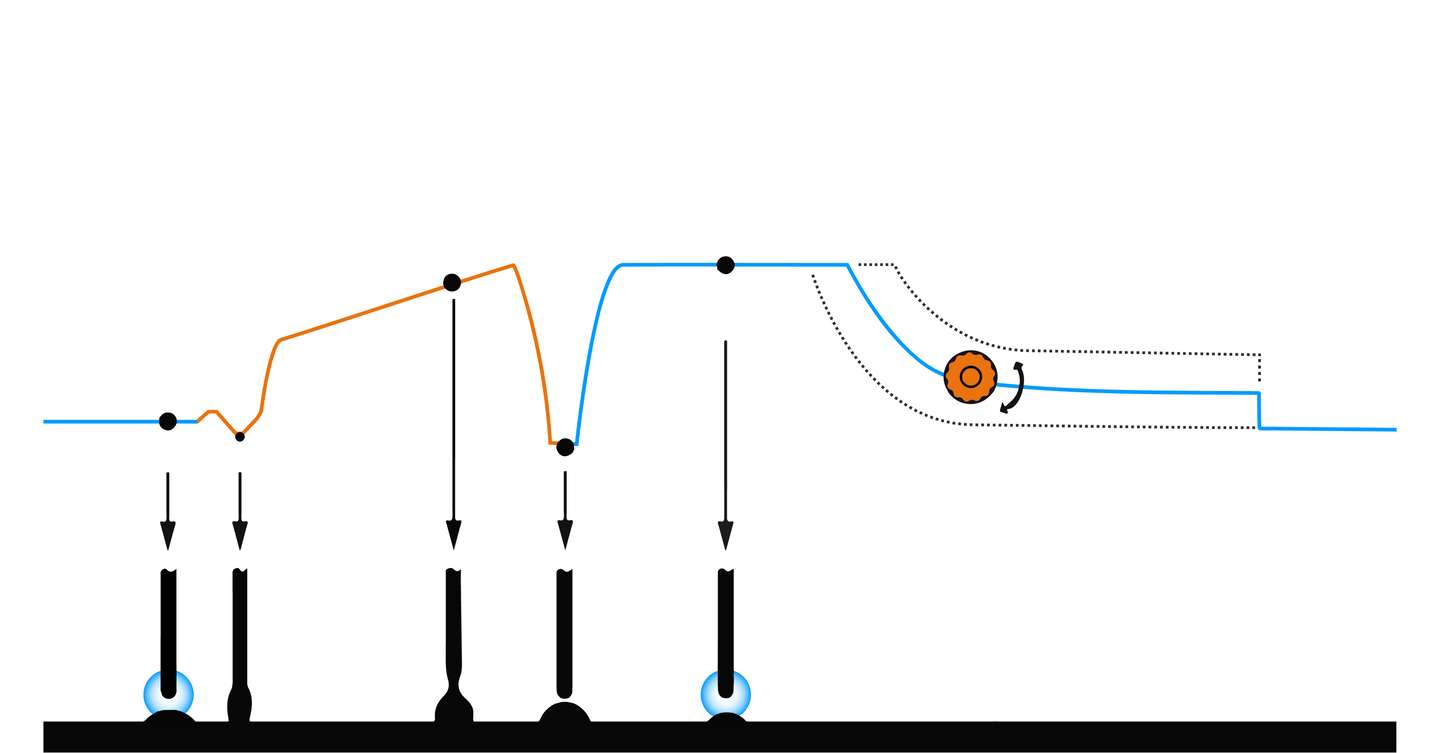
Abbildung 3. Das Verhalten des Schweißstroms und des Materialtransfers beim MAX Cool-Verfahren. Der orangefarbene Punkt und die Zahlenwerte veranschaulichen die Wirkung der Wärmefeinabstimmung.
Im Vergleich zum herkömmlichen Kurzlichtbogen- oder Impulsschweißen erzielt das MAX Cool-Verfahren eine geringere Wärmeeinbringung, was zu minimalen Schweißnahtfehlern selbst bei dünnen Blechen führt (Abbildung 4). Aufgrund der geringen Wärmeeinbringung und der präzisen Lichtbogensteuerung ist das Schweißbad des Prozesses gut kontrollierbar, was zu hervorragenden Positionsschweißeigenschaften führt. Darüber hinaus ist das Schweißen selbst großer Wurzelspalte leicht beherrschbar, ohne dass die Gefahr eines Schweißbadzusammenbruchs besteht. In Schweißversuchen wurden Wurzelspalte bis zu 12 mm auf Blechen erfolgreich geschweißt. Im Vergleich zum herkömmlichen Kurzlichtbogenschweißen erzeugt MAX Cool weniger Spritzer. Ein großer Vorteil des Wurzellagenschweißens im Vergleich zum Impulsschweißen ist, dass keine Gegenlage erforderlich ist.
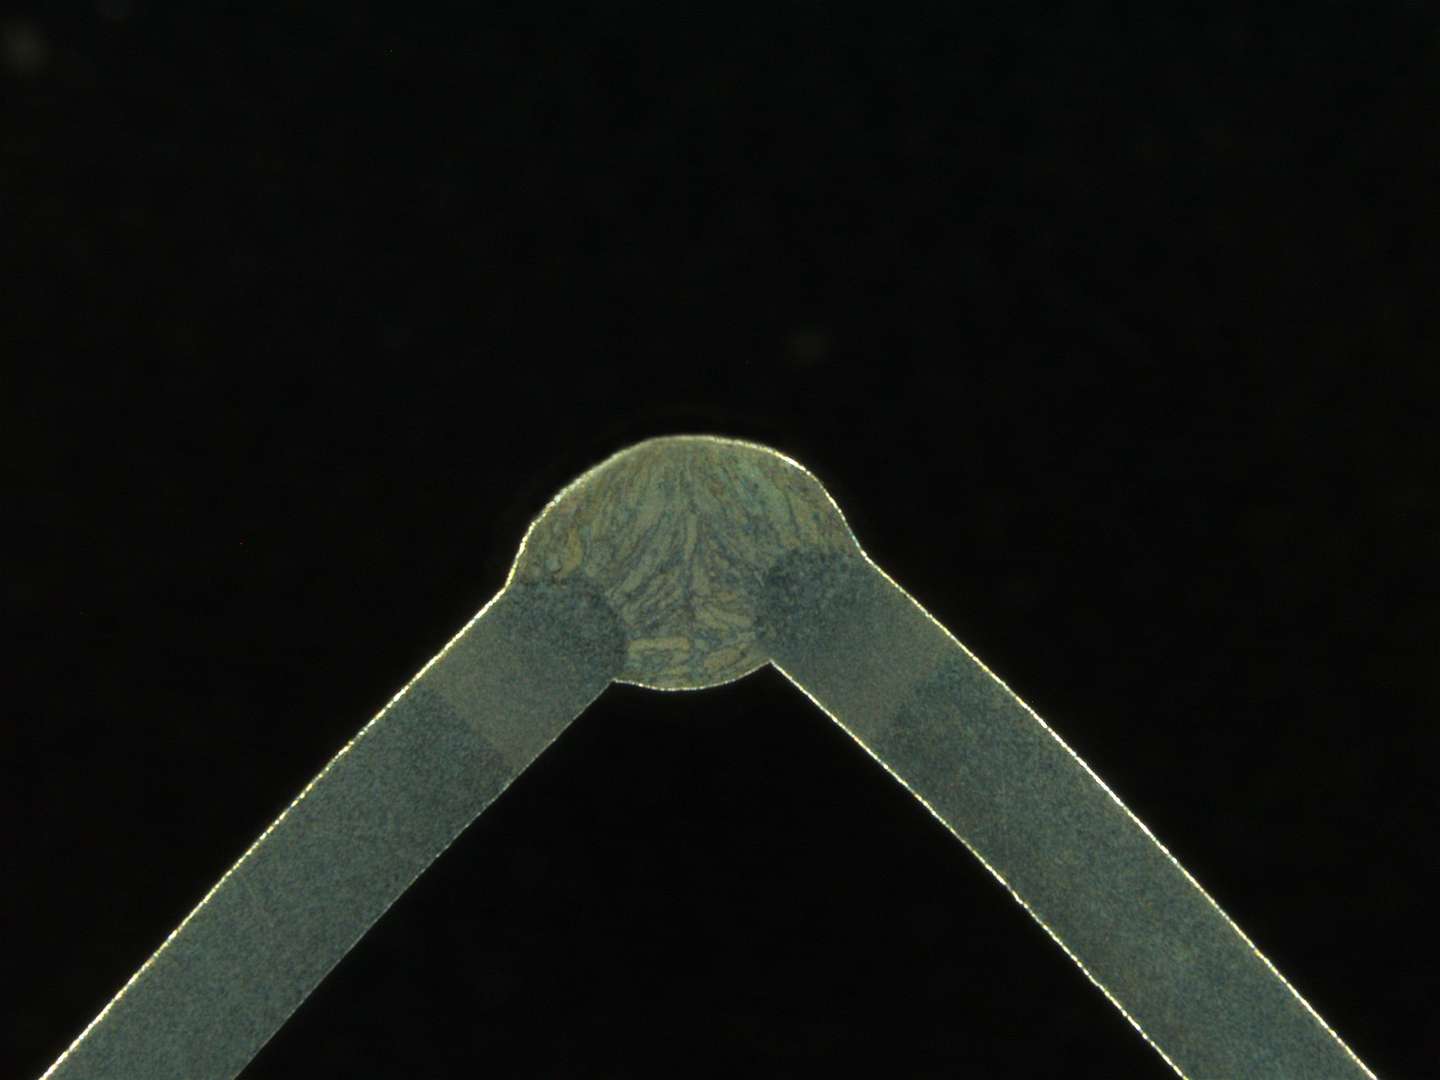
Abbildung 4. Mit MAX Cool geschweißte Kehlnaht. Das Grundmaterial ist 1 mm S355.
MAX Cool ist für die folgenden Maschinen erhältlich:
X5 FastMig Pulse und X5 FastMig Pulse+
X5 Auto
Master M 355 und Master M 358
Master M 323
Nur die unten genannten Schweißprogramme:
F02 (0,9 mm Fe & Ar + 18 % CO2)
F03 (1,0 mm Fe & Ar + 18 % CO2)
F23 (1,0 mm Fe und CO2)
M04 (1,2 mm Fe-Metall & Ar + 18 % CO2)
S03 (1,0 mm Ss und Ar + 2 % CO2)
MAX Speed
MAX Speed ist ein modifiziertes Sprühlichtbogenverfahren, bei dem der Schweißstrom mit einer hohen Frequenz gepulst wird. Die Impulsamplitude ist geringer als beim herkömmlichen gepulsten MIG/MAG-Schweißen. Zusätzlich zur hohen Frequenz ist die Lichtbogenspannung des Prozesses niedrig. Die Kombination dieser Faktoren führt zu einem schmalen und kurzen Lichtbogen mit einem Fokus, der den höchsten Anforderungen an die Verfahrgeschwindigkeit beim manuellen Schweißen standhält und ein hohes Potenzial für das mechanisierte und automatisierte Schweißen bietet. Im Gegensatz zum traditionellen gepulsten MIG/MAG-Schweißen wird die Pulsfrequenz konstant gehalten, so dass sie sich nicht ändert, wenn sich die Stick-out-Länge ändert.
MAX Speed ist für alle schweißbaren Stahlsorten entwickelt worden. Es eignet sich besonders für hochfeste Stähle, da die niedrige Lichtbogenspannung des Verfahrens in Verbindung mit der hohen Verfahrgeschwindigkeit, die durch den schmalen und gut fokussierten Lichtbogen ermöglicht wird, zu einer sehr geringen Wärmeeinbringung führt. Zusätzlich zu der hohen Verfahrgeschwindigkeit und dem geringen Wärmeeintrag kann MAX Speed auch durch Eindringen genutzt werden. Eine Erhöhung der Verfahrgeschwindigkeit ermöglicht eine höhere Drahtvorschubgeschwindigkeit und damit eine größere Eindringtiefe. Ein typisches Eindringprofil des Prozesses ist in Abbildung 5 dargestellt. Dies kann z. B. beim maschinellen Schweißen genutzt werden, um die Schweißnähte kleiner zu gestalten und so die Schweißproduktivität zu erhöhen. Bei der Entwicklung des MAX Speed-Prozesses wurde auch festgestellt, dass kleine Schweißstromschwankungen und eine kurze Lichtbogenlänge die Toleranz gegenüber magnetischem Schlag verbessern, insbesondere bei un- und niedriglegierten Baustählen, im Vergleich zum herkömmlichen Impulsschweißen.
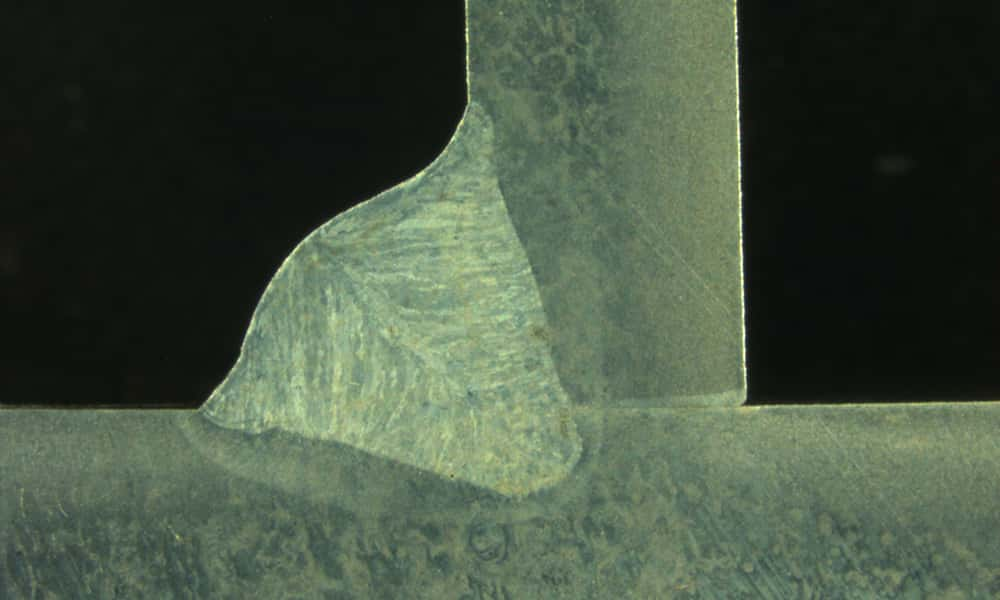
Abb. 5. MAX Speed Prozesseindringungsprofil bei 1000 mm/min Verfahrgeschwindigkeit und 16 m/min DV-Geschwindigkeit. Schweißzusatzwerkstoff 1,0 mm OK Autrod 12.51 und Schutzgas Ar + 18 % CO2. Grundmaterial ist 5 mm S355.
MAX Speed ist für die folgenden Maschinen erhältlich:
X5 FastMig Pulse und X5 FastMig Pulse+
X5 Auto
Master M 355 und Master M 358
MAX Position
MAX Position ist ein synergetischer MIG/MAG-Prozess für das Positionsschweißen, bei dem sich hohe und niedrige Leistung mit einer Frequenz abwechseln, die eine gute Kontrolle des Schweißbades ermöglicht. Diese Frequenz beträgt typischerweise 0,8...2,5 Hz. Die höhere Leistung gewährleistet den Einbrand und die niedrigere Leistung kühlt das Schweißbad in schwierigen Schweißpositionen. Bei unlegierten und niedrig legierten Stählen wird eine höhere Leistung für den Impulslichtbogen und eine niedrigere Leistung für den Kurzlichtbogen verwendet. Bei rostfreiem Stahl und Aluminiumlegierungen wird ein Impulslichtbogen mit beiden Leistungen verwendet.
MAX Position ist für das Schweißen in der PF-Position optimiert, kann aber in allen möglichen Schweißpositionen verwendet werden. Üblicherweise erfordert das Schweißen in der PF-Position mit einem Massivdraht eine Pendelbewegung, aber mit MAX Position ist es möglich, gerade zu schweißen. Die Einstellung des Prozesses ist einfach, da der Anwender in der Regel nur die Blechdicke einstellen muss, wonach das Schweißen direkt beginnen kann. Im Vergleich zum herkömmlichen Kurzlichtbogen-MAG-Schweißen mit einer Pendelbewegung kann MAX Position eine höhere Verfahrgeschwindigkeit und eine höhere durchschnittliche Drahtvorschubgeschwindigkeit verwenden, was zu einem wesentlich effizienteren Schweißen führt. In dem in Abbildung 6 gezeigten Vergleichstest erreichte MAX Position beispielsweise eine Verfahrgeschwindigkeit von 180 mm/min im Vergleich zu 100 mm/min bei der herkömmlichen Methode. MAX Position ermöglicht auch das Schweißen einer geringeren Halsdicke, was zu einem geringeren Wärmeeintrag und weniger Verformung führt. Im Vergleich zum Schweißen mit Rutil-Zusatzdraht hat das MAX-Position-Massivdrahtschweißen den Vorteil, dass es nicht schlackert und geringere Zusatzwerkstoffkosten hat.
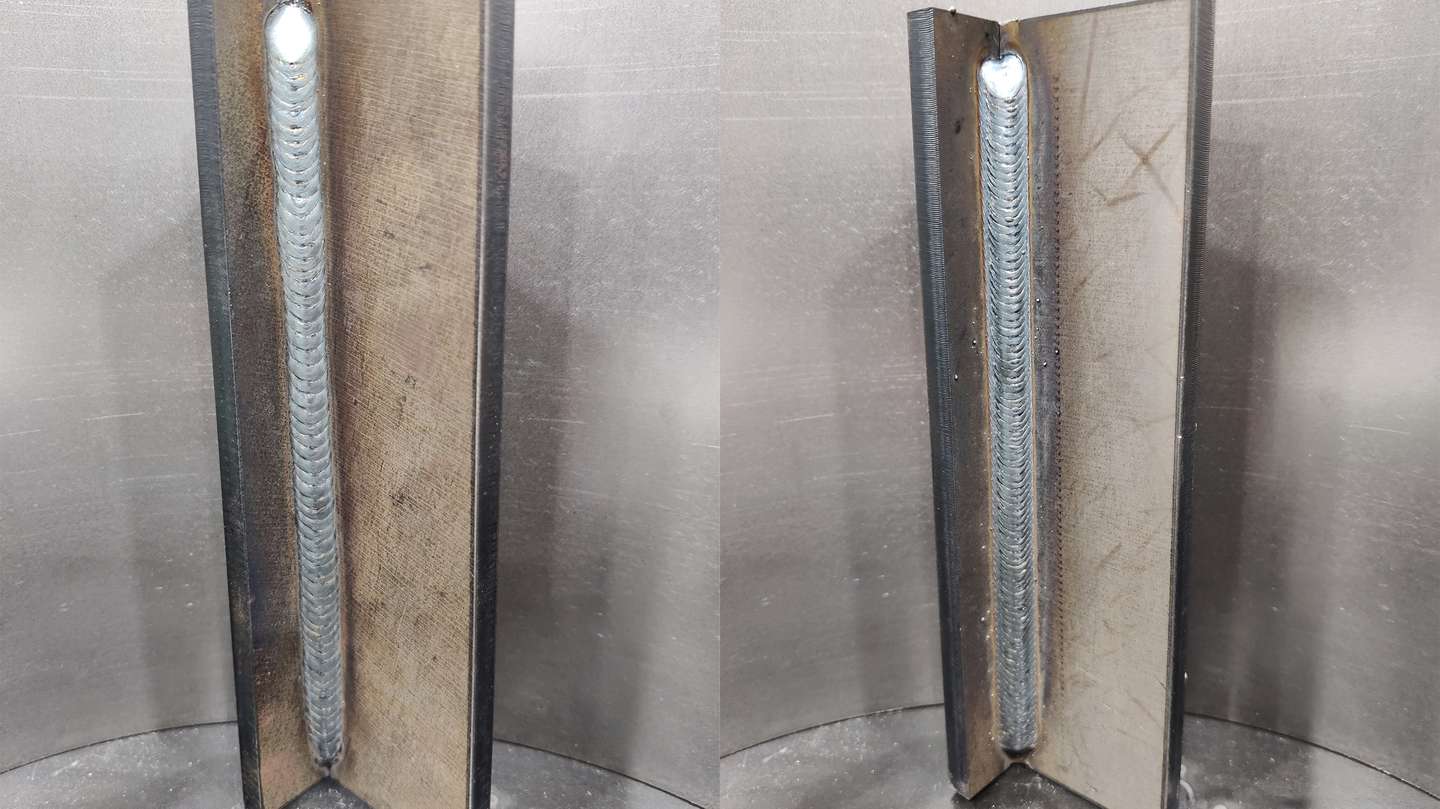
Abb. 6. Links eine PF-Kehlnaht mit MAX Position bei direktem Verfahrweg. Rechts eine PF-Kehlnaht mit konventionellen MAG mit einer Pendelbewegung. Grundmaterial ist 8 mm S355. Schweißzusatzwerkstoff 1,0 mm OK Autrod 12.51 und Schutzgas Ar + 18 % CO2.
MAX Position ist für die folgenden Maschinen erhältlich:
X5 FastMig Pulse und X5 FastMig Pulse+
Master M 355 und Master M 358
Touch Sense Ignition (TSI)
Die Zündung des Lichtbogens und die frühe Schweißphase sind beim MIG/MAG-Schweißen typischerweise schwierig und kritisch. Der Lichtbogen muss schnell und zuverlässig zwischen dem sich bewegenden Schweißdraht und dem meist relativ kalten Werkstück gezündet werden. Nach dem Zünden ist es wichtig, den Schweißprozess schnell zu stabilisieren, z. B. in Bezug auf die Lichtbogenlänge, um eine hohe Schweißqualität zu ermöglichen und Schweißfehler zu vermeiden. Mit Blick auf diese Aspekte hat Kemppi die Touch Sense Ignition (TSI) entwickelt.
Bei TSI schiebt der Drahtvorschub den Schweißdraht mit einer niedrigen Kriechstartgeschwindigkeit in Richtung des Werkstücks, und die Leerlaufspannung wird zur Erkennung eines Kurzschlusses, d. h. eines mechanischen Kontakts, verwendet. Der Draht wird dann sofort einige Millimeter zurückgezogen, und gleichzeitig beginnt die Stromquelle, einen Pilotstrom zu liefern, um den Pilotlichtbogen zu zünden. Während der Zündung des Pilotlichtbogens wird ein kleiner Zündimpuls gegeben, um den Draht etwas weiter vom Werkstück wegzubewegen, und gleichzeitig wird der Draht wieder mit Kriechstartgeschwindigkeit zum Werkstück geschoben. In einem geeigneten Stadium wird ein Zündimpuls gegeben, um den Schweißlichtbogen zu zünden. Unmittelbar danach wird der Draht auf die optimale Schweißdrahtvorschubgeschwindigkeit beschleunigt.
Die Vorteile der Touch Sense Ignition liegen vor allem darin, dass sie dem Schweißdraht vor dem Schweißbeginn Bewegungsfreiheit gibt. Dadurch können starke Kurzschlüsse, die Spritzer und Lichtbogeninstabilität verursachen, leichter vermieden werden. Dies führt zu einem weichen Zündgefühl, das viele Schweißer heutzutage bevorzugen. Durch die Verringerung von Schweißfehlern, die durch Spritzer und Lichtbogeninstabilität verursacht werden, wie z. B. Hinterschneidungen, kann die Touch Sense Ignition Nacharbeit und sogar Produktionsverluste beim Schweißen minimieren.
TSI ist für die folgenden Maschinen erhältlich:
X5 FastMig Pulse und X5 FastMig Pulse+
X5 FastMig Auto
Master M 355, Master M 358 und Master M 353
Tabelle der erweiterten Schweißprogramme, die mit Kemppi-Schweißmaschinen kompatibel sind
X5 Pulse+ | X5 Pulse | X5 Auto | X3 Puls | MasterM 358 | MasterM 355 | MasterM 353 | MasterM 323 | MasterM 205 | |
|---|---|---|---|---|---|---|---|---|---|
Gepulstes MIG/MAG | X | X | X | X | X | X | |||
Doppelpuls MIG/MAG | X | X | X | X | |||||
WiseRoot+ | X | ||||||||
WiseThin+ | X | ||||||||
WiseSteel | X | X | X | X | |||||
WiseFusion | X | X | X | X | X | ||||
WisePenetration | X | X | X | X | |||||
MAX Cool | X | X | X | X | X | X* | |||
MAX Speed | X | X | X | X | X | ||||
MAX Position | X | X | X | X | |||||
TSI | X | X | X | X | X | X |
*Nur ausgewählte Schweißprogramme
Antti Kahri
Antti Kahri
A respected expert in the field of welding, who tragically passed away in early June 2025 while pursuing his passion on a fly fishing trip. As a Welding Engineer on Kemppi Oy’s Welding Team, he held the prestigious International Welding Engineer (IWE) qualification and brought over a decade of experience to developing advanced welding characteristics for TIG, MIG/MAG, and MMA welding machines, including the renowned X8 MIG Welder and MasterTig. Known for his deep expertise and commitment to welding excellence, he was passionate about enhancing the quality and efficiency of welding through user-friendly innovations. His legacy lives on in the technology he helped shape and in the inspiration he offered to colleagues and the wider welding community.
Verwandte Produkte
Produktfamilie
Das modulare Multiprozess-Schweißgerät mit 360-Grad-Abdeckung ist insbesondere auf das Hochleistungsschweißen mit MIG/MAG ausgelegt. X5 FastMig bietet optional die Schweißverfahren Manuell, Synergetisch und Puls. Der modulare Aufbau und die breite Zubehörpalette sorgen bei diesen Schweißverfahren für Flexibilität und Effizienz.
Produktfamilie
Die Master M ist ein kompaktes und leistungsstarkes MIG/MAG-Schweißgerät für manuelles, synergisches und Puls-Schweißen, das erstklassige Schweißleistung mit hervorragender Anwenderfreundlichkeit kombiniert
Produktfamilie
Die Master M 205 und die Master M 323 setzen neue Maßstäbe für Kraft und Leistung in einem tragbaren MIG-Schweißgerät. Die kompakten, leichten und mobilen MIG-Schweißmaschinen sind immer dort zur Stelle, wo sie gebraucht werden.
Weitere Blog-Beiträge
Wie man die häufigsten Fehler beim MIG/MAG-Schweißen vermeidet
Die Qualitätsanforderungen in der Schweißproduktion steigen mit der Optimierung von Strukturen sowie der Entwicklung von Werkstoffen und Schweißprozessen. Schweißfehler können im schlimmsten Fall schwere Unfälle und strukturelle Schäden verursachen. Daher ist es wichtig, sie zu vermeiden und die Mechanismen zu verstehen, die sie verursachen. In diesem Text stellen wir die häufigsten MIG/MAG-Schweißfehler vor und zeigen, wie sie am besten vermieden werden können.
Schweiß-ABC
Berechnung des Wärmeintrags beim MIG/MAG-Schweißen
Die neue Norm für Schweißverfahrensprüfungen, EN-ISO 15614-1:2017, enthält Empfehlungen für die Messung und Berechnung des Wärmeeintrags. Was bedeutet das jedoch konkret für das MIG/MAG-Schweißen? Und wie können Werkstätten diese Berechnungen in der Praxis durchführen?
Schweiß-ABC
What is pulsed MIG welding, and for what you can use it?
Pulsed MIG/MAG welding is a significant improvement in welding technology, offering accuracy, productivity, and flexibility that conventional welding methods can hardly compete with. This advanced process has become popular for professionals looking to improve weld quality, especially in demanding applications. Here's a closer look at how pulsed MIG/MAG welding works and the situations where it truly shines.
Schweiß-ABC
MIG/MAG-Schweißen
MIG-Schweißanwendungen, Ausrüstung und Techniken
Schweiß-ABC
Wie Rapid Welding und Kemppi eine Partnerschaft aufgebaut haben, die Bestand hat
Rapid Welding arbeitet seit der Unternehmensgründung im Jahr 1990 mit Kemppi zusammen. Mitgründer und Geschäftsführer Roy Edwards erläutert die Grundsätze hinter dieser 36-jährigen Partnerschaft: von der Auswahl der richtigen Schweißlösung und der Betreuung der Ausrüstung über ihre gesamte Lebensdauer bis hin zum Umgang mit dem Fachkräftemangel und der Frage, wo Automatisierung und Laserschweißen den größten Nutzen bieten.
Automatisierung beim Schweißen, Manuelles Schweißen, Schweiß-ABC
Sicherheit, die mit den Herausforderungen der Schweißer und den sich ändernden Risiken Schritt hält
Die Sicherheit beim Schweißen wird immer anspruchsvoller. Die Risiken beim Lichtbogenschweißen bleiben konstant, aber die modernen Arbeitsbedingungen bedeuten, dass sich die Gefährdung über längere Schichten und in engeren Räumen verschärfen kann. Folglich muss die PSA zum Schweißen sowohl als Schutz für den Schweißer als auch als Nachweis für die Einhaltung der Vorschriften betrachtet werden. Bei Kemppi wird die Sicherheits-PSA für Schweißer entwickelt und deren Tauglichkeit in der Praxis durch klare Anforderungen, Feedback von Schweißern und die verifizierte Einhaltung von EU-PSA-Verordnung 2016/425, CE-Kennzeichnungsprozessen und relevanten EN-Normen bestätigt.
Sicherheit, Schweiß-ABC